Расчет металлорежущего инструмента (протяжки шлицевой, развертки комбинированной, долбяка для обработки зубчатых колес)
длина заборной части ступени
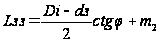
где
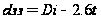 - минимальный
диаметр заборной
части;
t – глубина резания принимаем 0.2 мм
m2 =2 мм
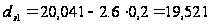 мм
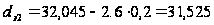 мм
тогда
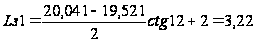 мм
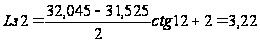 мм
Длина рабочей части ступени
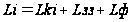
где Lф =1 мм – длина фаски.
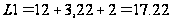 мм
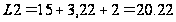 мм
Чтобы исключить повреждение обработанной поверхности при выводе развертки и отверстия, конец калибрующей части необходимо выполнить по радиусу равному 3-5 мм
Число зубьев развертки определяется зависимостью:

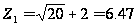
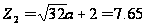
принимаем для всех ступеней развертки число зубьев 8
Распределения зубьев развертки
Для устранения огранки отверстия распределения зубьев развертки должно быть неравномерным, разность между соседними угловыми шагами определяется зависимостью
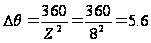 Принимаем
6
Определим значения угловых шагов
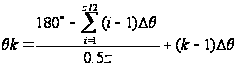
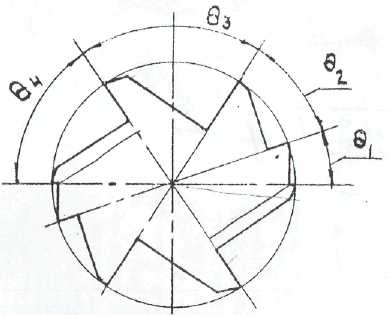
Рисунок 2.2 Распределения зубьев развертки
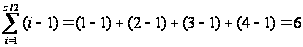
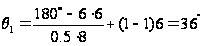
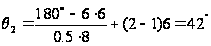
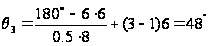
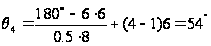
Глубина стружечной канавки
Глубина стружечной канавки целесообразно выполнять переменой, что позволяет использовать для всех стружечных канавок фрезу с постоянным угол. Тогда глубину канавка можно определить по зависимостью
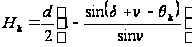
Где
 - угол, соответствующий
ширине спинки;
ν – угол профиля фрезы принимаем 90є ;
с – ширена спинки зуба, приведена в таблицы
Таблица Размер стружечной канавки
| Стружечная канавка | Z1-1 | Z2-2 | Z3-3 | Z4-4 |
| с | 1.0 | 1.3 | 1.1 | 1.2 |
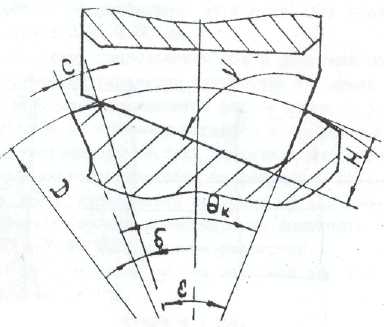
Рисунок 2.3 Размеры стружечной канавки
Угол соответствующий ширине спинки для Ш20
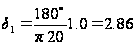
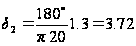
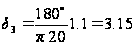
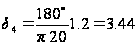
Тогда глубина стружечной канавки
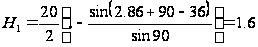
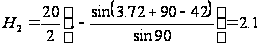
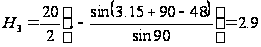
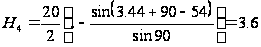
Угол соответствующий ширине спинки для Ш32
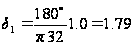
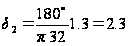
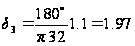
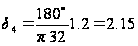
Тогда глубина стружечной канавки
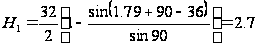
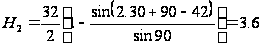
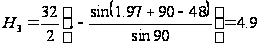
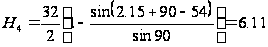
Хвостовик развертки
Хвостовик комбинирующей развертки берем цилиндрический диаметром 20 мм. Для того что бы можно было закреплять инструмент в плавающем патроне, так в отверстия есть ошибка изготовления, а инструмент надо установить по центру. С помощью конического хвостовика, который закрепляет инструмент жестко, невозможно.
3 РАСЧЕТ ДОЛБЯКА
1 Исходные данные
Модуль колеса m=3.5 мм
Профильный угол α=20є
Число зубев
Шестерни Z1=30
Колеса Z2=60
Степень точности нарезаемых колес 7-D
Угол наклона зубьев на делительной окружности β=0
Материал детали сталь 35
Диаметры делительных окружностей
dд1=105 мм
dд2=210 мм
Диаметры окружностей выступов
Dа1=112 мм
Dа2=217 мм
Диаметры окружностей впадин
Df1=96.2 мм
Df2=201.2 мм
Диаметры основных окружностей
Do1=105 мм
Do2=210 мм
Толщина зуба на делительной окружности
S1=S2=5.5 мм
Межцентровое расстояния передачи A=157.5 мм
2 Определяем дополнительные данные, необходимые для расчета долбяка
Действительный угол зацепления в передаче
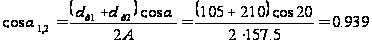
Отсюда α1,2=20.116=20є6є
Диаметр основных окружностей колес
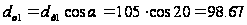
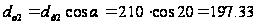
Наибольший радиус кривизны нарезаемого колеса
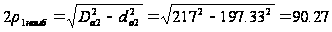
Радиус кривизны в точке начала активной части профиля зуба нарезаемого колеса

3 Проектный расчет долбяка
1. число зубьев долбяка

Где d’ди – номинальный диаметр делительной окружности, принимаем Ш75 мм [4 ст. 32 таб. 2]
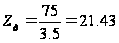
Округляем значения до целого числа 21
3. уточняем делительный диаметр
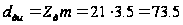 мм
4. Теоретический диаметр основной окружности
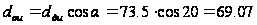
Баковой задний угол в плоскости, параллельной оси долбяка
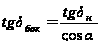
Где δн – берем равным 3є
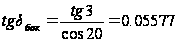
δбок = 3.19=3є11є
5. Диаметр наружной окружности долбяка в исходном сечении
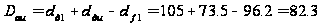 мм
6. Толщина зуба на делительной окружности по нормали в исходном сечении
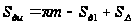
Где ΔS – боковой зазор в передаче ΔS=0.200
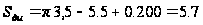
7. Угол давлении на головке зуба
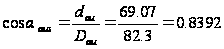
αaus=32,94=32є56є
8. Толщина зуба на вершине в исходном сечении
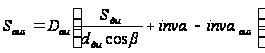
Где invα=0.014904
Invαaus=0.0729559
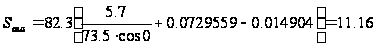 мм
9. Станочный угол зацепления переточенного долбяка, гарантирующий отсутствие среза и неполной обработки вершины зубьев колеса неэвольвентной частью профиля зуба долбяка
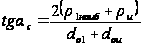
Где рu=3 мм – наименьший допустимый радиус кривизны профиля зуба долбяка
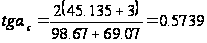
αс=29.85=29є51є
10. Вспомогательная величина
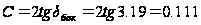
11. Максимальное отрицательное исходное расстояние придельно сточенного долбяка
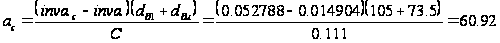
12. Станочный угол зацепления нового долбяка, определяющий полную обработку рабочей части профиля зуба колеса
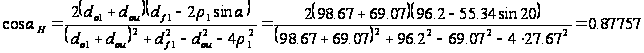
αН=28,64=28є38є
13.Положительное расстояние, определяющее полною обработку рабочей части профиля зуба колеса
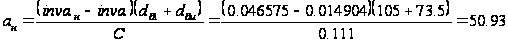
14.Расчетный задний угол по верху долбяка
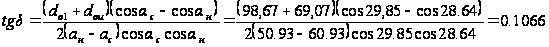
δ=6.084=6є5є
15.Максимально возможная величина стачивания долбяка вдоль его оси
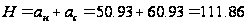
16. Принемаем
положительное
исходное расстояние
 если
 и
 .
Где Вр =21,5 мм
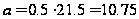
17.Станочный угол зацепления нового долбяка
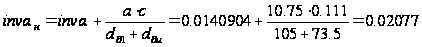
αн=22є15є
18.Наружный диаметр нового долбяка
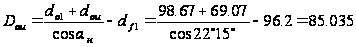
19.Станочный угол зацепления предельно сточенного долбяка
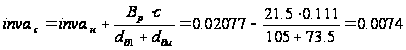
αс=16є
20.уточненный задний угол по верху
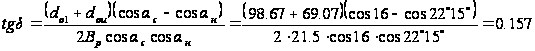
δ= 8.92= 8є55є
21.Принемаем высоту долбяка
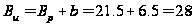
Где b = 6.5 мм
22.Толшена зуба на делительной окружности по нормали
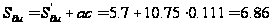 мм
23.Высота головки зуба долбяка по передней поверхности
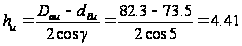 мм
γ=5є
24.Полная высота зуба долбяка
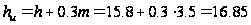 мм
25. Корректированный торцовый профильный угол долбяка для уменьшения искажения профиля колеса от наличия переднего и заднего углов
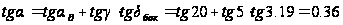
α=20.24=20є14є
26. Диаметры основных окружностей долбяка при шлифовании его профиля
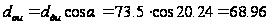 мм
4 Проверочный расчет долбяка
1.Станочный угол зацепления долбяка и нарезаемого колецса
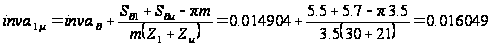
α1,u=20є29є
2.Межцентровое расстояние долбяка и нарезаемого колеса
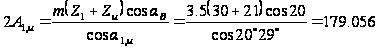 мм
3.Диаметр окружности впадин зубьев колеса после нарезания долбяком
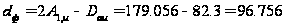 мм
4. Угол зацепления нарезаемого и сопряжоного с ним колес в зубчатой передаче
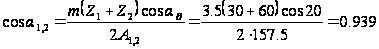
α=20
5. Диаметр теоретической основной окружности долбяка
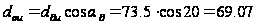 мм
6.Радиус кривизны профиля зубьев колеса в точке начала активной части
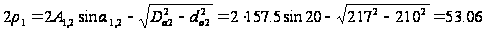
7.Радиус кривизны профиля зубьев колеса после нарезания в точке начала обработки долбяком
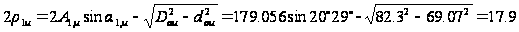
4 ПЛАВАЮЩИЙ ПАТРОН
При окончательной обработке отверстий в пределах допусков 3 и 2-ог классов точности на сверлильных станках необходимо принять для крепления разверток плавающие патроны.
Расположенная внутри поводковый части пружина прижимает конусный хвостовик торцом к шарикоподшипнику.
Перемещение втулки патрона с закрепленным в ней инструментом может происходить параллельно оси в любом направлении за счет углового смещения повадка. Плавность и легкость перемещения обеспечиваются шариковым подпятником.
Хвостовую часть выполняют предпочтительно с конусом Морзе или по форме и размерам, соответствующим посадочному отверстию шпинделя станка.
Втулку для крепления инструмента в большинстве случаев изготовляют с внутренним конусом Морзе или согласно конструкции закрепляемого инструмента.
ЗАКЛЮЧЕНИЕ
В ходе проделанной работе был произведён расчёт и проектирование заданных режущих инструментов, разработаны их рабочие чертежи, приведенные в приложении с указанием предельных отклонений размеров деталей и шероховатостей на поверхности инструмента.
СПИСОК ИСПОЛЬЗОВАНОЙ ЛИТЕРАТУРЫ
Протяжки для обработки отверстий/ Д. К. Маргулис, М. М. Тверской, В. Н. Ашихмин и др. – М.: Машиностроение, 1986. – 232 с.
Методические указания к выполнению контрольных работ по курсу «Проектирование и производство металлорежущих инструментов»/ Сост.: И. А. Малышко, С.Л. Толстов. -Донецк: ДПИ,1991.-39с.
Справочник технолога-машиностроителя. В 2-х т. Т. 1/Под ред. А. Г. Косиловой и Р. К. Мещерякова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1985. 496 с.
Расчет зуборезных инструментов. Романов В. Ф. М.: Машиностроение, 1969, стр. 251.