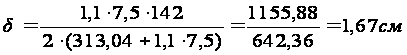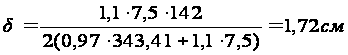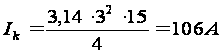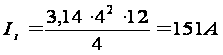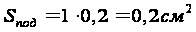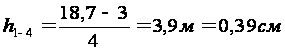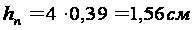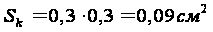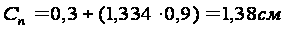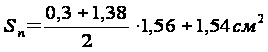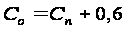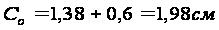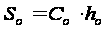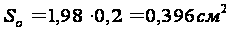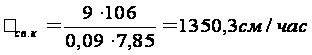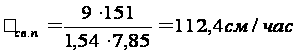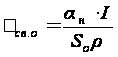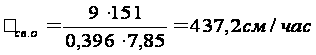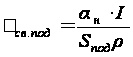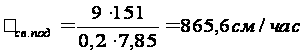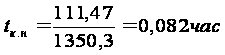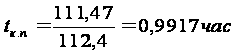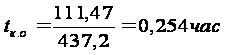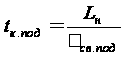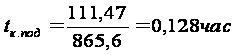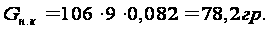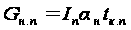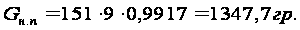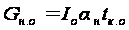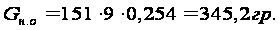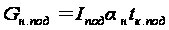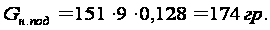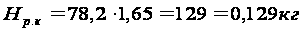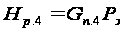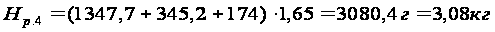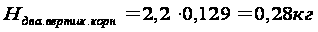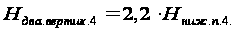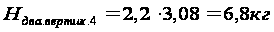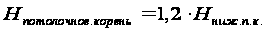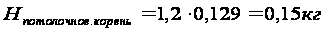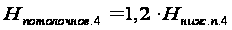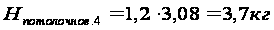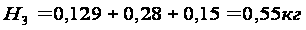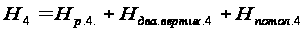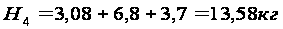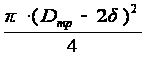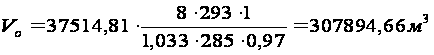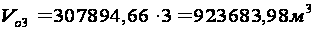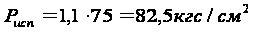Xreferat.com » Рефераты по промышленности и производству » Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

от давления, Кн = 1,15.

Определяем толщину стенки газопровода δ, см.
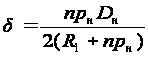
Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.2)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где n – коэффициент надежности по нагрузке - внутреннему рабочему давлению в трубопроводе – принимается n=1,1;

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания- проектное рабочее давление Сооружение участка магистрального газопровода с разработкой очистки полости и испытания=7,5 МПа

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания- наружный диаметр газопровода, Сооружение участка магистрального газопровода с разработкой очистки полости и испытания = 142 см.

По полученному результату выбираем толщину стенки трубы по сортаменту и проверяем выбранную трубу на наличие продольных осевых сжимающих напряжений, МПа, определяемых от расчетных нагрузок и воздействий с учетом упругости работы металла труб. Ориентировочно выбираем трубу Харцизского трубного завода ТУ 14-3-1938-2000 1420 х 18,7мм.

3) Определяем внутренний диаметр трубы Dвн, мм:
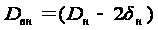

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.3)


Где Dн - наружный диаметр трубы;

δн – выбранная по сортаменту толщина стенки трубы;


Dвн = (1420 -2· 18,7) = 1382,6мм.


Проверяем выбранную трубу на наличие продольных осевых напряжений, МПа:
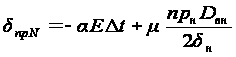

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.4)

Где α – коэффициент линейного расширения металла трубы, α = 1,2 · Сооружение участка магистрального газопровода с разработкой очистки полости и испытания;
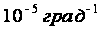
E – переменный параметр упругости (модуль Юнга), E= Сооружение участка магистрального газопровода с разработкой очистки полости и испытания
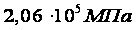
Δt – расчетный температурный перепад, єC ;

μ- коэффициент поперечной упругой деформации: Пуассона, в стадии работы металла, μ= 0,3;

δн – толщина стенки выбранной трубы, см;

Dвн - внутренний диаметр трубы, см.
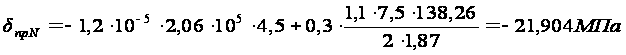

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Поскольку результат отрицателен, то толщину стенки необходимо скорректировать. Для этого рассчитываем значение поправочного коэффициента ψ:
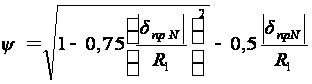

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.5)


Где Сооружение участка магистрального газопровода с разработкой очистки полости и испытания- продольное осевое сжимающее напряжение берется по модулю из предыдущего расчета; МПа;

R1 - нормативные сопротивления растяжению (сжатию) металла труб и сварных соединений, МПа.
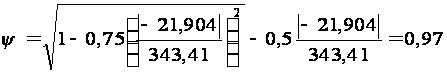

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

6) Подставив полученные значения поправочного коэффициента, определим стенку трубы с учетом продольных осевых напряжений, см:
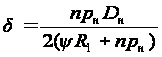

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.6)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


В заключении проверяем выбранную трубу с точки зрения технологии сварочно-монтажных работ.
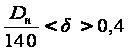

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.7)


1,01<1,87>0,4

Вывод: По результатам расчета возникающие в трубе продольные напряжения не опасны и выбранная нами труба полностью соответствует заданным параметрам.


2.2Расчет необходимого количества материалов для сооружения участка газопровода


Цель расчета: Подобрать электроды и рассчитать необходимое их количество для сварки участка магистрального газопровода.

Исходные данные:

Труба Харцизского трубного завода

с пределом прочности 588 МПа (60 кгс/ммІ)

Труба диаметром – 1420 мм

Толщина стенки – 18,7 мм

Электроды с основным видом покрытия.

1) Корневой слой шва выполняется электродами 3мм, а заполняющие слои шва - облицовочный и подварочный – электродами 4 мм. Исходя из толщины стенки трубы (18мм), количество заполняющих слоев будет равно 4. Корневой слой шва выполняем электродами Шварц 3К диаметром 3мм, а заполнение, облицовку и подварку электродами Кессель 5520 диаметром 4мм.

2) По диаметру электрода и допустимой плотности тока рассчитываем сварочный ток для сварки корневого и других слоев шва:

Для корневого слоя электродами диаметром 3 мм:


Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.8)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где dэ - диаметр электрода, мм;

j – допустимая плотность тока для электрода Д=3 мм, А/мм, j=15А/ммІ

Для заполняющих, подварочного и облицовочного слоев шва электродами Д=4мм:


Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.9)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где dэ - диаметр электрода, мм;

j – допустимая плотность тока для электрода Д=4 мм, А/ммІ, j=12А/ммІ

Принимаем:

Величина зазора между кромками труб - а = 3мм.

Высота притупления - hк = 3мм

Ширина подварочного шва - Cпод = 10мм

Высота подварочного слоя шва - hпод = 2мм

Высота облицовочного слоя шва - hо = 2мм.

Отсюда площадь подварочного слоя шва:
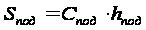

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.10)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где Спод – ширина подварочного слоя шва, см;

hпод – высота подварочного слоя шва, см.

Определяем толщину каждого из заполняющих слоев шва:
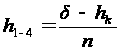

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.11)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где Сооружение участка магистрального газопровода с разработкой очистки полости и испытания- толщина стенки трубы, мм;

hк- высота притупления, мм;

n- количество заполняющих слоев шва.

4) Толщина всех заполняющих слоев шва будет:
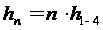

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.12)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где n – количество заполняющих слоев шва:

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания- толщина одного заполняющего слоя шва, см.

Площадь корневого слоя шва находим по формуле:

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.13)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где a- величина зазора между кромками труб, см.

Так как угол разделки кромок составляет 30є, ширина внешнего заполняющего слоя будет:
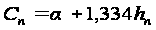

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.14)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Рассчитаем площадь заполняющих слоев шва:
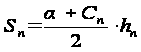

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.15)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Ширина облицовочного шва будет:


Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.16)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Площадь облицовочного шва будет:


Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.17)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Где ho – высота облицовочного слоя шва.

Определяем скорость сварки корневого слоя шва:
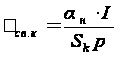

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.18)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Где αн – коэффициент наплавки, характеризующий удельную производительность процесса наплавки, г/(Ач), αн =9;

I – сварочный ток, А;

S – площадь поперечного сечения шва, смІ;

P – плотность наплавленного металла, г/смі. Для трубной стали принимается 7,85 г/смі.

11) Аналогично определяем скорость сварки заполняющих, облицовочного и подварочного швов:
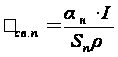

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.19)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.20)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.21)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

По диаметру трубы рассчитываем длину сварочного шва:


L = 2πR (2.22)

L = 2 · 3,14 · (142: 2) = 445,88 см


Разделив стык на 4 зоны, получим:

Нижнее положение – 111,47 см

Вертикальное положение – 222,94см

Потолочное положение – 111,47см

Далее расчет ведем для наиболее удобного положения нижнего

Определяем время горения электрода:


Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.23)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.24)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.25)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.26)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Определяем количество наплавленного металла:
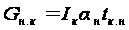

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.27)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.28)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.29)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.30)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Принимая удельный расход электродов на 1кг наплавленного металла при сварке 1,65, рассчитываем расход электродов для нижнего положения.

Для электродов 3мм (корневой шов)
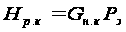

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.31)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Для электродов 4мм


Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.32)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


16) Рассчитаем расход для других положений сварки:
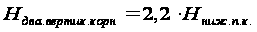
Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.33)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.34)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.35)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.36)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Проссумировав результаты, получим расход электродов на весь стык:
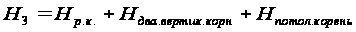

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.37)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.38)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Учитывая потери металла при зашлифовке и неполное сгорание электрода, уточняем количество:


Н = 1,2·1,14·Н (2.39)

Н3 = 1,2·1,14·0,55= 0,75кг

Н4 = 1,2·1,14·13,58= 18,57кг

На сварку всего газопровода понадобится:

Н3 = 0,75·2083 =1562,3кг

Н4= 18,57·2083 = 38681,3кг

Вывод: Для сварки всего участка магистрального газопровода протяженностью 25 км из трубы диаметром 1420х 18,7мм понадобится: электродов 3 мм – 1562,3кг; для электродов 4 мм – 38681,3кг. А так как используемая для сооружения участка газопровода труба имеет заводское изоляционное покрытие, то понадобятся только термоусадочные манжеты в количестве равном количеству сварных стыков труб – 2083.


2.3 Расчёт необходимого количества газа для очистки полости и испытания газопровода


Цель расчёта: определить объём газа необходимый для очистки полости и испытания магистрального газопровода.

Исходные данные:

Диаметр газопровода, Dmp, мм – 1420

Толщина стенки трубы, , δ, мм – 18.7

Длина участка газопровода, L, км – 25

Температура газа на участке, Т, К – 285

Рабочее давление в газопроводе, Pраб, кгс/смІ - 75

Коэффициент сжимаемости газовой смеси, z – 0,97

Определяем объем внутренней полости газопровода:


Vs = L ·Сооружение участка магистрального газопровода с разработкой очистки полости и испытанияСооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.40)


Где: L – длина участка газопровода, м;

Dmp - диаметр газопровода, м;

δ - толщина стенки, м;
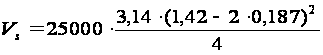

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания = 37514,81 мі

Давление газа для вытеснения воздуха из внутренней полости газопровода принимается 2 кгс/смІ, тогда количество газа будет:
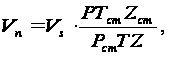

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.41)


Где: P – давление продувки, очистки и испытания, кгс/смІ;

Тст - температура газа при стандартных условиях, К, принимается 293К;

Zст – коэффициент сжимаемости при стандартных условиях, принимается равным 1;

Рст - давление газа при стандартных условиях, принимается 1,033 кгс/смІ;

Т – средняя температура газа на участке, К;

Z – коэффициент сжимаемости газовой смеси.
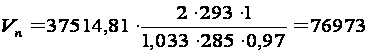

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Для очистки полости продувкой с пропуском очистных поршней необходимо давление 8 кгс/смІ, отсюда необходимое количество газа будет:
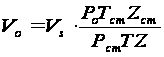

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.42)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Так как для очистки используются три очистных поршня, то объем количества газа для пропуска поршней будет:

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.43)

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания


Для того чтобы посчитать объем газа необходимого для испытания на прочность, вычислим испытательное давление (Pисп ) по формуле:
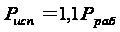

Сооружение участка магистрального газопровода с разработкой очистки полости и испытания (2.44)

Сооружение
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: