Балка нижняя внутренняя шпангоута

 =0,28∙2378∙0,37=246,3Н
f-коэффициент трения на стыке, f=0,15
Из уравнения определяется сила зажима
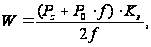
где
 -
коэффициент
запаса, учитывает
степень затупления,
колебание
припуска при
обработке за
счет износа
штампа, твердость
и вязкость
материала
детали;
=2,5
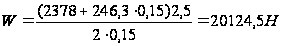
Определение размеров элементов зажима заготовки.
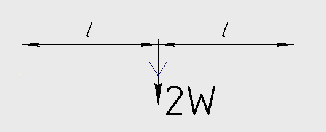 Ш
резьбы
шпильки прихвата,
исходя из прочности
материала
шпильки (сталь
45) и при одинаковой
длине плеч
прихвата Ш
резьбы
шпильки определяется
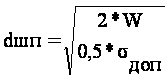
dшп = Ш шпильки [см]
W – сила зажима [кг]2012,45 кг
[σ] – допускаемое напряжение на растяжение.
для стали 45 – 1700 кг/см2, а
для стали 30ХГСА – 3000 кг/см2
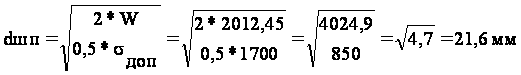
Принимаются шпильки с резьбой М22.
Определяются размеры прихватов.
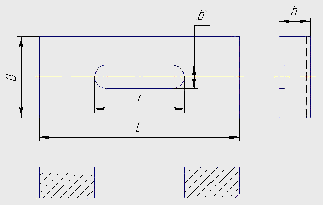 Ширина
прихвата В
принимается
(3 … 3,5) Ш
шпильки
(dшп)
B = 3,5 * dшп = 3 * 22 = 66мм
Высота h (1,1 … 1,3)* dшп
h = 1,3 * dшп = 1,3 * 22 = 28,6мм
Длина L (6 … 10)* dшп
L = 10 * dшп = 8 * 22 = 176мм
l = dшп + к + 5 = 22 + 30 + 5 =57 мм
Выбор гидроцилиндров
Гидроцилиндры по сравнению с пневмоцилиндрами имеют следующие преимущества:
- развивают большую силу зажима при минимальных диаметральных размерах;
- высокая стабильность силы зажима, что дает возможность исключить погрешность закрепления;
- высокое быстродействие.
Для данной схемы зажима принимаются толкающие цилиндры двухстороннего действия.
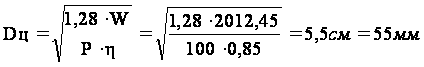
W – сила зажима – 2012,45 кг
P – рабочее давление – 100 кг/см2
η – к.п.д. = 0,85
По ГОСТ 19899-74 стандартные значения цилиндра 40; 50; 63; 80, работающих при давлении 100 кг/см2 принимаем Ш цилиндр равный 63 мм.
М20 - Ш резьба для крепления. Толщина стенки цилиндра составляет 8,5 мм. Ш 32 – это Ш головки винта, который ввертывается в шток. Высота цилиндра равна 70 мм. Длина хода штока составляет 15 мм.
Расчет на прочность «слабых» звеньев в конструкции приспособлений.
Слабым звеном конструкции приспособления является прихват, который работает на изгиб. Напряжение изгиба при одинаковой длине плеч прихвата определяется по формуле
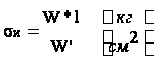
W – сила зажима – 2012,45 кг
l – длина плеча
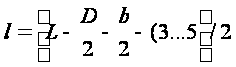
L – длина прихвата = 176 мм
D - Ш головки винта, который вворачивается в шток цилиндра – 32 мм
B – толщина полки детали, на которую накладывается прихват = 3 мм
(3… 5) – отступ головки винта штока от торца прихвата (4)
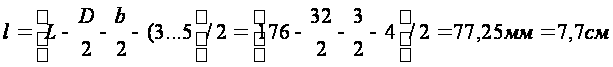
W’ – момент сопротивления сечения прихвата.
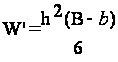
B – ширина прихвата – 66 мм
b – ширина паза – 22 мм
h – толщина прихвата – 28,6 мм
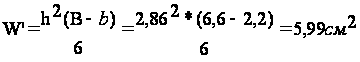
Тогда
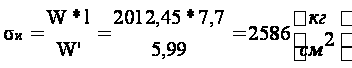 ,
что меньше [σи]
= 3000 кг/см2.
Расчет удовлетворяет прочности прихвата из стали 30ХГСА.
Расчет погрешности базирования
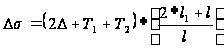 мм (7.6)
где D-минимальные радиальный зазор между пальцем и отверстием детали
D-0,016мм
Т1-допуск на изготовления пальца Ф12f7=0,018мм
T2-допуск на изготовление отверстия Ф12Н9=0,043мм
l1-максимальное удаление от базового пальца до крайней точки обработки
l1=79мм
l-расстояние между базовыми пальцами
l=429,5мм
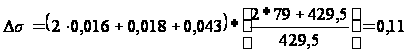 мм
Список литературы.
1. Данилевский В.В. Технология машиностроения. – М.: Высшая школа, 1984 г.
2. Справочник металлиста./Под ред. Малова А.Н. Т.1 – 5. – М.: МАШГИЗ, 1960 г.
3. Добрыднев И.С.Курсовое проектирование по предмету «Технология машиностроения». – М.: Машиносторение, 1985 г.
4. Справочник технолога-машиносторителя./Под ред. Касиловой А.Г. и Мещерякова Р.К. Т.1,2. – М.: Машиностроение, 1986 г.
5. Обработка металлов резанием: Справочник технолога./Под ред. Панова А.А.