Разработка отварочной технологии производства пива
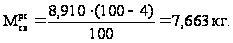
Масса
сухих веществ
кукурузной
крупы
 :
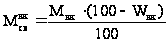 ,
кг (3.66)
где Wкк – влажность кукурузной крупы, %.
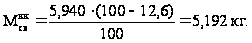
Масса
экстрактивных
веществ солода
 :
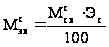 ,
кг (3.67)
где Эс – экстрактивность солода, %.
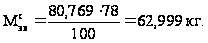
Масса
экстрактивных
веществ рисовой
сечки
 :
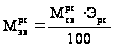 ,
кг (3.68)
где Эрс – экстрактивность рисовой сечки, %.
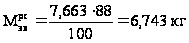
Масса
экстрактивных
веществ кукурузной
крупы
 :
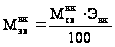 ,
кг (3.69)
где Экк – экстрактивность кукурузной крупы, %.
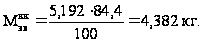
Общая
масса сухих
веществ
 :
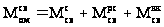 ,
(3.70)
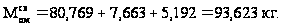
Общая
масса экстрактивных
веществ
 :
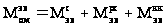 ,
кг (3.71)
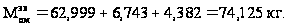
Масса сухих веществ оставшихся в дробине Мпэ:
 ,
кг (3.72)
где М – общая масса зернопродуктов, кг;
Пэ – потери экстракта в дробине, %.
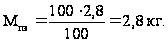
Масса экстрактивных веществ, оставшихся в дробине:
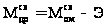 ,
кг (3.73)
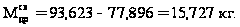
3.3.2 Определение количества промежуточных продуктов
Горячее сусло
Масса горячего сусла Мгс:
 ,
кг (3.74)
где е – массовая доля сухих веществ в начальном сусле, согласно рецептуре равна 11%.
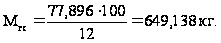
Объем сусла Vс при 20 єС:
 ,
дал (3.75)
где d – относительная плотность сусла при 20 єС согласно справочным данным равна 1,0496 кг/дм3;
10 – коэффициент перевода из л в дал.
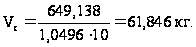
Объем горячего сусла Vгс:
 ,
дал (3.76)
где к – коэффициент объемного расширения при нагревании сусла до 100 єС равен 1,04 согласно справочным данным.
С учетом этого коэффициента:
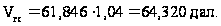
Холодное сусло
Объем холодного сусла Vхс:
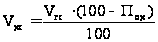 ,
дал (3.77)
где Пох – потери сусла в хмелевой дробине на стадии осветления и охлаждения, %.
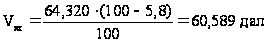 .
Молодое пиво
Объем холодного пива при сбраживании Vмп:
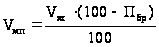 ,
дал (3.78)
где Пбр – потери при брожении, %.
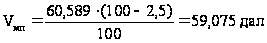 .
Фильтрованное пиво
Объем фильтрованного пива Vфп:
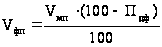 ,
дал (3.79)
где Пдф – потери при дображивании и фильтровании, %.
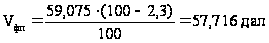 .
Готовое пиво
Объем готового пива Vгот:
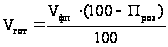 ,
дал (3.80)
где Проз – потери при розливе составляют 2,5 %.
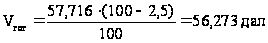 .
Общие видимые потери по жидкой фазе
Общие видимые потери по жидкой фазе Пвид:
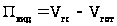 ,
дал (3.81)
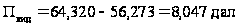 .
Общие
видимые потери
 :
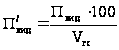 ,
% (3.82)
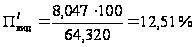 .
3.3.3 Определение расхода хмеля
При расчете расхода хмеля исходят из норм горьких веществ хмеля на 1 дал горячего сусла, которые для пива данного типа составляют 1,25-1,30 г/дал.
Расход гранулированного хмеля Н:
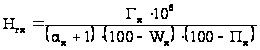 ,
г/дал (3.83)
где Гх – норма горьких веществ хмеля, примем равной 1,25 г/дал горячего сусла;
αх – содержание α-горьких кислот в хмеле, примем равным 5%;
Wх – влажность хмеля, примем равной 12%;
Пх – потери горьких веществ хмеля в ходе технологического процесса, примем равными 11.41%.
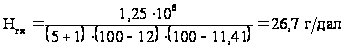 .
Расход гранулированного хмеля Нгх:
 ,
г/100 кг (3.84)
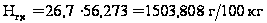 .
3.3.4 Определение расхода воды для затирания зернопродуктов
Для определения расхода воды на затирание должна быть задана концентрация первого сусла в зависимости от сорта пива. Расчет количества воды для затирания зернопродуктов производится по следующей формуле:
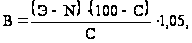 (3.85)
где В – количество воды, потребляемое для затирания 100 кг зернопродуктов, дм3;
Э – экстракт зернопродуктов, % к массе;
N – потери экстрактивных веществ в дробине, % к массе сырья;
С – концентрация первого сусла, % к массе;
1,05 – коэффициент, учитывающий испарение части воды при кипячении отварок.
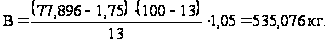
Таблица 3.11 - Сводная таблица расчетов солода, воды и хмеля при производстве пива «Рецептура №3»
| № | Продукты | На 100 кг зернового сырья, кг | На 1 дал пива, кг |
| 1. | Солод ячменный светлый | 85 | 1,508 |
| 2. | Рисовая сечка | 9 | 0,160 |
| 3. | Кукурузная крупа | 6 | 0,106 |
| 4. | Хмель | 1,504 | 0,027 |
| 5. | Вода | 535,076 | 9,490 |
3.3.5 Определение количества отходов
Зерновая дробина
Масса зерновой дробины Мзд:
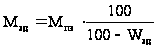 ,
кг (3.86)
где Мпэ - количество сухих веществ, оставшихся в дробине, кг;
Wзд – влажность дробины, примем равной 80%.
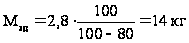 .
Хмелевая дробина
Масса влажной дробины Мвд, образующейся при производстве 1 дал пива:
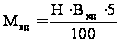 ,
кг (3.87)
где Вхд – выход безводной хмелевой дробины, при влажности 80% примем равным 3,4%.
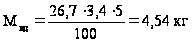 .
Отстой после дображивания
Установлено, что при выдержке пива данного типа получается 1,33 дм3 отстоя дрожжей.
Дрожжи избыточные
При брожении сусла получается 0,8 дм3 избыточных дрожжей влажностью 88% на 10 дал сбраживаемого сусла.
Количество избыточных дрожжей Мдр на 100 кг зернопродуктов:
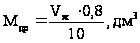 (3.88)
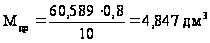 .
Диоксид углерода
На 1 дал готового пива при главном брожении выделяется 150 г диоксида углерода, который может утилизироваться.
3.3.6 Исправимый брак
Исправимый брак составляет 2%.
В табл. 3.12 приведены данные, полученные при расчете на 100 кг зернового сырья.
Таблица 3.12 - Сводная таблица расчетов промежуточных продуктов и отходов при производстве пива «Рецептура №3»
| № | Продукты | Единица измерения | На 100 кг зернового сырья | На 1 дал пива |
| 1. | Горячее сусло | дал | 64,320 | 1,141 |
| 2. | Холодное сусло | дал | 60,589 | 1,075 |
| 3. | Молодое пиво | дал | 59,075 | 1,048 |
| 4. | Фильтрованное пиво | дал | 57,716 | 1,024 |
| 5. | Готовое пиво | дал | 56,273 | 1,000 |
| 6. | Диоксид углерода | кг | - | 0,150 |
| 7. | Хмелевая дробина | кг | 4,540 | 0,075 |
| 8. | Избыточные дрожжи | дм3 | 4,850 | 0,086 |
| 9. | Отстой в аппаратах для дображивания | дм3 | 1,330 | 0,024 |
3.3.7 Расчет тары и вспомогательных материалов
Пиво «Рецептура №3» разливают в кеги.
Количество оборотных алюминиевых бочек (кеги) вычисляют:
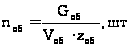 (3.89)
zоб – оборачиваемость бочек, 40 оборотов в год;
Gоб –годовой выпуск пива в бочках, дал;
Vоб – вместимость оборотной бочки, дал.
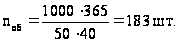
Необходимое количество кег с учетом 5% износа рассчитывается:
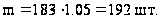
4. АВТОМАТИЗАЦИЯ ПРОИЗВОДСТВЕННОГО ПРОЦЕССА
4.1 Общие сведения о системах управления в пищевой промышленности
Характерным свойством систем управления, определяющим их как особый класс динамических систем, является использование текущей информации об управляемых и управляющих воздействиях при реализации обратных и компенсирующих связей, предназначенных для обеспечения оптимального качества управления по выбранному критерию. Критерием эффективности пищевых производств принято считать стандартное качество выпускаемых продуктов питания.
4.1.1 Обоснование применения АСУТП в пищевой промышленности
Развитие пищевой промышленности является одной из главных составляющих хозяйственной и производственной программ государства, существенно влияющих на благосостояние трудящихся, так как продукция пищевой промышленности характеризуется широким ассортиментом и массовостью спроса. Реализация этих программ требует системного подхода в целенаправленном изучении различных вопросов метрологии и сертификации, а также контроля и управления технологическими процессами с использованием современных технологий при производстве высококачественных и экологически безопасных продуктов питания.
Для пищевой промышленности характерны непрерывные, дискретные или непрерывно-дискретные производства. Системы их управления должны обеспечить требуемое протекание различных технологических процессов путем поддержания оптимальных режимов работы технологического оборудования, гарантирующих выпуск качественных полуфабрикатов или готовой продукции, что невозможно без использования современных разработок теории и практики автоматического управления, анализа технологических процессов, агрегатов и их комплексов как объектов управления, построения математических моделей и алгоритмов оптимального управления технологическими процессами, создания систем автоматического и автоматизированного управления с использованием вычислительной техники.
Повышение мощности, сложности и стоимости технологических комплексов и систем как объектов управления, ужесточение требований к качеству продукции, охране окружающей среды и безопасности персонала, а также обеспечение длительной работоспособности оборудования являются экономическими и социальными предпосылками к непрерывному совершенствованию систем управления.
Благодаря использованию вычислительной техники, обеспечивающей возможность формирования, хранения и обработки больших массивов информации, созданы условия, позволяющие освободить человека от выполнения однообразных интеллектуальных функций, связанных с получением и обработкой информации, а также принятием решений по управлению производством.
Использование программно-управляемого комплекса упрощает адаптацию к изменяющимся условиям производства и делает реальным эволюционное совершенствование управления технологическими процессами в основном за счет изменения программного обеспечения.
4.1.2 Основные понятия и определения теории автоматического управления
Развитие систем управления технологическими процессами пищевых производств проходит ряд качественных ступеней, связанных с применением соответствующих автоматических средств, которые обеспечивают полное или частичное освобождение обслуживающего персонала от выполнения функций контроля и управления.
На ранней стадии развития автоматические средства обеспечивали формирование различных местных локальных систем автоматизации: автоматического контроля и сигнализации; автоматического регулирования; автоматического пуска и остановки оборудования; автоматической защиты.
В локальных системах автоматизации для крупных аппаратов, технологических агрегатов и линий создаются местные пункты контроля и управления, значительно улучшающие условия работы обслуживающего персонала.
Для управления сложными, территориально распределенными технологическими процессами применяют современные технические средства - микропроцессорную технику и современные экономико-математические методы, обеспечивающие автоматический сбор и обработку информации, необходимой для осуществления управления.
Наука об общих принципах и методах построения автоматически действующих устройств и систем называется автоматикой. Автоматика – это совокупность механизмов и устройств, действующих автоматически. Как известно, эффективность систем контроля и управления зависит от рационального выбора функций и типа технических средств. Функции систем контроля и управления подразделяют по назначению на основные и вспомогательные, а по содержанию – на информационные, вычислительные и управляющие.
К основным функциям относят те, что обеспечивают достижение целей функционирования ОУ и/или обмен информацией со смежными автоматическими системами контроля (АСК) и системами автоматического управления (САУ).
К вспомогательным функциям относят функции, направленные на достижение необходимой точности, надежности и других показателей качества функционирования средств контроля и управления.
Информационные функции – это совокупность операций и процедур, которые обеспечивают получение, обработку и представление информации о состоянии ОУ или систем контроля и управления оперативному персоналу или в смежные системы.
Управляющие функции – это совокупность операций и процедур, которые обеспечивают выработку и реализацию управляющих воздействий на ОУ или САУ.
Состав основных функций системы управления определяется целями ее функционирования.
К основным информационным функциям относят: измерение и контроль технологических параметров; подготовку и передачу информации в смежные системы контроля и управления; вычисление технико-экономических показателей и показателей качества продукции и т.п.
Состав вспомогательных функций определяется обеспечением работоспособности систем контроля и управления.
Работоспособным называют состояние, при котором значения всех параметров, характеризующих способность системы выполнять свои функции, соответствуют требованиям нормативно-технической документации.
Эффективность работы ОУ значительно зависит от материальных и людских ресурсов, необходимых для обеспечения поддержания ОУ и систем контроля и управления в работоспособном состоянии в течение всего срока эксплуатации.
Состояние объекта (системы), при котором значение хотя бы одного параметра не соответствует указанным требованиям, является неработоспособным.
Событие, заключающееся в нарушении работоспособности объекта, называют отказом.
Функции системы, управляющей работоспособностью автоматизированного ОУ, следующие: техническое диагностирование; реконфигурация (изменение) структуры объекта; аварийная защита; управление резервами; техническое обслуживание и ремонт.
Техническое диагностирование является информационной функцией и включает контроль, поиск и оценку глубины изменения технического состояния ОУ.
Реконфигурация структуры системы (объекта) предусматривает сохранение наименьшей скорости снижения ее работоспособности. Эта функция осуществляется путем поиска вариантов допустимой структуры, изменения связей и режимов функционирования элементов системы, использование автоматической защиты, предупреждающей об аварийном состоянии ОУ.
Функция управления резервами обеспечивает ввод дополнительных (резервных) элементов, направленных на сохранение работоспособности объекта и контроль достигнутых результатов. В зависимости от вида резерва различают функциональное, техническое и алгоритмическое резервирование.
Проведение работ по обслуживанию и ремонту объекта определяется выбранной стратегией, под которой следует понимать назначение времени, объема и метода проведения указанных работ. Техническое обслуживание и ремонт производятся с учетом информации о выполнении функций управления резервами.
Автоматизация пищевых производств базируется на развитии систем двух видов. Первый – местные (локальные) системы автоматизации аппаратов, агрегатов, установок, механизмов, линий, реализующих для части технологического процесса функции автоматического контроля и сигнализации, автоматического регулирования, автоматического пуска и остановки технологического оборудования, автоматической защиты.
Автоматический контроль и сигнализация предназначены для выполнения непрерывного измерения, записи параметров, характеризующих состояние и работу технологического оборудования, а также для формирования предупредительных сигналов при отклонении этих величин от допустимых пределов.
Автоматическое регулирование поддерживает постоянство или закономерное изменение регулируемых величин, обеспечивающих безопасность, надежность и эффективность эксплуатации технологического оборудования.
Автоматический пуск и остановка обеспечивают запуск в действие технологического оборудования по сигналу из пункта управления, но при наличии определенной совокупности внешних условий. При этом соблюдаются последовательность операций и координация их между собой.
Автоматическая защита предохраняет действующее оборудование от аварий. Она выводит из действия все технологическое оборудование или его часть, которой непосредственно грозит авария из-за неисправности автоматизированного оборудования, порчи регуляторов или неправильных действий обслуживающего персонала. К автоматической защите относятся также устройства блокировки, допускающие выполнение операции по включению в действие или по отключению элементов оборудования только в заданной последовательности.
В зависимости от степени участия оператора в процессе управления различают следующие режимы:
автоматического управления – автоматический режим, при котором управление происходит без участия оператора, но по его заданию и при его контроле;
полуавтоматического управления – полуавтоматический режим (автоматизированный режим), при котором реализация основных командных операций по управлению возлагается на оператора;
ручного управления – ручной режим, при котором все операции по управлению осуществляются оператором.
Автоматическое, автоматизированное и ручное управление обеспечивают заданный порядок и последовательность пуска, работы и остановки механизмов и устройств, участвующих в процессе, путем введения соответствующих блокировок.
В зависимости от места расположения командной аппаратуры управление в автоматизированном и ручном режимах может быть местным (аппаратура управления устанавливается непосредственно у оборудования) либо дистанционным. Местное управление необходимо для ввода системы в автоматический режим для проведения проверочных, наладочных и ремонтных работ. При этом блокировка и сигнализация, необходимые для защиты оборудования, должны действовать в местном режиме.
Системы автоматического контроля и сигнализации осуществляют измерение физических величин, т.е. выполняют операцию измерения и устанавливают соответствие между результатом измерения и заданным значением этой величины, а также информируют оперативный персонал о состоянии параметров технологического процесса (технологическая сигнализация) и состоянии оборудования (производственная сигнализация).
По назначению сигнализация подразделяется на рабочую, предупреждающую и аварийную. Выбор вида сигнализации зависит от конкретных условий и характера процесса.
4.1.3 Информация. Виды информации
В общем случае информация – это поток знаков и символов, это сообщение, знания о каком-либо событии, о чьей-либо деятельности и т.п. На основе информации осуществляется функционирование любой управляющей системы (людей, машин, животных).
Информация – это сведения об окружающем мире и протекающих в нем процессах, воспринимаемые человеком или специализированным устройством, например компьютером, для обеспечения целенаправленной деятельности.
Информация возникает в процессе производства и управления. Она присуща лишь организованным системам, способным воспринимать информацию и изменяться под влиянием внешних и внутренних воздействий.
В управлении информация играет главную роль, развиваясь и видоизменяясь под воздействием экономических факторов, научно-технического прогресса, внешней среды, потребностей производства, организации процесса управления.
Поток информации – это совокупность данных, являющаяся частью какой-либо информации, рассматриваемая в процессе ее движения в пространстве и времени в одном направлении' при условии, что у этих данных есть общий источник и общий приемник. Например, в производстве совокупность всех сведений, передаваемых из объекта управления (технологический процесс) – источник, а система управления – адресат.
Внутри предприятия (объединения), между его подразделениями циркулирует огромное количество информации о запасах сырья, наличии мощностей (оборудования) и рабочей силы, номенклатуре выпускаемой продукции и т.п.
Информация по своей физической природе может быть числовой, текстовой, графической, звуковой, видео- и др. Она также может быть постоянной (неменяющейся), переменной, случайной, вероятностной. Наибольший интерес для нас представляет переменная информация, так как она позволяет выявлять причинно-следственные связи в процессах и явлениях.
Классификация (систематизация) информации, циркулирующей в любом технологическом объекте, необходима для организации единой системы ее хранения, накопления, отображения и управления.
Всю сформированную информацию можно разделить на входную, выходную и промежуточную.
Входная информация представляет собой совокупность исходных данных, необходимых для решения задач управления. К ним относятся все первичные (оприорные) данные, нормативно-справочная информация, а также промежуточные данные, полученные в результате решения других задач.
К выходной информации относится информация, получаемая как результат решения задач управления, предназначенная для непосредственного использования в формировании управляющего воздействия.
Промежуточная информация содержит результаты решения промежуточных задач (например, результаты состояния полуфабрикатов), используемые в качестве исходных данных при решении задач управления.
По способу обработки данных информация подразделяется на текстовую, алфавитную, цифровую, алфавитно-цифровую и графическую. Большое значение при машинной обработке информации имеет ее разделение по стабильности на переменную и постоянную.
Переменная информация отображает количественные и качественные характеристики производственных процессов и событий. Переменная информация для каждого фиксируемого технологического процесса может изменяться как по значениям параметров данных, так и по их количественной величине. Переменная информация, как правило, участвует в одном цикле обработки сырья, в связи с чем ее иногда называют разовой.
Постоянная информация остается неизменной в течение длительного периода времени и многократно используется в операциях.
В условиях функционирования систем управления постоянная информация должна быть записана на машинном носителе. Это позволит создавать постоянно действующие массивы (банк) данных, участвующие в решении многих задач управления.
Из всей совокупности информации, используемой при автоматизированной обработке данных, особенно выделяются нормативно-справочные данные (например, пищевая и энергетическая ценность сырья и продукта), которые в течение длительного времени остаются постоянными и многократно используются при решении различных задач управления.
4.2 Описание системы управления технологическим процессом в производстве пива
При проектировании наряду с подбором оборудования решаются вопросы автоматического контроля и регулирования отдельных операций, создания автоматизированных производственных линий, дистанционного управления технологическим процессом; предусматриваются технические средства связи; автоматическая звуковая и световая сигнализация, диспетчерская телефонная связь и т.д.
Выбору средств автоматизации предшествует анализ технологического процесса с установлением его специализации, непрерывности, устойчивости, допустимых колебаний регулируемых параметров, времени переходного процесса. При этом подбираются оптимальные режимы переходных процессов, позволяющие применить системы автоматического регулирования.
К мероприятиям по разработке новых прогрессивных технологических процессов относится и автоматизация, на ее основе проектируется высокопроизводительное технологическое оборудование, осуществляющее рабочие и вспомогательные процессы без непосредственного участия человека.
Производство пива связано с периодическими и непрерывными процессами. Наличие периодических процессов ограничивает производительность оборудования, затрудняет их управление. Разработка и внедрение непрерывных процессов производства является актуальной задачей.
Одним из основных решений в обеспечении указанных условий является включение в процесс производства пива автоматической системы управления и контроля технологического процесса (АСУТП), что позволяет с оптимальной производительностью, высокой точностью и стабильностью соблюдать технологию приготовления пива на всех этапах, начиная с приёмки солода и заканчивая отпуском готовой продукции на линии розлива, а так же вести учет расхода солода, дрожжей и других расходных материалов.
На пивоваренных предприятиях применяется автоматизация регулирования по следующим параметрам: температура, уровень, количество и плотность жидких продуктов. Для автоматизации контроля и регулирования варки, варочные агрегаты оснащаются пультами управления, на которых сосредоточен комплекс приборов.
Наряду с исполнительными механизмами предусмотрена проверочная блокировочная система.
При использовании бродильных аппаратов и аппаратов для дображивания, устанавливаемые в охлаждаемых помещениях, автоматизации подлежат следующие технологические операции: регулирование и контроль температуры в помещении, в котором установлены аппараты брожения и дображивания. В помещении где размещаются аппараты главного брожения, оптимальные условия технологического процесса обеспечивает холодильная машина CAE 4450SHS-18; в помещении для аппаратов дображивания – холодильная машина CAJ 9480SHS-18.
В заторно-варочном отделении пивоваренного завода производится пивное сусло, а в бродильном – спиртовое брожение сахаров сусла и превращение его в пиво. Процесс производства пивного сусла состоит из следующих основных операций: смешивание солода с водой, нагрев массы до 50-52°С и выдержка 30 мин (белковая пауза), нагрев массы до 60-62°С и выдержка 20 мин (мальтозная пауза), нагрев до 70-72°С и выдержка 30 мин (осахаривание), нагрев массы до 76 °С и выдержка 10 мин, разделение на твердую и жидкую фракции (фильтрация), кипячение жидкой фракции с хмелем (охмеление), осаждение взвешенных частиц. Отстоявшееся охмеленное сусло охлаждают в охладителе охмеленного сусла до температуры 12°С и перекачивают насосом в аппарат брожения.
Система автоматизации позволяет автоматически контролировать и программно регулировать температуру массы в заторных, варочных котлах и вспомогательных емкостях. Процесс тепловой обработки массы паром состоит из ряда последовательных операций типа «Подъем температуры до заданного значения», «Выдержка времени при фиксировании значения температуры» и др. В табл. 4.1 представлена спецификация основного оборудования для производства пива.
Таблица 4.1 - Спецификация основного оборудования для производства пива
| Поз. | Параметры среды, измеряемые параметры | Наименование и техническая характеристика | Марка | Количество | Примечание |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
1.1 1.2 1.3 |
Температура в аппарате, tmax=105 °C | Преобразователь сопротивления медный, диапазон измеряемых температур от -50 °С до +200 °С | ТСМ-50М «Овен» | 3 | На щите |
| 2.1 | Сусло, вода, моющее средство | Насос центробежный для различных сред, диапазон рабочих температур от -50 °С до +250 °С | П8-ОНЦ 6,320 | 1 | На щите |
| 3.1 | Вода | Водонагреватель, диапазон рабочих температур от -10 °С до +110 °С | Ariston | 1 | По месту |
| 4.1 | Пиво, вода моющее средство | Насос поверхностный для различных сред, диапазон рабочих температур от -10 °С до +50 °С | МХНМ-203Е | 1 | По месту |
| 5.1 | Охлаждение отделения брожения | Холодильная машина, 0,7 кВт, 220 В, 50 Гц | CAE 4450SHS-18 | 1 | На щите |
| 6.1 | Охлаждение отделения дображивания | Холодильная машина, 1 кВт, 220 В, 50 Гц | CAJ 9480SHS-18 | 1 | На щите |
В приложении 4 представлена технологическая схема автоматизации мини пивоваренного завода, которая обеспечивает поэтапный контроль за ходом процесса с обязательным соблюдением продолжительности выдержек при заданной температуре, исключает возможность подогрева в период выдержки и в интервале между отварками, слежение за температурой во время брожения.
Холодная вода из установки водоподготовки 1 подается в водонагреватель 2, где подогревается до необходимой температуры. Из водонагревателя 2 горячая вода подается в заторный аппарат 3. Сюда же из зернодробилки 4, подается несоложенное сырье и часть солода для проведения отварки. Одновременно с этим в другой заторный аппарат 5 подается холодная вода из системы водоподготовки 1 и солод из зернодробилки 4.
В заторных аппаратах температура контролируется с помощью датчиков температуры (ТЕ 1.1 и ТЕ 1.2). Диапазон измеряемых температур от -50°C до +200°C. Термоэлектрические преобразователи температуры предназначены для измерения температур пищевых продуктов и работают в комплекте с милливольтметрами и потенциометрами. Основная погрешность измерения: не ниже 0,05%. В термометрах сопротивления используется свойство металлических проводников изменять свое сопротивление в определенной зависимости от температуры. Зная эту зависимость и измерив при помощи какого-либо прибора величину сопротивления проводника, можно определить его температуру. Материалы, которые используются для изготовления чувствительных элементов термометров сопротивления, должны обладать, возможно, большим и стабильным температурным коэффициентом сопротивления, химической устойчивостью при нагревании. Этим требованием удовлетворяет платина и медь, реже никель и железо. Термометры сопротивления медные типа ТСМ-50М обладают большой инерционностью, измерение температур в пределах от -50