Изготовление вторичного вала коробки передач автомобиля ГАЗ-53
Т.к. левая часть уравнения совпадает с правой, то расчет общего припуска выполнен правильно.
Ввиду того, что все условия выполняются, расчет припусков выполнен правильно.
Таблица
2. Расчёт припусков
на размер Ш Ra =
1,25
-
Технологические операции и переходы
Элементы припуска,
мкм
Минимальный припуск, мкм
Расчётный припуск, мкм
Расчётный размер, мкм
Допуск, мкм
Предельное значение припусков, мкм
Предельные размеры заготовки, мм
Rz
П
ρ
ε
Zmin
Zрасч
А
Т


НМ
НБ
Заготовка
240
250
1443
56,934
1650
55,35
57
Точение предварительное
80
50
87
0
3865
5515
51,419
460
3960
6040
50,96
51,42
Точение окончательное
20
25
58
0
434
894
50,525
120
430
1010
50,41
50,53
Шлифование черновое
10
20
0
0
206
326
50,199
74
211
405
50,125
50,199
Шлифование чистовое
2,5
15
0
0
60
134
50,065
30
60
164
50,035
50,065
Полировка
1,25
5
0
0
35
65
50
17
15
62
50,003
50,02
3. Расчет режимов резания
Расчет режимов резания на операцию № 1.2 – автоматно-линейная (гидрокопировальное точение)
Обточить предварительно с гидрокопировального суппорта:
► Шейку для Ш32,3, выдержать размер 440 от базового торца вала и размер 36 от торца вала до торца шейки Ш46,85;
► Шейку для Ш46,85, выдержать размер 375,8 от базового торца;
► Шейку до Ш49,45, выдержать размер 348,7 от базового торца;
► Шейку до Ш54,45, выдержать размер 319 от базового торца;
► Шейку до Ш61,8, выдержать размер 263,1 от базового торца;
► Шейку до Ш63,45, выдержать размер 227,4 от базового торца.
Оборудование: Токарно-гидрокопировальный полуавтомат, модель 1722С31
Инструмент: пластина неперетачиваемая 4-х гранная Т5К10
Деталь: вал вторичный коробки передач – 25ХГМ
Определение длины рабочего хода Lp x, мм.:
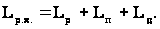 (24)
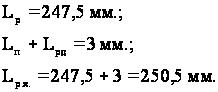
2. Назначение подачи суппорта на оборот шпинделя Sо, мм/об.:
So = 0,55 мм/об.
Определение стойкости режущего инструмента Тр, мин.:
 (25)
Тм = 60 мин.
 (25)
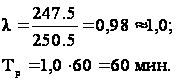
4 Расчёт скорости резания V, м/мин. И числа оборотов шпинделя n об/мин.:
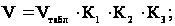 (26)
Vтабл = 69 об/мин.;
К1 = 1,2;
К2 = 1,3;
К3 = 1,2;
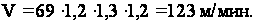
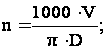 (27)
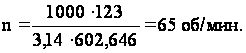
5 Расчёт основного времени обработки То, мин.:
 (28)
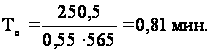
3.1 Расчет режимов резания на операцию №28 – шлицешлифование
Шлифовать одновременно:
► Боковые стороны шлиц z = 10 проходных, выдержать ширину шлиц 10,94…10,90 до Ш62,2 не более;
► Поверхность Д 5 до Ш59,97…59,94, выдержать полный профиль шлиц по всей длине.
Оборудование: Шлицешлифовальный полуавтомат, модель ЗП - 451
Деталь: вал вторичный коробки передач 25ХГМ
Расчет скорости шлифовального круга Vкр в м/с
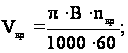 (29)
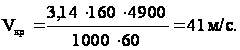
где: nкр – число оборотов круга по станку, об/мин;
D – диаметр круга.
2. Выбор характеристики шлифовального круга
Рассмотрим применяемые для шлифовальной обработки материалы (см. Приложение А).
В данном случае применяются несколько шлифовальных кругов для удобства правки и изготовления самого круга. Выбираем круги марки 24А.
24А25СТ25К5 – для обработки боковых поверхностей
где: 24А – материал зерна А1203 (электрокорунд белый). Состав: 97-99%;
25 – размер зерна (25 мкм);
СТ2 – твердость (среднетвердый);
5 – структура (шлифование металлов с высоким сопротивлением разрыву);
К5 – связка (керамическая для инструмента из электрокорунда).
24А40СТ18К5 – для обработки дна.
где: 24А материал зерна (белый электрокорунд);
40 – размер зерна (40 мкм);
СТ1 – твердость (среднетвердый);
8 – структура (среднеплотная, объем содержания шлифовального материала 46-48%) – для шлифования вязких материалов с низким сопротивлением разрыву;
К5 – связка (керамическая – для инструмента из электрокорунда).
3. Определение продольной подачи (скоростей) стола SM в м/мин:
Зная число шлицев z = 10 и их длину L = 88, выбираем Sм = 7,1.
4. Определение подачи круга на двойной ход стола St в мм/дв. ход:
Т.к. периметр шлифуемой поверхности р = 2·3 + 4,6 = 10,6 – шлифуются одновременно боковые и стороны и дно, то выбираем St = 0,030.
5. Определение длины перебега уп в мм:
Т.к. время поворота барабан на один шлиц tоб / Z = 0,01 выбираем уп = 48 мм.
6. Определение числа проходов на выхаживание каждого шлица uвых:
Т.к. шероховатость поверхности должна быть Ra = 1,25, которая попадает в 8 класс точности, то выбираем число походов uвых = 4.
6. Определение слоя, снимаемого выхаживания авых в мм:
Зная, что число проходов равно 4 и подача на двойной ход St = 0,030 выбираем авых = 0,04 мм.
Расчет числа проходов на шлифование каждого шлица uo:
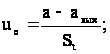 (30)
где: а – припуск на сторону;
авых – слой, снимаемый при выхаживании;
S t – подача круга на двойной ход стола
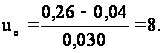
Расчет машинного времени tм в мин:
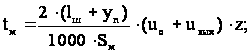 (31)
где: lш – длина шлицев;
уn – длина перебега;
Sм – продольная подача;
uo – число проходов;
uвых – число проходов на выхаживание;
z – число шлицев.
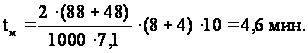
посредством винтов 23 и ведущих пальцев 11. Корпус 2 может перемещаться относительно фланца 12 в направлении его пазов, что обеспечивает равномерность зажима заготовки кулачками 8; пружины 19 возвращают корпус в исходное центральное положение.
Эксцентриковые кулачки 8 свободно установлены на пальцах, запрессованных в отверстиях фланца 12, и имеют на профиле насечку. С началом вращения шпинделя кулачки под действием центробежной силы, развиваемой противовесами 17, зажимают заготовку и приводят ее во вращение; дальнейшим зажим осуществляется в процессе резания. При остановке станка кулачки под действием пружин 15 автоматически раскрываются толкателями 16; для разгрузки пальцев 11 они своей полуцилиндрической поверхностью прижимаются к радиусным выточкам в корпусе 2. Путем смены кулачков патрон можно использовать для зажима деталей диаметрами от 30 до 150 мм, при этом применяются кулачки четырех комплектов.
Описание контрольного приспособления
Контрольное приспособление служит для проверки точности выполнения размеров, формы и взаимного расположения поверхностей детали и узлов агрегата. Точность контрольного приспособления в значительной степени зависит от принятого метода измерения, от степени совершенства конструкции приспособления и от точности изготовления его элементов.
В технологическом процессе изготовления вала вторичного коробки передач автомобиля ГАЗ 53 применяется специальное контрольное приспособление.
Приспособление является прибором напольного типа, т.к. само является громоздким, а на него еще устанавливается деталь весом в 7,5 кг. Для обеспечения точности измерения все детали устанавливаются на массивную плиту, что снижает погрешности измерения от внешних воздействий.
Базирование детали производится в двойной направляющей базе, что позволяет производить измерения относительно оси вращения детали. 5-ая степень свободы отнимается за счет фиксатора с противоположной стороны щупа для последовательного замера. Точность установки приспособления очень высока, чтобы сократить погрешности измерения. Контроль производится с помощью индикаторов часового типа, которые получают воздействие с рычажных щупов. Это сделано с целью предотвращения полома датчика. Измерение не прямое, а косвенное, то данное контрольное приспособление работает по относительному принципу и настраивается по эталону.
Контролирует биение внутреннего диаметра шлиц относительно оси вращения, а также сам внутренний диаметр шлиц.
Основные выводы по проекту
Данный курсовой проект закрепляет, углубляет и обобщает знания, полученные во время лекционных и практических заданий по «Основам технологии производства». В процессе курсового проектирования выполняется комплексная задача, в решении которой помогло использование справочной литературы, ГОСТа, таблиц, а также материалы и комплект чертежей.
Библиографический список
1. Решетов Д.Н. Детали машин. Атлас конструкций. 4.1. -М.: Машиностроение, 1992.
2. Анурьев В.И. Справочник конструктора - машиностроителя. Т.З -М.: Машиностроение, 1982.
3. Шейнблит А.Е. Курсовое проектирование деталей машин: Учебное пособие для техникумов. - М.: Высшая школа, 1991.
4. Курмаз А.В., Скойбеда А.Т. Детали машин. Проектирование: Учебно-методическое пособие.- М.: Высшая школа, 2004.
5. Куклин Н.Г. Детали машин. - М.: Илекса, 1999.
6. Краткий автомобильный справочник. -М.: Транспорт, 1978.
7. Зазерский Е.Н., Жолнерчик СИ., Технология обработки деталей на станках с программным управлением. - Л.: Машиностроение, 1975.
8. Маталин А.А. Технология машиностроения. Л.: Машиностроение, 1985.
9. Барановский Ю.В Режимы резания металлов. - М.: НииАВТОПРОМ, Машиностроение, 1976.
10. Косилова А.Г., Мещеряков Р.К. Справочник технолога машиностроителя в 2-х томах. 4-е изд. - Москва, Машиностроение, 1985.
11. Кучер А.М Токарные станки и приспособления. - Л.: Машиностроение, 1969 г.
Приложение А
Табл. Материалы применяемые для шлифовальной обработки деталей.
|
Материал |
Обознач. |
Применение |
|
Нормальный электрокорунд |
13А |
Для абразивного инструмента на органической связке (не подходит) |
|
14А, 15А |
Для абразивного инструмента на керамической и органической связках. Применяется для обработки закаленных сталей. Твердость данной детали выше твердости закаленной стали ввиду нитроцементирования (не применяем) |
|
|
Белый электрокорунд |
23А,24А, 25А |
Для шлифования материалов, более твердых, чем быстрорежущая сталь и заточки инструмента из быстрорежущей стали |
|
Хромистый электрокорунд |
ЗЗА, 34А |
Для абразивного инструмента на керамической связке |
|
Титанистый электрокорунд |
37А |
Для инструментов на керамической связке для обработки сталей (не подходит по твердости) |
|
Циркониевый электрокорунд |
38А |
Для обдирочного шлифования (не подходит по шероховатости обработанной поверхности) |
|
Сферокорунд |
ЭС |
Для инструментов на различных связках для обработки мягких и вязких материалов (не подходит по твердости) |
|
Техническое стекло |
71Г |
Изготавливают шлифовальную шкурку для обработки дерева (не подходит по твердости) |
|
Корунд |
92Е |
Инструменты и микропорошки для полирования деталей из стекла и металлов (требование к детали не требует настолько высокой шероховатости) |
|
Кремень |
81Кр |
Изготавливают шлифовальную шкурку для обработки дерева, кожи, эбонита (не подходит твердости) |
|
Наждак |
Для обработки свободным зерном (не подходит по типу обработки) |
|
|
Гранат |
Для обработки дерева, кожи, пластмасс шлифовальной шкуркой (не подходит по твердости) |
|
|
Монокорунд |
43 А, 44А |
Для абразивного инструмента на керамической связке |
|
45А |
Для заточки прецизионного инструмента (не подходит из-за ненужности такой высокой точности) |
|
|
Черный карбид кремния |
53С, 54С |
Применяется в основном для обработки серого чугуна (не подходит) |
|
Зеленый карбид кремния |
63С, 64С |
Применяется для заточки твердых сплавов (не подходит) |
|
Карбид бора |
Изготавливают порошки и пасты для доводочных операций (в шлиф, кругах не применяется, т.к. зерна имеют более округлую форму) |
|
|
Кубический нитрид бора |
ЛО, ЛП |
Для обработки закаленных сталей с твердостью до 63HRC (сложен в заточке и правке) |
Продолжение приложения А
Табл. Материалы применяемые для шлифовальной обработки деталей
|
ЛВМ, ЛПМ |
Для микрошлифпорошков с высоким и повышенным содержанием основной фракции для абразивных паст (не подходит) |
|
|
Природный алмаз |
Не применяется для обработки сталей ввиду аддезионного износа (химическое родство материалов – в обоих углерод С), а также обладает слишком высокой твердостью, не удобной для заточки и правки. |
|
|
Синтетический алмаз |
Не пригоден для данной обработки по той же причине, что и природный алмаз. |
|
|
Алмазные шлифпорошки |
Не подходят по виду обработки |
|
формат |
Зона |
Позиция |
Обозначение |
Наименование |
Кол-во |
Примечание |
|
Документация |
||||||
|
А1 |
Сборочный чертёж |
1 |
||||
|
Детали |
||||||
|
1 |
52-1701203 |
Прокладка |
1 |
|||
|
2 |
252136-П2 |
Шайба |
3 |
|||
|
3 |
201497-П8 |
Болт |
3 |
|||
|
4 |
52-3802033 |
Шестерня |
1 |
|||
|
5 |
51-1701240-Д |
Фланец |
1 |
|||
|
6 |
66-17001238 |
Фланец в сборе |
1 |
|||
|
7 |
66-1701200 |
Крышка в сборе |
1 |
|||
|
8 |
66-1701076 |
Кольцо распорное |
1 |
|||
|
9 |
53А-1701242 |
Шайба |
1 |
|||
|
10 |
52-1701247 |
Гайка |
1 |
|||
|
11 |
52-1701075 |
Прокладка |
1 |
|||
|
12 |
20-1701034 |
Кольцо |
2 |
|||
|
13 |
52-1701073-02ГЧ |
Подшипник |
2 |
|||
|
14 |
52-1701050-10 |
Блок шестерён |
1 |
|||
|
15 |
52-1701079 |
Гайка |
1 |
|||
|
16 |
52-1701070 |
Крышка |
1 |
|||
|
17 |
252156-П2 |
Шайба |
3 |
|
формат |
Зона |
Позиция |
Обозначение |
Наименование |
Кол-во |
Примечание |
|
Документация |
||||||
|
А1 |
Сборочный чертёж |
1 |
||||
|
Детали |
||||||
|
18 |
201497-П8 |
Болт |
3 |
|||
|
19 |
252156-П2 |
Шайба |
1 |
|||
|
20 |
201495-П8 |
Болт |
3 |
|||
|
21 |
52-1701092 |
Пластина |
1 |
|||
|
22 |
52-1701080-20 |
Блок шестерён в сборе |
1 |
|||
|
23 |
52-1701090 |
Ось |
1 |
|||
|
24 |
252153-П2 |
Шайба |
1 |
|||
|
25 |
220075-П |
Винт |
1 |
|||
|
26 |
52-170101Б |
Грязеуловитель |
1 |
|||
|
27 |
52-1701015-А |
Картер |
1 |
|||
|
28 |
52-1701200 |
Крышка в сборе |
1 |
|||
|
29 |
201510-П8 |
Болт |
2 |
|||
|
30 |
252136-П2 |
Шайба |
2 |
|||
|
31 |
52-3802034 |
Шестерня |
1 |
|||
|
32 |
52-1701058-А |
Заглушка |
1 |
|||
|
33 |
52-1701064 |
Подшипник |
1 |
|||
|
34 |
252156-П2 |
Прокладка |
1 |
|||
|
формат |
Зона |
Позиция |
Обозначение |
Наименование |
Кол-во |
Примечание |
|
Документация |
||||||
|
А1 |
Сборочный чертёж |
1 |
||||
|
Детали |
||||||
|
35 |
52-1701040 |
Крышка |
1 |
|||
|
36 |
51-3802031 |
Стопор |
1 |
|||
|
37 |
252154-П2 |
Шайба |
1 |
|||
|
38 |
290490-П8 |
Болт |
1 |
|||
|
39 |
51-3802030 |
Штуцер |
1 |
|||
|
в сборе |
1 |
40 |
52-1701025-А |
Вал первичный формат Зона Позиция Обозначение Наименование Кол-во Примечание Документация А1 Сборочный чертёж 1 Детали 1 52-1701203 Прокладка 1 2 252136-П2 Шайба 3 3 201497-П8 Болт 3 4 52-3802033 Шестерня 1 5 51-1701240-Д Фланец 1 6 66-17001238 Фланец в сборе 1 7 66-1701200 Крышка в сборе 1 8 66-1701076 Кольцо распорное 1 9 53А-1701242 Шайба 1 10 52-1701247 Гайка 1 11 52-1701075 Прокладка 1 12 20-1701034 Кольцо 2 13 52-1701073-02ГЧ Подшипник 2 14 52-1701050-10 Блок шестерён 1 15 52-1701079 Гайка 1 16 52-1701070 Крышка 1 17 252156-П2 Шайба 3 |
||
|
41 |
152155-П2 |
Шайба |
1 |
|||
|
42 |
201457-П8 |
Болт |
4 |
|||
|
43 |
51-1601090-А |
Скоба |
4 |
|||
|
44 |
52-1701020 |
Крышка люка |
1 |
|||
|
45 |
252136-П2 |
Шайба |
6 |
|||
|
46 |
201495-П8 |
Болт |
6 |
|||
|
47 |
52-1701021 |
Прокладка |
1 |
|||
|
48 |
52-1701021 |
Прокладка |
1 |
|||
|
49 |
201505-П8 |
Болт |
5 |
|||
|
50 |
252136-П2 |
Шайба |
6 |
|||
|
51 |
53А-1702010 |
Крышка в сборе |
1 |
|||
|
формат |
Зона |
Позиция |
Обозначение |
Наименование |
Кол-во |
Примечание |
|
Документация |
||||||
|
А1 |
Сборочный чертёж |
1 |
||||
|
Детали |
||||||
|
52 |
53А-1702120 |
Рычаг |
||||
|
53 |
53А-1702128 |
Колпак |
||||
|
54 |
53А-1702126 |
Колпак |
||||
|
55 |
51-1703088 |
Рукоятка в сборе |
||||
|
56 |
201497-П8 |
Болт |
||||
|
57 |
53А-1701100 |
Вал вторичный в сборе |
||||
|
58 |
А-24457 |
Пробка |