Участок по переработке лома твёрдых сплавов способом хлорирования
Комбинированная система конденсации. Температура, при которой начинается образование твердых частиц (~ 200°С), не зависит от производительности хлоратора и определяется составом ПГС.
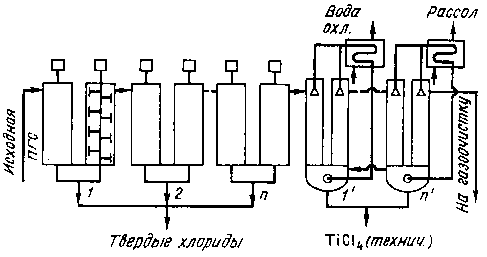
Число оросительных конденсаторов колеблется от трех до четырех, а температуры (на выходе) падают от ~ 70 до - 6°С.
Важным положительным моментом работы комбинированной системы является то, что значительная часть хлорида вольфрама извлекается в твердом состоянии и может быть непосредственно использована для дальнейшей переработки.
Сконденсированный тетрахлорид титана, скорее всего, будет содерхать твердй оксохлорид вольфрама. Тетрахлорид титана можно очистить: дистилляцией, фильтрацией, отстаиванием, центрифугированием или комбинацией этих способов.
Комбинированная система конденсации имеют онедостаток: невозможность эффективно поддерживать требуемый уровень теплосъема в зависимости от температуры окружающего воздуха, рабочего состояния оборудования и его производительности.
4.4.2.8. Фильтрация технического TiCl4
Очистка технического тетрахлорида титана. Технический TiCl4 содержит растворенные примеси и некоторое количество твердых примесей в виде тонкой взвеси (~ 10 г/л). Для очистки от тврдых частиц TiCl4 фильтруют через керамические, металлокерамические патроны, асбест и т.п.
 4.4.2.9.
Описание аппаратурной
схемы
1 – Бункер исходного сырья
2 – Одновальцовая дробилка CEB 16/40
3 – Бункер для хранения раздробленного сырья
4 – Молотковая мельница CHM 23/20
5 – Бункер для хранения размолотого сырья
6 – Магнитный сепаратор ПБС-63/50
7 – Бункер для хранения твердосплавного концентрата
8 – Бункер для хранения ферромагнитного концентрата
9 – Хлоратор
10 – Бункер и дозатор для хранения сухого NaCl
11 – Бункер и дозатор для хранения сухого KCl
12 – Газовый баллон для хранения сжиженного хлора
13 – Газовый баллон для хранения сжатого кислорода
14 – Реактор для приготовления хлорирующего газа
15 – Реактор для осаждения непрореагировавшего сырья
16 – Бункер для хранения отработавшего расплава хлоратора
17 – Система теплорегулирования хлоратора (электронагев, воздоохлаждение)
18 – Емкость с холодной водой
19 – Емкость с водой
20 – Солевой фильтр с аэролфтной циркуляцией расплава
21 – Бункер для хранения отработавшего расплава фильтра
22 – Комбинированная система конденсации ПГС
23 – Система теплорегулирования комбинированной системы конденсации ПГС (воздоохлаждение)
24 – Бункер для хранения WOCl4
25 – Фильтр
26 – Емкость для хранения TiCl4
5. Расчет материального баланса
Метод расчета технологической схемы в целом заключается в составлении и решении системы уравнений, в которых неизвестными являются потоки ценного компонента. Этот метод универсален - он не зависит от структуры технологической схемы. Использование компьютеров позволяет рассчитывать технологические схемы с любым числом операций.
Введем некоторые обозначения.
Таблица 5.1 Принятые обозначения.
| Поток | Состав потока |
| X | Обозначение потока по компоненту |
| G01 |
Лом твердого сплава Состав: твердый сплав - 90%, сталь - 9,4%, паечные материалы - 0,6% |
| G10 |
Ферромагнитный концентрат Состав: твёрдый сплав ~ 8%, сталь ~ 90%, паечные материалы ~ 2% |
| G12 |
Твердосплавный концентрат Состав: твёрдый сплав ~ 98,5%, сталь ~ 1%, паечные материалы ~ 0,5% |
| G021 |
Газовая смесь хлора с кислородом Состав: хлор ~ 80%, кислород ~ 20% |
| G022 |
Смесь солей для эвтектического расплава Состав: NaCl ~ 50%, KCl ~ 50% |
| G23 |
Солевой расплав из хлоратора Состав: NaCl ~ 40%, KCl ~ 40%, CoCl2 ~10%, FeCl3 ~ 0,8%, CuCl2 ~ 0,5%, ZnCl2 ~ 0,5%, не прохлорировавший твёрдый сплав ~ 5% |
| G32 |
Не прохлорировавший твердый сплав Состав: не прохлорировавший твёрдый сплав 80%, NaCl ~ 10%, KCl ~ 10% |
| G30 |
Солевой расплав после отстаивания Состав: NaCl ~ 41,6%, KCl ~ 41,6%, CoCl2 ~11%, FeCl3 ~ 0,8%, CuCl2 ~ 0,5%, ZnCl2 ~ 0,5%, не прохлорировавший твёрдый сплав ~ 1% |
| G24 |
ПГС из хлоратора Состав: CO2 ~ 13%, Cl2 ~ 2,6%, WOCl4 ~ 62,3%, TiCl4 ~ 21,5%, FeCl3 ~ 0,6% |
| G40 |
Солевой расплав из солевого фильтра Состав: NaCl ~ 45%, KCl ~ 45%, FeCl3 ~ 10%, |
| G04 |
Смесь солей для эвтектического расплава Состав: NaCl ~ 50%, KCl ~ 50%, |
| G45 |
ПГС после солевой очистки Состав: CO2 ~ 13,1%, Cl2 ~ 2,6%, WOCl4 ~ 62,7%, TiCl4 ~ 21,6% |
| G501 |
Конденсированный WOCl4 (Т) Состав: WOCl4 ~ 99,9% |
| G502 |
Неконденсируемые газы Состав: CO2 ~ 83,6%, Cl2 ~ 16,4% |
| G56 |
Конденсированный TiCl4 (Ж) Состав: TiCl4 ~ 90%, WOCl4 ~ 10% |
Продолжение таблицы.
| G65 |
Пульпа Состав: WOCl4(т) ~ 90%, TiCl4(ж) ~ 10% |
| G60 |
Хлорид титана Состав: TiCl4(ж) ~ 100% |
5.1 Уравнения материального баланса.
Расчет будем вести из расчета переработки 10 000 кг твёрдосплавного лома в год. Будим считать, что вольфрам переходит в возгоны на 98%, остальные компоненты хлорируются на 100%. Расчет будем вести в килограммах.
Схему переработки можно разбить на 6 узлов:
5.1.1. Расчет блока №1
G01=10000 кг
Производительность по поступающему сырью можно рассчитать по производительности самого меленого аппарата (см.3.7.1). При работе аппарата 7 часов в сутки производительность равна: 230 кг/ч · 7 ч = 1610 кг
В дробилке и мельнице твердосплавный лом измельчается до крупности частиц 0,5 – 1 мм.
Магнитная сепарация разделяет данное сырье на две части – твердосплавный концентрат и ферромагнитный концентрат.
Данный поток был рассмотрен в таблице 3.7.3, и расчитан в таблице 4.2.1. Следовательно:
G10 = 940 кг
G12 = G01 − G10
G12 = 10000 – 940 = 9060 кг
Потоки компонентов G12 и G10 равны:
| G12 – твердосплавный концентрат | G10 – ферромагнитный концентрат |
|
X12(WC) = 7050,75 X12(TiC) = 1338,75 X12(Co) = 535,5 X12(Fe) = 70 X12(Cu) = 20,5 X12(Zn) = 20,5 |
X10(WC) = 59,3 X10(TiC) = 11,2 X10(Co) = 4,5 X10(Fe) = 835 X10(Cu) = 9,5 X10(Zn) = 9,5 |
5.1.2. Расчет блока № 2
В блок 2 поступает измельченное и обогащенное сырье не более 1 мм.
Продуктами хлорирования являются WOCl4, TiCl4, CoCl2, FeCl3, CuCl2, ZnCl2, не прохлорировавший твёрдый сплав ~ 2%.
Летучие WOCl4, TiCl4 и FeCl3 возгоняются и направляются на солевую очистку и конденсацию. Не летучие CoCl2, CuCl2, ZnCl2 остаются в расплаве NaCl – KCl, также в расплаве остается некоторое количество FeCl3, доля FeCl3 задержаного в расплаве примем ~ 40%. Не прореагировавший карбид также остается в расплаве.
Для расчета материального баланса нам необходимо знать состав тведосплавного концентрата, идущего на хлорирование и протекающие реакции. Химический состав сырья идущий на хлорирование представлен в таблице 4.2.1, основные протекающие реакции представлены в разделе 4.2.2.1.
Поток G021: Данный поток был расчитан в пункте 4.2.2.

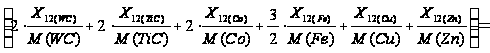
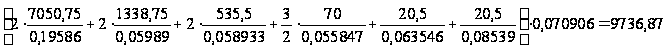 [кг/год]
При избытке Cl2 на 5%
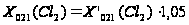 =10223
X021(Cl2) = 10223 [кг/год]
X021(O2) = 2443 [кг/год]
G021 = X12(Cl2) + X12(O2) = 12043 [кг/год]
Поток G022: Данный поток рассчитывается из сходя из того, что при содержании CoCl2 ~ 10% в расплаве, расплав сливают на переработку.
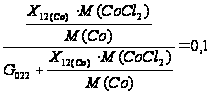
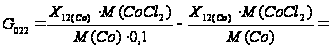
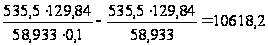 [кг/год]
Т. к. NaCl − 50% и KCl − 50% следовательно
X022(NaCl) = 5309,1 [кг/год]
X022(KCl) = 5309,1 [кг/год]
Поток G23:
G23 = G12 + G021 + G022 + G32 − G24
Поток G24: В поток G24 переходят летучие WOCl4, TiCl4 и 60% FeCl3.
5.1.3. Расчет блока № 3
Поток G32: Данный поток рассчитывается из сходя из того, что отстаивание обеспечивает очистку от не прохлорировавшего твердого сплава примерно на 80%, который возращают на дохлорирование, остальные 20% переходят в поток G30. С не прохлорировавшим твердвм сплавом в поток G32 переходит 10% расплава.
Поток G30:
G30 = G23 − G32
5.1.4. Расчет блока № 4
Поток G04: Данный поток рассчитывается из сходя из того, что при содержании FeCl3 ~ 10% в расплаве, расплав сливают на переработку.
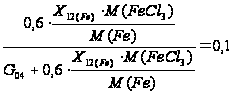
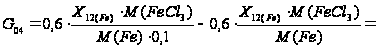
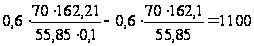 [кг/год]
Т. к. NaCl − 50% и KCl − 50% следовательно
X022(NaCl) =550 [кг/год]
X022(KCl) = 550 [кг/год]
Поток G40:
G40 = G24 + G04 − G45
G40 = G04
+ X24(FeCl3) =
G04
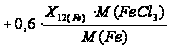 =1100
+
 =1222
[кг/год]
Поток G45: В поток G24 переходят летучие WOCl4, TiCl4
5.1.5. Расчет блока № 5
Поток G501: Конденсированный WOCl4(т)
Поток G502: Неконденсируемые газы Cl2, СO2.
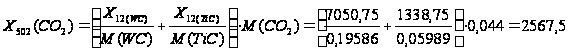 [кг/год]
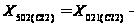
 10223,7−
 =486,8
[кг/год]
G502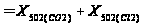 =
2567,5 + 486,8 = 3054,3 [кг/год]
Поток G56: Конденсированный TiCl4(ж) и WOCl4(т) − 10%
5.1.6. Расчет блока № 6
Поток G65: Пульпа WOCl4(т) − 90%, TiCl4(ж) − 10%
Поток G60: TiCl4(ж) − 100%
5.2 Расчет технологической схемы в целом
Запишем уравнения, используя исходные данные и принятые значения для потоков вольфрама.
 =
7050,75 кг
1) измельчение и обогащение: в твердосплавный концентрат переходит 7050,75 кг соответственно 0,2 и 0,8 количества молибдена, поступающего на операцию;
2) возгонка: в остатке от возгонки 0,3, в возгонах 0,7 количества молибдена;
3) выщелачивание: в растворе 0,98, в отвалах выщелачивания 0,02;
4) очистка от тяжелых металлов: в сульфидном кеке 0,05, в очищенном растворе 0,95;,.
5) нейтрализация: в кислом маточном растворе 0,01, в кристаллах тетрамолибдата аммония 0,99;
6) перекристаллизация: в маточном растворе 0,1, в кристаллах парамолибдата аммония (конечный продукт) 0,9. /
Зададимся производительностью по молибдену в конечном продукте 1000 т/год.
Обозначим потоки молибдена (т.е. количества его в различных материалах), т/год, неизвестными x-i; Хг, - ', Х^2, *13 в соответствии с рис.7.
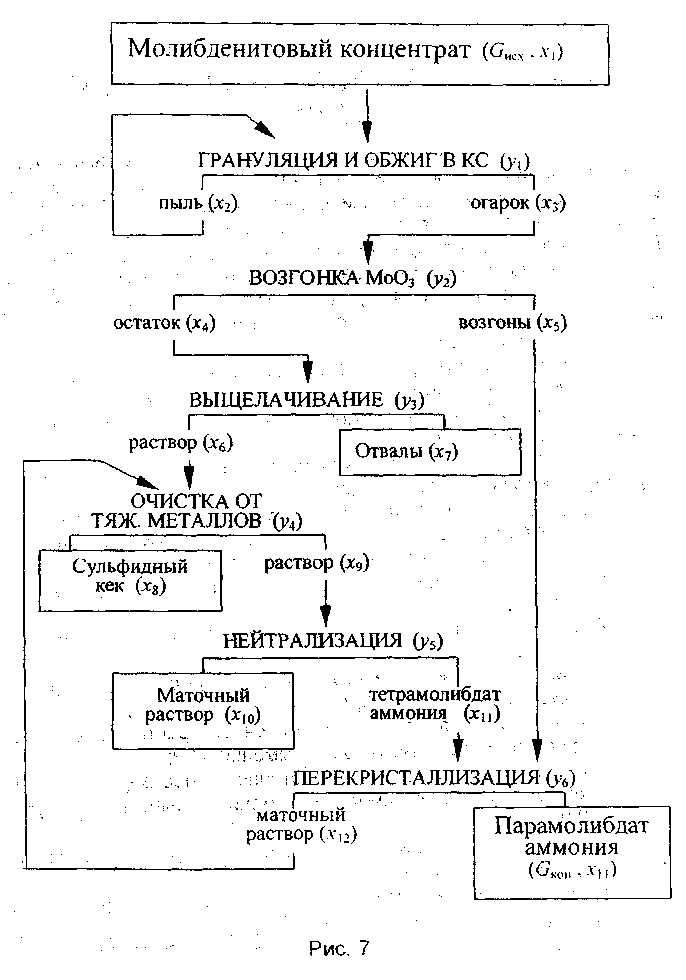
Для определения неизвестных составим систему, состоящую их уравнений трех типов.
1. Уравнение, в котором задана производительность:
х-i з=1000.
2. Уравнения, в которых использованы соотношения между потоками. Это могут быть непосредственно содержащиеся в исходных данных сведения о доле ценного компонента от количества, поступающего на операцию, переходящей в каждый из продуктов этой операции, например:,
Х2 = 0,2 (xl + Х2), Х3 = 0,8 (Xi + X2), Х4 = 0,3 Х3,
Х5 = 0,7, Х3,
или вытекающие из этих сведений соотношения между потоками, выходящими с одной и той же операции, например:
Х3 = 4Х2,... .
Х5= 7/3 Х4.
Кроме того, возможно использование соотношения между потоками, относящимися к разным операциям схемы. Дело в том, что в реальных технологических схемах количества ценного компонента в тех или иных материалах (особенно в выводимых из схемы) часто задают как долю от количества ценного компонента в исходном материале или конечном продукте. Так, например, исходные данные. могли бы содержать,:; следующее указание: "Потери молибдена с, остатком выщелачивания составляют в среднем 0,6% от количества, поступающего с молибденитовым концентратом"; соответствующее, уравнение имело бы вид
Х7= 0,006 Xi.
Следует отметить, что в тех случаях, когда вместо данных, относящихся к потокам одной и той же операции, заданы соотношения между потоками разных операций, расчет методом "от операции к операции" невозможен.
3. Уравнения, отражающие равенство количества - ценного компонента, поступающего на операцию, количеству, выходящему с нее:;
Ха + Хз = Xi + *2 • или Хз = xl;
х4 + х5 = х3, Х6 + Х7 = Х4,
Х8 + Х9 = Хб + Х12 И Т.Д.
Легко убедиться, что общее число уравнений всех типов, которые можно составить, во много раз превышает число неизвестных, хотя система должна иметь единственное решение и соответственно число уравнений должно быть равно числу неизвестных. Причина, очевидно, состоит в том, что большая часть уравнений представляет собой линейные комбинации других; например, из
Х2 = 0,2 (Хт + Х2),
Х3 = 0,8 (Xi + Х2) следует
Ха + Хз = Xi + х2, или Хз = Xi;
Хз: Х2 = 0,8: 0,2, или Х3 = 4Х2.
В то же время решение возможно только при условии, что при числе уравнений, равном числу неизвестных, все уравнения линейно независимы. Поэтому после составления системы уравнений необходим тщательный контроль отсутствия в ней линейно зависимых (дублирующих) уравнений.
По-видимому, дублирования уравнений проще всего избежать, используя в системе, кроме уравнения, задающего производительность, только соотношения между количеством ценного компонента в потоке, выходящем с операции, и количеством, поступающим на эту операцию. Для схемы, показанной на рис.7, можно составить, например, следующую систему уравнений для определения потоков ценного компонента при производительности по конечному продукту, равной 1000:
1. Х2 = 0,2 (х-i + Х2), или Х2 = 0,25 Xi;
2. х3 = 0,8(х1 +х2);
3. х4 = о. з Хз;
4. Х5 = 0,7 Хз;
5. Хб = 0,98 Х4;
б ху = 0,02 х4;
7. х8 = 0,05 (х6 + х12);
8. Х9 = 0,95(Х6 + Х12);
э. хю = 0,01 х9;
10. Хц =0,99 Xg;
11. х12 = о,1 (хб + хц);
12. Х13 = 0,9(Х5 + Хц);
13. Х13 = 1000.
Подобную систему уравнений можно довольно легко решить вручную, путем последовательной подстановки, сокращения переменных при вычитании одних уравнений из других и т.д. Однако если число неизвестных очень велико (а в реальных схемах число потоков может достигать многих десятков и даже сотен), возрастает трудоемкость расчетов и вероятность ошибок. В подобных случаях для сокращения числа уравнений можно рекомендовать обозначать неизвестными не количества ценного компонента в каждом из потоков, а суммарные количества, поступающие на операции схемы; при этом, очевидно, число уравнений на 1 больше числа операций. Например, для той же схемы (рис.7) получаем:
1. У1 = G ucx + 0,2 /!, или 0,8 у! = G исх;
2. у2 = 0,8 yi;
3. уз = о, з у2;
4. у4 = 0,98 Уз + 0,1 Уб',
5. у5 = 0,95 у4;
6. у6 = 0,7 у2 + 0,99 у5;
7. G исх = 0,9 у6.
После решения подобной системы уравнений расчет количества ценного компонента в каждом из потоков не вызывает затруднений.
Однако наиболее эффективным способом преодоления трудностей расчета сложных технологических схем является использование компьютеров.
В отличие от человека, выбирающего для каждой конкретной системы уравнений наиболее рациональный путь решения, в программах для цифровых вычислительных машин можно использовать только универсальные, единые для всех систем линейных уравнений способы вычисления. Среди таких способов наиболее распространены метод Гаусса с выбором главного элемента столбца или строки и метод обращения матрицы [2].
До начала вычислений необходимо ввести исходные данные: при использовании метода Гаусса - расширенную матрицу коэффициентов системы линейных уравнений (значения коэффициентов при неизвестных и свободные члены каждого из уравнений):
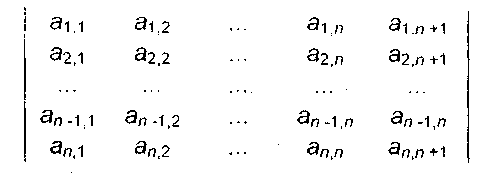
а при использовании метода обращения матрицы - отдельно квадратную матрицу коэффициентов и вектор-столбец свободных членов:
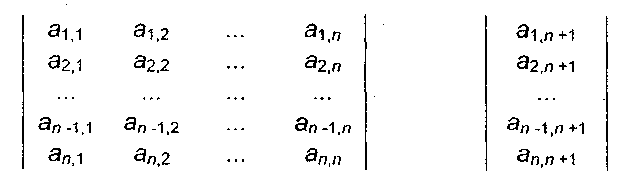
Для составления матрицы коэффициентов члены уравнений, содержащие неизвестные, необходимо расположить слева от знака равенства в порядке возрастания индекса неизвестного, оставив справа только свободные члены; отсутствующие неизвестные вносят в уравнения с коэффициентами, равными нулю. После этого можно приступить к вводу матрицы коэффициентов.
Однако применительно к системе уравнений, получаемой при описании распределения ценного компонента по потокам технологической схемы, этот способ нерационален, так как подавляющая часть коэффициентов равна нулю. Например, при вводе коэффициентов составленной ранее системы из 13 уравнений первые две строки должны быть записаны в следующем виде: - 0,25 Xi + 1 Х2 + О Х3 + О Х4 + О Х5 + О Х6 + О Х7 + О Х8 + О Х9 +
+ о х10 + о хп + ох12+ о х13 = о;
- 0,8 х1 - 0,8 х2 + 1 хЗ + 0 х4 + 0 х5 + 0 хб + 0 х7 + 0 х8 + О Х9 +
+ о Хю+ о х-и +о X-I2 + о х13 = о,
а первые две строки расширенной матрицы коэффициентов соответственно
-0,25 1 000000000000 - 0,8 - 0,8 000000000000
При большом числе неизвестных количество вводимых нулей становится громадным: например, при 40 неизвестных расширенная матрица состоит из 40 х 41 = 1640 коэффициентов, из которых более 1500 будут равны нулю. Очевидно, что ввод подобной матрицы настолько трудоемок и неизбежно сопровождается таким количеством ошибок, что превращается в сложную задачу.
Это затруднение устраняется, если ввод матрицы осуществлять в два этапа: сначала заполнить всю матрицу нулями (эта операция выполняется очень легко), а затем ввести ненулевые коэффициенты, заменяя ими нули.
Ниже описан расчет балансов по ценному компоненту методом Гаусса с помощью программы на языке BASIC и методом обращения матрицы с помощью табличного процессора EXCEL [3, 4].
5.1. Уравнения материального баланса.
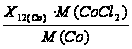 + 0,4 ·
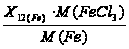 +
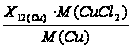 +
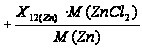
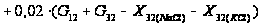
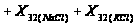

G23 = 12043 + 10174,5 +
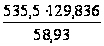 + 0,4 ·
 +
 +
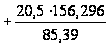
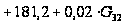
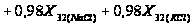 =

