Проектирование металлорежущего инструмента
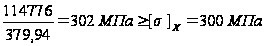
Так как
условие не
выполняется,
то в качестве
материала
хвостовика
принимаем сталь
Р6М5 ГОСТ 19265-73
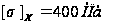 ,
HRCэ 63…66.
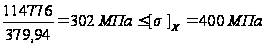 - условие
выполняется
Проверка протяжки по тяговой силе протяжного станка
 (39)
где Q - номинальная тяговая сила протяжного станка. Выбираем по табл 7 [2]
Выбираем модель станка 7Б56 с максимальной длиной рабочего хода каретки 1600 мм и номинальной тяговой силой Q=200 кH.
114776 <0,9Ч200000=180000 H
Стружкоделительные канавки на режущих зубьях протяжки.
Канавки делают на зубьях, имеющих длину режущей кромки 5...10 мм и размещают их в шахматном порядке. Так как длина режущих кромок не превышает 10 мм, то канавки не предусматриваем на всех зубьях, кроме первого.
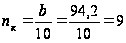
Калибрующая часть протяжки.
Состоит из пяти зубьев одинакового диаметра, равного диаметру последнего режущего зуба. Стружечные канавки имеют такую же форму и размеры, как и на режущей, части протяжки. Шаг калибрующих зубьев принимают равным шагу режущих зубьев.
Передний
угол
 принимают
равным
 ,
так как при
эксплуатации
протяжки в
результате
переточек
затупившихся
зубьев происходит
постепенный
переход калибрующих
зубьев в режущие.
Задний
угол имеет
небольшую
величину по
сравнению с
режущими зубьями
 .
Это вызвано
необходимостью
обеспечить
медленное
уменьшение
диаметральных
размеров зубьев
при переточках.
Заднюю направляющую часть у гранных и фасонных протяжек выполняют цилиндрической. Диаметр задней направляющей части:
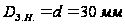 .
Предельное
отклонение
 по f 7.
Длину задней направляющей части принимаем по таблице 8 [2]

3. Проектирование и расчет червячной фрезы
Исходные данные: Вариант 3.
Таблица 2.1- Размеры шлицевого вала
|
z |
b,мм | d1min, мм | аmin, мм | fном, мм | fоткл, мм | rmax, мм |
|
6 |
7 | 26,7 | 4,03 | 0,3 | +0,2 | 0,2 |
Исполнение шлицевого вала – В.
Вид инструмента – промежуточный.
Базирование происходит по наружному диаметру.
Обозначение
вала – D - 6 2832Н8/е87D9/h8;
6-число шлицев;
28- внутренний диаметр d, мм;
32- наружный диаметр D, мм;
7- ширина шлица b,мм.
Рисунок 2.1-Профиль торцового сечения шлицевого вала при центрировании по наружному диаметру
3.2 Расчет размеров вала
Наружный диаметр:
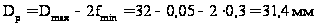 (1)
где
 - максимальная
величина наружного
диаметра;
 - минимальная
(номинальная)
величина фаски.
Внутренний диаметр:
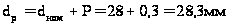 (2)
где
 - номинальный
внутренний
диаметр;
P - припуск на последующую обработку по таблице 2 [3].
Ширина шлица:
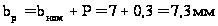 (3)
где
 - номинальная
ширина шлица.
Диаметр начальной окружности:
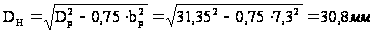 (4)
3.3 Конструктивные элементы фрезы
Определим профиль боковой стороны зубьев фрезы аналитическим методом.
Определим расчетную величину шлица:
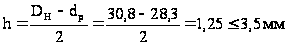 ,
(5)
поэтому заменяем теоретическую кривую одной дугой окружности радиуса R0 c координатами (x0, y0) по формулам:
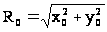 (6)
где
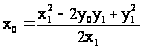 (7)
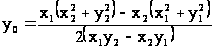 ,
(8)
где
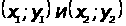 - соответственно
координаты
точек т1 и т2 по
середине профиля
и у вершины
зуба.
 Рисунок
3.2 - Профиль боковой
стороны зуба
фрезы
Ординаты т1 и т2:
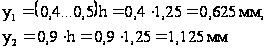 (9)
Абсциссы т1 и т2:
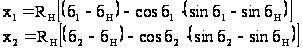 (10)
где
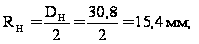 (11)
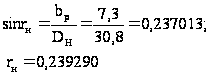 (12)
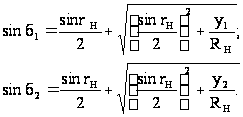 (13)
Подставим значения:
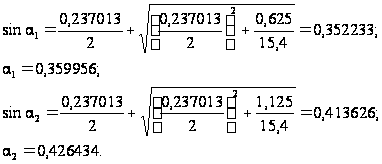

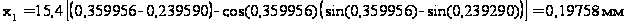 ;
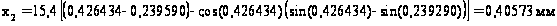 ;
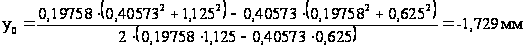 ;
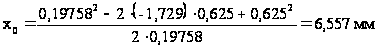 ;
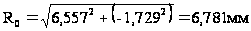 .
Максимальная погрешность замены в точках a и b:
 (14)
где Fa,и Fb – радиусы в точках a и b:
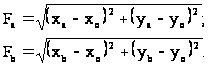 (15)
где
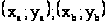 - координаты
точек a и b:
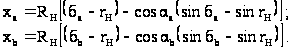 (16)
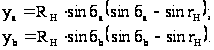 (17)
Углы обката т. a и b в радианах:
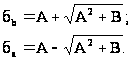 (18)
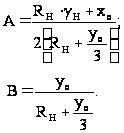 (19)
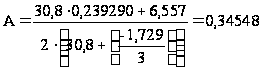
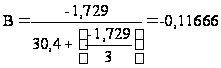
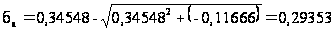 ;
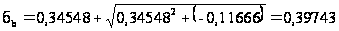 ;
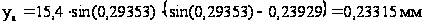 ;
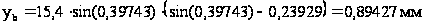 ;
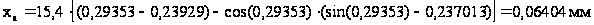
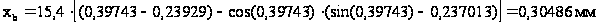
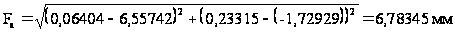 ;
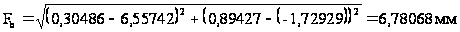 ;
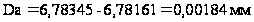 ;
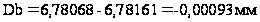
Погрешность считается допустимой, если:
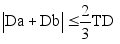
где TD – допуск на наружный диаметр.
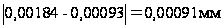
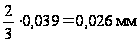 .
т.к. 0.00091<0,026 (мм) погрешность замены допустимая.
Толщина зуба фрезы по начальной прямой:
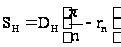 ;
(20)
где n =6 – число шлицев.
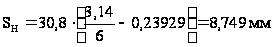 .
Шаг зуба в нормальном сечении:
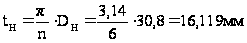 .
(21)
Смещение уступа от начальной прямой
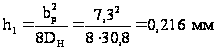 .
(22)
Угол уступа y=35°
Ширина:
С = 2Чf = 2Ч0,3 = 0,6 мм (23)
Высота
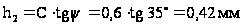 (24)
Размеры канавки для выхода шлифовального круга при затыловании канавки:
Радиус r = 1 мм
Ширина
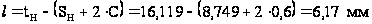 (25)
Глубина h3 = 1,5 мм
Высота зуба фрезы:
hO
=
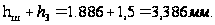 (26)
Рисунок 3.3 - Профиль зуба в нормальном сечении
3.4 Геометрия фрезы
Передний угол g = 0°
Задний угол ab = 11°
На боковых сторонах:
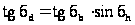 ;
(27)
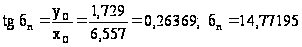 (28)
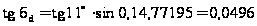 ;
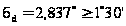 .
Значение бокового угла ad в пределах допустимого.
3.5 Расчет конструктивных и габаритных размеров фрезы
Фреза однозаходная, направление витков правое.
Угол подъема витка t = 6°
Направление передней поверхности зуба левое.
Ориентировочный наружный диаметр:
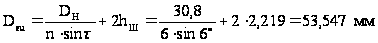 ;
(29)
Принимаем Deu =55 мм.
Число зубьев Z = 12
Величина затылования:
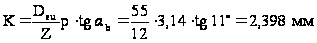 (30)
тогда округлим до К=2,5 мм
К1 =(1,2…1,7)*К=1.4* 2,5 =3,5 мм. (31)
Размеры канавки для выхода стружки
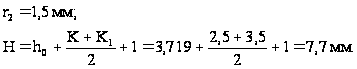 (32)
Угол канавки q=30°
Длина шлифованной части задней поверхности зубьев фрезы:
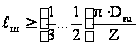 ;
(33)
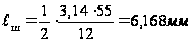
Шаг витков фрезы в осевом сечении:
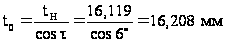 .
(34)
Длина наружной части фрезы:
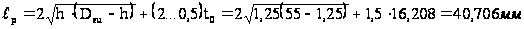 (35)
Общая длина фрезы
 ;
(36)
где
 -
длина буртика
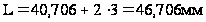 .
Диаметр цилиндрической части буртика:
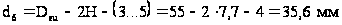 .
(37)
Средний расчетный диаметр:
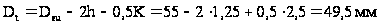 .
(38)
Угол наклона стружечной канавки:
w = t = 6°. (39)
Шаг стружечной канавки:
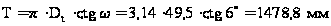 .
(40)
Диаметр посадочного отверстия:
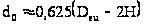 ;
(41)
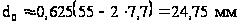 .
Принимаем
стандартное
 =
27 мм.
Рисунок 3.4 – Фреза червячная шлицевая
Литература
1.Методические указания по “РИ и ИОАП”. Разделы: ”Резцы фасонные”, ”Протяжки фасонные”, “Расчет червячных фрез для нарезания валов с прямобочными шлицами”.
2.Металлорежущий инструмент Г.Н.Сахаров, О.Б. Арбузов, Ю.Л.Боровой и др.-М.: Машиностроение,1989 г.
3.Щеголев А.В. Конструирование протяжек. М. Машиностроение, 1960г.
4.Г.Н. Кирсанов. Руководство по курсовому проектированию металлорежущих инструментов М.: Машиностроение, 1986г.
Заключение
В данном курсовом проекте мы изучили основы проектирования металлорежущего инструмента и его элементы. Проектирование режущих инструментов является одним из главных направлений в машиностроении. От качества и надежности, работоспособности режущих инструментов, применяемых в машиностроении, в значительной мере зависит качество и точность, получаемых деталей, производительность процесса обработки. При проектировании режущих инструментов необходимо знание теоретических основ конструирования и расчета инструментов, нужно уметь правильно определять лучшие для данных условий обработки конструктивные элементы инструментов и создавать оптимальную их конструкцию, учитывая условия эксплуатации, знать основные направления их совершенствования, пути повышения надежности и эффективности, представлять себе возможные направления и перспективы развития режущего инструмента.