Полимерные ящики и контейнеры
ПВХ устойчив к маслам и большинству органических растворителей. Стойкость к действию нефтепродуктов у него высока, что делает этот материал подходящим для упаковки бытовых чистящих средств. С ПВХ совместимы даже жидкости для заправки зажигалок. По сравнению с ПЭ он не так хорош для упаковки материалов, содержащих воду, так как потери влаги могут составлять от 2 до 20% в год, а из-за того, что ПВХ имеет глянцевую поверхность, царапины на нем более заметны, чем на другом бутылочном пластике.
Прежде ПВХ было трудно перерабатывать на литьевых машинах из-за его деструкции при нагревании. По этой причине должна соблюдаться идеальная чистота, а само оборудование следует проектировать «без карманов», в которых полимер мог бы задерживаться. Между критической температурой термодеструкции в 238 °С и температурой переработки в 204 °С разница невелика. Рекомендуется, чтобы после того как бутылки простоят сутки заполненными соответствующим продуктом, они были подвергнуты вибротесту и испытанию на сбрасывание. Кроме того, из-за повышения хрупкости при низких температурах желательно, чтобы испытание на сбрасывание проводилось и при температуре в минус 17,8 °С, и при нормальной температуре окружающей среды. Усадка три низких температурах у ПВХ невелика, однако этот материал обладает эффектом памяти на деформацию, и стенки упаковки могут сжиматься, если изделие не было тщательно охлаждено перед извлечением из формы.
Коммерческое применение других материалов не настолько обширно, но они могут использоваться в специальных целях. ПК, например, обладают большой прочностью, отличной прозрачностью и хорошей стойкостью к маслам, отсутствием запаха или вкуса, изделия из него можно стерилизовать паром. Некоторые виды ПК одобрены FDA для контакта с пищевыми продуктами. Самый большой его недостаток — это довольно высокая стоимость, но если бутылки из ПК являются возвратными или тара должна быть особо прочной, то ПК вполне могут оказаться незаменимым материалом.
При переработке ПК следует особо тщательно контролировать температуру, так как от нее существенно зависит вязкость расплава. Бутылки из ПК могут быть повреждены щелочными моющими растворами, и для них необходимы специальные моющие средства.
Еще одним пластиком, используемым в небольших количествах для изготовления бутылок, является ПС. Очень прозрачный и жесткий, он очень напоминает стекло. Этот полимер очень хрупок, но при применении для его получения металлоценовых катализаторов его можно упрочнить. ПС-преформы могут быть изготовлены с помощью литья под давлением и отформованы в бутылки с помощью сжатого воздуха при практически безотходном производстве. Данный материал характеризуется удовлетворительными барьерными свойствами относительно водяного пара и газов, но он растворяется сложными эфирами и кетонами, содержащимися в эфирных маслах. Перед использованием этого материала для изготовления бутылок настоятельно рекомендуется проводить тщательные испытания.
1.4 Экструзионно-раздувное формование
Из трех методов раздувного формования, применяемых для изготовления упаковки, наиболее широко используется метод, называемый «экструзионное формование с раздувом». Он заключается в экструзии трубки, называемой «преформа», в нижнем направлении. Когда она достигает нужной длины, разведенные половинки пресс-формы, окружающие заготовку, смыкаются, обрезая и замыкая дно, и остается только канал вверху для подвода сжатого воздуха, с помощью которого в дальнейшем и формуется изделие (рис. 7).
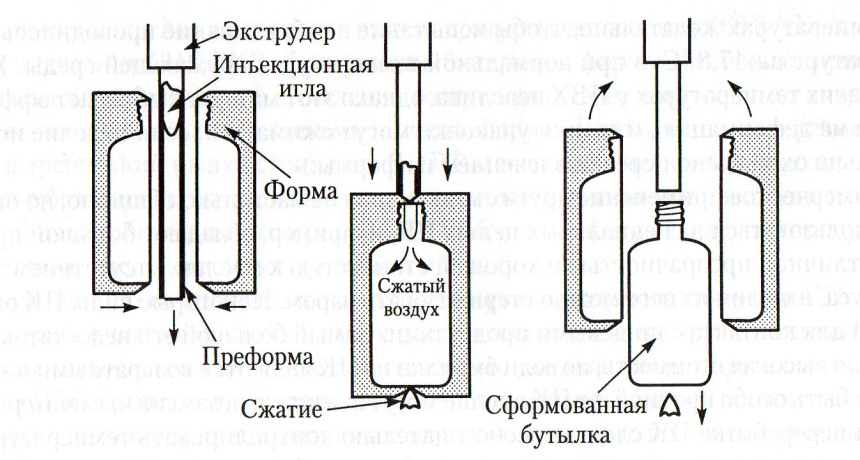
Рис 7. При формовании раздувом полуформы смыкаются вокруг преформы; при движении вниз в разогретую и пластичную заготовку подается воздух, выдувая изделие, которое после формования извлекается из формы; последняя снова перемещается вверх и захватывает новую преформу.
При такой технологии форма для получения последовательно экструдируемых иреформ может быть стационарной, а процесс раздува может происходить на одном блоке. Возможна и непрерывная экструзия преформ, если форма при подъеме захватывает преформу, а затем опускается для формования раздувом. Непрерывно экст-рудируемые преформы могут также захватываться формами, смонтированными сбоку, челнок которых, совершая возвратно-поступательные движения, захватывает преформу, которая затем выдувается, и готовое изделие извлекается практически без остановки. Этот скоростной процесс особенно подходит для изготовления изделий из ПВХ, причем его температура должна жестко контролироваться во избежание разложения и изменения цвета материала (рис. 8).
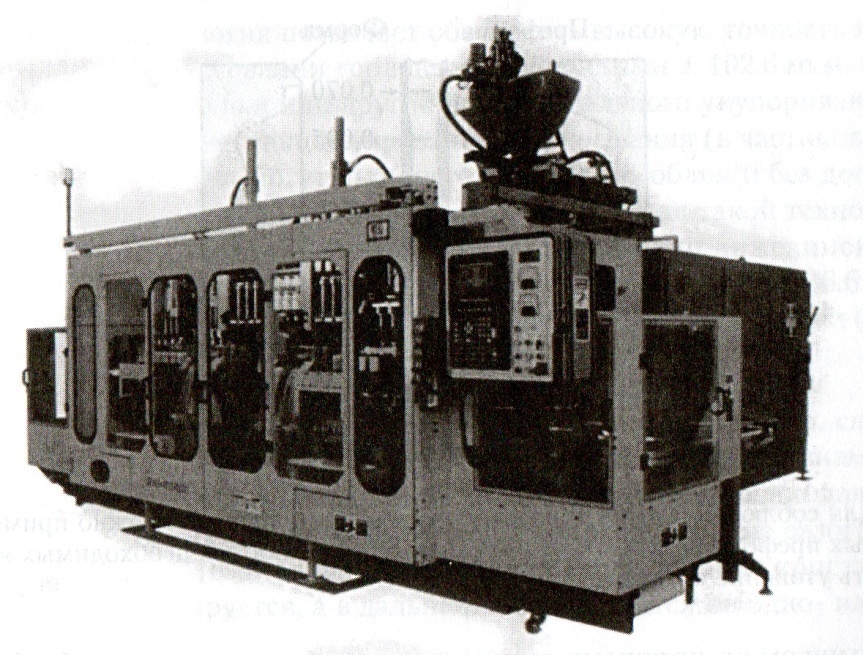
Для увеличения выпуска продукции при использовании непрерывной экструзии преформ существует специальное оборудование, в котором на карусели установлено множество форм, непрерывно вращающихся под расположенным наверху экструде-ром, формуя и сбрасывая готовые изделия в процессе вращения карусели с формами. Поскольку для подобных систем требуется много форм, а для их смены необходимо время, такое оборудование целесообразно использовать для изготовления больших серий изделий одинакового размера (в частности, для крупномасштабного производства пластиковых бутылок). В оборудовании подобного типа пластиковые бутылки обычно отделяются от непрерывных преформ после охлаждения и раскрытия форм.
Для получения преформ, из которых изготовляют изделия методом раздува, используются два типа шнековых машин, аналогичных применяемым для литья под давлением. Для изготовления небольших контейнеров используют машины со шнеками возвратно-поступательного действия и двухшнековые машины (рис. 9). Они снабжены вторичным накопителем и поршнем для порционного выдавливания преформ. Экструдеры с накапливающей головкой и плунжерной подачей применяются для изготовления больших контейнеров, включая пластиковые бочки.
Все головки экструдеров могут быть оснащены устройствами программирования преформ. В обычных головках расположение дорна внутри головки экструдера для получения одинаковой структуры стенок преформы фиксируется. В программируемых головках для регулирования толщины стенок преформы положение дорна может регулироваться (рис.10). Это позволяет изменять толщину стенки заготовки по длине — больше в основании изделия (для прочности), больше в тех местах, где материал должен раздуваться сильнее, и меньше там, где тонкие и небольшие участки не требуют большого количества материала. В реальном процессе формования теплый мягкий пластик растягивается под действием сжатого воздуха и принимает форму готового изделия (см. рис. 7).
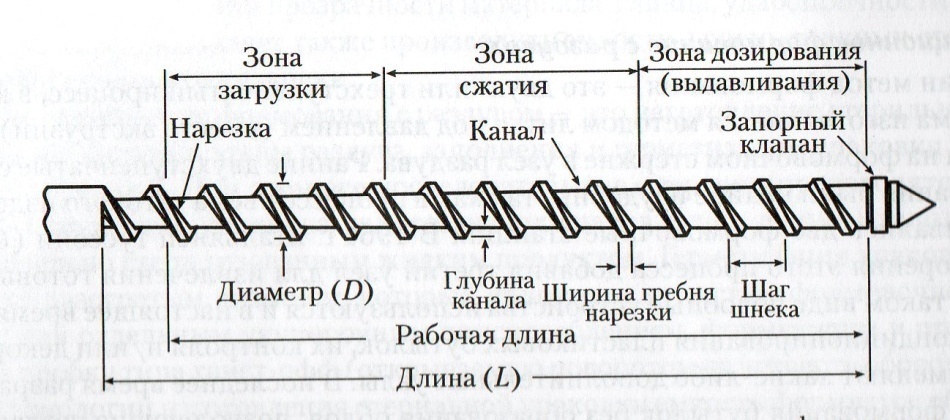
Рис. 9. В машинах, используемых для инжекционного и выдувного формования, для нагревания, плавления пластмассовых гранул и перемешивания материала используются шнеки.
При экструзионном формовании с раздувом на нижней части готового изделия хватается небольшой «хвост», который должен удаляться. Раньше горловины готовых бутылок для приведения в соответствие их размеров подвергали механической обработке. В настоящее время большая часть раздувных агрегатов автоматически заполняет операции по снятию облоя с готовых изделий непосредственно на них, и формование горлышка происходит в форме совместными усилиями инъекционной иглы и формующего горлышко кольца. Транспортные контейнеры и емкости с широким горлышком по-прежнему проходят заключительные этапы обработки на дополнительных обрезных прессах для снятия заусенцев.
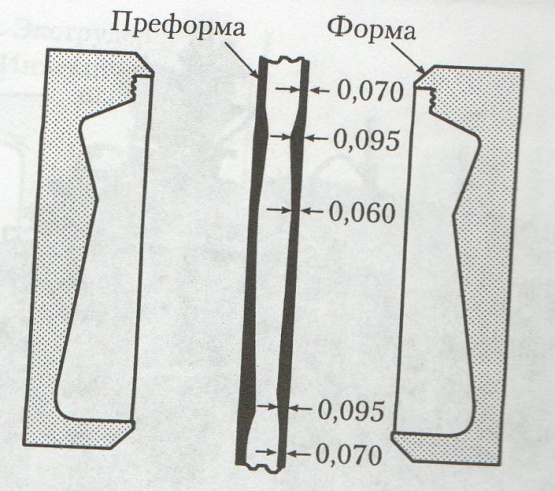
Рис. 10. Для соблюдения геометрической формы контейнера возможно применение программируемых преформ, что позволяет увеличивать прочность в необходимых местах и минимизировать утонение в углах.
Экструзионное формование с раздувом больше всего подходит для изготовления пластиковых контейнеров любой формы и размеров и транспортной тары. Формы относительно дешевы и зачастую их изготовляют из алюминия (как для крупно-, так и для мелкосерийной продукции).
1.5 Инжекционное формование с раздувом
Еще один метод формования — это двух- или трехступенчатый процесс, в котором преформа изготовляется методом литья под давлением (вместо экструзии) и переносится на формовочном стержне в узел раздува. Ранние двухступенчатые системы формования были крайне неудобны, так как в процессе съема готового изделия останавливались две формовочные станции. В 1961 г. итальянец Гуссони для ускорения этого процесса добавил третий узел для извлечения готовых изделий, и в таком виде подобные устройства используются и в настоящее время. Иногда для кондиционирования пластиковых бутылок, их контроля и/или декорирования применяют какие-либо дополнительные узлы. В последнее время разработаны методы формования бутылок без образования облоя, позволяющие создавать более привлекательные по внешнему виду флаконы для парфюмерных и косметических товаров.
Похожая технология, называемая «формование с раздувом и перемещением заготовки», заключается в помещении дозированного количества пластикового расплава в специальный контейнер для получения преформ и переносе полученной заготовки с помощью формовочного стержня в зону формования горлышка для последующего раздува. Эта технология применяется для изготовления небольших бутылочек и емкостей, где необходимы особо точные размеры. Использование инжекционного формования находит свое применение в области упаковки фармацевтической продукции, где необходимы контейнеры высокого качества и с точными размерами.
Инжекционная технология позволяет обеспечить высокую точность и контроль массы, особенно при формовании горловины с допусками ± 102,6 мкм. Это важно там, где используются пробки или другой вид специального укупоривания, например пробки с защитой от несанкционированного открывания (в частности, детьми). В настоящее время емкости могут быть изготовлены без облоя и без дополнительных заключительных операций, однако стоимость форм для такой технологии достаточно высока. Форма изделий, получаемых по технологии инжекционного формования, обычно стандартна, а их емкость не должна превышать 236,6 мл, хотя в последнее время получают распространение бутылки и емкостью 473 мл (16 унций).
1.6 Формование с раздувом и вытяжкой
Третий метод формования может быть использован для полимеров, способных к линейной ориентации, — например, ПЭТФ, ПВХ, ПП и аморфных полиамидов. Наибольшее применение этот метод находит при изготовлении бутылок для напитков. При его использовании предварительно отформованная преформа разогревается до температуры чуть выше температуры стеклования (во избежание кристаллизации) и растягивается, ориентируется, а в дальнейшем выдувается по одно- или двухступенчатой технологии.
При двухступенчатой технологии преформы изготовляют отдельно (обычно на другом оборудовании) и уже готовыми помещают в машину повторного нагрева и выдува. При одноступенчатой технологии все эти процессы выполняются на одной и той же линии. Операции формования преформы и ее раздува схожи с аналогичными при экструзионном формовании с раздувом. Преимущества раздува с вытяжкой заключаются в повышении прозрачности материала, глянца, ударопрочности и плотности. Этот метод позволяет также производить емкости с очень тонкими стенками, что снижает стоимость упаковки.
Особое применение формования с раздувом — это изготовление стерильной упаковки, в ходе которого этапы раздува, заполнения и герметизации упаковки сводятся в одну операцию. При этом все последовательные операции производятся в стерильной камере, где упаковка (иногда находящаяся еще в форме) заполняется предварительно стерилизованным жидким продуктом. Герметизация упаковки производится разогретым штампом, который является или частью формовочного устройства, или отдельным укупорочным приспособлением, формующим и присоединяющим пробку типа твист-офф (открываемую поворотом на четверть оборота). При другой технологии изготовления стерильной упаковки емкость формуется обычным образом в стерильных условиях, заполняется предварительно стерилизованным продуктом и закрывается предварительно стерилизованной пробкой (крышкой). Как правило, конструкция такого оборудования отражает жесткие требования к стерильности. Оно изготовляется из нержавеющей стали и проектируется так, чтобы обеспечить изначальную стерильность и возможность безразборной мойки (СIР) с помощью моющих средств и пара.
Конструкция форм
Два наиболее важных фактора, которые следует иметь в виду при изготовлении форм для выдувного формования, — это теплообменные свойства и износостойкость. Наиболее подходящие материалы — алюминий, сталь и сплав бериллия с медью. Выбор материала зависит от технологии выдувного формования и природы пластика. Так, например, для работы с полиолефинами наиболее часто используются алюминиевые формы, подвергнутые дробеструйной обработке во избежание задержки воздуха между стенками полости изделия.
Твердый, устойчивый к коррозии сплав бериллия с медью характеризуется высокими теплопроводностью и износостойкостью. Формы из этого материала часто используют для формования изделий из ЛВХ. Для получения более высокого глянца поверхности изделий формы для ПВХ полируют и покрывают хромом. Этот сплав дороже алюминия, он тяжелее и дольше обрабатывается.
При инжекционном формовании с раздувом полости для преформ, полости для формования жестких полимеров, горловинные кольца и формовочные стержни для всех видов пластиков изготовляют из закаленной инструментальной стали.
Участки формы для формирования горловины и основания, чтобы их было легче обрабатывать и заменять, как правило, представляют собой отдельные детали. Полуформы должны быть точно подогнаны друг к другу, так как любое несовпадение половинок приведет к утонению материала в месте соединения частей формы. Усилие запирания полуформ значительно меньше, чем форм для литья под давлением, поскольку они должны выдерживать давление в полостях лишь около 0,035 МПа.
Для обеспечения кратчайшего производственного цикла и одинакового состояния поверхности готового изделия необходимо соответствующее охлаждение формы. Водяные каналы в каждой полуформе могут быть либо просверлены насквозь, либо заглублены и располагаться перпендикулярно к оси формы как можно ближе друг к другу, поскольку 80% общего времени формования тратится на охлаждение, и любое улучшение системы охлаждения способствует повышению производительности.
Так как отформованное изделие обычно охлаждается в самой форме, были разработаны способы сокращения времени охлаждения и преодоления недостаточной теплопроводности большинства пластиков. Одним из таких способов стало применение в качестве раздувающего агента жидкого азота или диоксида углерода, а другим — глубоко охлажденного воздуха, содержащего водяной пар. При использовании подобных методов производительность возрастает более чем на 50%.
1.7 Термоформование
Различные типы термоформованной упаковки включают упаковку продукта, находящегося на твердой подложке, в обволакивающую пленку, блистерную упаковку и формованные контейнеры и крышки. Общим для них является то, что изначально все они представляют собой плоский лист пластика или пленку. Этот материал нагревается до размягчения и затем доводится до нужной формы под действием вакуума, давления или штампа или их комбинации. С помощью термоформования можно получить упаковку с максимально тонкими стенками (и поэтому затраты на материалы для подобной упаковки сравнительно низки), но большие потери из-за отходов в некоторой степени сводят на нет экономические преимущества. Формы для термоформования гораздо дешевле, чем для других методов (их стоимость в зависимости от конфигурации может составлять $1000-2000). Время, затрачиваемое на наладку оборудования, составляет несколько недель (в сравнении с месяцами, требуемыми на наладку оборудования для выдувного формования или литья под давлением).
Процесс нагревания и формования пластиковых листов был разработан в 1936 г.. когда во Франции для упаковки мяса впервые была использована термоусадочная пленка. В ходе второй мировой войны этот метод применялся для изготовления пластиковых топографических карт. Для упаковки этот метод стал широко использоваться лишь с начала 1960-х гг., когда впервые с помощью термоформования стали изготовляться контейнеры и крышки для молочных продуктов. Позднее при производстве коробок для яиц, мясопродуктов и т. п. стали применяться листы из пенополистирола. В настоящее время в этих целях в мире потребляется более 900 тыс. т листовых пластиков.
Для термоформования можно использовать любые листовые термопласты, однако было замечено, что одни материалы более полно соответствуют нуждам упаковочной промышленности, чем другие (из-за различий в прозрачности, запахе, технологических характеристиках и цене — см. табл. 8.2). Наиболее широко используются (в порядке убывания) ПВХ, ВОПЭ, ПС, ПП, ПЭТФ и ЛПЭНП.
Лидирует в этом списке полужесткий ПВХ, широко применяемый в упаковке пищевых продуктов благодаря своей прозрачности и влагонепроницаемости, которые могут быть дополнительно улучшены путем применения полиэтиленового слоя или материала с лучшими барьерными свойствами (большей кислородоне-
проницаемостью). Этот материал позволяет формовать такие же прочные и защищенные емкости (чашки) и лотки, как и ВОПЭ, а благодаря своей инертности и отсутствию запаха он используется для упаковки и пищевых, и непищевых продуктов. Широко применяется и ПП, используемый для упаковки некоторых пищевых продуктов. Он легко перерабатывается и на него можно наносить глубокую печать. ПЭТФ, противостоящий тепловому воздействию лучше, чем полиолефины, применяется для изготовления двойной упаковки продуктов, разогреваемых в микроволновых печах, и продуктов быстрого приготовления. Блистеры для упаковки твердых изделий — это область применения высокоударопрочного ПС, который благодаря своей прозрачности позволяет видеть упакованный продукт, хорошо перерабатывается, прочен и экономичен. Другие материалы, в частности АБС-сополимеры и ПК, применяются в особых случаях, когда прочность более важна, чем стоимость.
Технология термоформования
Основной способ термоформования представляет собой вытягивание пластикового листа в раме, зажимающей его со всех сторон. Лист разогревается до размягчения, а затем под действием разрежения прижимается к форме. После охлаждения он отстает от формы, вынимается из нее и обрезается. Для опытно-конструкторских работ, когда в качестве материала иногда выбирают ацетат целлюлозы (в данном случае температура может регулироваться не так строго, а прочность материала в размягченном состоянии достаточно велика), применяют несложное оборудование. Нагрев может производиться как с одной, так и с обеих сторон листа, и при ручном управлении размягчение листа заметно по его провисанию. Затем пластик подвергается дальнейшему нагреву до достижения идеально плоской поверхности. В этот момент он уже почти готов к формованию, но обычно до приложения разрежения лучше выдержать его в этом состоянии еще 15-20 с.
Оборудование для крупносерийного производства намного сложнее. Для производства упаковочных контейнеров листовой материал обычно хранят в рулонах и подают в установку с помощью цепного привода с зажимами, захватывающими края листа. Существует и оборудование (обычно роторного типа) для работы с листовым материалом без цепного привода, но оно в основном применяется не в упаковочной индустрии.
Лист пластика разогревается с обеих сторон кварцевыми лампами, трубчатыми стальными стержнями, стеклянными и керамическими пластинами (излучателями). Большое значение имеет расположение нагревателей, так как поверхность пластика должна нагреваться равномерно. Затем разогретая пластиковая лента размещается над формой(ами) и воспроизводит ее полость методом, описанным выше. Некоторые материалы (например, пористые или пеноматериалы) требуют специальных форм, поскольку по мере нагрева материал продолжает расширяться, и для соблюдения требуемой формы требуется четкое соответствие между двумя частями формы (пуансоном и матрицей).
Существуют материалы, которые могут быть нагреты путем присасывания (с помощью вакуума) к пористой горячей пластине так, что края формы вдавливаются в пластик. Такая технология называется «формование с помощью захвата листа». После размягчения пластика прикладывается давление воздуха, и лист прижимается к поверхности формы.
Формование с совместным приложением давления и разрежения происходит намного быстрее, чем просто вакуумное формование, так как последнее для выполнения операции ограничено атмосферным давлением в 0,1 МПа, тогда как давление сжатого воздуха может быть в несколько раз больше. Почти все высокопроизводительные формовочные машины — пневмоформочные. Для ускорения охлаждения после формования изделия в форме оно может обдуваться холодным воздухом (некоторые специалисты считают, что распыление водяного пара эффективнее воздушного охлаждения). Затем изделие удаляется из формы путем продува последней воздухом или с помощью выталкивателей. Рулон остается на зажимах и транспортируется к следующему узлу формования. Изделие отсекается от рулона с помощью специальных устройств. Параметры отрезания должны учитывать последующую усадку, так как изделие все еще разогрето. Затем оставшийся материал наматывается на бобину, а отформованное изделие отправляется на упаковочный автомат или на следующий технологический блок. В фирмах, производящих термоформование, отходы материала обычно сразу же используются повторно, причем эти фирмы обычно принимают отходы на утилизацию и от предприятий, упаковывающих продукцию.
Блистерные упаковки, подобные изготовленным по вышеописанной технологии в специализированных фирмах, зачастую используются упаковщиками для размещения товаров на витринах магазинов (рис.12). Отформованные таким образом емкости применяются для упаковки твердых, вязкоэластичных и жидких продуктов (в основном пищевых), а лотки с ячейками используются для упаковывания инструмента, различных наборов и медицинских товаров. Существует специальное линейное и карусельное оборудование с устройствами подачи, дозирования и укупоривания подобных контейнеров термоклеевыми или обжимными пластиковыми крышками.
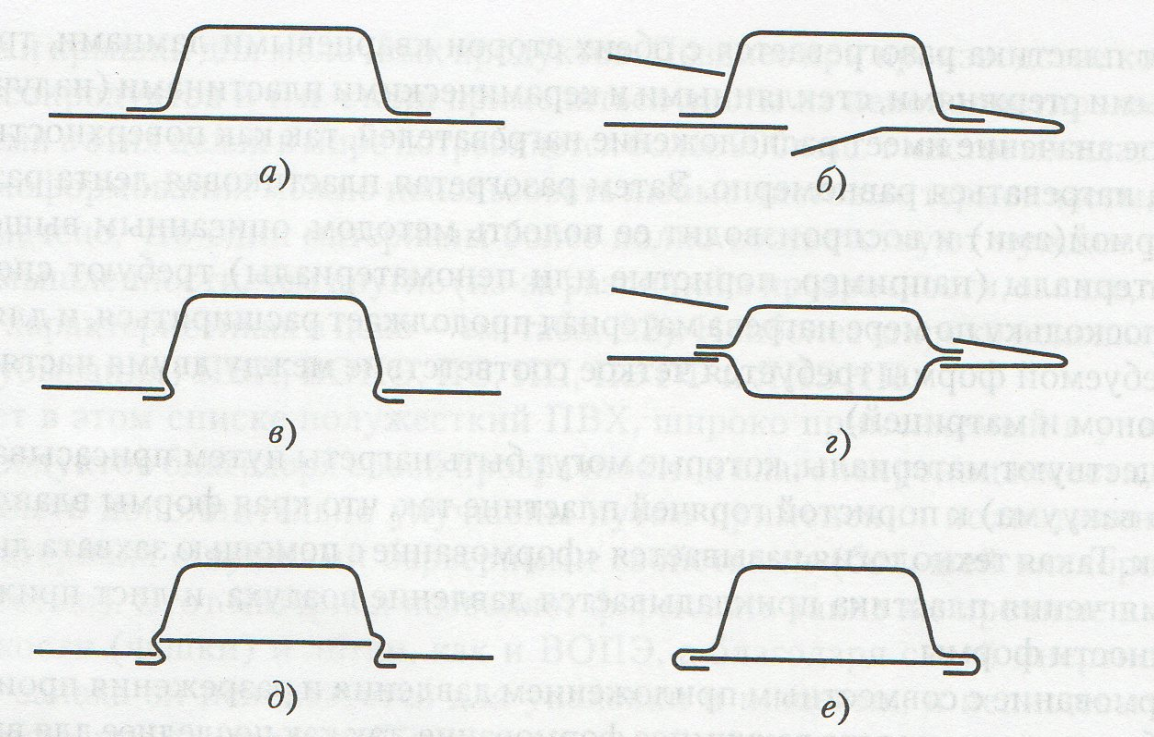
Рис. 12. Методы присоединения прозрачного блистера к декорированной подложке включают: а) нанесение буртика из термоклея; б) сгибание подложки с просечкой отверстия для блистера; в) размещение продукта (продукт размещается внутри блистера, который, складываясь, фиксируется на подложке); г) формирование двойного блистера на согнутой подложке (продукт выглядит плавающим в пространстве); д) двойную внутреннюю выточку (выемки в подложке служат частью уплотнения); е) формирование блистера с загнутыми краями, служащими в качестве направляющих для обеспечении скольжения подложки (способствующего более простому открытию упаковки и ее многократному использованию)
Вместе с тем подобная блистерная упаковка может изготовляться непосредственно на формовочно-упаковочных линиях твердых, вязкоэластичных и жидких продуктов, как пищевых, так и непищевых, включая лекарства. Этот тип машин работает, как правило, с узкой рулонной пленкой или листами пластика, ширина которого позволяет формовать от одной до четырех или более упаковок округлой или (чаще) многоугольной формы (что сокращает отходы). Лист пластика разогревают одним из вышеуказанных способов, в отформованные лотки дозируют продукт, после чего они герметизируются пластиковой пленкой. Готовая упаковка с продуктом затем вырубается из пластиковой пленки, отходы которой возвращаются поставщику. Подобное оборудование может быть периодического или непрерывного действия в зависимости от объемов выпуска продукции.
Конструкция форм
Термоформование можно выполнить с помощью выпуклой и вогнутой формы (пуансона и матрицы), пары согласованных форм или матрицы и вспомогательного пуансона, напоминающего по конфигурации пуансон, но обычно не так плотно прилегающий. Вспомогательные пуансоны для промышленного оборудования изготовляют из алюминия, и во избежание охлаждения или коробления пластикового листа их нагревают или охлаждают. Область применения зависит от конструкции изделия, типа полимера и требований к готовому изделию, но в настоящее время во многих термоформовочных машинах применяют и разрежение, и сжатый воздух, и вспомогательные пуансоны совместно (рис.13).
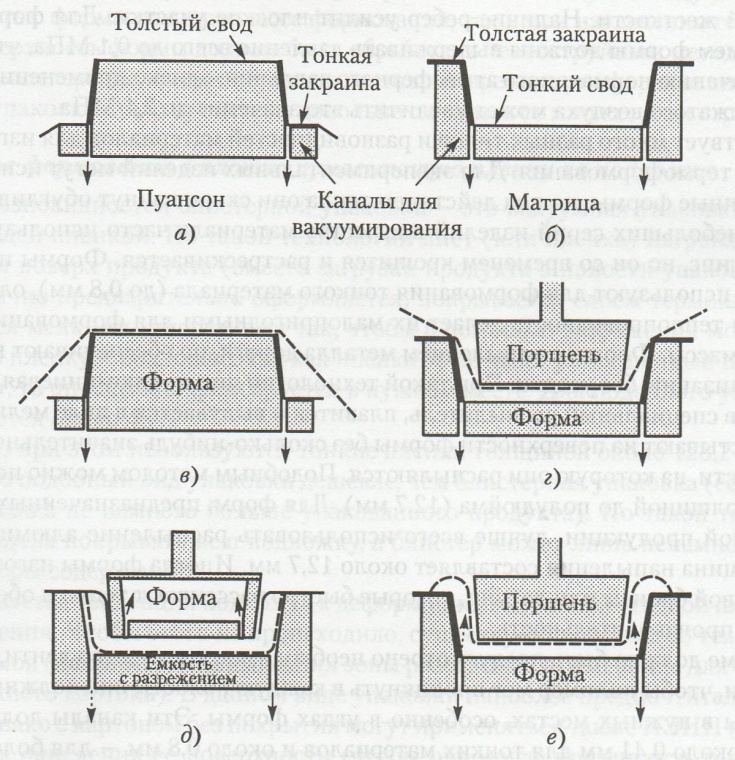
Рис. 13. Оснастка для термоформования: а) выпуклая форма; б) вогнутая форма; в) выпуклая форма для вакуумного формования; г) вогнутая форма со вспомогательным пуансоном; Э) возвратное формование (продавливает расплав полимера в вакуумную камеру, а затем вытягивает ее обратно); е) формование с предварительным раздувом листа (сжатый воздух раздувает лист пластика вверх, а пуансон вдавливает пластик вниз с одновременной откачкой воздуха из-под листа)
Вогнутая форма позволяет лучше детализировать внешнюю поверхность изделия, контактирующую с формой и на которую обычно наносится глубокая печать. Вогнутые формы также обеспечивают лучшую равнотолщинность и более быстрое охлаждение изделия. Максимальное утонение материала происходит в наибольшем углублении формы (особенно вблизи углов), а самые прочные и толстые участки получаются вблизи внешней кромки. Вспомогательный пуансон с этим типом форм используется для более ровного распределения полимера по форме. Для изготовления крупных деталей может потребоваться технология с предварительной пневматической вытяжкой листа. В этом случае разогретый лист пластика герметизируется по краям матрицы и с помощью сжатого воздуха выдувается над матрицей в виде пузыря. Затем с помощью разрежения и вспомогательного пуансона пластик резко втягивается в полости формы, где формуется готовое изделие. Для изготовления крупных деталей или при использовании толстых листов пластика разрежение внутри полости формы может сочетаться с давлением воздуха на внешнюю поверхность.
Формование с помощью пуансона часто используется там, где важна деталировка внутренней части и где требуется прочность и утолщенное днище. Пуансон должен иметь конусность не менее 3°, а более чем трехградусная конусность может потребоваться для изготовления очень широких изделий или в случае материала с большой усадкой после формования (для матрицы не требуется сужения, так как изделие после усадки свободно извлекается).
Размер выступа на пуансоне обычно должен быть меньше ширины полости формы во избежание чрезмерного утонения изделия (хотя у некоторых изделий и пластиков вполне допустимо соотношение 3 : 1). Следует использовать как можно большие радиусы скруглений, особенно в местах возможного утонения материала. Радиус скругле-ний должен быть не меньше двойной толщины исходного материала. Большинство изделий, получаемых методом термоформования, должны быть отрезаны по контуру независимо от формы. Отрезание может быть произведено вручную или с помощью вырубных штампов (как частей формующего оборудования, так и отдельных устройств).
В случаях, когда для крепления к подложке необходимо утолщение вдоль внешней кромки изделия, можно использовать эту кромку для придания изделию дополнительной жесткости. Наличие ребер усилит плоские участки. Для формования с разрежением формы должны выдерживать давление всего до 0,1 МПа, что соответствует значению нормального атмосферного давления, однако применение при формовании сжатого воздуха может увеличить это значение до 2,1 МПа.
Существует много разных типов и разновидностей материалов для изготовления форм для термоформования. Для экспериментальных изделий могут использоваться деревянные формы, но под действием тепла они скоро начнут обугливаться.
Для выпуска небольших серий изделий в качестве материала часто используют строительный гипс, но он со временем крошится и растрескивается. Формы из эпоксидных смол используют для формования тонкого материала (до 0,8 мм), однако недостаточная теплопроводность делает их малопригодными для формования изделий большой массы. Формы с напылением металла дороги, но обеспечивают великолепную детализацию без усадки. При такой технологии цинко-алюминиевая проволока подается в специальный распылитель, плавится и выдувается в виде мелких капель. Капли застывают на поверхности формы без сколько-нибудь значительного нагрева поверхности, на которую они распыляются. Подобным методом можно получать покрытия толщиной до полудюйма (12,7 мм). Для форм, предназначенных для крупносерийной продукции, лучше всего использовать распыление алюминия — при этом толщина напыления составляет около 12,7 мм. Иногда формы изготовляют из бериллиевой бронзы или латуни, которые быстро рассеивают тепло и обеспечивают высокую производительность.
В форме должно быть предусмотрено необходимое количество вентиляционных каналов, и, чтобы полимер мог проникнуть в каждую полость, они должны быть расположены в нужных местах, особенно в углах формы. Эти каналы должны иметь диаметр около 0,41 мм для тонких материалов и около 0,8 мм — для более толстых. Меньший диаметр может потребоваться для ПЭ, поскольку следы от этих каналов становятся заметны. В более глубоких участках формы необходимо большее количество каналов, чем в мелких, особенно когда мелкие и глубокие участки прилегают друг к другу. При необходимости каналы могут быть расположены на расстоянии до 12,7 мм друг от друга. Охлаждение осуществляется с помощью полостей в форме или просверленных каналов, которые должны быть водостойкими и располагаться
так, чтобы не пересекаться с вентиляционными каналами. Если для охлаждения применяются трубки из меди или нержавеющей стали, то их сечение должно быть не менее 12,7 мм, а располагаться они должны не ближе чем 6,4 см друг от друга. Некоторым участкам формы может требоваться большее охлаждение, чем другим, но это может быть установлено только опытным путем.
Для некоторых материалов типа ударопрочного ПС форма во избежание внутренних напряжений в процессе быстрого охлаждения (которые могут привести к короблению изделия) должна быть достаточно теплой (около 65,6 °С). Поднутрение при необходимости может быть осуществлено несколькими методами. Для освобождения изделия участки с прорезями могут быть удалены из формы. Участки с креплениями сгибают после извлечения изделия из формы. В случае небольшого поднутрения для освобождения готового изделия могут быть использованы выталкиватели. Если поднутрение не слишком глубоко, зачастую для извлечения изделия из формы применяют сжатый воздух. Во избежание просачивания воздуха между пластиком и поверхностью формы как в процессе формования, так и при извлечении готового изделия поверхность формы должна быть обработана пескоструйным методом. С учетом всех вышеперечисленных методов в настоящее время термоформование потребительской упаковки стало процессом довольно сложным со множеством ограничений.
1.8 Вакуумное формование в плотно прилегающую пленку на подложке
Одна из разновидностей блистерной упаковки — это вакуумная упаковка с плотно прилегающей пленкой. По такой технологии лист (или пленка) нагревается и натягивается поверх продукта (вместо загрузки продукта в полости упаковки). Подложка обычно предварительно оформляется, покрывается слоем термоклея и перфорируется мелкими отверстиями так, чтобы с помощью разрежения можно было притянуть пленку к подложке. Так как пленка обтягивает размещенный на подложке продукт, то он надежно фиксируется в нужном месте. Для подобного упаковывания требуется около 40 с.
Обычно при этом используются тонкие пленки толщиной около 128,2 мкм и менее, так что подобный вид упаковки дешевле, чем блистерная упаковка (если только сама подложка не намного больше упакованного продукта). По такой технологии пленка должна покрывать всю подложку, а блистер может лишь ненамного превышать размеры содержимого.
Наблюдается тенденция подложек к деформации, вызванной усадкой пленки после охлаждения. Чтобы этого не происходило, существует не так много технологических приемов (например, минимизация зоны разогрева и применение для подложки более прочного картона). В данном виде упаковки наиболее предпочтительна ПВХ-пленка, однако с картоном без покрытия могут применяться также ПЭНП и ПП, если пленка для окисления ее поверхности (чтобы она могла прилипнуть к подложке) обработана открытым пламенем или коронным электрическим разрядом. Для таких пленок перфорирование непокрытого картона подложки может оказаться ненужным, так как картон — достаточно пористый материал, пропускающий отсасываемый воздух. Если для тяжелых или имеющих острые грани продуктов требуется большая прочность, то в качестве пленки могут использоваться иономеры, которые значительно дороже, чем ПЭ, ПП или ПВХ, но гораздо более прочны.
2. Виды тары
По назначению тару и упаковку можно разделить на производственную, транспортную, потребительскую, специальную.
2.1 Потребительская тара:
1) прямоугольные контейнеры со съемной крышкой (рис.1);
2) квадратные контейнеры (рис. 2.1); контейнеры в форме сердечка (рис. 2.2);
3) стаканы :
- стакан белый (как правило применяется для упаковывания сметаны, йогурта, разного вида желе, сухих супов, лапши быстрого приготовления и т.д; они бывают объемами от 125 до 200 мл) (рис. 3.1);
- стакан «колокольчик» (применяется для