Обробка металів різанням
Спіральні свердла широко використовують при роботі не тільки на свердлильних, але й на токарних, револьверних та інших метало-ріжучих верстатах. Свердла для глибокого свердлення як однолезові, так і двохлезові використовуються при свердленні отворів, глибина яких перевищує діаметр у 5 і більше разів. Центровочні свердла призначені для одержання осьових гнізд в заготовках, що обробляються на токарних верстатах (у центрах).
Спіральне свердло складається з таких основних конструктивних елементів (рис. 1.9): робочої частини (І), що поділяється на різальну або заборну (II) і центруючу (III); шийки-виточки (IV) для виходу шліфувального круга; хвостовика (V) (зазвичай конічного) з лапкою (VI).
Діаметр свердла дещо зменшується у напрямку хвостовика для зниження тертя свердла по стінках отвору. Різальна частина свердла (рис. 1.9, б) складається з гвинтової канавки (7) для відведення стружки (дно канавки є передньою поверхнею головного різального леза (2); стрічки (3), що спрямовує свердло в отвір; головної задньої поверхні (4); поперечного різального леза (5).
Швидкість різання (м/хв) під час свердлення (зенкерування) отворів визначають з виразу
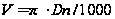 ,
де D — зовнішній діаметр свердла, мм; n — частота обертання, хв.-1 (рис. 11.9, в).
Глибина різання при свердленні t дорівнює половині діаметра отвору: t = D / 2, мм.
Подачу визначають за формулою

де Cs, xs - коефіцієнти, що залежать від оброблюваного матеріалу, точності обробки і шорсткості поверхні. Значення Cs, xs наведені у довідниках.
Основні типи свердлильних верстатів:
• вертикально-свердлильні;
• радіально-свердлильні;
• багатошпиндельні;
• горизонтально-свердлильні;
• агрегатні та інші.
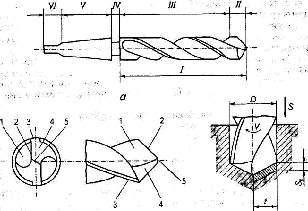
Рис.
1.9 - Елементи
спірального
свердла {а,
6) і розміри
шару металу,
що зрізується
(б)
Вертикально-свердлильні - це найбільш розповсюджені верстати цієї групи. Застосовують їх в одиничному та серійному виробництвах для обробки отворів в малогабаритних деталях. Основною їхньою характеристикою є найбільший діаметр отвору, який можна свердлити в сталі середньої твердості. Серійно випускають верстати з умовним діаметром свердлення 6, 12, 18, 25, 35, 50 та 75 мм.
Радіально-свердлильні верстати призначені для обробки отворів у великих та важких деталях. Осі інструмента та оброблюваного отвору суміщаються при переміщенні шпинделя верстата відносно непорушної заготовки.
Багатошпиндельні свердлильні верстати мають декілька шпинделів, взаємне розташування яких може бути постійним або мінятися залежно від оброблюваної деталі; застосовуються в масовому та багатосерійному виробництвах.
Горизонтально-свердлильні застосовуються для свердлення глибоких отворів (l/D > 5). У цих випадках обертається заготовка, а свердлу передається поздовжня подача.
Агрегатні верстати найбільш поширені в багатосерійному та масовому виробництвах.
Основні типи розточних верстатів:
• горизонтально-розточні;
• координатно-розточні;
• алмазно-розточні та інші.
На розточних верстатах свердлять, зенкерують, розточують, розвертають отвори, підрізають торці, обточують зовнішні циліндричні поверхні, нарізають різьбу, фрезерують плоскі та фасонні поверхні. Головний обертаючий рух здійснює ріжучий інструмент, а поступальний рух подачі - інструмент або заготовка. Залежною від форми оброблюваної поверхні подача може бути поздовжньою або поперечною, горизонтальною, вертикальною, радіальною. За рахунок відповідного сполучення головного руху з рухом подачі здійснюється необхідне формоутворення поверхонь.
Горизонтально-розточні верстати - це найбільш поширений тип верстатів. Вони призначені для виконання різноманітних розточних робіт, головним чином у складних та великогабаритних деталях.
Координатно-розточні верстати призначені для обробки точних отворів, осі яких повинні бути розташовані на точно визначеній відстані одна від одної або від базових поверхонь. На цих верстатах можна також свердлити, фрезерувати, а також розмічати заготовки і проводити їхні точні виміри.
Алмазно-розточні верстати призначені для тонкої розточки отворів алмазними або твердосплавними різцями в деталях порівняно невеликих розмірів. Залежно від розміщення шпинделя алмазно-розточні верстати підрозділяють на горизонтальні та вертикальні, а за кількістю шпинделів - на одно- та багатошпиндельні.
Фрезерування
Фрезерування - це процес обробки металу різанням, під час якого інструмент (фреза) здійснює головний обертальний рух, а заготовка - поступальний або обертальний рух подачі. Лише в окремих випадках фреза здійснює, окрім головного, і рух подачі.
Фрезерування - один з найпродуктивніших і найпоширеніших методів обробки різанням. На фрезерних верстатах обробляють горизонтальні, вертикальні й похилі площини, фасонні поверхні; фрезерують пази і шпоночні канавки, зубці прямозубчастих й гвинтових зубчастих коліс; набором фрез обробляють складні поверхні, виконують нарізи.
Фреза - це тіло обертання, на поверхні якого розміщені різальні зубці. Залежно від форми і призначення фрези поділяють на:
• циліндричні;
• торцеві;
• дискові;
• кінцеві;
• кутові;
• нарізні (різьбові);
• черв'ячні та інші.
За формою задньої поверхні зубців розрізняють фрези з гостро заточеними і затилованими зубцями (кут заточування відповідно до 6° і 25°). За конструктивними ознаками фрези поділяють на суцільні та зі вставними зубцями (ножами). Суцільні фрези виготовляють переважно зі швидкорізальної сталі. Корпус фрез зі вставними ножами виготовляють з конструкційної сталі, а ножі - з твердих сплавів. Залежно від способу кріплення фрез на верстаті розрізняють фрези насадні з отвором, які закріплюють на оправці, та фрези кінцеві з конічними або циліндричними хвостовиками.
Циліндричні фрези мають зуби тільки на циліндричній поверхні. Застосовуються вони для обробки площин. Суцільні гвинтові зубчасті фрези виготовляють з великими і малими зубцями відповідно для чорнового і чистового фрезерування.
Торцеві фрези також застосовують для обробки площин. Вони оснащені зубцями на торці й на боковій поверхні та можуть бути суцільними або із вставними ножами.
Кінцеві фрези застосовують для виготовлення прямолінійних пазів,канавок, для обробки площин.
Відрізні й шліцові фрези - це дискові фрези малої товщини. Вони призначені для розрізання металу і прорізування вузьких канавок (наприклад, на головках гвинтів).
Кутові фрези з зубцями на конічній та торцевій поверхнях застосовують для прорізування канавок кутового профілю. їх широко використовують для виготовлення фрез, зенкерів, розверток тощо.
Для обробки деталей складної форми, найчастіше криволінійного профілю, використовують фасонні фрези. При нарізуванні зубців великомодульних зубчастих коліс застосовують пальцеві фрези.
Один з найпоширеніших способів обробки площин різанням пов'язаний з фрезеруванням циліндричною фрезою. Залежно від напрямів обертання фрези та подачі розрізняють зустрічне фрезерування при подачі заготовки назустріч обертанню фрези (рис. 1.10) та супутнє при збігові напрямків обертання фрези і подачі. При зустрічному фрезеруванні товщина шару металу, який зрізується зубом фрези, змінюється від нуля до найбільшого значення аmах. При супутньому фрезеруванні товщина шару, який знімається, змінюється від аmах до нуля. З урахуванням особливостей врізки зуба фрези в оброблюваний матеріал рекомендують супутнє фрезерування використовувати при чистовій, а зустрічне — при чорновій обробці заготовок.
Встановити оптимальний режим різання, що впливає на продуктивність обробки, точність та шорсткість оброблюваної поверхні, можливо тільки у разі правильного вибору елементів режиму різання. Такими елементами є: глибина різання, подача, швидкість різання, ширина фрезерування (для зустрічного фрезерування циліндричною фрезою елементи режиму різання позначені на рис. 1.10, а). Глибина різання t (мм) — товщина шару матеріалу, який знімає фреза за один прохід, — виміряна перпендикулярно до оброблюваної поверхні.
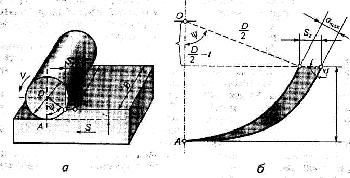
Рис. 1.10 - Елементи режиму різання при зустрічному фрезеруванні циліндричною дисковою фрезою
Подача - поступальне або обертаюче переміщення заготовки відносно осі фрези. При фрезеруванні розрізняють три розмірності подачі: подача на один зуб фрези Sz (мм/зуб) - переміщення заготовки відносно фрези за час її кутового повороту на один зуб; подача на один оберт фрези So - переміщення заготовки відносно фрези за один її оберт; подача за хвилину Sхв - переміщення заготовки відносно фрези за хвилину. Подачі зв'язані між собою:
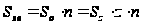 ,
де z та n - відповідно кількість зуб’ів фрези та частота обертання фрези.
Швидкість різання V (м/хв) — окружна швидкість найбільш віддаленої від осі обертання точки ріжучої кромки фрези:
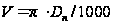 ,
де D — діаметр фрези, мм.
Ширина фрезерування В — довжина поверхні контакту фрези з оброблюваною заготовкою, виміряна в напрямку, перпендикулярному напрямку подачі. Товщина шару, зрізаного при фрезеруванні, — це товщина шару металу, яка знімається одним зубом фрези, виміряна в радіальному напрямку (рис. 11.10, б). Зуб фрези зрізає стружку змінної товщини, для якої
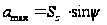 ,
де y — кут контакту.
Фрезерні верстати є найбільш поширеними металоріжучими верстатами. Існує багато типів фрезерних верстатів: консольно-фрезерні, поздовжньо-фрезерні, фрезерні верстати безперервної дії, шпоночно-фрезерні, різьбо-фрезерні, копірувально-фрезерні, спеціальні та інші. Найпоширеніші консольно- та поздовжньо-фрезерні верстати. Консольно-фрезерні підрозділяють на горизонтально-фрезерні, універсально-фрезерні, вертикально-фрезерні, широкоуніверсальні. В горизонтально-фрезерному верстаті шпиндельний вал розташований горизонтально, а в вертикально-фрезерному — вертикально. Універсальний консольно-фрезерний верстат відрізняється від горизонтально-фрезерного тим, що у нього робочий стіл може обертатися в горизонтальній площині на кут ± 45°. Це дає можливість нарізати на такому верстаті зубчасті колеса з гвинтовими зуб'ями, гвинтові зуб'я в зенкерах, розвертках, фрезах тощо.
Стругання, довбання, протягання
Стругання - це обробка поверхонь, яка виконується за наявності двох рухів: прямолінійного зворотно-поступального головного руху різця або заготовки в горизонтальній площині та переривчастого поступального руху подачі різця чи заготовки, перпендикулярного напрямку головного руху. При струганні процес різання переривчастий і стружка зрізається тільки при прямому (робочому) русі.
Стругальні верстати підрозділяють на два основних типи: поздовжньо-стругальні, на яких обробляють переважно середні та великі за розміром заготовки, та поперечно-стругальні, призначені для обробки заготовок при довжині стругання до 1 м. У поздовжньо-стругальних верстатів головним рухом є зворотно-поступальне переміщення стола з закріпленою на ньому заготовкою, а рухом подачі - періодичне переміщення різця в напрямку, перпендикулярному головному рухові. У поперечно-стругальних верстатах головним рухом є зворотно-поступальне переміщення різця, а рухом подачі при обробці горизонтальних площин - періодичне переміщення стола з заготовкою в напрямку, перпендикулярному напрямку руху різця. При обробці вертикальних або нахилених поверхонь періодичний рух подачі виконує супорт із закріпленим на ньому різцем.
Довбання - це вид стругання, але відрізняється від нього тим, що головний рух - зворотно-поступальне переміщення повзуна з вставленим у ньому різцем - здійснюється у вертикальній площині. Стіл верстата з заготовкою рухає подачу в горизонтальній площині в поздовжньому, поперечному або круговому напрямку. При струганні та довбанні як інструмент використовують різці. За формою стругальні різці подібні до токарних, але працюють як і довбальні, в більш тяжких умовах, оскільки в момент врізання відбувається удар. Тому їхні держаки роблять масивнішими. Залежно від розміщення ріжучої кромки стругальні різці, як і токарні, підрозділяють на праві та ліві; за виглядом обробки - на прохідні, підрізні, відрізні, фасонні, а залежно від обробки розрізняють різці чорнові та чистові.
Виготовляють стругальні різці цілісними, з привареними пластинками з швидкоріжучої сталі або з припаяними пластинками твердих сплавів ВК8, Т5К10, Т14К8 та інші. Довбальні різці, які застосовуються для роботи на довбальних верстатах, дещо відрізняються від стругальних. Стругальні різці вигнуті назад, щоб ріжучі елементи сприймали ударні навантаження на початку робочого ходу. Довбальні різці вигнуті вперед, оскільки вони працюють при вертикальному переміщенні і деформують шар металу, який зрізають, своєю нижньою частиною. На стругальних верстатах найчастіше оброблюють площини, пази, уступи та лінійні фасонні поверхні великогабаритних або одночасно декілька оброблюваних заготовок, менших за розмірами. Довбальні верстати також застосовують для обробки внутрішніх і зовнішніх вертикальних площин, лінійних фасонних поверхонь, прорізання шпоночних та інших пазів, а також для одержання багатогранних отворів. Довбальні верстати застосовують в одиничному та малосерійному виробництвах, зазвичай при відсутності фрезерних верстатів. Стругальні верстати (особливо поздовжньо-стругальні) більш широко, ніж довбальні, використовують як в одиничному, так і малосерійному виробництвах завдяки їхній універсальності, простоті виготовлення робочого інструменту та настроювання.
Протягання - це високопродуктивний та високоточний метод обробки різанням наскрізних отворів та зовнішніх лінійних поверхонь, здійснюваний протяжками.
Протяжка - це багатолезові різальний інструмент, форма якого відповідає формі обробленого отвору або зовнішній поверхні. Висота кожного послідуючого ріжучого зуба протяжки більша за висоту попереднього, і кожний зуб зрізає з оброблюваної поверхні стружку невеликої товщини. Розрізняють внутрішнє та зовнішнє протягання. При внутрішньому протяжку протягують через попередньо оброблений отвір заготовки. Залежно від форми поперечного перерізу протяжки одержують отвори різного профілю. Протяжки для зовнішнього протягання призначені для обробки зовнішніх плоских та лінійних фасонних поверхонь порівняно невеликої ширини.
Прошивання подібне до протягання. Прошивання виконують на пресах або спеціальних верстатах, проштовхуючи крізь оброблюваний отвір заготовки. Довжина прошивки значно менша за довжину протяжки. Протягання застосовують в багатосерійному та масовому виробництвах, в деяких випадках замінюючи ним стругання, фрезерування, довбання, розвертку. Протягання - це послідовний процес зрізання припуску металу зуб'ями протяжки. Найбільш широко використовують протяжки для круглих отворів та шпоночних пазів. Виготовляють протяжки з легованих та швидкоріжучих сталей. Застосовують також плоскі та шпоночні протяжки, оснащені пластинками твердих сплавів. Для обробки циліндричних отворів іноді використовують збірні протяжки зі змінними твердосплавними ріжучою та калібрувальною частинами. Протяжні верстати класифікують за низкою ознак. Залежно від призначення їх підрозділяють на верстати для внутрішнього та зовнішнього протягання; за ступенем універсальності - на загального призначення та спеціальні; за напрямом робочого руху - на горизонтальні та вертикальні; за характером руху - на безперервної та переривчастої дії, а також на верстати з одноінструментальною та багатоінструментальною настройкою. Найпоширеніші горизонтально-протяжні верстати для обробки отворів. Основні параметри, що характеризують протяжні верстати, - це допустиме зусилля протягання та довжина ходу протяжки. У верстатах різного типу довжина ходу протяжки коливається в межах 350...2000 мм, а зусилля протягування становить 2,5...120 т.
Зубонарізування
При зубонарізуванні розрізняють два основних методи профілювання бокових поверхонь зуб’ів зубчастих коліс: копіювання та обкатки (огинання). Метод копіювання полягає в прорізанні западини фасонним інструментом, форма ріжучих лез якого відповідає обрису западини між двома сусідніми зуб'ями зубчастого колеса. При зубонарізуванні на горизонтально-фрезерному верстаті зазвичай використовують дискову модульну фрезу, а на вертикально-фрезерному - кільцеву модульну. Недоліком методу копіювання є обмежена кількість фрез у комплекті, тоді як для кожного модуля залежно від вимог до точності профілю та кількості зуб’ів колеса, яке нарізають, необхідно мати від 8 до 26 фрез.
При нарізанні зубчастих коліс методом обкатки (огинання) профіль ріжучих лез інструмента не збігається з профілем зуб’ів колеса, що нарізаються, а відповідає профілю зуб’ів деякого зубчастого колеса або рейки, які називаються виробляючим колесом або рейкою, з якими колесо, що нарізається, знаходиться в зачепленні. Нарізають зуб'я зубчастих коліс за методом обкатки спеціальними інструментами на зуборізних верстатах. Найпоширеніші зубофрезерні, зубо-довбальні та зубостругальні верстати. При фрезеруванні зуб’ів на зубофрезерному верстаті як інструмент використовується черв'ячна модульна фреза. При такому методі зубонарізання для одержання циліндричного зубчастого колеса, окрім головного обертаючого руху, фрезі треба надати також вертикального переміщення подачі, а заготовці (майбутньому циліндричному зубчастому колесу) - примусового обертаючого руху, узгодженого з обертанням фрези так, ніби вони (заготовка і фреза) були у нормальному зачепленні.
На зубофрезерному верстаті можна нарізати циліндричні зубчасті колеса з прямими та гвинтовими зуб'ями, а також черв'ячні колеса. Фрезерування циліндричних зубчастих коліс черв'ячною фрезою має значні переваги порівняно з нарізанням їх дисковими модульними фрезами: черв'ячною фрезою певного модуля можна нарізати зубчасті колеса цього модуля з якою завгодно кількістю зуб’ів; профіль зуб’ів виходить значно точнішим; продуктивність набагато вища, тим більше що цикл роботи зубофрезерного верстата напівавтоматичний.
Вельми розповсюдженим, продуктивним та точним методом створення зуб’ів циліндричних зубчастих коліс як зовнішнього, так і внутрішнього зачеплення є нарізання їх на зубодовбальних верстатах за допомогою довб'яків.
Довб'як — це загартоване та одшліфоване зубчасте колесо з коригованими зуб'ями, кожен з яких має ріжучі кромки і необхідні кути різання (передній та головний задній). Принцип нарізання циліндричного зубчастого колеса методом обкатки за допомогою довб'яка полягає в тому, що в процесі обробки відтворюється зубчасте зачеплення двох коліс. Функцію одного з них виконує ріжучий інструмент (довб'як), а другого — заготовка (колесо, яке нарізають). Довб'як робить швидкий зворотно-поступальний головний рух, що обумовлює швидкість різання. При цьому ріжучими кромками він відтворює в просторі уявне продукуюче колесо, з яким нібито зачеплене беззазорно колесо, що нарізається. Довб'як, крім зворотно-поступального руху, повільно обертається навколо своєї осі, роблячи кругову подачу. У взаємодії з ним обертається і заготовка. На початку нарізання довб'як, здійснюючи обертальний рух обкатки, водночас здійснює радіальну подачу до урізування на повну глибину западини, якщо колесо нарізається за одне проходження. Після урізання довб'яка на цю глибину радіальна подача припиняється. В процесі нарізання зуб’ів за цим методом профіль зуба отримуються автоматично, як огинаюча крива послідовних положень ріжучої кромки зуба довб'яка. Довб'яком даного модуля можуть бути нарізані зубчасті колеса цього модуля з різною кількістю зуб’ів.
Вельми поширеним, продуктивним і точним методом нарізання зуб’ів конічних коліс є стругання їх на зубостругальних верстатах також за методом обкатки. Основу цього методу, як і при нарізанні циліндричних коліс за методом обкатки, становить поняття про продукуюче колесо, в зачепленні з яким нібито знаходиться заготовка, що нарізається, і поза яким при нарізанні вона обкатується. Кожний зуб колеса, який нарізається, послідовно і водночас з двох сторін обробляється двома різцями, що зворотно-поступально рухаються в протилежних напрямках. При цьому їх ріжучі кромки відтворюють у просторі контур зуба продукуючого колеса. При повороті заготовки на певний кут навколо своєї осі різці також повертаються на такий самий кут, при цьому заготовка і продукуюче колесо, зуб якого окреслюється їхніми ріжучими кромками, нібито знаходяться в нормальному зачепленні. Після повної обробки конкретного зубця ділильний механізм верстата повертає заготовку на один зуб, різці займають початкове положення, оброблюється наступний зуб і так продовжується доти, поки не будуть нарізані всі зуб'я.
Шліфування
На верстатах шліфувальної групи деталі обробляють методами шліфування, тонкого шліфування і точіння, хонінгування, суперфінішування, притирання, полірування, абразивно-рідкого полірування.
Шліфування - це процес обробки поверхні металу абразивним (шліфувальним) інструментом (шліфувальними кругами, брусками, шкуркою). Абразивний інструмент складається із зерен абразивного матеріалу, скріплених між собою зв'язуючою речовиною. Шліфування є основним методом одержання виробів високої точності з незначною шорсткістю поверхні та застосовується переважно для завершальної чистової обробки.
Тонке шліфування - це обробка зовнішніх і внутрішніх циліндричних поверхонь за підвищених вимог щодо точності розмірів, форми і високої чистоти поверхні. Високу точність виготовлення виробів забезпечує шліфування спеціальними м'якими високо-пористими кругами за рахунок зрізання дуже тонкої (5 мкм) стружки.
Тонке точіння здійснюють застосовуючи великі швидкості різання при малій товщині шару, що зрізується. Найкращим матеріалом для тонкого точіння, за умов масового виробництва виробів з кольорових металів і сплавів, вважають алмази, які характеризуються високою розмірною стійкістю. Для завершальної обробки заготовок з чорних металів застосовують різці з твердосплавними пластинами або пластинками з кубічного нітриду бору.
Хонінгування - метод завершальної обробки дрібнозернистими абразивними брусками. Такий інструмент закріплюють у спеціальній хонінгувальній головці, яка здійснює разом з ним обертальний (головний) рух і поступальне переміщення вздовж осі заготовки (рух подачі). Хонінгування застосовують здебільшого при обробці точних отворів.
Суперфінішування - метод тонкої кінцевої обробки для одержання дуже гладкої поверхні. Здійснюють, використовуючи дрібнозернисті абразивні бруски, закріплені у спеціальній головці, за умов поєднання обертального і поступального рухів головки вздовж осі оброблюваної деталі та коливального руху брусків. Така обробка забезпечує шорсткість (чистоту) поверхні Ra = 0,025...0,012мкм.
Притирання забезпечує одержання точних розмірів (до 0,1 мкм) і дуже малу шорсткість поверхні (Ra = 0,025...0,012мкм). Обробку здійснюють з використанням так званого — "притира", на поверхню якого наносять абразивну пасту або абразивний порошок, змішаний з маслом. Притирами служать різні диски, що обертаються, плити, бруски, кільця, стрижні з чавуну, міді, свинцю, твердих порід дерева та інше. Притирання виконують на універсальних і спеціальних притирочних верстатах або вручну.
Полірування - це кінцева обробка виробів дрібнозернистим абразивом зі зв'язкою (оливою, сумішшю воску, парафіну, сала з гасом), нанесеного на поверхню круга, диска або стрічки з м'якого еластичного матеріалу. Деталі після полірування добре працюють у потоках газів або рідини, іноді полірування використовують як попередню обробку декоративних виробів або перед нанесенням гальванічних покриттів.
Абразивно-рідке полірування з використанням водно-абразивної суспензії (подають під тиском до 0,3 МПа на оброблювану поверхню) застосовують для кінцевої обробки фасонних деталей. Шорсткість поверхні за такого полірування залежить від зернистості абразиву.
Серед наведених методів обробки металів найпоширенішим у виробництві є шліфування.
Залежно від характеру шліфувальних робіт верстати поділяють на такі основні типи:
• круглошліфувальні - для обробки зовнішніх поверхонь обертання;
• внутрішньо-шліфувальні - для обробки внутрішніх поверхонь обертання;
• плоскошліфувальні — для обробки площин;
• спеціальні (шліцешліфувальні, зубошліфувальні, різешліфувальні та інші);
• заточувальні — для заточування інструмента.
Найпоширеніші кругло- й плоскошліфувальні верстати.
Залежно від форми деталей, при обробці поверхонь застосовують різні схеми (види) шліфування:
кругове зовнішнє з поздовжньою подачею;
кругове зовнішнє з радіальною подачею;
внутрішнє;
плоске периферією круга на верстатах з прямокутним столом;
плоске торцем круга на верстатах з прямокутним столом;
плоске периферією круга на верстатах з круглим столом;
плоске торцем круга на верстатах з круглим столом;
безцентрове з поздовжньою подачею;
безцентрове з радіальною подачею.
Найпоширеніші схеми кругового і плоского шліфування.
Під час кругового зовнішнього шліфування з поздовжньою подачею (рис. 1.11, а), як і при інших видах шліфування, головний рух зі швидкістю Vкр здійснює шліфувальний круг. Заготовка обертається зі швидкістю К, і поступально переміщується вздовж осі (Sпоз - поздовжня подача). Поперечну подачу SП на глибину шліфування шліфувальний круг здійснює наприкінці поздовжнього ходу в напрямку, перпендикулярному осі заготовки.
При шліфуванні з поперечною подачею (врізання) шліфувальний круг (рис. 1.11, б) робить обертальний рух зі швидкістю Vкр і поперечне переміщення Sn, а заготовка - тільки обертальний рух V3,. Ця схема застосовується при шліфуванні циліндричних, конічних і фасонних поверхонь, ширина яких менша за ширину круга.
При внутрішньому шліфуванні (рис. 1.11, в) основним робочим рухом є обертання шліфувального круга зі швидкістю Vкр, який здійснює також і зворотно-поступальне переміщення зі швидкістю поздовжньої подачі Sпоз і періодично, в кінці ходу, поперечну подачу Sn на глибину різання t. Заготовка обертається в напрямку, протилежному напрямку обертання шліфувального круга зі швидкістю V3, яка у кілька разів менша за швидкість обертання шліфувального круга, що робить головний рух.
При круговому шліфуванні елементами різання є кругова швидкість заготовки, поздовжня і поперечна подачі (рис. 1.11, а). Кругова швидкість заготовки V3 (м/хв) — це кругова подача. Поздовжня подача Sпоз (мм/об) — це переміщення заготовки відносно шліфувального круга за один оберт. Поперечна подача Sn — це величина переміщення шліфувального круга в напрямку, перпендикулярному осі заготовки в крайніх її положеннях. Вона визначає товщину шару металу, що знімається за один прохід, і чисельно дорівнює глибині різання t. При плоскому шліфуванні, крім швидкості різання Vкр, елементами режиму різання є поздовжня Sпоз, поперечна SП і вертикальна SВ подачі
Продуктивність і якість обробки шліфуванням залежить не тільки від ширини круга В та діаметра Дкр, а також і від параметрів, які характеризують абразивний інструмент. Однією з найважливіших характеристик абразивного інструменту є зернистість (величина зерна) абразиву. Залежно від розміру зерна абразиви позначають номерами. Грубозернисті (2000... 160 мкм) мають номери від 200 до 16, їх називають шліфувальними зернами. Більш дрібні, з розміром зерен 125...28 мкм (шліфувальні порошки), позначають номерами від 12 до 3. Мікропорошки з розміром зерен від 40 до 3 мкм позначають номерами від М40 до М5.
Алмазні матеріали за розміром зерна поділяють на дві групи:
• шліфувальні порошки;
• мікропорошки.
Їхня зернистість позначається дробом, в якому чисельник відповідає найбільшому розмірові зерна основної фракції, а знаменник - найменшому. Шліфувальні порошки мають номери від 630/500 до 50/40 мкм, мікропорошки - від 60/40 до 1/0 мкм.
Важливою характеристикою абразивного інструменту є також зв'язуюча речовина (неорганічна, органічна, металева), що об'єднує абразивні зерна в одне ціле. На практиці широко застосовують інструмент з використанням неорганічної зв'язуючої речовини на основі вогнетривкої глини — керамічний (К), на основі синтетичної смоли — бакелітовий (Б), на основі каучуку та сірки — вулканітовий (В). Металеві зв'язуючі речовини складаються з металевої основи (порошки Sb, Al, Си та інші) та наповнювача. Застосовують їх переважно в алмазних кругах.
Параметром, що характеризує абразивний інструмент, є твердість. Цей показник визначає опір зв'язуючої речовини видаленню зерен абразиву під дією зовнішньої сили. Розроблено шкалу, що має сім класів твердості (вони також поділяються на кілька ступенів):
Т - твердий, ВТ - вельми твердий, ДТ - дуже твердий.
Структуру абразивного інструменту оцінюють за співвідношенням (в %) об'ємів, зайнятих зернами абразиву, зв'язуючою речовиною і порами. Змінюючи ці співвідношення, одержують абразивні круги різної структури і властивостей. Розрізняють 12 номерів структур. Найменшій пористості відповідає найбільший номер. Тип шліфувальних кругів характеризується також формою. Так, круги прямого профілю позначають ПП.
Регламентована швидкість різання керамічними і бакелітовими кругами до 35 м/с, а вулканітовими - 40 м/с.
Основні характеристики відображено у маркуванні абразивних матеріалів. Так, круг марки 24А10ПС27К5, ПП5ООх5ОхЗО5 розшифровують так:
24А - вид абразивного матеріалу (електрокорунд білий);
10П - зернистість (П - вміст основної фракції зерен);
С2 - ступінь твердості;
7 - номер структури;
К5 - вид керамічної зв'язуючої речовини;
ПП - форма круга (прямий, плоский);
500 — зовнішній діаметр, мм;
50 - ширина, мм;
305 - діаметр отвору, мм.
Поверхневе пластичне деформування
При механічній обробці поверхонь металовиробів використовують зміцнювально-калібрувальні методи, до яких відносять обкатку зовнішніх та внутрішніх поверхонь роликами, калібрування отворів та дробоструминну обробку.
Процес обкатки полягає в тому, що поверхню оброблювальної деталі обкочують притиснутими до неї одним, двома або трьома гладкими роликами, виготовленими із загартованої сталі. В цьому процесі поверхня вигладжується та наклепується. Обкаткою в ряді випадків замінюють менш продуктивну операцію шліфування.
Отвори калібрують на протяжних верстатах та пресах за допомогою спеціального інструмента (дорна) або з допомогою кульки. Процес дорнування полягає в тому, що калібрувальний дорн (прошивка або протяжка певної довжини, що не мають різальних зуб'їв) проштовхується або протягується крізь оброблюваний отвір. Розміри отвору мають бути трохи меншими за калібрувальний дорн. При дернуванні за рахунок пластичних деформацій діаметр отвору збільшується і шорсткість згладжується.
Калібрування кулькою полягає в продавлюванні крізь попередньо точно оброблений отвір стальної загартованої кульки також трохи більшого діаметру, ніж отвір. Цей спосіб вельми ефективний при калібруванні отворів з криволінійною віссю.
Дробоструминній обробці зазвичай піддають деталі складної форми, які пройшли механічну та термічну обробку. Сутність процесу в тому, що оброблювана поверхня піддається ударам стального або чавунного дробу, який спрямовується на неї зі спеціального дробомета. Така обробка спричиняє пластичну деформацію та наклеп поверхневого шару деталі, в якому створюються сприятливі напруження стискування. Вся поверхня деталі покривається дрібним ряботинням від удару дробинок. Дробоструминна обробка вельми ефективна при виготовленні деталей, які працюють при знакоперемінних навантаженнях. У такий спосіб обробляють ресори, пружини, шатуни, колінчасті вали, зубчасті колеса тощо.
Контрольні запитання
У чому полягає сутність процесу різання?
Які явища супроводжують процес різання?
З якого матеріалу виготовляють різальний інструмент?
У чому сутність процесу точіння?
У чому полягає суть процесів свердлування та розточування?
У чому полягає суть процесу фрезерування?
У чому сутність процесів стругання, довбання, протягання?
У чому сутність процесу зубонарізання?
У чому полягає суть процесів шліфування?
Які є методи обробки поверхонь пластичним деформуванням?
Література
Сологуб М. А., Рожнецький І. О., Нікоз О. І. та ін. Технологія конструкційних матеріалів. — Київ: Вища школа, 2002.
Терехов В. К. Металловедение и конструкционные материалы.- М.: Высшая школа, 1981.
Кузьмин Б. А., АбраменкоЮ.Е., Ефремов В. К. и ф. Технология металлов и конструкционные материалы. — М.: Машиностроение, 1991.
Кондратюк С. Є., Кіндрачук М. В., Степаненко В. О., Москаленко Ю.Н. Матеріалознавство та обробка металів. - Київ: Вікторія, 2000.
Дальскип А. М., Дубинин Н. П., Макаров Э. П., Попов Е. Л. Технология конструкционных материалов. - М.: Машиностроение, 1985.
Лахтин Ю. М., Леонтьева В. П. Материаловедение.- М: Машиностроение, 1990.
Алаи С. И., Григорьев П. М., Ростовцев А. Н. Технология конструкционных материалов. — М.: Просвещение, 1980.
 Кузьмин
Б. А., Самохоцкий
А. И. Металлургия,
металловедение
и конструкционные
материалы. —
М.: Высшая
школа, 1984.