Привод ленточного транспортера, состоящего из электродвигателя, открытой клиноремённой передачи цилиндрического одноступенчатого редуктора и соединительной муфты
Шероховатость участков валов сопрягаемых с другими деталями Ral.25 (кроме указанной выше), шероховатость галтелей и других переходных участков Ra2.5, шероховатость остальных поверхностей Ra6.3.
Для ограничения отклонения геометрической формы дорожек качения колец подшипников задаем допуск цилиндричности для посадочных поверхностей подшипников 0.01. Для ограничения концентрации давлений на посадочной поверхности вала в месте установки зубчатого колеса, задаем допуск цилиндричности 0.02. В месте установки полумуфт и шкивов задаём допуск цилиндричности 0.05. Для ограничения перекоса колец подшипников относительно их общей оси задаем допуск соосности посадочных поверхностей подшипников 0.01. допуски соосности задаем и на посадочные поверхности под установку полумуфт, колеса, шкивов для обеспечения кинематической точности передач.
12. Смазка редуктора
Для смазывания передачи применим картерную систему смазывания.
В соответствии с указаниями табл.8.1. [3] для смазки передачи принимаем масло И-Г-А-68 ГОСТ 20799-68.
В соответствии с рекомендациями стр.136 [3] глубина погружения в масло колёс цилиндрического редуктора: 2m≤ h≤ 0.25· d2, (рис.12.1).
Смазка подшипников осуществляется закладыванием пластичной смазки в подшипниковые узлы. Смазочный материал ЦИАТИМ 202 ГОСТ 11110-74.
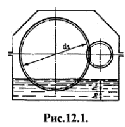
Для слива масла из редуктора предусматриваем сливное отверстие, закрываемое пробкой с конической резьбой по ГОСТ 12718-67.
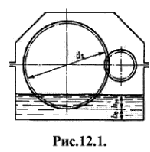
Для контроля за уровнем масла предусмотрим маслоуказатель П-30 по МН 176-63.
При длительной работе редуктора в связи с нагревом масла и воздуха повышается давление внутри корпуса, что приводит к просачиванию масла через уплотнения и стыки, чтобы избежать этого, внутреннюю полость корпуса сообщаем с внешней средой при помощи установки отдушины в верхней его точке, отдушину используем также в качестве пробки, закрывающей отверстие для заливки масла.
Для предохранения от вытекания смазочного материала из подшипниковых узлов, а также для защиты их от попадания из вне пыли и влаги принимаем для обоих валов манжетные уплотнения по ГОСТ 8752-79. Для предотвращения попадания смазки из картера в подшипниковые узлы и попадания пластичной смазки подшипников в картер предусматриваем маслоотражательные кольца.
13. Конструирование крышек подшипников
Расчёт ведём в соответствии с §7.2 [3].
Крышки подшипников принимаем привертными в соответствии с рис.13.1
Крышки изготовим из чугуна марки СЧ15 ГОСТ 1412-79.
Определяющим в конструировании крышки является диаметр отверстия в корпусе под подшипник. Толщину стенки б, диаметр d и число z винтов крепления крышки к корпусу в зависимости от этого параметра принимаем по таблице 7.3 [3].
13.1 Определение размеров крышки быстроходного подшипника
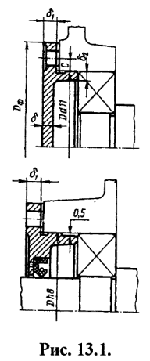
Наружный диаметр быстроходного подшипника D = 90 мм, принимаем δ=6 мм, d =8 мм, z =4. Толщина фланца крышки:
δ1 =1,2 = 1,2 δ = 1,2·6 = 7.2мм
принимаем δ 1 = 1мм.
Толщина центрирующего пояска крышки:
δ2 = δ= 6мм
Диаметр фланца крышки:
Dф = D + 4d = 90 + 4·8 = 122мм
Расстояние от поверхности отверстия под подшипник до оси крепёжного винта:
C = d = 8мм
13.2 Определение размеров крышки тихоходного подшипника
Наружный диаметр тихоходного подшипника D=170 мм, принимаем δ =8 мм, d =12мм, z = 6. Толщина фланца крышки:
δ1 = 1.2δ = 1.2·8 = 9.6мм
принимаем δ1 =10мм.
Толщина центрирующего пояска крышки:
δ2 = δ = 8мм
Диаметр фланца крышки:
Dф = D + 4d = 170 + 4·12 = 218мм
Расстояние от поверхности отверстия под подшипник до оси крепёжного винта:
C = d = 12мм.
14. Конструирование корпуса редуктора
Редуктор вместо указанного в задании вертикального исполнения будет иметь обычное горизонтальное исполнение, поскольку вертикальное исполнение редуктора не позволит уложиться в указанные в задании габариты.
Поскольку предполагается мелкосерийное, а не единичное производство привода, то корпус редуктора целесообразнее выполнить литым. Таким образом оправдываются расходы на оснастку для литья, за счёт высокой производительности.
Корпус состоит из двух частей крышки и картера, соединённых между собой болтами по ГОСТ 7808-70. Для того чтобы точно зафиксировать крышку относительно корпуса при обработке отверстий и сборке применяем штифты по ГОСТ 3129-70. Подшипниковые узлы закрываются точёными привертными крышками. Картер и крышку привода отливают из чугуна СЧ15 ГОСТ 1412-79. После отчистки отливок производят механическую обработку плоскостей и отверстий.
Для определения размеров корпуса используем данные главы 11 [3].
Толщина стенки картера и крышки:
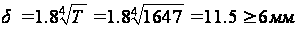
принимаем δ = 12 мм.
где Т - вращающий момент на тихоходном валу редуктора.
Толщина фланца корпуса и крышки:
b = 1.5δ = 1.5·12 = 18мм
Ширина фланца корпуса и крышки:
l = 2.2δ = 2.2·12 = 26.4мм
принимаем l =27 мм.
Диаметр болтов соединяющих крышку и корпус:
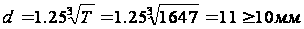
принимаем d = 12 мм.
Диаметр болтов крепления редуктора к раме:
dф = 1,25 d= 1.25·12 = 15мм
принимаем dф =16мм.
Диаметр штифтов фиксирующих крышку относительно корпуса:
dшт = 0,8d = 0.8·12 = 9.6мм
принимаем dшт =10мм.
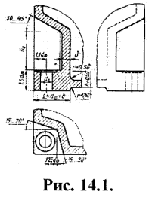
Места крепления корпуса к раме принимаем в виде лап расположенных по углам корпуса. Размеры лап принимаем в соответствии с рис.14.1
Обрабатываемые поверхности крышки и картера выполняем в виде платиков.
Прочие размеры корпуса и его конструктивные формы определяются прорисовкой.
Для транспортировки корпуса и удобства снятия крышки предусматриваем проушины.
Для осмотра зацепления и залива масла предусматриваем люк в крышке закреплённый на ней винтами М6х12 ГОСТ 7473-72. Рис.14.1
15. Конструирование рамы
Для обеспечения точного и постоянного взаиморасположения элементов привода применяем сварную раму.
Рама сваривается из стандартных швеллеров и листов. Размеры рамы определяются прорисовкой привода. При сварке располагаем швеллеры полками наружу, поскольку так удобнее крепить на неё элементы привода.
Элементы привода крепятся к раме при помощи болтового соединения. Для более надёжного соединения в местах установки болтов на внутренние поверхности полок швеллеров накладываем шайбы. Такие же шайбы устанавливаем в местах установки фундаментных болтов, предназначенных для крепления рамы к полу.
Компенсация вытяжки ремней ремённой передачи и обеспечение постоянного натяжения ремней достигается за счёт горизонтального перемещения двигателя. Для этого отверстия под установку болтов имеют овальную форму. Двигатель в нужном положении фиксируется установочными болтами.
К полу рама крепится при помощи фундаментных болтов с коническими концами. Болты устанавливаются в отверстия в полу и заливаются цементом.
Для безопасности обслуживающего персонала предусматриваем кожух, закрывающий элементы открытой ремённой передачи. После монтажа вокруг привода должно быть установлено ограждение.
16. Сборка редуктора и монтаж привода
16.1 Сборка редуктора
Перед сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской.
Сборку производят в соответствии со сборочным чертежом редуктора, начиная с узлов валов:
На ведущий вал насаживают маслоотбойные кольца и подшипники, предварительно нагретые в масле до температуры 80 - 100 °С.
В ведомый вал закладывают шпонку и напрессовывают зубчатое колесо; затем надевают дистанционные втулки и устанавливают подшипники, предварительно нагретые в масле.
Собранные валы укладывают в основание корпуса редуктора и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус при помощи двух конических штифтов; затягивают болты, крепящие крышку к корпусу.
После этого ставят крышки подшипников с комплектом металлических прокладок для регулировки.
Закладывают пластичную смазку в подшипниковые узлы.
Перед постановкой сквозных крышек в проточки закладывают манжеты. Проверяют проворачиванием валов отсутствие заклинивания (ваты должны проворачиваться от руки) и закрепляют крышки винтами.
Далее на конец быстроходного вала в шпоночную канавку закладывают шпонку и устанавливают шкив.
Затем ввёртывают пробку маслоспускного отверстия и пробки, указывающие уровень масла.
Заливают в корпус масло и закрывают смотровое отверстие крышкой с прокладкой из технического картона; закрепляют крышку болтами. Собранный редуктор обкатывают и подвергают испытаниям на стенде по программе, установленной техническими требованиями.
16.2 Монтаж привода
После монтажа рамы и установки барабана к раме крепят редуктор, контролируя при установке соосность тихоходного вала редуктора и вала барабана.
Далее соединяют валы редуктора и барабана муфтой.
Устанавливают в соответствующее отверстие двигатель и крепят к выходному валу двигателя при помощи шпонки быстроходный вал ремённой передачи. Болты двигателя закручивают, но не затягивают, давя ему возможность горизонтального перемещения. Установочными винтами устанавливают двигатель в нужное положение, контролируя натяжение ремней передачи. Затягивают болты крепящие двигатель.
Проводят обкатку двигателя в течение 30 минут.
Монтируют кожухи ограждения.
Заключение
В результате работы над проектом был разработан привод ленточного транспортёра для перемещения песка и щебня в карьере, полностью отвечающий требованиям технического задания.
Список литературы
Анурьев В.И. "Справочник конструктора машиностроителя" М.: Машиностроение 1978.
Васильев В.З. "Справочные таблицы по деталям машин" М.: Машиностроение 1966.
Дунаев П.Ф. "Детали машин. Курсовое проектирование" М.: Высшая школа 1990.
Чернавский С.А. "Курсовое проектирование деталей машин" М.: Машиностроение 1979.