Методология выбора материалов и технологий в машиностроении
 =
 .
Если известно
время нагрева,
то можно определить
скорость движения
изделий в печи,
т.е
 (52)
где
 - скорость
движения изделий
в печи, м/сек.
В большинстве случаев скорость движения изделий во всех зонах печи должна быть одинаковой, поэтому время нагрева изделий в каждой зоне ограничивается ее длиной. В этом случае необходимо рассчитывать температуру нагрева изделий в каждой зоне на основании выражения (50):
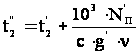 (53)
Нагрузка на погонный метр пода g' и скорость движения изделий в печи ν выбираются из следующего соотношения:
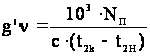 (54)
где Nп-
полезная мощность
печи, кВт.
Произведение
 равно производительности
печи
Р = 3600
(55)
где Р - производительность печи, кг/ч.
Печи с конвективным теплообменом.
В методических топливных печах и в электрических печах с искусственной циркуляцией воздуха нагрев изделий происходит как за счет теплообмена излучением, так и конвективного теплообмена. Особенно велика роль конвективного теплообмена в низкотемпературных конвекционных печах. Процесс нагрева изделий в методических конвекционных печах зависит от схемы движения газов (воздуха) и нагреваемых изделий в рабочей камере печи. Существуют три основные схемы движения газов

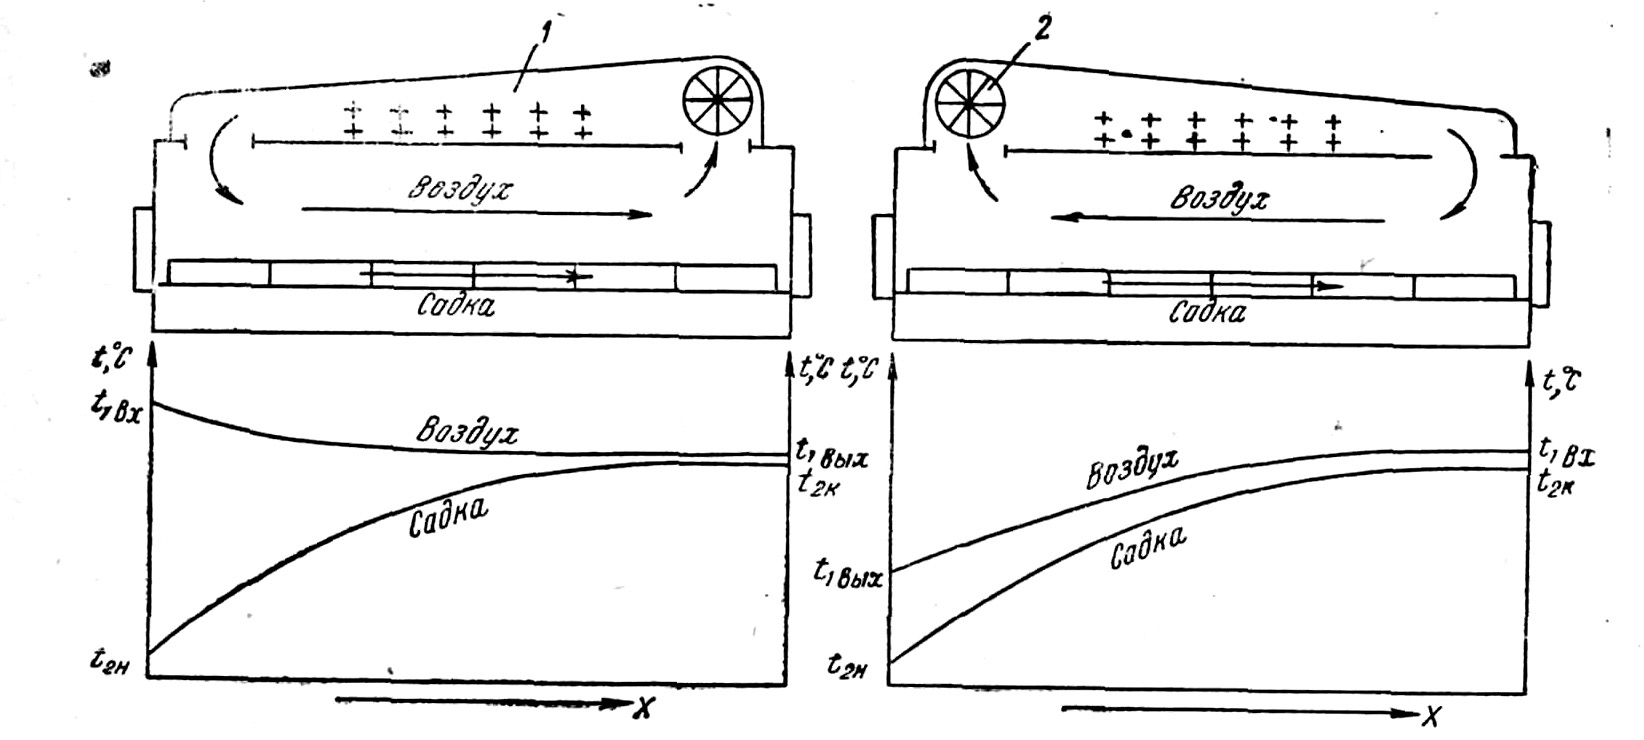
Рисунок 9 – Схемы прямоточной (а) и противоточной (б) методических конвекционных печей и распределение температуры по их длине: 1— нагревательные элементы; 2 — вентилятор
В печах, работающих по схемам прямотока и противотока, изменение температуры газов по длине рабочей камеры определяется теплообменом между газами и изделиями (рис. 9). При определении продолжительности нагрева изделий в этих печах обычно задаются температура газов (воздуха) на входе в рабочую камеру печи t1вх, начальная tн и конечная tк температуры изделий. Температура газов на выходе из рабочей камеры печи определяется из уравнения теплового баланса:
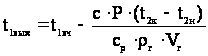 (56)
где ср - удельная теплоемкость газов в печи, Дж/(кг ∙° С);
рг- плотность газов в печи, кг/м3;
Vг - объем газов, проходящий в единицу времени через поперечное сечение рабочей камеры печи, м3/ч;
Р - производительность печи, кг/ч;
с -удельная теплоемкость изделий, Дж/(кг· ° С).
Установившийся квазистационарный режим теплообмена в рассматриваемых печах позволяет определить среднюю разность температур газов и изделий: для схемы прямотока:
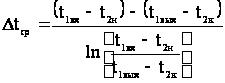 (57)
И в случае противотока
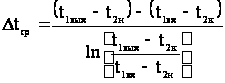 (58)
В результате этого время нагрева изделий определяется следующим образом:
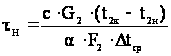 (59)
где G2 - масса изделия, кг;
F2 - активная поверхность изделия, м2.
Анализ нагрева изделий в методических конвекционных печах показывает, что схема прямотока с теплотехнической точки зрения менее эффективна, чем схема противотока. В печах, работающих по схеме прямотока, необходима повышенная температура газов на входе в рабочую камеру печи:
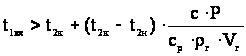 (60)
Это создает опасность перегрева и пережога изделий в случае изменения ритма работы печи, на пример при задержке подачи изделий в печь или остановке конвейера печи и т.д. Схема противотока обеспечивает также повышенную скорость нагрева изделий при данном режиме работы печи.
Методические конвекционные печи с перекрестным током разбиваются по длине на ряд самостоятельных тепловых зон (рис. 10).
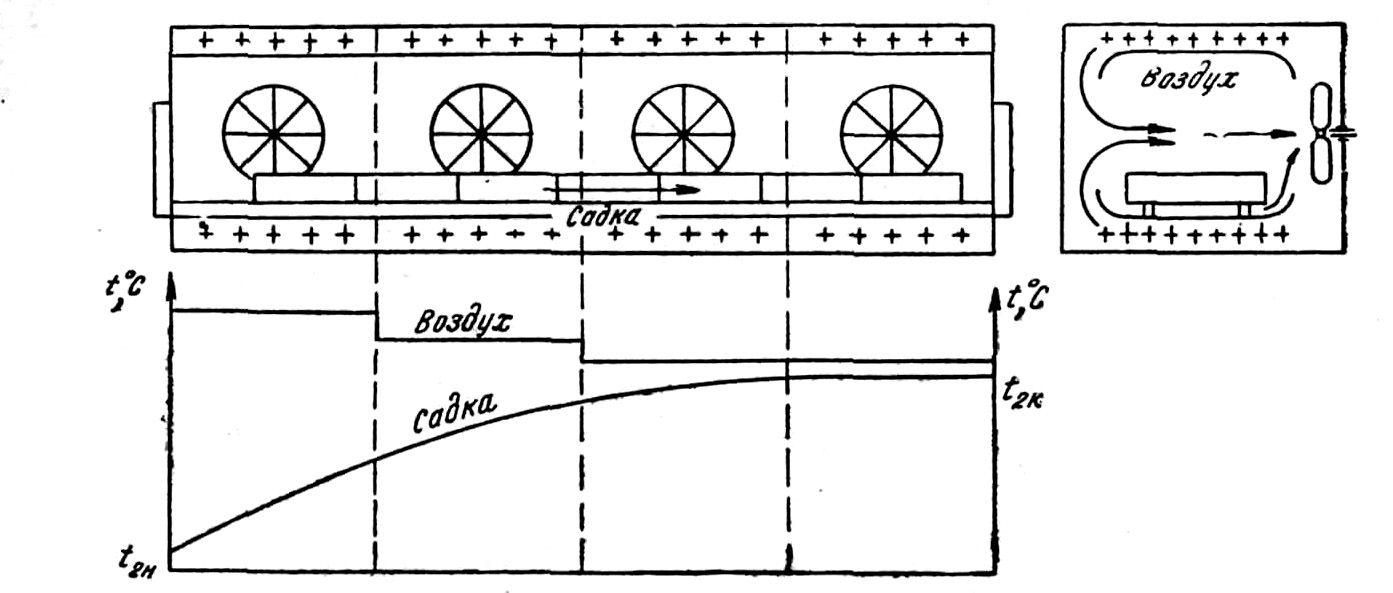
Рисунок 10 – Схема методической конвекционной печи с перекрестным током и возможное распределение температуры по ее длине
Длина зоны определяется шириной газового (воздушного) потока, создаваемого одним или двумя вентиляторами. Большая интенсивность, высокая турбулентность потока обеспечивает практически постоянную температуру в зоне. Устанавливая температуру отдельно в каждой зоне, можно получить требуемое распределение температуры по длине печи.
Расчет нагрева изделий в печах с перекрестным током необходимо выполнять по отдельным зонам или по труппам зон, имеющим одинаковую температуру. Так как температура газового потока постоянная, то для расчета нагрева изделий в отдельной зоне печи можно применить формулу (27). При этом конечная температура нагрева изделий в данной зоне печи принимается за начальную в следующей зоне.
В данном случае применяется методика расчета нагрева изделий в методических печах с заданным распределением температуры по длине печи.
Список Литературы
1. Термическая обработка в машиностроении справочник. Под ред. Ю.М Лахтина.- М.: Машиностроение, 1980. – 783 с.
2. Оборудование Механизация и автоматизация в термических цехах Под ред. Д.Я Вишнякова.- М.: Металлургия, 1964. -467 с.
3. Исаченко В.П. и др. Теплопередача.- М.: Энергоиздат, 1981. -416 с.