Технологический процесс механической обработки детали типа вал
Содержание
Введение
Технологический раздел
1.1 Назначение и конструкция детали
1.2 Анализ технологичности конструкции
1.3 Определение типа производства
1.4 Анализ базового технического процесса
1.5 Выбор заготовки
1.6 Проектирование маршрута технологического процесса
1.7 Расчет припусков на обработку
1.8 Расчет режимов резания
1.9 Расчет норм времени
1.10 Расчет точности операций
Конструкторский раздел
2.1 Расчет и проектирование станочного приспособления
2.1.1 Проектирование станочного приспособления
2.1.2 Описание устройства и работы приспособления
2.1.3 Расчет производительности приспособления
2.2 Расчет сил резания, усилия зажима детали в приспособлении
2.3 Расчет сил резания, усилия зажима детали в приспособлении
3. Экономическое обоснование принятого варианта технологического процесса
4. Научно – исследовательская часть проекта
Выводы
Введение
Технология машиностроения как наука возникла в ХХ в. в связи с развитием машиностроительной промышленности и развивалась вместе с ней, накапливая соответствующие методы и приёмы изготовления машин.
Большой вклад в её развитие внесли российские учёные А.П.Соколовский, Б.С.Балакшин, В.М.Кован, В.С.Корсоков, А.А.Маталин и многие другие, а также белорусские ученые П.И.Ящерицын, Е.Г.Коновалов, П.А.Витязь, Г.К.Горанский, В.Д.Цветков и др.
К технологии машиностроения относятся следующие области производства: технология литья, технология обработки давлением, технология сварки, технология механической и физико-химической обработки, технология сборки машин, т.е. технология машиностроения охватывает все этапы процесса изготовления машиностроительной продукции.
Кроме того под технологией машиностроения понимают учебную дисциплину, изучающую преимущественно процессы механической обработки заготовок и сборки машин, а также затрагивающую вопросы выбора заготовок и метода их изготовления.
Современные направления развития технологии машиностроения (оптимизация режимов и процессов обработки, автоматизации серийного производства и управления техническими процессами, применение технологических методов повышения эксплуатационных свойств изготовления и др.) в значительной мере основываются на достижении математических наук, электронной и вычислительной техники, кибернетики, робототехники, металлографии, и других теоретических и технических наук.
Технология хозяйственного машиностроения является одной из отраслей машиностроения. Однако оно имеет свои особенности, обусловленные следующими причинами: высокие требования к износостойкости и усталостной прочности рабочих поверхностей деталей, испытывающих большие нагрузки; относительно большие габариты и масса изготавливаемых машин; преимущественно мелкосерийный и серийный характер производства и др.
1. Технологический раздел
1.1 Назначение и особенности конструкции детали
Наша деталь вал к многоковшовому погрузчику зерна ТО – 18А . Допуски на размер и форму ответственных частей детали находятся в жестких пределах, что обусловлено повышенной точностью при установке детали на рабочее место. В качестве исполнительной поверхности выступают шлицы вала, к обработке которых предъявлены особые требования. Материал детали - Сталь 45Х ГОСТ 4-543-71. Данный материал характеризуется хорошей обрабатываемостью резанием и хорошими пластическими свойствами. Обычно применяется для средненагруженных деталей, работающих при небольших скоростях и средних удельных давлениях. Поэтому можно сделать вывод, что материал детали соответствует предъявляемым требованиям и является приемлемым.
1.2 Анализ технологичности конструкции детали
Совершенство конструкции машины (детали) характеризуется ее соответствием современному уровню техники, экономичностью и удобствами эксплуатации, а так же тем, в какой мере учтены возможности использования наиболее экономичных и производительных технологических методов ее изготовления применительно к заданному выпуску и условиям производства.
Анализ технологичности один из самых важных этапов технологического процесса, от которого зависят его основные технико-экономические показатели: металлоемкость, трудоемкость, себестоимость.
Проверяем технологичность данной детали см.
- максимально приблизить форму и размеры заготовки к размерам и форме детали возможно;
- вести обработку проходными резцами возможно;
-уменьшение диаметров поверхностей от середины к торцам вала;
-шпоночные пазы открытые;
-жесткость
вала обеспечивает
достижение
необходимой
точности при
обработке (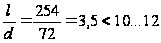 ).
Таким образом, качественная оценка технологичности конструкции детали – допустима.
Количественная оценка технологичности детали осуществляется при использовании соответствующих базовых показателей технологичности.
Уровень технологичности конструкции по точности обработки
 ,
где
 -соответственно
базовый и достигнутый
коэффициенты
точности.
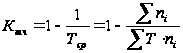 ,
где
 -число
размеров
соответствующего
квалитета
точности,
 -средний
квалитет точности
обработки
изделия,
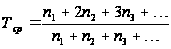 .
Уровень технологичности по параметрам шероховатости
 ,
где
 -соответственно
базовый и достигнутый
коэффициент
шероховатости
поверхности.
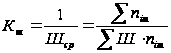 ,
где
 -число
поверхностей
соответствующей
шероховатости,
 -средняя
шероховатость
поверхности
изделия,
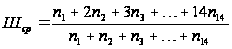 .
3.Уровень технологичности конструкции по израсходованию материала
 ,
где
 -соответственно
базовый и достигнутый
коэффициент
использования
материала.
 ,
где
М-масса готовой
детали;
 -масса
материала,
израсходованного
на изготовление
детали.
Произведем расчет по вышеперечисленным выражениям:
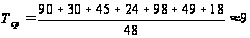 ,
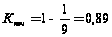 ,
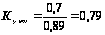 ,
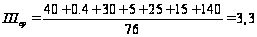 ,
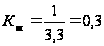 ,
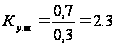 ,
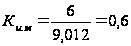 ,
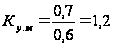 .
Таким образом данная деталь является технологичной по количественным и качественным показателям.
1.3 Определение типа производства
Для расчета используется таблица 1. Подробно рассматриваем только токарную операцию.
Тип производства рассчитывается по формуле:

Где О – количество операций выполняемых на рабочем месте;
Р – число рабочих мест;
Для
определения
числа рабочих
мест определим
расчетное
количество
станков
 для каждой
операции. Проведем
аналитический
расчет для
токарной операции:
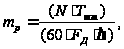
где N - годовой объем выпуска деталей, шт;
Тшт - штучное время, мин;
η - нормативный коэффициент загрузки оборудования,
Fд - действительный годовой фонд времени, ч.
Рассчитаем штучно-калькуляционное время для токарной операции.
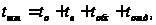
Где
 - основное время;
 - вспомогательное
время;
 - время на
обслуживание
рабочего места;
 - время на
отдых.
Определим вспомогательное время и основное время используя литературу [1].
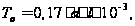
 мин,
 мин,
Рассчитаем оперативное время:


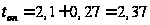 мин,

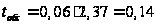 мин,
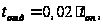
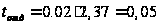 мин,
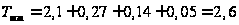 мин,
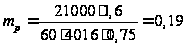 ,
Принимаем количество рабочих мест равным 1.
Количество операций выполняемых на рабочем месте определяем по формуле:

где
 -
нормативный
коэффициент
загрузки
оборудования;
 - фактический
коэффициент
загрузки.
Фактический коэффициент загрузки определим по формуле:

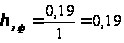 ,
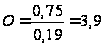 ,
Проводим аналогичный расчет для всех операций и сводим все полученные значения в таблицу 1. На основании данных полученных в таблице 1 находим коэффициент закрепления операций.
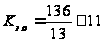 .
Таблица 1 - Расчет коэффициента закрепления операций
| Операция | Тшт мин | мр | Р |
|
O |
| Фрезерно-центровальная | 1,6 | 0,19 | 1 | 0,19 | 3,9 |
| Токарная черновая | 2,6 | 0,3 | 1 | 0,3 | 2,5 |
| Токарная чистовая | 2,6 | 0,3 | 1 | 0,3 | 2,5 |
| Токарная | 0,1 | 0,01 | 1 | 0,01 | 75 |
| Шлицефрезерная | 18,5 | 2,1 | 2 | 1,05 | 0,7 |
| Кругошлифовальная | 1,1 | 0,13 | 1 | 0,13 | 5,8 |
| Шлицешлифовальная | 12,7 | 1,5 | 2 | 0,75 | 1 |
| Сверлильная | 3,1 | 0,4 | 1 | 0,4 | 1,9 |
| Резьбонарезная | 0,9 | 0,8 | 1 | 0,8 | 0,9 |
| Расточная | 0,2 | 0,02 | 1 | 0,02 | 37,5 |
| Слесарная | 1,3 | 0,15 | 1 | 0,15 | 5 |
 зф
| Σ Р= 13 Σ О =136 |
Следовательно, производство детали будет среднесерийным.
1.4 Анализ базового технологического процесса
Анализ существующего технологического процесса должен быть проведен с точки зрения обеспечения качества продукции. При этом следует учитывать, правильно ли он составлен для выполнения требований чертежа.
Из базового технологического процесса термообработку, мойку и транспортные операции выбрасываем, так как в учебных целях изучаются
операции со снятием стружки.
-заготовку получаем методом проката;
- постоянство баз сохраняется;
- последовательность и количество операций обеспечивают заданную точность поверхности детали;
- в качестве режущего инструмента применяем резцы с материалом пластины рекомендуемый для усредненных условий Т14К8;
- используем приспособление: кондуктор переналаживаемый для шлицефрезерной;
- установленные параметры принятого оборудования соответствуют размерам обрабатываемой детали, точности, производительности.
Анализ существующего процесса позволяет сказать, что он является эффективным и высокопроизводительным.
1.5 Выбор заготовки
Для выбора метода получения заготовки рассчитывается стоимость заготовки.
Рассмотрим два метода получения заготовки и на основании полученных результатов сделаем заключение о рентабельности выбранного метода получения заготовки.
Расчет стоимости заготовки для детали из проката:
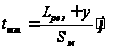 ,
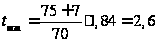 ш/мин.
где Lрез – длинна резания при разрезании проката на штучные заготовки, мм;
y – величина врезания и пробега, мм;
Sм – минутная подача при резании мм/мин;
 - коэффициент
показывающий
долю вспомогательного
времени;
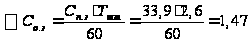 р;
Где Сп.з – приведенные затраты на заготовительные операции, р/ч;
Tшт – штучное время выполнения заготовительной операции, мин;
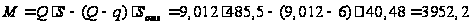 р;
Где Q – масса заготовки, кг;
S – цена 1 кг материала заготовки, р;
q – масса детали, кг;
Sотх – цена 1 кг отходов, р;
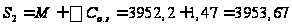 руб;
где M – затраты на материал заготовки, р;
 -
технологическая
себестоимость
заготовительных
операций, р;
Расчет стоимости заготовок полученных литьем или штамповкой:
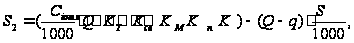
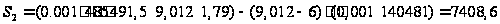 руб.
где С1 - базовая стоимость 1т заготовок, руб.;
Кm - коэффициент, зависящий от класса точности. Кт=1;
Кс - коэффициент, зависящий от степени сложности. Кс=1;
Кв - коэффициент, зависящий от массы заготовки. Кв=1;
Км - коэффициент, зависящий от марки материала. Км=1,79;
Кп - коэффициент, зависящий от объема выпуска заготовок Кп=1;
Q - масса заготовки, кг,
Sотх— базовая стоимость 1 т отходов, руб.;
q - масса детали, кг.
Вывод: производство деталей, полученные путем проката экономически выгодно.
1.6 Проектирование маршрутного технологического процесса
При проектировании технологического процесса следует руководствоваться следующими соображениями
• В первую очередь обрабатываются поверхности, принятые за чистые технологические базы;
•Последовательность обработки зависит от системы простановки размеров. В начало маршрута выносят обработку той поверхности, относительно которой координировано большее число других поверхностей;
• При невысокой точности сначала следует обрабатывать поверхности, имеющие наибольшую толщину удаляемого материала. Далее последовательность операций устанавливается в зависимости от требуемой точности поверхности,
• Операции обработки поверхностей, имеющих второстепенное значение и не влияющих на точность основных параметров детали, следует выполнять в конце техпроцесса, но до операций окончательной обработки.
• В том случае, когда заготовку подвергают термообработке, для устранения возможных деформаций нужно предусматривать правку заготовки для обеспечения заданной точности и шероховатости.
При разработке маршрутного ТП составляется маршрутная карта, в которую заносят наименование операций, их краткое содержание, тип оборудования и оснастку.
| 025 |
Термическая 1. Калить шлицы |
ВЧГ-100 |
ВЧГ-10, установка охлаждения |
| 030 |
Кругошлифовальная. 1.Шлифовать поверхность, выдерживая размер ф65h10(-0.12) 2.Шлифовать поверхность, выдерживая размер ф65k6(+0,002+0,0021) |
3Б151 | Шлифовальный круг 600*32*305 ГОСТ 2424-73 |
| 035 |
Шлицешлифовальная. 1.Шлифовать шлицы, выдерживая требования чертежа. |
3451В |
Шлифовальный круг формы Эв60*3,5*10d ГОСТ 2424-73, Шлифовальный круг формы D8*62*72*8d10 ГОСТ2424-73. |
| 040 |
Вертикально-сверлильная, резьбонарезная. 1.Сверлить отверстия на длину 21 2.Нарезать резьбу на длину 16 Выдерживая размеры ф8,4max, М8-6Н |
2Н135 | Сверло ф6,8 ГОСТ 10902-77,метчик М8 ГОСТ 17756-72 |
| 045 |
Расточная 1.Расточить отверстие ф30,l=6. |
16К20 | Резец расточной ГОСТ 18883-73 |
| 050 |
Слесарная 1.Снятие заусенцев, затупление острых кромок |
Слесарный верстак | |
| 055 |
Контрольная 1.Проверить размеры |
Стол ОТК |
Штангенцир- куль ШЦ-Т-I-125-0,05 ГОСТ 166-89, микрометр ГОСТ 166-89, штангенглубомер ГОСТ 162-80, твёрдометр ТШ-2М. |
| №операции | Наименование и краткое содержание операции | Модель станка, приспособление | Режущий инструмент, размер, марка инстр. матер. |
| 1 | 2 | 3 | 4 |
| 005 |
Фрезерно-центровальная 1. Фрезерование торцов. 2. Сверление центровых отверстий |
6Т12-1 |
Фреза торцовая 2317-0107 ГОСТ 26595-85; ВК8. Сверло 2317-0107 ГОСТ 14952-75; Р6М5 |
| 010 |
Токарно-винторезная 1.Черновое точение поверхностей ‡65, ‡72,‡48,‡40. 1.Чистовое точение поверхностей ‡65,‡72,‡48, ‡40. 3.Точение фаски; |
16К20 |
Резец проходной 2100-0001 ГОСТ 18878-73 |
| 015 | |||
| 020 |
Шлицефрезерная 1. Фрезеровать шлицы Эв60*3,5*10d. 2. Фрезеровать шлицы Эв60*3,5*10d. 3. Фрезеровать шлицы D8*62*72*8*12d10 |
5350А |
Фреза червячная 2520-0751 ГОСТ 8027-86; Р6М5 |
1.7 Расчет припусков на обработку
Исходными данными для расчета припусков являются:
- Метод получения заготовки;
- Размер поверхности по чертежу детали;
- Маршрут обработки поверхности;
Исходные данные:
Rz=100 мкм, h=200 мкм, ξз =0;
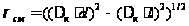 ;
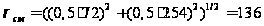 мкм;
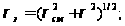
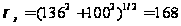 мкм;
Проверка правильности расчета:
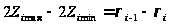
1,61-1,5=1,4-1,29;
Следовательно, припуски определены правильно. Результаты расчетов
сводим в таблицу.
Таблица 2 - Расчет припусков и предельных размеров по технологическим операциям обработки
| Операция обработки | Элемент припуска, мкм | Предельный размер, мм | Предельный припуск, мм | |||||
| rZ | h | ξ. | ρ | dmin | dmax |
2Zmin мкм |
2Zmin мкм |
|
| Фрезерно-центровальная | 100 | 200 | 0 | 168 | 75 | 75 | - | - |
| Токарная черновая | 50 | 50 | 0 | 110 | 72,62 | 72,8 | 1500 | 1610 |
| Токарная чистовая | 30 | 30 | 0 | 73 | 72,25 | 72,45 | 220 | 370 |
| Токарная | 30 | 30 | 0 | 81 | 40,01 | 40,12 | 1500 | 1610 |
|
Шлицефрезерная 1)эв60*3,5*10d 2)эв60*3,5*10d 3)D8*62*72*8*12d |
20 20 20 |
40 40 40 |
0 0 0 |
50 50 50 |
65,3 65,5 72,16 |
65,35 65,35 72,2 |
1800 1800 1800 |
1910 1910 1910 |
| Круглошлифовальная | 10 | 20 | 0 | 25 | 65,2 | 65,10 | 60 | 90 |
|
Шлицешлифовальная 1)эв60*3,5*10d 2)эв60*3,5*10d 3)D8*62*72*8*12d |
6,3 6,3 6,3 |
8 8 8 |
0 0 0 |
15 15 15 |
65,2 65,2 72,05 |
65,01 65,01 72,09 |
1200 1200 1200 |
1330 1330 1370 |
| Сверлильная | 40 | 50 | 0 | 60 | 8,38 | 8,4 | 2100 | 2330 |
| Расточная | 50 | 50 | 0 | 65 | 29,98 | 30,13 | 1700 | 1530 |
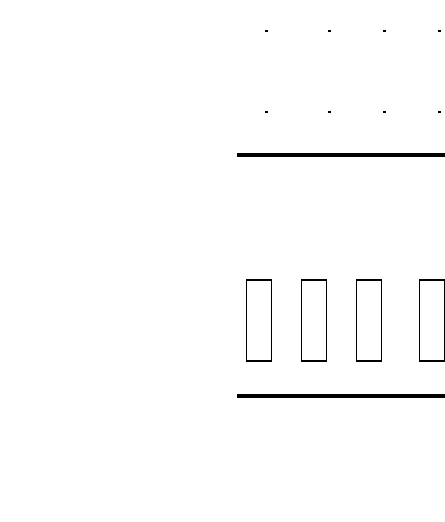
Рис. 1. Схема графического расположения припусков и допусков на обработку поверхности
1.8 Расчет режимов резания
Режимы резания определяются глубиной резания t, подачей s, скоростью резания V. Их значения влияют на точность и качество получаемой поверхности, производительность себестоимость обработки.
Для обработки сначала устанавливают глубину резания, а затем назначают подачу и скорость. При обработке поверхности на предварительно настроенном станке глубина резания равна припуску на обработку по выполняемому технологическому переходу.
Подача должна быть установлена максимально допустимой. При черновой обработке она ограничивается прочностью и жесткостью элементов технологической системы станка, а при чистовой и отделочной - точностью размеров и шероховатостью поверхности.
Скорость резания зависит от выбранной глубины резания, подачи, качества и марки обрабатываемого материала, а также многих других факторов.
Рассчитывается согласно установленным для каждого вида обработки эмпирическим формулам, которые имеют следующий общий вид:
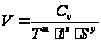
Где
 -
коэффициент
характеризующий
условия обработки;
Т – показатель периода стойкости инструмента;
t- глубина резания, мм;
S – подача инструмента, мм/об;
m,x,y – коэффициенты указывающие на вероятность безотказной работы инструмента.
Зная период стойкости инструмента, находим скорость резания:
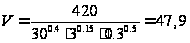 м/мин,
Определяем расчетное значение частоты вращения шпинделя:

Где
 -
скорость резания
м/мин;
 -
диаметр детали,
мм;
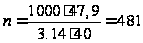
 ,
Подбираем
по паспорту
станка ближайшее
меньшее значение
n,
n=500.
Определяем
действительную
скорость резания:

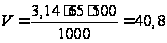

Аналогично рассчитываются режимы резания на остальные операции и записываются б таблицу и операционные карты.
Таблица 3 - Сводная таблица режимов резания
| Номер операции |
Наименование операции перехода |
Глубина резания t , мм | Длина резания l, мм | Подача S0, мм/об | Скорость V, м/мин | Частота вращения n, мин | Минутная подача S, м/мин | Основное время t0, мин |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
|
Фрезерно-центровальная 1.Фрезерование торцов. 2. Сверление центровых отверстий. |
3 8 |
75 8 |
0,25 0,20 |
90 16 |
500 340 |
0,06 0,02 |
0,3 0,2 |
|
|
Токарная (черновая) 1. Точить поверхности. |
4 |
254 |
0,3 |
150 |
500 |
0,09 |
2,1 |
|
|
Токарная (чистовая) 1. Точить поверхности. 2.Расточить поверхность. 2.Сверлить отверстия. 3. Нарезать резьбу. |
4 - - 2 |
254 6 21 16 |
0,35 0,15 0,1 0,18 |
50 40 21 16 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |