Химическая устойчивость натрий-кальциевых и химико-лабораторных стекол
Содержание
Введение
Раздел 1. Товароведение
1.1 Сырьевая и производственная база стекольной промышленности
1.1.1 Производство стекла разного химического состава
1.1.2 Производство цветного стекла
1.1.3 Влияние методов выработки на формирование ассортимента и качества стеклоизделий
1.1.4 Выдувание стеклоизделий
1.1.5 Прессование стеклоизделий
1.1.6 Прессовыдувные стеклоизделия
1.1.7 Термическая обработка стеклоизделий по режиму ОАО «Дружная горка»
1.1.8 Анализ ассортимента изделий из известково-натриевых и
известково-калиевых стекол
1.1.9 Состав и свойства стеклянной продукции
1.1.10 Физико-химические свойства изделий из стекол
разного химического состава
1.1.11Ассортимент изделий из химически и термически стойких
стекол, их состав свойства технология изготовления
1.2 Экспериментальная часть
1.2.1 Исследования свойств стеклянной продукции
1.2.2 Выбор объектов для исследования свойств стеклянных изделий
1.2.3 Выбор объектов для исследования коэффициента термического расширения стекол
1.3 Методики исследования свойств стеклянных товаров
1.3.1 Методика проведения химического анализа стекол
1.3.2 Методика определения водостойкости стекол
1.3.3 Методика определения кислотостойкости стекол
1.3.4 Методика определения щелочеустойчивости стекол
1.3.5 Методика определения коэффициента термического расширения
1.3.6 Исследования качества стеклянной посуды из натри-кальциевых
стекол по наличию дефектов
1.4 Исследование свойств стеклянных товаров из натрий-кальциевых и химико-лабораторных стекол
1.4.1 Исследования качества изделий из натрий-кальциевых стекол по наличию дефектов
1.4.2 Требования безопасности (экологические свойства)
1.4.3. Химическая устойчивость химико-лабораторных и натрий-калиевых стекол по отношению к воде
1.4.4 Исследование химической устойчивости химико-лабораторных и натрий-кальциевых стекол
1.4.5 Исследование химической устойчивости стекол по отношению к кислотам
1.4.6 Химическая устойчивость химико-лабораторных стекол по отношению к щелочам
1.5 Анализ химического состава стекла
1.5.1 Исследование коэффициента термической (линейного расширения) химико-лабораторных и натрий-калиевых бытовых стекол
Раздел 2. Экономическая часть
2.1 Показатели динамики товарооборота
2.2 Расчет коэффициента эластичности по отделу
2.3 Расчет квартальных индексов сезонности товарооборота
Раздел 3. Торгово-техническое оборудование
Раздел 4. Охрана труда
4.1 Требования к воздуху рабочей зоны
4.2 Требования к микроклимату и вентиляции на рабочих местах
4.3 Требования к освещению рабочих мест
4.4 Требования к торгово-технологическому оборудованию
Список литературы
Введение
Стеклоделие в России возникло в IX - Х вв., т. е. намного раньше, чем в Америке (XVII в.) и ранее, чем во многих других странах Западной Европы (Англии, Швеции, Венеции, Богемии, Лотарингии, Нормандии и др.).
Развитие стекольного производства было вызвано большим спросом на стеклянные изделия - оконное стекло, зеркала, посуду, который не могли удовлетворить существовавшие еще в XVII веке в Московской Руси старые стекольные заводы (Духанннский, Измайловский, Черноголовский) и стремлением отказаться от дорогостоящего ввоза заграничного стекла. Ассортимент изделий посудного цеха Ямбургского завода был очень большой. Так, например, в 1722 году завод выпускал: рюмки пивные с крышками и без крышек, рюмки винные и водочные разных размеров, стаканы пивные, водочные, разные бутылки, лампады, солонки, огуречные чаши, карманные фляги, чернильницы и т. д.
Из вышеприведенных исторических данных, можно сделать вывод, что тема стекольного производства была актуальна для нашей страны уже 250 лет назад.
В наше время сохраняются традиции и секреты старых мастеров, умение работать со стеклом передается на генетическом уровне из поколения в поколение. Время диктует новые тенденции, но основы ремесла остаются незыблемыми.
Работа выдувальщика волшебное зрелище: дыхание человека преобразует каплю в чудесное изделие. Сегодня предприятия нашей страны производят продукцию из стекла и хрусталя: рюмки, бокалы, фужеры, графины, кувшины, креманки, стаканы, пивную серию, высокохудожественные штофы, салатники, сортовую вазы, вазы для декорирования интерьеров, парфюмерную тару, бутыли медицинского назначения, отвечающие самому взыскательному вкусу, это: ЗАО КЦ «Элвис» в который входит четыре стекольных завода: Иванищевский, Тасинский, Золотковский и им. Воровского, Производственное предприятие «Интер-АРТ XXI» г. Тверь, ООО «Уралпосуда» Гусь-Хрустальный и т.д.
Наряду с отечественными производителями борются за рынок сбыта и признанные мировые лидеры по изготовлению стеклянной посуды, такие как: Стекольные заводы «KAVALIER» Чехии, Итальянская фирма "Carlo Giannini" и т.д.
Актуальность данной темы дипломной работы очевидна, так как развитие стекольного производства – один из составляющих факторов развития экономики нашей страны.
Цель: Влияние методов выработки на качества и ассортимент стеклянных изделий.
Раздел 1. Товароведение
Сырьевая и производственная база стекольной промышленности
Сегодня, как никогда прежде, стекло — один из важнейших материалов, без него не обходится практически ни одна из сфер производства, транспорта, строительства, связи, ни одна из областей науки, ни одно из направлений практической медицины, ни одна, наконец, из областей нашего повседневного быта.
Российский рынок стекла растет стремительными темпами, ежегодно пополняется новыми компаниями и является одним из наиболее перспективных в Европе.
Стекольная промышленность России насчитывает около трех тысяч предприятий, более пятисот из которых являются крупными или средними. Некоторые из них – это ЗАО КЦ «Элвис» в который входит четыре стекольных завода: Иванищевский, Тасинский, Золотковский и им. Воровского, Производственное предприятие «Интер-АРТ XXI» г. Тверь, ООО «Уралпосуда» Гусь-Хрустальный; ОАО «Борский стекольный завод» (контрольный пакет предприятия принадлежит бельгийской компании Glaverbel, входящей в состав японской корпорации Asahi), ОАО «Салаватстекло», ОАО «Саратовстройстекло», ОАО «Саратовский институт стекла». Также важное значение имеют предприятия: ОАО «Ирбитский стекольный завод», ОАО «Востек», ОАО «Кварцит», ЗАО «Символ», ОАО «Старьстекло» [1] и т.д.
Высокий спрос на плоское и тарное стекло связан со стремительным развитием строительного рынка и расширением пищевого производства. Значительную часть производимого стекла потребляет мебельная промышленность и транспорт. По мнению экспертов, спрос на стеклопродукцию во всем мире будет динамично расти и к 2010 г. превысит показатели 2004 г. в два раза. [2]
Главный потребитель стекла в настоящее время – строительная индустрия. Больше половины всего вырабатываемого стекла приходится на оконное для остекления зданий и транспортных средств: автомашин, железнодорожных вагонов, трамваев, троллейбусов. Кроме того, стекло используют в качестве стенового и отделочного материала в виде пустотелых кирпичей, блоков из пеностекла, а также облицовочных плиток. Примерно треть производимого стекла идет на изготовление сосудов различного типа и назначения. Это прежде всего стеклянная тара – бутылки и банки. В большом количестве стекло расходуется на изготовление столовой посуды. Стекло пока незаменимо для производства химической посуды. В довольно большом количестве из стекла изготавливают вату, волокно и ткани для тепловой и электрической изоляции.
Стекольный рынок в России формируется под влиянием следующих факторов:
рост пищевых продуктов с использованием стекольной тары;
увеличение объемов жилищного и гражданского строительства;
увеличение объемов потребления стекла в мебельной промышленности и рост количества транспортной техники.
В настоящее время 75% составляет производство контейнерного и плоского стекла, приблизительно 20% стекла потребляют мебельная промышленность и транспорт. По информации AGC Flat Glass мировой спрос на листовое стекло составляет примерно 45 млн. т в год (данные 2007 года),
Учитывая ограничения на внешних рынках, перспективы развития российской стекольной промышленности в период до 2010 года связаны, в первую очередь, с расширением спроса на ее продукцию на внутреннем рынке. Одновременно темпы роста внутреннего потребления изделий из стекла растут. Однако существует опасность демпинговых поставок на российский рынок импортной стеклопродукции [3]. Практически 50% стекла поставляется из Азии, 28% из Европы и 1% из Северной Америки. Из всего объема производимого стекла 70% используется в строительной отрасли, 20% идет на отделку интерьеров и декорирование, а 10% находит свое применение в автомобилестроении.
С вводом новых предприятий предполагается рост производственных мощностей, однако вопросы о реализации ввода всех новых предприятий и о востребованности роста мощностей в условиях сохраняющегося мирового финансово-экономического кризиса пока не имеют ответа.
Несмотря на снижение многих показателей, еще есть сегменты отрасли, показывающие некоторый рост.
В связи с тем, что главными потребляющими отраслями являются строительство и автомобилестроение, вряд ли стоит ожидать стабилизации или существенного улучшение сложившейся ситуации в стекольной промышленности в течение ближайших 1 – 2 лет.
Следовательно, из-за внутренних проблем, а также значительного снижения спроса на стекольную продукцию, предприятия вынуждены сокращать затраты на продвижение, таким образом, можно прогнозировать сокращение количества участников и, соответственно, объемов выставочных площадей данной тематики [6].
Производство стекла разного химического состава
Производство стекла состоит из следующих процессов: подготовки сырьевых компонентов, получения шихты, варки стекла, охлаждения стекломассы, формования изделий, их отжига и обработки (термической, химической, механической). К главным компонентам относят стеклообразующие вещества (природные, например SiO2, и искусственные, например Na2CO3), содержащие основные (щелочные и щёлочноземельные) и кислотные окислы. Главный компонент большинства промышленных стекол — кремнезём (кремния двуокись), содержание которого в стекле составляет от 40 до 80% (по массе), а в кварцевых и кварцоидных от 96 до 100%. В стекловарении обычно в качестве источника кремнезёма используют кварцевые стекольные пески, которые в случае необходимости обогащают.
Рассмотрим схему технологического процесса стекольного производства (таблица №1.1.).Первым этапом всякого стекольного производства является получение расплава или, как часто говорят, процесс «варки» стекла. Варку стекла производят в специальных печах, в которые загружают смесь сырьевых материалов (шихта), а также бой стекла.
Таблица №1.1. Схема технологического процесса стекольного производства.
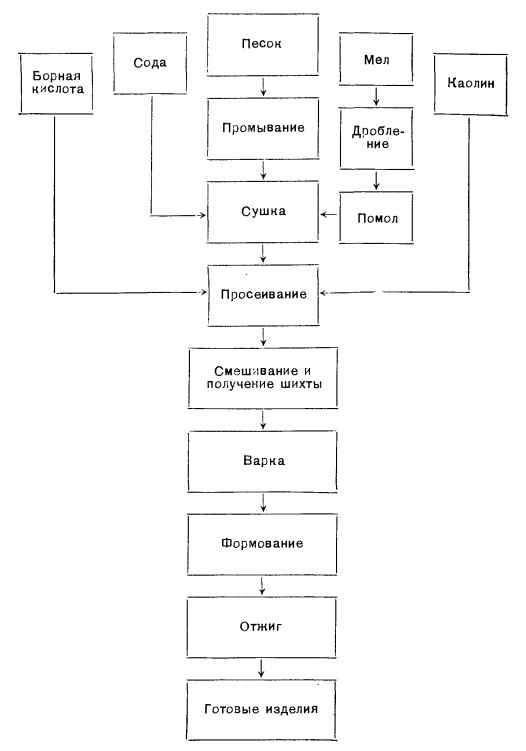
Сырьём, содержащим борный ангидрид, являются борная кислота, бура и др. Глинозём вводится с полевыми шпатами, нефелином и т.д.; щелочные окислы — с кальцинированной содой и поташом; щёлочноземельные окислы — с мелом, доломитом и т.п. Вспомогательные компоненты — соединения, придающие то или иное свойство, например окраску, ускоряющие процесс варки и т.д. Например, соединения марганца, кобальта, хрома, никеля используются как красители, церия, неодима, празеодима, мышьяка, сурьмы — как обесцвечиватели и окислители, фтора, фосфора, олова, циркония — как глушители (вещества, вызывающие интенсивное светорассеяние); в качестве осветлителей применяют хлорид натрия, сульфат и нитрат аммония и др. Все компоненты перед варкой просеиваются, сушатся, при необходимости измельчаются, смешиваются до полностью однородной порошкообразной шихты, которая подаётся в стекловаренную печь. Процесс стекловарения условно разделяют на несколько стадий: силикатообразование, стеклообразование, осветление, гомогенизацию и охлаждение . При нагревании шихты вначале испаряется гигроскопическая и химически связанная вода.
На стадии силикатообразования происходит термическое разложение компонентов, реакции в твёрдой и жидкой фазе с образованием силикатов, которые вначале представляют собой спекшийся конгломерат, включающий и не вступившие в реакцию компоненты. По мере повышения температуры отдельные силикаты плавятся и, растворяясь, друг в друге, образуют непрозрачный расплав, содержащий значительное количество газов и частицы компонентов шихты. Стадия силикатообразования завершается при 1100—1200 °С.
На стадии стеклообразования растворяются остатки шихты, и удаляется пена — расплав становится прозрачным; стадия совмещается с конечным этапом силикатообразования и протекает при температуре 1150—1200 °С. Собственно стеклообразованием называют процесс растворения остаточных зёрен кварца в силикатном расплаве, в результате чего образуется относительно однородная стекломасса. В обычных силикатных стеклах содержится около 25% кремнезёма, химически не связанного в силикаты (только такое стекло оказывается пригодным по своей химической стойкости для практического использования). Стеклообразование протекает значительно медленнее, чем силикатообразование, оно составляет около 90% от времени, затраченного на провар шихты и около 30% от общей длительности стекловарения. Обычная стекольная шихта содержит около 18% химически связанных газов (СО2, SO2, O2 и др.). В процессе провара шихты эти газы в основном удаляются, однако часть их остаётся в стекломассе, образуя крупные и мелкие пузыри.
На стадии осветления при длительной выдержке при температуре 1500—1600 °С уменьшается степень перенасыщения стекломассы газами, в результате чего пузырьки больших размеров поднимаются на поверхность стекломассы, а малые растворяются в ней. Для ускорения осветления в шихту вводят осветлители, снижающие поверхностное натяжение стекломассы; стекломасса перемешивается специальными огнеупорными мешалками или через неё пропускают сжатый воздух или др. газ.
Одновременно с осветлением идёт гомогенизация — усреднение стекломассы по составу. Неоднородность стекломассы обычно образуется в результате плохого перемешивания компонентов шихты, высокой вязкости расплава, замедленности диффузионных процессов. Гомогенизации способствуют выделяющиеся из стекломассы газовые пузыри, которые перемешивают неоднородные микроучастки и облегчают взаимную диффузию, выравнивая концентрацию расплава. Наиболее интенсивно гомогенизация осуществляется при механическом перемешивании (наибольшее распространение эта операция получила в производстве оптического стекла).
Последняя стадия стекловарения — охлаждение стекломассы до вязкости, необходимой для формования, что соответствует температуре 700—1000 °С. Главное требование при охлаждение — непрерывное медленное снижение температуры без изменения состава и давления газовой среды; при нарушении установившегося равновесия газов образуется т. н. вторичная мошка (мелкие пузыри). Процесс получения некоторых стекол отличается специфическими особенностями. Например, плавка оптического кварцевого стекла в электрических стекловаренных печах ведётся сначала в вакууме, а в конце плавки — в атмосфере инертных газов под давлением. Производство каждого типа стекла определяется технологической нормалью. Формование изделий из стекломассы осуществляется механическим способом (прокаткой, прессованием, прессовыдуванием, выдуванием и т.д.) на стеклоформующих машинах. После формования изделия подвергают термической обработке (отжигу). В результате отжига (выдержки изделий при температуре, близкой к температуре размягчения стекла) и последующего медленного охлаждения происходит релаксация напряжений, появляющихся в стекле при быстром охлаждении. В результате т. н. закалки в стекле возникают остаточные напряжения, обеспечивающие его повышенную механическую прочность, термостойкость и специфический (безопасный) характер разрушения в сравнении с обычным стеклом (закалённые стекла применяют для остекления автомобилей, вагонов и т.п. целей).
Производство цветного стекла
Прозрачность является одним из важнейших свойств стекла. Однако в ряде случаев стеклу специально придают непрозрачность и цвет. Цветное стекло производится нескольких типов: с цветным покрытием, окрашенное в массе, накладное.
1) Стекло с цветным покрытием (листовое)
При электрохимическом способе окрашивания, на стекло нагретое до 600-700°С при помощи пульверизатора наносят раствор пленкообразующей соли. При этом между солью и водяным паром на поверхности стекла протекают реакции обменного разложения. В результате появляются окислы металлов и газа, которые оседают на стекле и образуют токую (до 1мкм) прозрачную цветную пленку. Описанный выше процесс является сугубо промышленным, а вот оклейка бесцветного стекла различными цветными пленками ( металлическими, оксидно-металлическими, полимерными и т.д.) может производиться как в условиях производства, так и на месте по соответствующим инструкциям. В любом случае соединение пленки со стеклом происходит на молекулярном уровне, благодаря диффузии в материал стекла молекул клеевой основы пленки и последующей полимеризации. В зависимости от толщины и состава пленок получают цветные стекла с особыми свойствами. Так например, голубые и синие - солнцезащитные и теплоотражающие, желтые и оранжевые - поглощающие ультрафиолетовые лучи, "под бронзу" - отражающие свет.
Область применения: остекление помещений, изготовление витражей, декоративное остекление, устройство перегородок. [14]
2) Стекло, окрашенное в массе.
Окрашенное по всей толщине стекло (окрашенное в массе), получается при введении красителей в стекломассу, бывает тянутым или прокатным. Тянутое стекло получают из охлажденной до определенной температуры расплава стекломассы на машинах вертикального или горизонтального вытягивания. При прокатном способе лента стекла формуется путем проката между двумя металлическими валами, охлаждаемыми водой. Прокатное стекло имеет "кованую" (шероховатую) поверхность.
Это процесс «глушения», в результате которого стекло становится непрозрачным; вещества, способствующие помутнению стекла, называют глушителями. Глушение происходит вследствие распределения по всей массе стекла мельчайших кристаллических частиц. Они представляют не растворившийся частицы глушителя или частицы, выделившиеся из жидкой массы при охлаждении стекла. Эти частицы обычно прозрачны, но их показатель преломления отличается от показателя преломления стекла. Поэтому падающий на них луч отклоняется от прямолинейного направления и стекло перестает быть прозрачным. В далеком прошлом в качестве глушителей стекла использовали костяную муку, содержащую фосфат кальция Ca3(PO4)2, а также оксиды олова SnO, мышьяка As2O3 и сурьмы Sb2O3. В настоящее время для этой цели применяют криолит Na3[AlF6], плавиковый шпат CaF2 и другие фторидные соединения.
Сильно заглушенное стекло (белого цвета) называют молочным. Для его изготовления чаще всего используют криолит. Молочное стекло используют главным образом для изготовления осветительной арматуры.
Следует также отметить, что окрашенное стекло иногда предохраняет содержимое бутылок от нежелательного фотохимического воздействия. Поэтому окраску бутылочного стекла иногда специально усиливают. [10]
Окраску стекла осуществляют введением в него оксидов некоторых металлов или образованием коллоидных частиц определенных элементов. Так, золото и медь при коллоидном распределении окрашивают стекло в красный цвет. Такие стекла называют золотым и медным рубином соответственно. Серебро в коллоидном состоянии окрашивает стекло в желтый цвет. Хорошим красителем является селен. В коллоидном состоянии он окрашивает стекло в розовый цвет, а в виде соединения CdS·3CdSe – в красный. Такое стекло называют селеновым рубином. При окраске оксидами металлов цвет стекла зависит от его состава и от количества оксида-красителя. Например, оксид кобальта (II) в малых количествах дает голубое стекло, а в больших – фиолетово-синее с красноватым оттенком. Оксид меди (II) в натрий-кальциевом стекле дает голубой цвет, а в калиево-цинковом – зеленый. Оксид марганца (П) в натрий-кальциевом стекле дает красно-фиолетовую окраску, а в калиево-цинковом – сине-фиолетовую. Оксид свинца (II) усиливает цвет стекла и придает цвету яркие оттенки.
Сложность процесса варки цветных стекол обусловлена большой индивидуальностью и специфичностью их свойств и необходимостью создания благоприятных условий для их крашения или глушения. Некоторые окрашенные стекла (сульфидные, селеновый и медный рубины, глушенные фтором, и др.) хорошо варятся при восстановительных и нейтральных условиях газовой среды в печи, другие (окрашенные соединениями марганца, хрома, меди, металлическим селеном), наоборот, нуждаются в окислительных условиях.
Ряд красителей и глушителей при высокой температуре улетучивается (сульфиды, фтор) или восстанавливается до низшей валентности (оксиды марганца и хрома), что вызывает изменение характера или степени окраски и глушения стекол. Стекла, глушенные (особенно фосфатами) и окрашенные коллоидными красителями (медный рубин), имеют повышенную склонность к кристаллизации, поэтому их следует варить и вырабатывать при высокой температуре. Своеобразный характер выработочных свойств цветных стекол, обусловленный их малой теплопрозрачностью, также ограничивает в известной мере возможность широкого применения существующих механизированных методов для выработки цветного листового стекла.
Варку цветных и глушенных стекол производят в непрерывно действующих ванных печах небольшой производительности (5—15 т/сут) с разделенным или неразделенным бассейном малой глубины (300-700 мм), которые, однако, обеспечивают сравнительно повышенные для данного случая удельные съемы стекломассы с 1 м2 бассейна печи (500-800 кг/сут).
Цветные прозрачные стекла варят при 1450—1480 °С, а глушенные фтором — при 1300—1350 °С. Для варки цветных и глушенных стекол особенно эффективны малые стекловаренные печи прямого нагрева.
Способом вертикального лодочного вытягивания на машинах ВВС вырабатывают накладное или окрашенное в массе тонкое листовое стекло толщиной не более 4 мм. В производстве цветного стекла используют значительно менее мощные установки — на одну или две машины ВВС с меньшей против обычного шириной ленты стекла; скорость вытягивания ленты такого стекла намного меньше, чем у оконного. Окрашенные в массе стекла имеют мало меняющийся основной состав, % по массе: Si02 65—72; А1203~2; СаО 4—7,5; MgO~3,5; Na20 12—16; K20 1-4, к которому добавляют обычно от 0,1 до 0,5 % различных красителей - Se, CdS, С(1СОз (красные, оранжевые, розовые стекла), СиО, Сг20з, СоО (зеленые, голубые, синие), Мп203 (фиолетовое), уголь (желтое). Для окрашенных в массе стекол в их состав вводят меньшие количества красителей и глушителей, чем в случае соответствующих цветных накладных стекол.
Способом прокатки вырабатывают окрашенное в массе непрозрачное утолщенное листовое стекло, называемое марблитом.
Громадное количество видов изделий из стекла предусматривает и многообразие технических решений в части формования и выработки стекломассы. Строительное, строительно-архитектурное, светотехническое стекло получают способами вертикального и горизонтального вытягивания, периодическим и непрерывным прокатом, отливкой, прессованием и другими способами. Тарное и сортовое стекло вырабатывается стеклоформующими и вакуумными машинами, ручным и механизированным выдуванием и прессованием. Медицинское, оптическое, кварцевое, электродное, пеностекло, стеклянное волокно и другие виды изделий вырабатываются различными способами в зависимости от их формы, размера и условий эксплуатации. [8]
Влияние методов выработки на формирование ассортимента и качества стеклоизделий
Свойства и основные признаки ассортимента стеклянных изделий формируются на стадии проектирования и конструирования при создании опытных образцов и в процессе серийного изготовления. При разработке новых изделий художник учитывает условия их эксплуатации, метод формования, необходимость обеспечения удобства пользования и долговечности изделий, требования художественного стиля и моды. Исходя из этого, определяют состав и окраску стекла, конфигурацию изделий в целом и в деталях, толщину стенки, способ декорирования и др.
Опытный образец должен быть точно воспроизведен в серийном (массовом) производстве. Качество его воспроизведения, т. е. качество изготовления изделий, зависит от соблюдения технологии производства. [12]
Сырьевые материалы стекольного производства подразделяют на основные, или стеклообразующие, и вспомогательные.
С основными материалами в состав стекла вводят кислотные, щелочные и щелочноземельные оксиды.
Главный кислотный оксид — SiO2 — вводят в стекло через кварцевый песок. Песок должен быть свободен от примесей, особенно окрашивающих (оксиды железа, титана, хрома), которые вызывают голубоватые, желтоватые, зеленоватые оттенки стекла, снижают его прозрачность. С повышением содержания диоксида кремния в стекле улучшаются механическая и термическая прочность, химическая устойчивость, но повышается температура варки.
Оксид бора - В2О3 вводят с борной кислотой или бурой. Он облегчает варку, улучшает физико-химические свойства стекла.
Оксид алюминия- А12О3 вводят обычно через глинозем. Его добавка способствует повышению прочностных показателей и химической устойчивости стекла.
Щелочные оксиды- Nа2О, К2О вводят через углекислые (сода, поташ) или сернокислые соли. Они понижают температуру варки стекла, облегчают формование изделий, однако уменьшают прочность, термостойкость и химическую устойчивость.
Щелочноземельные оксиды вводят обычно посредством углекислых солей. Так, оксид кальция вводят через мел или известняк, оксид магния — через магнезит или доломит, оксид свинца — посредством свинцового сурика или свинцового глета.
Оксиды кальция, магния, цинка увеличивают химическую устойчивость и термостойкость изделий. Оксиды бария, свинца и цинка повышают плотность, оптические свойства и поэтому применяются в производстве хрусталя. В производстве стекла широко используют горные щелочесодержащие породы, отходы горно-обогатительных комбинатов, цветной металлургии, доменные шлаки, в больших количествах — стекольный бой.
Вспомогательные материалы облегчают и ускоряют варку стекла, окрашивают и заглушают его. По назначению их подразделяют на осветлители, обесцвечиватели, глушители, красители, восстановители и окислители. [12]
Осветлители способствуют удалению из стекломассы газов, образующихся при разложении сырьевых материалов.
Обесцвечиватели погашают или ослабляют нежелательные цветные оттенки.
Глушители (фториды и фосфаты) уменьшают прозрачность и обусловливают белую окраску стекла.
Красители придают стеклу нужный цвет. В качестве красителей используют оксиды или сульфиды тяжелых металлов. Окрашивание может происходить также за счет выделения в стекле коллоидных частиц свободных металлов (меди, золота, сурьмы).
Качество кварцевого песка- отсутствие вредных примесей в нем (окиси и закиси железа и др.) оказывают существенное влияние на бесцветность и прозрачность стекла (примером может служить Богемское стекло).
Согласно действующей нормативно-технической документации основные виды стекол, используемые для производства изделий хозяйственного назначения, подразделяют на три системы:
- натрий-кальциевые стекла;
- хрустальные стекла;
- специальные стекла.
К натрий-кальциевым стеклам относят известково-кальциевые-силикатные известково-кальциевые-силикатные стекла и цинксульфитные. Стекла данной группы характеризуются прозрачностью, прочностью, невысокой себестоимостью.
Наиболее распространенным представителем стекол данной группы является известково-кальциевые-силикатные, которому присущи в разной степени выраженности цветовые оттенки (зеленоватые, желтоватые, сероватые и др.). Вырабатывают из данного стекла посуду хозяйственного назначения (банки, бутылки) и дешевую, обычно бесцветную, столовую посуду повседневного ассортимента.
Известково-калиевые стекло благодаря вводимому оксиду калия обладает большей бесцветностью, что позволяет улучшить изделия с точки зрения эстетических свойств, как бесцветные, так и окрашенные (достигается большая чистота цвета). Данное стекло несколько дороже, его используют в основном для производства столовой посуды.
Система
хрусталей
объединяет
стекла, в состав
которых входят
оксиды свинца
(РbО2, ,CaO,
 ,Ce
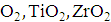 ).
Окись свинца способствует повышению плотности стекла, улучшает оптические показатели: прозрачность, "белизну" (бесцветность), повышается коэффициент преломления (блеск, игра света). Однако данные виды стекол имеют большую себестоимость, меньшую твердость, химическую стойкость и безвредность. Данная группа объединяет три вида стекол: хрустальное стекло (малосвинцовый хрусталь); свинцовый хрусталь и высокосвинцовый хрусталь.
В хрустальном стекле содержится минимальное количество оксида свинца поэтому оно занимает промежуточное положение между обычным стеклом и свинцовым хрусталем по показателям оптических свойств и себестоимости.
Изделия из хрустального стекла содержит свинца (РbO) 9-12% получают методом прессования, при этом нанося рисунок от формы, ручной декоративной обработке их не подвергают. Ассортимент изделий представлен столовой посудой (кружки, салатники, селедочницы, вазы для сервировки стола, пепельницы и т. п.).
Специальные стекла — представлена боросиликатным (жаростойким) стеклом и стекло-подобными материалами — ситаллами. Данные виды стекол характеризуются специфическими свойствами: повышенными показателями термостойкости и механической прочности (что в первую очередь присуще ситаллам).
Боросиликатные стекла выдерживают температуру до 500°С, устойчивы к термоударам, что определяет их применение в производстве кухонной посуды: кастрюли, жаровни, сковороды, формы для выпечки и т. д. Внешне данный вид стекла легко узнаваем по следующим показателям: пониженной прозрачности, зеленовато-желтой окраске (импортные изделия могут окрашиваться и в теплые цвета: оранжево-розовый; розово-красный и др.); массивности изделий (большая толщина стенок определяется способом выработки — прессованием).
Ситаллы — стеклоподобные материалы, обладающие кристаллической структурой (активизируют процесс кристаллообразования литий, титан и магний, вводимые в состав алюмосиликатных стекол), максимальной механической прочностью (превосходят обычное стекло в десятки раз); высокой термостойкостью. Данные материалы также характеризуются низкой прозрачностью, чаше всего имеют белый цвет, посуде из них присущи признаки прессованных изделий.
Выработка стеклянных изделий. После подготовки сырья и варки стекломассы наступает этап выработки стеклянных изделий. Стекло как ни один другой материал способно поддаться самым разнообразным способам формования. Его можно отливать в форму, штамповать, прессовать, прокатывать, вытягивать в нити, выдувать. Стекло полученное каждым из этих способов, имеет свои особенности и отличия по внешнему виду и свойствам.
Прессование. Большая толщина стенок, форма простая, верхний диаметр всегда больше, чем нижний. Рисунок на изделиях чаще всего от формы (либо с доработкой граней). В некоторых случаях видны следы от формы (шов). Рисунок (без доработки) матовый, расплывчатый, не имеет четко определенных граней; рисунки не делятся на группы сложности. При прессовании получение тонкостенных изделий затруднено, т.к. при прикосновении с формой масса быстро охлаждается. Ассортимент представлен блюдами, салатниками, пепельницами, стаканами и др. Эти изделия по прочности лучше, чем выдувные.
Выдувание. Отличается меньшей толщиной стенок (кроме хрусталя). Характерна прозрачность, сложность формы, большое количество приставных деталей (рюмочные изделия - всегда выдувные). Характерны различные украшения, в том числе механические, которые наносят на готовые изделия. Выдуванием получают кувшины, графины, фужеры, рюмки, бокалы. Такие изделия имеют красивый внешний вид. Повышенную чистоту, ровность и блеск, а в результате повышенную термическую стойкость.
Прессо-выдувание. Сложная форма, чаще всего полое изделие, рисунок от формы; нижнюю часть получают прессованием, а верхнюю выдуванием. Всегда есть след от формы (шов). Прессовыдувным способом вырабатывают весьма ограниченный ассортимент изделий (графины для воды, судки для специй и т.д. ). Производство таких изделий начинается в пресс-форме, затем выдувается в сжатой форме. Отличительная их особенность характерное закругление борта, большая масса, наличие стыковых швов формы по бокам, что снижает их эстетический уровень.
Выдувание стеклоизделий
Вероятно, метод выдувания изделий из стекла был изобретен в различных местах, где культивировалось стеклоделие, примерно в одно и то же время. Однако принято считать, что способ выдувания был изобретен в Александрии в I в. до н.э. Удивительно, что люди научились делать стеклянные изделия сложной полой конфигурации, но не умели делать листовое стекло. [10]
До начала XX в. этот способ был наиболее распространенным. Это и сейчас самый распространенный способ циклического формования полых штучных изделий, осуществляемый под влиянием равнодействующих растягивающих усилий, создаваемых во внутренней полости формуемого объекта сжатым воздухом. Сейчас выдувание может быть механизированным, вакуум-выдувным, ручным, в формах и свободным. Первые два способа применяют чаще всего при выработке недорогих сувениров.
Ручное выдувание в формы с помощью стеклодувной трубки позволяет создавать изделия, характеризующие мастерство каждого исполнителя. Если говорит о художественных изделиях, то они отличаются неповторимостью, как бы ни старался мастер в точности выполнить образец по эскизу художника, отклонения неминуемы. Поскольку у каждого исполнителя «свой глаз», «своя рука», вращающая трубку с набором, и, наконец, своя фантазия, во время работы у него возникают свои представления о создаваемом предмете.
Стеклодувы работают не в цехе у стекловаренной печи, а за столом, обычно в отдельной комнате. Поверхность стола покрывают листовым асбестом или каким-нибудь другим огнеупорным материалом. Горелку устанавливают посередине стола, ближе к передней кромке. К горелке присоединяют гибкие шланги от магистралей газа, сжатого воздуха и кислорода. Вентили этих магистралей устанавливают слева от стеклодува под крышкой стола. Слева от мастера располагают деревянные стеллажи и подставки для полуфабрикатов и готовых изделий, справа раскладывают инструменты. Освещение должно быть мягким и равномерным, чтобы мастер мог следить за характером пламени и ходом изготовления изделия. Для удаления продуктов сгорания и тепловыделений в стеклодувной мастерской устраивают приточно-вытяжную вентиляцию. В стеклодувной горелке есть краны, которыми регулируют расход газа, воздуха и кислорода. Газ, кислород и воздух перемешиваются, проходя через цилиндрическую сетку внутри горелки и конусное сопло. С помощью шарнира горелку устанавливают в различных положениях и крепят к столу пластиной, зажимным винтом и металлическим хомутом. Зажимными винтами горелку регулируют в вертикальном и горизонтальном положениях. Баллоны с кислородом устанавливают за пределами мастерской. [11]
Ручное вытягивание требует от мастера высокой квалификации и больших физических затрат. В настоящее время все способы горячего формования механизированы. Ручной труд остался лишь на заводах художественного стекла, частично на заводах химико-лабораторной посуды при выпуске немассовых изделий и некоторых других видов.
Выдуванием на трубке формуется широкий ассортимент изделий диаметром 10—400мм, высотой 15—1000мм, вместимостью 0,01—50л.
Процесс ручного выдувания можно описать так:
Мастер набирает в несколько приемов из стекловаренной печи на металлическую трубку (длина 120—140мм, толщина 15—20мм с внутренним отверстием в 5—6мм) порции расплавленной стекломассы и воздухом своих легких раздувает сперва небольшой шар, или цилиндр, а затем, пользуясь рядом простейших инструментов (лопатки, ковшики, ножницы