Ректификация формалина-сырца
34. При температуре в контактном слое (300-350)оС электрозапал отключить. Дальнейший рост температуры обеспечивается за счет тепла реакции. Допустимой считается скорость подъема температуры (100-150)оС в час.
35. При повышении температуры в контактном аппарате поз. Р10 следить за уровнем в сборниках поз. Е3,Е4, вентиль на циркуляционной линии закрыть.
36. При температуре в зоне реакции (550-600)оС и равномерном свечении контактной массы подать надсмольную или деминерализованную воду на смешение.
37. Постепенно увеличить расход воздуха в системе до 6000м3/ч, не допуская превышения температуры в контактном слое выше 650оС.
38. При установившемся режиме на узлах синтеза и абсорбции формальдегида, по согласованию с персоналом установки термического обезвреживания, направить выхлопные газы из абсорбционной колонны поз.К1 на сжигание или факельную установку.
39. Принять абгазы на факельную установку, для чего:
- продуть факельную систему азотом, в факельную трубу подать природный газ;
- отрегулировать давление природного газа к горелкам;
- уменьшить подачу азота в факельную систему после того, как загорится пламя факела;
- перевести регулирование в автоматический режим, поддерживая давление природного газа к горелкам не менее 1200 кгс/м2 и расход не менее 35м3/ч;
- предупредив аппаратчика сжигания, принять абгазы с узла абсорбции на факельную установку, предварительно открыв арматуру до огнепреградителя и одновременно открывая электрозадвижки после огнепреградителя на сжигание и закрывая электрозадвижку на "свечу" (объемная доля кислорода в абгазах не должна превышать 2,0 %).
Необходимо помнить, что во время работы факельной установки должна быть открыта арматура подачи азота, чтобы обеспечить автоматическую подачу его в лабиринтный затвор при разрежении в трубопроводе абгазов, или в трубопровод абгазов при падении давления природного газа.
Перед подачей абгазов с узла абсорбции на УТО согласовать порядок технологических операций с аппаратчиком сжигания.
40. При массовой доле формальдегида в кубе колонны поз. К1 более 25 % подать воду на орошение колонны поз. К1 с расходом (0,5-1,0)м3/ч и постепенно, в зависимости от концентрации формалина в кубе колонны, довести расход воды до регламентного. Подачу формалина из куба колонны поз. К1 на верх колонны поз. К1 прекратить.
41. При повышении уровня в кубе колонны поз. К1 выше (40-60) % начать отбор формалина в ректификационную колонну поз. К2.
42. При появлении уровня в кубе ректификационной колонны поз. К2 (30-40) % подать пар 2 кгс/см2 в испаритель поз. Т7.
43. Включить вентиляторы аппаратов воздушного охлаждения поз. Х34/1-2.
44. Включить в работу вакуум-насос поз. Н7/1-2.
45. Установить температуру формалина в кубе колонны поз. К2 (90-95)оС.
46. При заполнении дистиллятом емкости поз. Е5 на (40-60) % подать флегму на орошение колонны поз. К2 насосом поз. Н6/1-2.
47. Добиться стабильного разрежения и температуры в ректификационнной колонне поз. К2: Вакуум - верх колонны - -(0,39-0,61)кгс/см2;
низ колонны - -(0,22-0,41) кгс/см2;
Температура - верх колонны - (40-50)оС;
низ колонны - (85-95)оС.
48. При массовой доле метанола в дистилляте не менее 90 % подать его в спиртоиспаритель из емкости поз. Е5 насосом поз. Н6/1-2
49. При достижении уровня формалина в кубе колонны поз. К2 (40-60) % насосом Н5/1-2 начать отбор формалина в стандартизаторы.
50. Стандартный формалин из емкостей насосом откачать на склад готовой продукции.
1.13 ОХРАНА ОКРУЖАЮЩЕЙ СРЕДЫ
Мероприятия, связанные с охраной окружающей среды подразделяются на: - охрану атмосферного воздуха от загрязняющих веществ;
-снижение концентрации загрязняющих веществ в сточных водах производства.
Твердых отходов в производстве формалина нет.
Охрана атмосферного воздуха.
Возможными источниками загрязнения атмосферы являются:
-абсорбционная колонна поз. К1,
-вакуум-насосы поз. Н7 процесса ректификации,
-сальники насосов,
-воздушки от аппаратов,
-факельная установка,
-дымовая труба УТО,
-парк емкостей формалина и наливная эстакада,
-аппараты катализаторного отделения.
Выбросы формальдегида и метанола на производстве сведены до минимума.
Абсорбционные газы с верха колонны поз. К1 при стабильном ведении процесса получения формалина подаются на установку термического обезвреживания в водогрейные котлы КВГМ-10-150, где сгорают с выделением тепла.
Избыток выхлопных газов с узла абсорбции при работе и при аварии сжигается на факельной установке.
При остановке УТО в течение продолжительного времени возможно сжигание абсорбционных газов на факеле.
При пуске в атмосферу выбрасывается воздух с парами метанола. При остановке технологической нитки абгазы выбрасываются в атмосферу в течение 0,5 часа.
Инертные газы, содержащие метанол и формальдегид, от вакуум-насосов поз. Н7/1-2 направляются в верхнюю часть колонны поз. К1 и далее на сжигание.
Загрязнение воздуха от сальников насосов уменьшается ввиду использования герметичных насосов и насосов с двойным торцевым уплотнением.
Ко всем аппаратам с метанолом и формалином подведено "азотное дыхание", которое объединяются в общий коллектор и направляется на сжигание.
На складе формалина выбросы от "дыхания" емкостей, при приеме и перекачивании формалина, и выбросы с наливной эстакады при заполнении железнодорожных цистерн очищаются частично в ловушках.
В катализаторном отделении очистка выхлопных газов вакуум – насосом от окислов азота и паров азотной кислоты осуществляется в скрубберахмокрой очистки, где для орошения используется 10 % раствор щелочи.
Очистка сточных вод.
Сточные воды от производства формалина, образующиеся при опорожнении промывке насосов, перед ремонтом собираются в подземную емкость и по мере заполнения передавливаются азотом в стандартизатор и далее в процесс.
Сточные воды от смыва полов через приямок у II технологической нитки направляются в химзагрязненную канализацию.
Ливневые стоки с отметок наружной установки через приямки технологических ниток направляются в ливневую канализацию.
Стоки от катализаторного отделения после предварительной нейтрализации растворенной азотной кислоты через подземную емкость направляются в химзагрязненную канализацию.
Стоки от продувки водогрейных котлов, содержащие соли жесткости (Na2СО3, СаСО3, МgСО3) направляются в ливневую канализацию.
Стоки от смыва полов на складе формалина направляются в химзагрязненную канализацию.
2. РАСЧЕТНАЯ ЧАСТЬ
2.1 МАТЕРИАЛЬНЫЙ БАЛАНС


Рис. 2.1 Блок – схема материальных потоков: 1 – приготовление метаноло-воздушной смеси; 2 – контактирование; 3 – абсорбция; 4 – ректификация.
G1 – воздух;
G2 – метанол со склада;
G3 – метанол-ректификат;
G4 – спирто-воздушная смесь;
G5 – контактные газы;
G6 – вода на орошение;
G7 – абсорбционные газы;
G8 – формалин-«сырец»: формальдегид – 28,79%, метанол – 27,24%, вода – 43,97%;
G9 – метанол-ректификат: формальдегид – 97%, метанол – 0,5%, вода – 2,5% ;
G10 – формалин товарный: формальдегид – 37%, метанол – 7%, вода – 56%.
РАСЧЕТ МАТЕРИАЛЬНОГО БАЛАНСА ВСЕГО ПРОЦЕССА
Материальный баланс процесса ректификации
Исходные данные
Годовая производительность одной технологической нитки производства - 126666,6 тонн в год или 15833,33 кг/ч, годовой фонд рабочего времени – 8000 ч. Формалин товарный в расходе – 15833,33 кг/ч.
С учетом заводских данных (массовых долей) рассчитываем количество формальдегида, метанола и воды в формалине товарном в приходе:
15833,33*0,37=5858,33 кг/ч (формальдегид);
15833,33*0,07=1108,33 кг/ч (метанол);
15833,33*0,56=8866,66 кг/ч (вода).
Рассчитываем количество формальдегида, метанола и воды в формалине-«сырце» в приходе, зная заводские данные:
Производительность формальдегида в формалине-«сырце» - 5571,75 кг/ч;
Производительность формальдегида в формалине товарном - 5550,00 кг/ч;
5571,75 – 100%
5550,00 - x
x=99,6% (заводская масс. доля формальдегида).
Аналогично рассчитываем для метанола и воды:
5272,50 – 100%
1050,00 – x
x=19,92% (метанол);
8508,90 – 100%
8400,00 – x
x=98,72% (вода).
5858,33 – 99,6%
x – 100%
x=5881,86 кг/ч (производительность формальдегида в формалине-«сырце»);
1108,33 – 19,92%
x – 100%
x=5563,92 кг/ч (производительность метанола в формалине-«сырце»);
8866,66 – 98,72%
x – 100%
x=8981,63 кг/ч (производительность воды в формалине-«сырце»).
Формалин-«сырец» (5881,86 + 5563,92 + 8981,63) = 20427,41 кг/ч.
Производительность формальдегида в метаноле ректификате:
5881,86 - 5858,33 = 23,53 кг/ч.
Производительность метанола в метаноле ректификате:
5563,92 - 1108,33 = 4455,59 кг/ч.
Производительность воды в метаноле ректификате:
8981,63 - 8866,66 = 114,96 кг/ч.
Метанол ректификат (23,53 + 4455,59 + 114,96) = 4594,08 кг/ч.
Материальный баланс стадии ректификации в таблице 9.
Таблица 9 – Материальный баланс стадии ректификации
| Приход | Расход | ||||
| Состав | кг/ч | Массовая доля, % | Состав | кг/ч | Массовая доля,% |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
[G8] 1. Формалин- «сырец» в т.ч.: -формальдегид -метанол -вода |
20427,41 5881,86 5563,92 8981,63 |
100 28,79 27,24 43,97 |
[G10] 1. Формалин – товарный в т.ч.: -формальдегид -метанол -вода [G9] 2. Метанол – ректификат в т.ч.: -метанол -формальдегид -вода |
15833,33 5858,33 1108,33 8866,66 4594,08 4455,59 23,53 114,96 |
100 37 7 56 100 97 0,5 2,5 |
| Итого: | 20427,41 | 100 | Итого: | 20427,41 | 100 |
Обозначим массовый расход формалина – «сырца» - G8, массовый расход товарного формалина – G10, массовый расход метанола – ректификата - G9.
Материальный баланс:
GF = Gp + Gw (2.1)
GF = G8; Gp = G9; Gw = G10 (2.2)
G8xF = G9xp + G10xw (2.3)
где, GF, Gp, Gw – массовые расходы: питания, дистиллята и кубового остатка, соответственно.
xF, xp, xw – содержание формальдегида в питании, дистилляте и кубовом остатке соответственно, %.
Решим систему уравнений
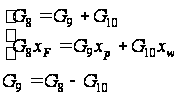 (2.4)
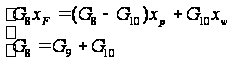
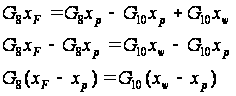
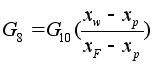
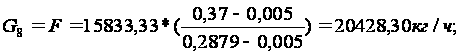
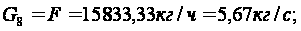
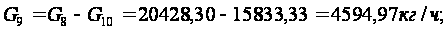
G9=P=4594,97=1,28 кг/с;
G10=W=15833,33 кг/ч=4,39 кг/с.
Товарный формалин: содержание воды - 56% , формальдегида 37% и метанола 7%.
Для дальнейших расчетов необходимо концентрации исходной смеси, дистиллята и кубового остатка выразить в мольных долях по формуле:
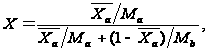 (2.6)
где,
 a,
 - концентрации
исходной смеси,
дистиллята
и кубового
остатка в массовых
долях (a
– низкокипящего
компонента,
b –
высококипящего
компонента);
Ма, Мb
– молярные
массы низкокипящего
и высококипящего
компонентов
(Мметанол = 32
кг/моль, Мформ-да
= 30 кг/моль).
Метанол - низкокипящий компонент (температура кипения 64,5°С);
Формальдегид - высококипящий компонент (температура кипения 98,9°С).
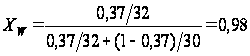 ,
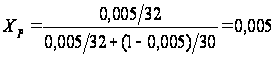 ,
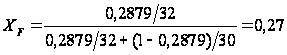 .
Материальный баланс процесса абсорбции
Из заводских данных:
Количество формалина-«сырца» - 19353,15 кг/ч;
Итого процесса абсорбции – 29515,65 кг/ч;
29515,65 – 100%
19353,15 – x
x=65,59% (формалин-«сырец»)
Тогда всего в процессе абсорбции будет:
20427,41 – 65,59%
x – 100%
x=31144,09 кг/ч.
Количество выхлопных газов в расходе (31144,09-20427,41)=10716,68 кг/ч.
Тогда рассчитываем количество азота, водорода, углекислого газа, окиси углерода и воды в выхлопных газах:
10716,68 – 100%
x – 77,27%
x=8280,78 кг/ч (азот);
10716,68 – 100%
x – 16,62%
x=1781,11 кг/ч (водород);
10716,68 – 100%
x – 4,14%
x=443,67 кг/ч (углекислый газ);
10716,68 – 100%
x – 0,68%
x=72,87 кг/ч (окись углерода);
10716,68 – 100%
x – 1,29%
x=138,25 кг/ч (вода).
Производительность формалина-«сырца» берется из процесса ректификации.
Вода на орошение
Из заводских данных:
Количество воды в выхлопных газах – 97,50 кг/ч;
Количество воды в формалине-«сырце» - 8508,90 кг/ч;
Вода на орошение заводская в приходе – 5548,35 кг/ч;
97,50+8508,90=8606,4 кг/ч;
8606,4 – 100%
5548,35 – x
x=64,47% .
Количество воды на орошение в расходе:
138,25+8981,63=9119,88 кг/ч;
9119,88 – 100%
x – 64,47%
x=5879,58 кг/ч;
Контактные газы: (31144,09-5879,58)=25264,51 кг/ч.
Количество формальдегида, метанола, углекислого газа, окиси углерода, водорода и азота в контактном газе рассчитывается:
25264,51 – 100%
x – 23,24%
x=5880,86 кг/ч (формальдегид);
25264,51 – 100%
x – 22%
x=5560,91 кг/ч (метанол);
25264,51 – 100%
x – 12,76%
x = 3223,75 кг/ч (вода);
25264,51 – 100%
x – 3,19%
x=805,94 кг/ч (углекислый газ);
25264,51 – 100%
x – 0,58%
x=146,53 кг/ч (водород);
25264,51 – 100%
x – 0,33%
x=83,37 кг/ч (окись углерода);
25264,51 – 100%
x – 37,9%
x=9575,25 кг/ч (азот).
Материальный баланс абсорбционной колонны в таблице 10.
Таблица 10 – Материальный баланс абсорбционной колонны
| Приход | Расход | ||||
| Состав | кг/ч | Массовая доля, % | Состав | кг/ч | Массовая доля, % |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
1. Контактные газы, в т.ч.: -формальдегид метанол -вода -углекислый газ -водород -окись углерода -азот 2. Вода на орошение |
25264,51 5880,86 5560,91 3223,75 805,94 146,53 83,37 9575,25 5879,58 |
100 23,24 22 12,76 3,19 0,58 0,33 37,9 100 |
1. Формалин – «сырец» в т.ч.: -формальдегид -метанол -вода 2. Выхлопные газы, в т.ч.: -азот -водород -углекислый газ -окись углерода -вода |
20427,41 5881,8 5563,92 8981,63 10716,68 8280,78 1781,11 443,67 72,87 138,25 |
100 28,79 27,24 43,97 100 77,27 16,62 4,14 0,68 1,29 |
| Итого: | 31144,09 | 100 | Итого: | 31144,09 | 100 |
Материальный баланс стадии контактирования и приготовления спирто-воздушной смеси
Контактирование
Количество контактных газов в расходе равно количеству контактных газов в приходе процесса абсорбции – 25264,51 кг/ч.
Количество контактных газов равно количеству смеси воздух-метанол - 25264,51 кг/ч.
Рассчитываем количество формальдегида, метанола, воды, азота и кислорода в приходе:
25264,51 – 100%
x – 0,09%
x=22,74 кг/ч (формальдегид);
25264,51 – 100%
x – 46,5%
x=11748,00 кг/ч (метанол);
25264,51 – 100%
x – 1,76%
x=444,66 кг/ч (вода);
25264,51 – 100%
x – 40,76%
x= 10297,81 кг/ч (азот);
25264,51 – 100%
x – 10,89%
x=2751,31 кг/ч (кислород).
Спиртоиспарение
Количество смеси воздух-метанол в расходе равно количеству смеси воздух-метанол в приходе процесса контактирования – 25264,51 кг/ч.
Из заводских данных:
Итого процесса спиртоиспарения – 23967,30 кг/ч;
Количество воздуха в приходе – 11988,00 кг/ч;
Количество метанола-ректификата в приходе – 4353,15 кг/ч;
Количество метанола «свежего» в приходе – 7626,15 кг/ч;
23967,30 – 100%
11988,00 – x
x=50,02% (воздух);
23967,30 – 100%
4353,15 – x
x=18,16% (метанол-ректификат);
23967,30 – 100%
7626,15 – x
x=31,82% (метанол «свежий»).
Рассчитываем количество метанола «свежего» в приходе и входящего в него метанола и воды:
25264,51 – 100%
x – 31,82%
x=8039,17 кг/ч (метанол «свежий»);
8039,17 – 100%
x – 99,9%
x=8031,13 кг/ч (метанол);
8039,17 – 100%
x – 0,1%
x=8,04 кг/ч.
Рассчитываем количество метанола-ректификата в приходе и входящего метанола, формальдегида и вода:
25264,51 – 100%
x – 18,16%
x=4588,04 кг/ч (метанол-ректификат);
4588,04 – 100%
x – 97%
x=4450,39 кг/ч (метанол);
4588,04 – 100%
x – 0,5%
x=22,94 кг/ч (формальдегид);
4588,04 – 100%
x – 2,5%
x=114,70 кг/ч (вода).
Рассчитываем количество воздуха в приходе и входящего в него кислорода, азота и воды:
25264,51 – 100%
x – 50,02%
x=12637,31 кг/ч (воздух);
12637,31 – 100%
x – 20,7%
x=2615,92 кг/ч (кислород);
12637,31 – 100%
x – 77,5%
x=9793,91 кг/ч (азот)
12637,31 – 100%
x – 1,8%
x=227,47 кг/ч (вода).
Материальный баланс стадии контактирования и приготовления спирто – воздушной смеси в таблице 11.
Таблица 11 – Материальный баланс стадии контактирования и приготовления сприрто – воздушной смеси
| Приход | Расход | ||||
| Состав | кг/ч | Массовая доля, % | Состав | кг/ч | Массовая доля, % |
| Контактирование | |||||
|
1. Смесь воздух – метанол, в т.ч.: формальдегид -метанол -вода -азот -кислород |
25264,51 22,74 11748,00 444,66 10297,81 2751,31 |
100 0,09 46,5 1,76 40,76 10,89 |
1 Контактные газы, в т.ч.: формальдегид -метанол -вода -углекислый газ -окись углерода -водород -азот |
25264,51 5880,86 5560,91 3223,75 805,94 146,53 83,37 9575,25 |
100 23,24 22 12,76 3,19 0,33 0,58 37,9 |
| Итого: | 25264,51 | 100 | Итого: | 25264,51 | 100 |
| Приход | Расход | ||||
| Состав | кг/ч | Массовая доля, % | Состав | кг/ч | Массовая доля, % |
| Спиртоиспарение | |||||
|
Метанол «свежий» в т.ч.: -метанол -вода 2. Метанол – ректификат, в т.ч.: -метанол -формальдегид -вода 3. Воздух, в т.ч.: -кислород -азот -вода |
8039,17 8031,13 8,04 4588,03 4450,39 22,94 114,70 12637,31 2615,92 9793,91 227,47 |
100 99,9 0,1 100 97 0,5 2,5 100 20,7 77,5 1,8 |
Смесь воздух – метанол, в т.ч.: -формальдегид -метанол -вода -азот -кислород |
25264,51 22,74 11748,00 444,66 10297,81 2751,31 |
100 0,09 46,5 1,76 40,76 10,89 |
| Итого: | 25264,51 | 100 | Итого: | 25264,51 | 100 |
Построение диаграмм
Для идеальных смесей диаграммы можно построить путем расчета, исходя из значений давлений паров чистых компонентов РН.К и РВ.К при различных температурах. Для этого можно воспользоваться уравнением:

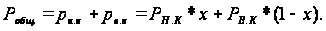 (2.7)
Решив от относительно x, получим:
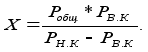
(2.8)
Таким образом, выбрав ряд температур (в пределах между температурами кипения чистых компонентов), можно вычислить состав жидкости, кипящей при данной температуре. Далее, определив парциальное давление НК по формуле:
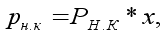
(2.9)
находим состав паров:
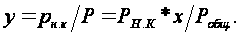 (2.10)
где, Робщ = 427 мм рт. ст. Давление общее соответствует давлению верха колонны.
Давление верха равно 0,057 Мпа;
Переводим в мм рт. ст.: 0,057*106Па*760 мм рт. ст. /101325 Па = 427,5 мм рт. ст.
Данные расчета сводятся в табл.12 (расчет равновесного состава жидкости и пара смеси метанол – формальдегид).
Рассчитываем давление (Рн.к) для метанола.
Данные значений давлений низкокипящего компонента (метанол) при различных температурах берем из [1, стр.26 ].
Из данных [1, стр.26 ] рассчитываем давление при известных температурах.
Интервал температур от 64,7 до 98,9°С.
При температуре 60°С давление составляет 625 мм рт. ст., а при температуре 70°С давление равно 927 мм рт. ст.
Находим давление при температуре 64,7°С:
(927 – 625)/10 = 30,2 на 1°С;
(64,7 – 60)*30,2 = 142,4;
625 + 142,4 = 767,4 мм рт. ст..
2) Находим давление при температуре 68,12°С:
(68,12 – 60)*30,2 = 246,1;
625 + 246,1 = 871,1 мм рт. ст..
При температуре 70°С давление составляет 927 мм рт. ст., а при температуре 80°С давление равно 1341 мм рт. ст.
3) Находим давление при температуре 71,54°С:
(1341 – 927)/10 = 41,4 на 1°С;
(71,54 – 70)*41,4 = 64,2;
927 + 64,2 = 991,2 мм рт. ст..
4) Находим давление при температуре 74,96°С:
(74,96 – 70)*41,4 = 206,7;
927 + 206,7 = 1133,7 мм рт. ст..
5) Находим давление при температуре 78,38°С:
(78,38 – 70)*41,4 = 349,2;
927 + 349,2 = 1276,2 мм рт. ст..
При температуре 80°С давление составляет 1341 мм рт. ст., а при температуре 90°С давление равно 1897 мм рт. ст.
6) Находим давление при температуре 81,8°С:
(1847 – 1341)/10 = 55,6 на 1°С;
(81,8 – 80)*55,6 = 100;
1341 + 100 = 1441 мм рт. ст..
7) Находим давление при температуре 85,22°С:
(85,22 – 80)*55,6 = 290;
1341 + 290 = 1631 мм рт. ст..
8) Находим давление при температуре 88,64°С:
(88,64 – 80)*55,6 = 480;
1341 + 480 = 1821 мм рт. ст..
При температуре 90°С давление составляет 1897 мм рт. ст., а при температуре 100°С давление равно 2621 мм рт. ст.
9) Находим давление при температуре 92,06°С:
(2621 – 1897)/10 = 72,4 на 1°С;
(92,06 – 90)*72,4 = 147,1;
1897 + 147,1 = 2044,1 мм рт. ст..
10) Находим давление при температуре 95,48°С:
(95,48 – 90)*72,4 = 391,4;
1897 + 391,4 = 2288,4 мм рт. ст..
11) Находим давление при температуре 98,9°С:
(98,9 – 90)*72,4 = 635,7;
1897 + 635,7 = 2532,7 мм рт. ст..
Данные расчета сводятся в табл.12 (расчет равновесного состава жидкости и пара смеси метанол – формальдегид).
Рассчитываем давление (Рв.к) дла формальдегида.
Из экспериментальных данных о фазовом равновесии системы находятся константы А, В и С в уравнении Антуана, описывающего температурную зависимость давления паров некоторого гипотетического состояния формальдегида в чистом виде, но с учетом взаимодействия с водой [1, стр 35 ]. Полученное выражение имеет вид:
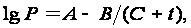 (2.11)
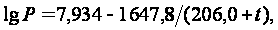 (2.12)
Находим давление при температуре 64,7°С:
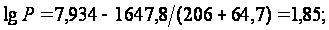
P = 70,3 мм рт. ст..
2) Находим давление при температуре 68,12°С:
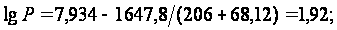
P = 83,8 мм рт. ст..
3) Находим давление при температуре 71,54°С:
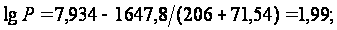
P =99,3 мм рт. ст..
4) Находим давление при температуре 74,96°С:
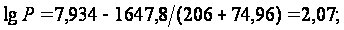
P = 117,2 мм рт. ст..
5) Находим давление при температуре 78,38°С:
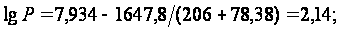
P = 138 мм рт. ст..
6) Находим давление при температуре 81,8°С:
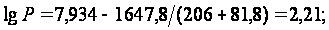
P = 161,4 мм рт. ст..
7) Находим давление при температуре 85,22°С:
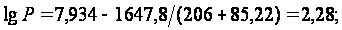
P = 188,8 мм рт. ст..
8) Находим давление при температуре 88,64°С:
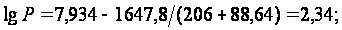
P = 219,3 мм рт. ст..
9) Находим давление при температуре 92,06°С:
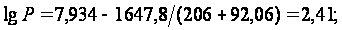
P = 254,7 мм рт. ст..
10) Находим давление при температуре 95,48°С:
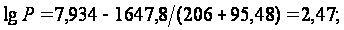
P = 293,8 мм рт. ст..
11) Находим давление при температуре 98,9°С:
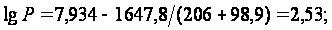
P = 338,8 мм рт. ст..
Данные расчета сводятся в табл.12 (расчет равновесного состава жидкости и пара смеси метанол – формальдегид)
Далее рассчитываем состав жидкости по формуле (2.8):
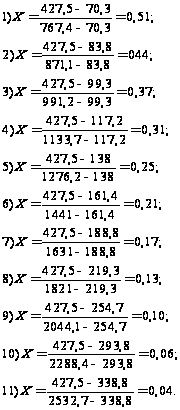
Данные расчета сводятся в табл.12 (расчет равновесного состава жидкости и пара смеси метанол – формальдегид).
Находим состав паров по формуле (2.10):
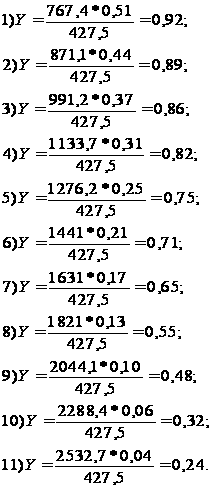
Данные расчета сводятся в табл.12 (расчет равновесного состава жидкости и пара смеси метанол – формальдегид).
Таблица 12 – Расчет равновесного состава жидкости и пара смеси метанол – формальдегид
| t,°C | Рн.к | Рв.к |
X |
Y |
| мм рт. ст. | мольные доли | |||
| 64,7 | 767,4 | 70,3 | 0,51 | 0,92 |
| 68,12 | 871,1 | 83,8 | 0,44 | 0,89 |
| 71,54 | 991,2 | 99,3 | 0,37 | 0,86 |
| 74,96 | 1133,7 | 117,2 | 0,31 | 0,82 |
| 78,38 | 1276,1 | 138 | 0,25 | 0,75 |
| 81,8 | 1441 | 161,4 | 0,21 | 0,71 |
| 85,22 | 1631 | 188,8 | 0,17 | 0,65 |
| 88,64 | 1821 | 219,3 | 0,13 | 0,55 |
| 92,06 | 2044,1 | 254,7 | 0,10 | 0,48 |
| 95,48 | 2288,4 | 293,8 | 0,06 | 0,32 |
| 98,9 | 2532,7 | 338,8 | 0,04 | 0,24 |
Построение кривой равновесия пара и жидкости на диаграмме X – Y показано на рис.2.2. На осях откладывается максимальная концентрация низкокипящего компонента (в данном случае метанола) в паровой yм и жидкой xм фазах (100%), строится квадрат. Через полученную точку А и начало координат О проводим вспомогательную линию – диагональ ОА. Кривую равновесия строим в заданном масштабе по xм и yм при различных температурах (см. табл. 12). На пересечении перпендикуляров, восстановленных из точек x1, y1; x2, y2; x3, y3; … …, получаем точки А1, А2, А3, … Соединяя эти точки плавной линией, получаем кривую равновесия. Если линия равновесия лежит выше диагонали, то пары обогащаются низкокипящим компонентом. Чем ближе линия равновесия к диагонали, тем меньше разница составов пара и жидкости и тем труднее разделяется смесь при ректификации.
График изменения составов жидкости и пара от температуры t – X – Y