Исполнительные механизмы
Общие сведения
Совершенствование любого промышленного предприятия, повышение производительности его оборудования, улучшение технологии производственных процессов и качества продукции невозможно без хорошо налаженного метрологического обеспечения.
Научной основой является метрология – наука об измерениях, методах и средствах установления их единства, способах достижения требуемой точности измерений, а технической основой – система обязательной государственной и ведомственной поверки и планово-предупредительного ремонта средств измерений, обеспечивающая их единообразие при эксплуатации.
Государственная система промышленных приборов и средств автоматизации (ГСП) представляет собой комплекс унифицированных взаимозаменяемых приборов и устройств, предназначенных для использования в промышленности в качестве технических средств автоматических и автоматизированных систем контроля, измерения, регулирования и управления технологическими процессами.
Внедрение ГСП обеспечивает создание приборов и устройств систем автоматизации на принципах унификации, агрегатирования, совместимости. Унификация позволяет сократить номенклатуру выпускаемых промышленных приборов и устройств при полном удовлетворении потребностей промышленности, удешевить их стоимость, уменьшить эксплутационные затраты. Агрегатирование позволяет компоновать различные приборы, регуляторы, преобразователи из типовых унифицированных деталей, узлов, модулей и агрегатов, обладающих функциональной и геометрической взаимозаменяемостью, т.е. улучшает качество изделий, сокращает затраты на изготовление и повышает надёжность их работы.
Совместимость на основе унификации сигналов связи, конструктивных присоединительных размеров, параметров питания, метрологических характеристик, эксплутационных требований позволяет скомпоновать приборы и устройства различного назначения в автоматические системы контроля, регулирования и управления технологическими процессами, а также осуществить их взаимную заменяемость.
По функциональному признаку приборы и устройства ГСП подразделяются на следующие группы: получения информации о состоянии процесса; ввода и вывода информации; преобразования и хранения информации; использования информации; вспомогательные. Отдельные изделия ГСП могут сочетать в себе несколько вышеперечисленных функций.
Контрольно-измерительные приборы используются для измерения и записи различных технологических параметров (давления, температуры, уровня, расхода, состава и др.), в них могут быть встроены дополнительные устройства для осуществления сигнализации предельно допустимых значений параметра, преобразования и передачи сигнала к другим измерительным системам и регуляторам суммирования и др.
Информационный сигнал об измеряемом параметре передаётся от первичного ко вторичному преобразователю по линиям связи (электрические провода, пневмотрубки и т.д.).
В зависимости от вида энергии носителя сигналов в канале связи, применяемого для приёма, выдачи и обмена информации, изделия ГСП подразделяются: на электрические; пневматические; гидравлические; использующие другие виды энергии носителя сигналов; комбинированные; работающие без использования вспомогательной энергии.
Системные принципы, положенные в основу построения ГСП, позволили экономически и технически рационально решить проблему обеспечения техническими средствами АСУТП.
Широкое внедрение автоматизации производственных процессов является не только одним из важнейших факторов повышения производительности труда, но и важнейшим средством повышения качества продукции, уменьшения отходов при производственных процессах, что значительно уменьшает себестоимость продукции.
Высококачественный ремонт приборов и автоматических регуляторов – важнейшая часть метрологического обеспечения предприятий отрасли.
1. ИСПОЛНИТЕЛЬНЫЕ МЕХАНИЗМЫ
- Устройство и принцип работы исполнительных механизмов
Исполнительный механизм (ИМ) представляет собой приводную часть исполнительного устройства.
Исполнительный механизм (ИМ) предназначен для перемещения регулирующего органа под воздействием сигнала от управляющего устройства.
По виду потребляемой энергии ИМ подразделяются:
- электрические;
- пневматические;
- гидравлические.
Наиболее часто применяются электрические и пневматические ИМ.
Электрические ИМ по принципу действия подразделяются на электромагнитные и электродвигательные.
Электромагнитные ИМ используют электромагниты серии ЭВ. Электромагниты типа ЭВ-1, ЭВ-2 (тянущий тип) и электромагнитный ЭВ-4 (толкающий тип) применяются в ИМ, рассчитанных на длительное обтекание их катушек электрическим током.
Возможные отказы в работе электромагнитных ИМ связаны с изменением сопротивления изоляции электрических цепей и катушек, нарушением регулировки блокировочных контактов, неисправностью выпрямителя, изменением напряжения (тока) срабатывания и отпускания электромагнитов, неисправностью механической части, что приводит к увеличению тока срабатывания и выходу из строя катушек.
Исправность механической части определяют при внешнем осмотре, при котором обращают внимание на мягкость хода, отсутствие заеданий и перекосов в подвижной системе, плотность прилегания якоря к ярму, отсутствие грязи на шлифованных поверхностях.
Электродвигательные ИМ, начиная с 1986 г., выпускаются промышленностью как однооборотные типа МЭО, применяемые для приводов заслонок, кранов, и многооборотные типа МЭМ, применяемые для управления запорными регулирующими органами (вентилями, задвижками).
Исполнительные механизмы однооборотные контактные типа МЭОК и бесконтактные типа МЭОБ состоят из электрических серводвигателей (трёхфазные асинхронные двигатели) с электромагнитным тормозом (МЭОБ) и блоком серводвигателей (БС). Блоки БС выпускаются в трёх исполнениях (рис1).
БС-1 содержит концевые и путевые выключатели (2 пары) и реостатный датчик для дистанционного указателя положения;
БС-2 содержит концевые и путевые выключатели (2 пары), реостатный датчик для дистанционного указателя положения и дифференциально-трансформаторный датчик обратной связи;
БС-3 – то же, что и БС-2, но устройство настройки дифференциально-трансформаторного датчика обратной связи допускает возможность установки «Люфта» хода его плунжера в пределах 20 – 100 % угла поворота выходного вала.
Реостатный датчик предназначен для работы с индикатором положения ИПУ для дистанционной передачи угла поворота выходного вала в процентах полного рабочего поворота.
Дифференциально-трансформаторный датчик служит для получения сигнала переменного тока, пропорционального перемещению выходного вала ИМ.
При предмонтажной проверке выполняют такие операции:
- проверяют электрические цепи омметром между клеммами 4 – 5; 6 – 7; 8 – 9 и 10 – 11. Цепи должны быть замкнуты при включённых выключателях В1 – В4 соответственно и разомкнуты при выключенных (рис.1);
- устанавливают блок серводвигателя на серводвигатель, закрепляют поводок на выходном валу так, чтобы его отверстие для соединения с выключающей тягой блока серводвигателя и ось выходного вала находились в одной горизонтальной плоскости;
- устанавливают движок реостатного датчика в среднее положение относительно верхнего и нижнего хомутиков датчика. Регулируя длину выключающей тяги, сочленяют её с рычагом и поводком сервомотора, затем к клеммам 1-2-3 блока подключают индикатор положения типа ИПУ и подают напряжение. Полностью вводят потенциометр чувствительности «Ч»
Корректором «К» ИПУ устанавливают стрелку на середину его шкалы.
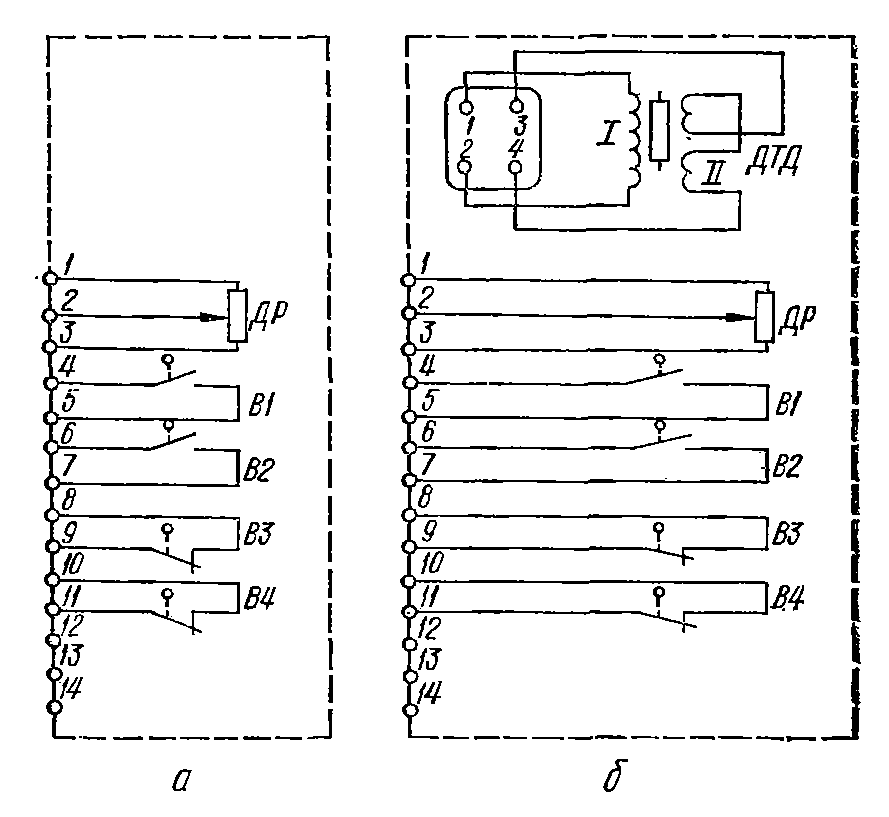
Рис. 1. Электрические схемы блоков сервомоторов типа БС:
а – БС-1; б – БС-2 и БС-3; ДТД дифференциально-транспортный датчик; ДП – датчик реостатный; В1 – В4 концевые и путевые выключатели.
Поворачивают выходной вал сервомотора при помощи штурвала ручного управления на 45о от среднего положения против часовой стрелки (смотреть со стороны выходного вала). При этом стрелка индикатора ИПУ должна переместиться в сторону «0» его шкалы. В противном случае необходимо поменять местами концы на клеммах 1-3 блока БС либо 6-7 ИПУ. С помощью потенциометра «Ч» ИПУ устанавливают стрелку на «0». При этом должен разомкнуться контакт выключателя. Размыкание выключателя регулируют регулировочным винтом; устанавливают вал ИМ и стрелку индикатора ИПУ в среднее положение.
Аналогичным образом регулируют положение потенциометра «Ч» при установке стрелки индикатора на 100 % и размыкание выключателя при повороте выходного вала на 45о против часовой стрелки.
Указанные операции повторяют до тех пор, пока при крайних положениях выходного вала МЭО стрелка ИПУ не будет устанавливаться точно на крайних делениях. Стрелка должна перемещаться плавно, без скачков. В противном случае зачищают обмотку реостат по линии касания движка.
После сочленения МЭО с регулирующим органом иногда проводят дополнительную регулировку. Уточняют действительный поворот выходного вала, обеспечивающий перемещение штока регулирующего органа из одного крайнего положения в другое, корректируют положение механических упоров. Конечные выключатели устанавливают так, чтобы они срабатывали при подходе кривошипа к упору на угол, равный 3о.
1.2 Пневматические исполнительные механизмы
В качестве исполнительных механизмов в пневматических системах применяются поршневые и мембранные пневмоприводы.
Поршневые отличаются от мембранных большей величиной перемещения рабочего органа и большим развиваемым усилием. Применяются они редко.
Мембранно-пружинные исполнительные механизмы (МИМ) в зависимости от направления движения выходного звена подразделяются на ИМ прямого (МИМ ППХ) и обратного (МИМ ОПХ) действия. Пневмоприводы могут быть с дополнительными блокам, которые обозначаются в шифре прибора: позиционер – 02; боковой ручной дублёр –01; верхний ручной дублёр – 01В; позиционер и боковой дублёр – 05; позиционер и верхний дублёр – 05В; Им – без дополнительных блоков – 10.
В обозначение МИМ входят: тип механизма, диаметр заделки мембраны, полный ход выходного звена, комплектация дополнительными блоками, группа механизма в зависимости от параметров окружающей среды, стандарт. Например, МИМ прямого действия с диаметром заделки мембраны 320 мм, полным ходом выходного звена 25 мм, позиционером для работы при температуре окружающей среды (-30) – (+50) оС обозначается МИМ ППХ – 320-25-02-П (ГОСТ 17433-80).
МИМП отличается от механизмов типа МИМ более жёсткой пружиной, МИМК – наличием рычага вместо выходного звена.
При установке пневматических ИМ возрастает значимость предмонтажной проверки в связи с тем, что на их демонтаж и замену затрачивается много труда и времени.
Предмонтажная проверка включает проверки: отклонения действительного хода штока, основной погрешности и вариации, порога чувствительности, настройки длины штока.
Для проверки отклонения действительного максимального и условного хода штока через редуктор или задатчик в штуцер головки ИМ подают воздух под давлением 0,02 и 0,1 МПа (0,2 и 1 кгс/см2), которое контролируют по образцовому манометру и проверяют при этом отклонение действительного максимального и условного хода штока.
Поскольку шкала ИМ имеет невысокую точность отсчёта, на шкалу устанавливают индикатор положения, или отклонение определяют по разности между диапазоном изменения входного сигнала (0,02 – 0,1 МПа) и действительным его значением. Для этого, изменяя давление в головке ИМ, устанавливают указатель на отметку 100 % и также фиксируют давление воздуха Р100 в головке ИМ.
Отношение разности максимального действительного и условного хода к условному ходу, т.е.
(Р100 – Р0) – 0,02
________________ ∙ 100 %
Х = 0,08
Должно быть не более 40 %.
Если Х больше допустимого, регулируют натяжение рабочих витков пружины ИМ. При (Р100 – Р0) > 0,08 отворачивают зажимную гайку, при
(Р100 – Р0) < 0,08 её заворачивают.
Основную погрешность ИМ, %, при возможности точного измерения хода штока определяют по формуле
γ = (SР - SД) 100/SУ,
где SР, SД и SУ – соответственно расчётное, действительное и условное перемещение штока ИМ, мм.
При невозможности точного измерения хода штока ИМ на вход подают давление в головку ИМ, устанавливают указатель на проверяемую точку и отсчитывают командное давление по образцовому манометру. Расчётное значение давления на проверяемой точке
Рр = [(0,08 SР)/Sу] + 0,02.
Например, для точки 25 %
РР = 0,08 ∙ 0,25 + 0,02 = 0,04 МПа.
Тогда основная погрешность, %,
γ = (РР – РД) 100/0,08,
где Рр и РД расчётное и действительное значения давления, МПа.
Значение основной погрешности также определяют на значениях хода штока соответствующих 40; 75 и 100 % условного хода последовательно при повышении и снижении давления.
Вариацию определяют как отношение наибольшей разности между действительными значениями прямого и обратного хода штока при одном и том же значении командного сигнала к условному ходу, %,
В = (S'Д - S"Д) 100/SУ,
где S'Д, S"Д и SУ – соответственно действительно прямое, действительно обратное и условное значения хода штока, мм, или
В = (Р'Д - Р"Д) 100/0,08,
где Р'Д, Р"Д – прямое и обратное действительные значения давления, МПа. Значение основной погрешности и вариации не должно превышать допускаемой основной погрешности, равной 1,5; 2,5 и 4 % соответственно для клапанов классов точности 1,5; 2,5 и 4,0.
Если погрешность и вариации выше допускаемых значений, проверяют по возможности ослабляют затяжку сальника, проверяют и устраняют механические повреждения штока (искривления, заусеницы, царапины).
Порог чувствительности определяют при 20,50 и 80 % значения командного сигнала (полного диапазона) как при его увеличении, так и при уменьшении. Для определения порога чувствительности плавно увеличивают (или уменьшают) Рк до момента трогания штока и проводят отсчёт по манометру.
Отношение разности между расчётным значением командного сигнала и Рк в момент трогания штока и диапазона изменения командного сигнала, выраженное в процентах, определяет порог чувствительности. Он должен быть не более 0,4; 0,6 и 1 % соответственно для механизмов класса точности 1,5; 2,5 и 4.
После проверки ИМ необходимо настроить длину штока регулирующего органа. Для этого на вход подают воздух под давлением 0,02 МПа для клапанов типа «НЗ» (нормально закрытый) и 0,1 для клапанов «НО» (нормально открытый). Затвор при этих давлениях должен плотно войти в седло, что можно определить по толчку, ощущаемому рукой, приложенной к штоку. Момент закрытия регулируют муфтой, сочленяющей штоки ИМ и регулирующего органа.
При необходимости переделки одного типа МИМ на другой, например
«НЗ» на «НО», снимают верхнюю крышку МИМа и нижнюю крышку клапана, вывинчивают шток из золотника и завинчивают в противоположный конец его, меняя местами верхние и нижние седла. Пропускают шток через отверстие снизу и собирают клапан. Шкальную пластинку устанавливают так, чтобы вверху её была надпись «Закрыто».
Настраивают длину штока.
1.3 Позиционеры
Принцип работы позиционера основан на преобразовании импульса, поступающего от регулирующего прибора, в давлении воздуха, необходимое для обеспечения заданного хода дроссельного органа. Применяются позиционеры для повышения мощности и быстродействия ИМ.
Все позиционеры, кроме П4- 10- IV, имеют встроенный редуктор. При выпуске позиционеры комплектуются фильтрами воздуха, а позиционер
П4 – 10- IV – стабилизатором давления воздуха. Рычажные позиционеры в зависимости от способов крепления (Г – образным кронштейном или планкой) обозначаются индексом А и Б соответственно. В зависимости от направления движения выходного звена позиционеры выпускаются в двух исполнениях: для установки на МИМах прямого действия (обозначаются индексом П) и обратного действия (индекс ПО).
Позиционеры выпускаются настроенными на ход штока 25 мм (позиционер П4 – 10 – IV - 10 мм. Изменение хода, кратное 25 мм, обеспечивается за счёт отверстий на рычаге обратной связи. Позиционеры прямого действия с условным ходом от 10 до 100 мм на рычаге после оси подвески имеют четыре отверстия, с условным ходом от 10 до 75 мм и обратного действия с условным ходом от 25 до 100 мм – три отверстия.
Если позиционер устанавливается на МИМ с ходом штока, не кратным 25 мм (а позиционер П4 – 10 – IV на МИМ с ходом штока менее 10 мм), перед монтажом необходимо произвести переналадку, т.е. настройку его хода в соответствие с ходом штока МИМа, которая осуществляется изменением числа рабочих витков пружины обратной связи. Ориентировочно устанавливается число рабочих витков регулировочной гайкой исходя из следующих данных:
Ход штока позиционера, мм Число рабочих витков пружины
4………………………………………………………….1,5
6………………………………………………………….2,2
10………………………………………………………...3,6
16………………………………………………………...5,8
25…………………………………………………………9,0
40…………………………………………………………7,2
60…………………………………………………………7,2
100…………………………………………………………9,0
Наладку (перестройку) позиционера надо проводить в следующей последовательности:
уточнить условный ход МИМа, на который будет установлен позиционер;
исходя из условного хода определить оптимальную величину настройки хода штока, при этом должны выполняться условия:
Lп = Lм/k ≤ 25 мм – для позиционеров прямого действия;
Lп = Lм/(k + 1) ≤ 25 мм – для позиционеров обратного действия,
где Lп – величина настройки хода штока позиционера, мм;
Lм – условный ход МИМа, мм;
k – передаточное число обратной связи от позиционера к МИМу, равное порядковому номеру отверстия на рычаге (считая от оси подвески).
Например, позиционер П10 – 100-Б-IV требуется перестроить на МИМ с условным ходом 60 мм. Величина хода штока Lп = 60/30 = 20 мм.
Затем следует расконтрить пружину и гайку, с помощью винтов переместить вверх до получения необходимого количества рабочих витков; вывернуть шток до соприкосновения ограничительной гайки с направляющей втулкой кронштейна (в штуцерах - до соприкосновения с грибком МИМа), законтрить пружину и гайку.
2. РЕМОНТ ИСПОЛНИТЕЛЬНЫХ УСТРОЙСТВ
2.1 Неполадки пневматических исполнительных устройств с пружинным мембранным исполнительным механизмом
| Возможные причины | Способы устранения неполадок |
| 1. При подаче сжатого воздуха в мембранную полость исполнительного механизма шток не перемещается | |
| Повреждение мембраны вследствие прерывания давления сжатого воздуха предельного значения или же вследствие попадания на мембрану (вместе с воздухом или иным путём) масла, бензина или других нефтепродуктов, разрушающе действующих на материал мембраны. | Разобрать мембранный исполнительный механизм и заменить дефектную мембрану исправной. При этом толщину и число матерчатых прослоек резины следует подобрать одинаковыми с той, которая удаляется. |
| 2. При плавном изменении давления сжатого воздуха в мембранной полости исполнительного механизма шток и затвор односедельного или двухседельного регулирующего органа перемещается рывками | |
| Торможение штока в сальниковом устройстве регулирующего органа вследствие отсутствия смазки или недопустимо большой затяжки сальника | Подать смазку в сальниковое устройство с помощью лубрикатора, а если это не приведёт к нужным результатам, то осторожно ослабить затяжку сальниковой гайки, наблюдая за тем, чтобы через сальник наружу не стало проникать протекающее вещество. |
| 3. Через сальниковое устройство проникает протекающее вещество (жидкость, пар, газ) | |
| Недостаточно смазки, слаба затяжка сальника, плохое качество сальниковой набивки | Добавить смазку, подтянуть сальниковую гайку, сменить сальниковую гайку, сменить сальниковую набивку |
| 4. При изменении давления сжатого воздуха в мембранной полости исполнительного механизма от минимального до максимального значения шток и затвор односедельного или двухседельного регулирующего органа не перемещаются полностью из одного крайнего положения в другое | |
| Пружина мембранного исполнительного механизма при настройке была сжата больше, чем следует, и поэтому для преодоления усилий, развиваемых ею, требуется увеличенное давление воздуха по сравнению с необходимым при стандартном натяжении пружины | Постепенно ослабить натяжение пружины до величины, обеспечивающей перемещение штока и затвора из одного крайнего положения в другое при изменении давления воздуха в мембранной полости исполнительного механизма от минимального до максимального нормированных значений |
| Пружина мембранного исполнительного механизма недостаточно сжата при настройке и не может преодолеть сил трения, возникающих в подвижной части исполнительного устройства, а также массы этой части и сил от давления протекающего вещества на затвор (поэтому затвор полностью не поднимается) | Постепенно увеличить натяжение пружины до величины, обеспечивающей перемещение затвора из одного крайнего положения в другое при изменении давления воздуха в мембранной полости от минимального до максимального нормированных значений |
| Затвор при своём ходе упирается в посторонний предмет, попавший в мембранное исполнительное устройство (кокс, песок, металлическая прокладка, гайка и т.п.) | Отключить линию сжатого воздуха от мембранной полости исполнительного устройства, переключив поток на обводную линию, и принять меры к очистке корпуса мембранного исполнительного устройства от посторонних предметов. Убедиться, что поверхности затвора и седел не повреждены |
| 5. При регулировании расхода протекающего вещества затвор мембранного исполнительного устройства чаще всего занимает положение, близкое к одному из крайних | |
| Если при нормальной работе регулятора затвор почти закрывает отверстие седла или, наоборот, открывает его почти полностью и при этом давление в мембранной полости близко к предельному, то это указывает на то, что условный диаметр мембранного исполнительного устройства либо велик, либо мал для данного трубопровода и расхода в нём | В соответствии с действительным расходом протекающего по трубопроводу вещества выбрать соответствующий условный проход мембранного исполнительного устройства и при наличии мембранного исполнительного устройства с таким условным проходом установить его. Если подходящего исполнительного устройства в наличии нет и имеется возможность выточить новый затвор, то рассчитать профиль нового затвора и заменить в мембранном исполнительном устройстве старый затвор на новый |
2.2 Ремонт мембранных исполнительных устройств
2.2.1 Разборка мембранных исполнительных устройств
Разборку нормально открытого исполнительного устройства производят для выявления состояния отдельных деталей, чистки и ремонта следующим образом.
1. Все видимые поверхности исполнительного устройства (корпус, мембранный исполнительный механизм и т.д.) обдувают из шланга сжатым воздухом и тщательно очищают от грязи.
2. Вращая контргайку 5 (рис.2), освобождают специальную гайку 2, после чего вращением этой гайки отсоединяют шток плунжера от промежуточного штока. Если исполнительное устройство имеет пневматический позиционер, то освобождают его рычаг для возможности отделения мембранного исполнительного механизма от корпуса регулирующего органа.
3. Отворачивают специальную гайку 11 (рис.2) и отделяют мембранный исполнительный механизм от корпуса регулирующего органа. При этом крупные механизмы поднимают талями или лебёдками.
4. Освобождают шток затвора от гаек. Проверяют вручную лёгкость перемещения затвора до крайних положений.
5. Осторожно отвёртывают гайки шпилек или болтов на верхней крышке 4 (рис.3), чтобы не перегрузить отдельные крепёжные детали и не снизить их надёжность. Эту работу производят в два приёма: сначала по способу диаметрально противоположного обхода поворачивают все гайки на 1/8 полного их оборота, а затем в любом порядке отворачивают все гайки.
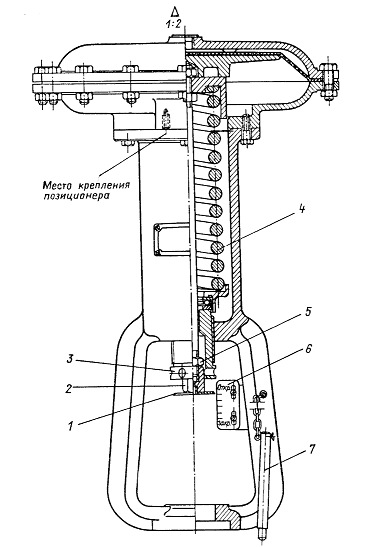
Рис. 2 Мембранный исполнительный механизм
Снизив давление масла в сальниковом устройстве, удаляют лубрикатор (масленку). Помечают положение крышки на корпусе для установки её в дальнейшем на прежнее место. Осторожно, чтобы не повредить шток и затвор, отделяют верхнюю крышку 4 от корпуса 3. Если крышка тяжёлая, то подъём её осуществляют талями или лебёдками. При подъёме следят за строго вертикальными перемещениями крышки.
6. Удаляют затвор 5 со штоком 6 и тщательно очищают их поверхность от грязи и остатков сальниковой набивки. При этом запрещается пользоваться острым металлическим инструментом (зубилом, ножом, шилом и т.п.) во избежание повреждения очищаемых поверхностей.
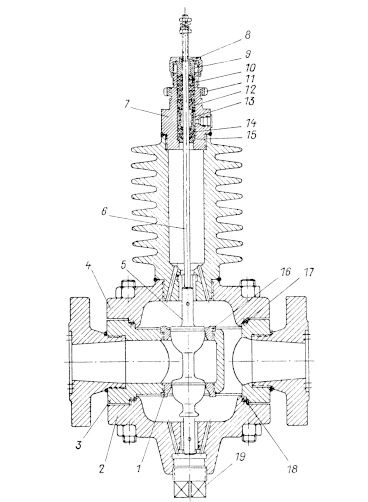
Рис.3 Двухсекционный регулирующий орган нормально открытого исполнительного устройства
7. Отворачивают накидную гайку 8 и удаляют грундбуксу 9,кольца 15 и 12, втулку 13 и остатки сальниковой набивки 14 и 10. Сальниковую камеру, грундбуксу, кольца и втулку тщательно очищают от следов набивки, не применяя при этом острых металлических инструментов.
8. Отмечают положение нижней крышки 2 относительно корпуса. Отворачивают гайки на шпильках или болтах и отделяют нижнюю крышку 2 от корпуса 3 клапана. Отворачивают пробку 19.
9. Производят промывку и чистку корпуса и крышек. Закончив чистку нижней крышки, заворачивают пробку 19.
10. Промывают и очищают от наслоений седла 1 и 16 и при необходимости замены или ремонта выворачивают их из корпуса.
В нормально закрытых исполнительных устройствах снимают сначала нижнюю крышку, а затем через образовавшееся отверстие удаляют затвор со штоком.
При разборке мембранных исполнительных устройств, имеющих конструктивные отличия от описанной конструкции, учитывают болтовое крепление мембранного исполнительного механизма к крышке регулирующего органа, соединение штоков посредством резьбовой втулки со стопорными винтами и крепление штока к затвору посредством разъемной головки.
2.2.2 Сборка мембранных исполнительных устройств
Сборку нормально открытого исполнительного устройства с пневматическим позиционером производят следующим образом (рис.3).
1. В корпус 3 регулирующего органа ввертывают седла 1 и 16 до отказа. При этом не допускается применение зубил, наставок и т.п. инструментов и посадка седла в гнёзда на сурике или на графите с маслом. Ввёртывание седел выполняют специальными ключами или приспособлениями. Седло должно ввинчиваться с усилием, т.е. должна иметь место плотная посадка с незначительным натягом; шатание седла при ввинчивании не допускается. При условном проходе регулирующего органа Dy = 20 мм ввертывание седла производят двое рабочих, используя рычаг длиной 220 мм. При этом они создают крутящий момент 151 Н ∙ м
(1540 кгс ∙см) при усилии на рычаге 700 Н (70 кгс). При условном проходе регулирующего органа Dy = 50 мм двое рабочих, используя рычаг длиной 1300 мм, при ввертывании седла создают крутящий момент 892 Н ∙ м
(9100 кгс ∙ см) при усилии на рычаге 700 Н (70 кгс). При условном проходе Dy = 100 мм для ввертывания седла требуется уже действие четырёх рабочих, использующих рычаг длиной 2500 мм и создающих крутящий момент
2432 Н ∙ м (35000 кгс ∙ см) при усилии на рычаге ключа 1,4 кН (140 кгс). При ввертывании натуго седло может деформироваться. Отсутствие деформации определяют посредством контрольной плиты. Деформированное седло заменяют. Установка между телом корпуса регулирующего органа и седлом различных прокладок не дает положительных результатов.
2. Под нижнюю крышку 2 устанавливают алюминиевую или стальную прокладку 18 толщиной 2 мм, после чего помещают нижнюю крышку на своё место, совмещая ранее нанесённые при разборке регулирующего органа отметки на крышке и корпусе, и закрепляют крышку гайками на шпильках или болтах. Алюминиевую прокладку ставят, если регулирующий орган не имеет ребристой рубашки, т.е. будет работать при температуре рабочей среды не выше 200 0 С, а стальную прокладку ставят, если регулирующий орган имеет ребристую рубашку, т.е. рассчитан для работы при температуре протекающего вещества выше 200 0 С, например до 450 0 С.
Вместо алюминиевых или стальных прокладок допускается применение паронитовых или клингеритовых прокладок толщиной 2 мм, но они менее надежны по сравнению с алюминиевыми или стальными, вследствие незначительной ширины кольцевой поверхности прокладок. Не допускается применение паронитовых или клингеритовых прокладок со следами излома, морщинами и трещинами. По поверхности и краям допускается незначительная ворсистость. Прокладки при загибе на 1800 вокруг стержня с диаметром 42 мм не должны ломаться, трескаться и расслаиваться.
Завертывание гаек на шпильках или болтах вначале производят нормальным ключом без рычага, с затягиванием шпилек или болтов в диаметральном положении. После круговой затяжки шпилек или болтов ключом нормальной длины применяют рычаги, соблюдая правило крестообразного обхода гаек. При креплении гаек натуго не допускаются удары кувалдой по ключу. В этом случае применяют удлинённые гаечные ключи или на короткие ключи надевают трубки для удлинения рукоятки. Затягивать гайки на шпильках или болтах диаметром до 16 мм должен один рабочий, применяя рычаг длиной 500 мм, на шпильках или болтах диаметром от 17 до 25 мм – двое рабочих, применяя рычаг длиной 1000 мм, на шпильках или болтах от 26 до 48 мм – трое рабочих, применяя рычаг длиной 1500 мм. Крышка считается закреплённой после трехкратного подтягивания гаек на всех шпильках (болтах) гаечным ключом с рычагом.
3. Установив корпус регулирующего органа с нижней крышкой на тиски, если позволяют размеры корпуса, или при положении указанных деталей на полу помещения, если регулирующий орган велик по габаритам, производят притирку посадочных поверхностей плунжера и седел следующим образом. Посадочные поверхности плунжера и седел промывают бензином и вытирают насухо. Притирку производят, например, смесью наждачного порошка с машинным маслом. Наждачный порошок получают, отобрав магнитом металлическую часть пыли, остающейся при заточке резцов на наждачных кругах. Нанесённый на притираемые поверхности слой должен быть равномерным и не слишком густым. После шести-семикратного поворота плунжера рукой по дуге вправо и влево на ј окружности плунжер слегка приподнимают и, повернув на 180 0 по часовой стрелке, вновь опускают на седло и повторяют операцию притирания. Перекладывание плунжера повторяют пять раз, после чего притираемые поверхности промывают бензином и вытирают насухо. Повторяют притирку, применяя микропорошки (от М-28 до М-7), после чего производят доводку пастой ГОИ (Государственного оптического института имени С.И. Вавилова). Паста ГОИ выпускается для грубой доводки – чёрного цвета, для средней – тёмно-зелёного и тонкой – светло-зелёного. Перед нанесением пасты притираемые поверхности смачивают керосином. При окончательной доводке слой пасты, наносимый на поверхности седел и затвора, должен быть минимальным. При хорошей притирке поверхности должны быть совершенно одинаковые «на отблеск», без бликов, штрихов и т.п. Затвор при подъёме должен присасываться к седлам в корпусе. Задачей притирки является обеспечение плотной и одновременной посадки затвора на седла в корпусе. Весь процесс притирки затвора и седел ведут, стараясь не создавать добавочного давления затвора на седла, кроме массы самого затвора.
4. Ввертывают шток 6 в затвор 5 (рис.2) и стопорят его штифтом, после чего затвор со штоком устанавливают на место, т.е. на седла. Со штока удаляют крепежные гайки (рис.4).
5. Устанавливают верхнюю алюминиевую или стальную прокладку 17 толщиной 2 мм, после чего осторожно помещают верхнюю крышку 4 на своё место, совмещая отметки на крышке и корпусе, сделанные ранее при разборке регулирующего органа, и закрепляют крышку гайками на шпильках или болтах. Затяжку