Общие требования к конструкции пластмассового изделия
Несоответствующее положение литника имеет отрицательные последствия. Поскольку литник всегда оставляет заметный след на изделии, его не следует располагать в тех местах, которые важны с эстетической точки зрения. Вокруг литника возникают повышенные остаточные напряжения в результате сдвига слоев материала, что значительно снижает уровень свойств. Неармированные пластики отличаются более высоким качеством линии холодного спая, чем армированные. Качество материала в области холодного спая сильно зависит от типа и количества армирующего наполнителя. В таком материале волокна в зоне линии холодного спая располагаются перпендикулярно к направлению течения расплава, т.е. фактически перестают играть упрочняющую роль. Отрицательное влияние на свойства оказывают также технологические добавки и антипирены. Необходимо иметь в виду, что даже при равной прочности при растяжении линия холодного спая может существенно понизить ударную или усталостную прочность материала. Учитывая многообразие факторов и их взаимодействия, сложно дать количественную оценку их влияния на прочность готового изделия.
Изделия сложных форм, как правило, не удается получить без линий холодного спая. Если невозможно уменьшить количество таких линий, то рекомендуется проводить процесс таким образом, чтобы линии располагались в некритических зонах изделия с точки зрения внешнего вида и прочности. Это достигается переносом места расположения литника или увеличением или уменьшением толщины стенок изделия.
Основные рекомендации к проектированию места расположения литника:
1.избегать или сводить к минимуму количество линий холодного спая;
2.не располагать линии холодного спая в зонах повышенных остаточных напряжений;
3.иметь в виду, что для армированных пластиков от расположения литника зависит степень коробления изделия;
4.предусматривать отверстия для выхода воздуха в форме, чтобы избежать образования раковин в изделии.
3.10 Накатка, рифление, надписи
Накатку и рифление обычно наносят на наружные поверхности изделия в процессе формования. Их следует выполнять прямыми ребрами, параллельными направлению выталкивания изделия из формы. Наиболее технологичным рельефом является полукруглый профиль. Ребро рельефа должно входить в цилиндрический поясок, расположенный со стороны плоскости разъема формы. Высота пояска – не менее 1 мм. Диаметр пояска должен превышать диаметр описанной окружности рифов. Противоположный конец рельефа рекомендуется не доводить до торца на некоторое расстояние, большее радиуса закругления.
Надписи (буквы, цифры и т.п.) на пластмассовом изделии получают в процессе формования на поверхностях, параллельных плоскости разъема формы. В случае необходимости их выполняют на поверхностях, параллельных направлению выталкивания, и эти поверхности выполняют с уклоном.
Если форма изготавливается резанием, надписи следует делать выпуклыми, если же холодным выдавливанием – углубленными. Это обеспечивает прочность и четкость изображения.
При оформлении надписей следует придерживаться таких рекомендаций:
1.высоту букв над поверхностью изделия принимать в пределах 0,3 – 0,5 мм;
2.буквы высотой более 0,75 мм для предотвращения выкрашивания выполнять шире у основания, чем у вершины;
3.для защиты выпуклого шрифта при эксплуатации изделия и для удобства снятия облоя надписи помещают в незначительные углубления на поверхности изделия, чтобы надпись на выступала за пределы наружной поверхности;
4.при малой толщине изделия предусматривают специальный защитный ободок, высота которого рана или чуть больше, чем высота шрифта
5.для выпуклого шрифта форма сечений букв может быть угловой, прямоугольной, трапециевидной; а для углубленного – трапециевидной и прямоугольной.
4. Простановка размеров на чертежах пластмассовых изделий
Если пластмассовое изделие изготовлена механической обработкой и к точности расположения его отдельных элементов не предъявляются особые требования, целесообразно назначать размеры l и А с максимально возможными широкими допусками.
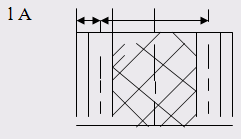
Если контур симметричного пластмассового изделия при формовании оформляют в матрице, а отверстия – знаками пуансона, то размер l обычно не проставляют, так как его трудно технологически обеспечить и проконтролировать.
Если одни размеры оформляются пуансоном, а другие – матрицей, то целесообразно отступить от принципа единства баз и наносить размеры с разных сторон.
Колебание толщины облоя при прессовании искажает только один размер – высоту изделия. Этот размер рекомендуется контролировать на всех изделиях.
При проектировании изделий типа кожухов, изготавливаемых прессованием, не рекомендуется указывать толщину стенки.
Габаритный размер изделия не должен включать в себя размеры местных выступов, бобышек, ребер и т.п.
5. Соединения пластмассовых деталей между собой и с деталями из других материалов
Наиболее простыми способами соединения пластмассовых деталей являются применение пружинных фиксаторов (защелок), прессовое соединение и резьбовое соединение. Упрощение технологии соединения и сборки изделия дает значительную экономию.
Соединения можно разделить на две группы: разборные и неразборные. К неразборным соединениям относятся:
сварка;
заклепочное соединение;
клеевое соединение;
вставка;
защелки с фиксаторами под углом 90 0.
Разборные соединения включают в себя:
защелки с фиксаторами под углом < 90 0;
резьбовые соединения;
соединения типа вал – втулка;
прессовые соединения.
Большим преимуществом пружинных фиксаторов является то, что для сборки соединения не требуются дополнительные детали. В технологии пластмассовых изделий наиболее распространены следующие типы фиксаторов пружинного типа:
с зазубренной защелкой;
с цилиндрической защелкой;
с шаровой защелкой.
Во всех случаях конструктор должен разработать геометрию изделия таким образом, чтобы детали не были напряжены, и после сборки не произошла релаксация напряжений в точках крепежа. Основным принципом проектирования является обеспечение непревышения величины допускаемой деформации для данного материала. При этом следует учитывать свойства полимерного материала. Например, при использовании полиамида следует принимать во внимание, что сухой полиамид имеет значительно меньшую допустимую деформацию, чем влажный. Содержание стекловолокна также оказывает влияние на допустимую деформацию материала, и, вследствие этого, на допустимую величину отклонения защелки.
Если защелка имеет конусную форму, то внутренние напряжения в ней снижаются. Конусная форма позволяет лучше распределять напряжения по длине консольной части защелки. При этом снижается пик напряжения у основания защелки, а также усилия сборки деталей. Место стыка защелки и основания должно быть закруглено достаточно большим радиусом, иначе оно будет являться концентратором напряжений. При цилиндрической и шаровой форме защелки их часто необходимо разрезать для облегчения сборки. В этом случае торец с прорезью следует затупить.
Прессовые соединения обеспечивают высокую прочность соединения пластмассовых деталей при минимальной себестоимости. Как и для пружинных фиксаторов, усилие отрыва при прессовом соединении со временем снижается из-за релаксации напряжения в полимерном материале, что обязательно следует учитывать при проектировании. Кроме того, необходимо проводить климатические испытания изделия с обязательным термоциклированием для проверки надежности соединения.
Резьбовые соединения в технологии полимерных изделий выполняют с помощью винтов-саморезов или болтов и резьбовых вставок в детали. При выборе типа резьбового соединения хорошим индикатором может служить модуль упругости полимерного материала при изгибе. При модуле до 2800 МПа можно использовать самонарезные винты. Если соединение должно быть разборным или если требуется применять винты с метрической резьбой, то необходимо предусмотреть в изделии металлические вставки. Во избежание разрушения втулок при ввертывании винтов важно обеспечить оптимальный диаметр отверстия и толщины стенок. В пластмассовых изделиях не следует применять винты с конической потайной головкой, так как давление головки направлено так, что "раздвигает" материал. Это приводит к тому, что изделие может треснуть по линии холодного спая.
Сварка широко применяется для постоянного соединения изделий и деталей из термопластичных материалов, в основном, пленок и листов. Преимуществом сварного соединения по сравнению с клепаным или клеевым соединением является высокая прочность, достигающая 50 - 100 % прочности основного материала. Кроме того, сварка характеризуется более высокой производительностью и меньшей трудоемкостью, чем клепка и склеивание.
Выбор метода сварки определяется несколькими критериями: геометрия изделия, тип используемого полимера, себестоимость метода, соответствие метода общей технологической цепочке, механические и эстетические требования к соединению.
Существую различные недорогие методы сварки, пригодные для массового промышленного производства. Для сварки конструкционных пластмасс наиболее часто применяются следующие методы:
сварка нагревом;
сварка трением;
сварка вибрацией;
сварка ультразвуком.
Также применяются:
высокочастотная сварка;
индукционная сварка;
сварка струей горячего газа.
Разрабатываются новые методы, например, лазерная сварка, но они еще не получили широкого распространения в промышленности.
Во всех этих методах соединение деталей достигается за счет нагрева, приводящего к плавлению кромок соединяемых деталей, и давления.
Тепло передается непосредственно от горячего источника контактным способом или излучением, или вырабатывается за счет внутреннего или внешнего трения или электрических явлений.
Для достижения высокого и воспроизводимого качества сварного соединения необходимо выбрать наиболее подходящий метод сварки и оптимизировать его параметры при условии, что конструкция сваривамеых деталей соответствует данному методу. Изготовители сварочного оборудования поставляют не только стандартное оборудование, но и специальные сварочные установки, приспособленные для решения конкретных задач. Перед выбором метода сварки рекомендуется проконсультироваться с поставщиками как оборудования, так и полимерного материала.
Теоретически сваркой могут быть соединены любые термопласты, но поведение различных полимерных материалов при сварке значительно отличается. Аморфные и аморфно-кристаллические полимеры не могут быть сварены друг с другом. Полимеры, которые поглощают воду, например, полиамид, должны быть предварительно высушены, так как влажность приводит к низкому качеству сварки. Поэтому для повышения качества сварки изделия из полиамида следует сваривать сразу же после формования или после хранения в сухом состоянии. На процесс сварки также влияют добавки, вводимые в полимер, в частности, стекловолокно, стабилизаторы и т.д. Сварные соединения неармированных пластмасс могут достигать прочности основного материала при условии оптимальных параметров процесса и конструкции изделия. Однако стеклопластики при сварки сильно теряют в прочности из-за разделения или переориентировки волокон в зоне сварного шва.
Правильная конструкция соединения является важным требованием для высококачественной сварки. Следует также учитывать и эстетичность соединения. Улучшение внешнего вида шва моет быть достигнуто путем маскировки облоя в специально предусмотренных пазах. Детали с тонкими стенками должны иметь утолщенные направляющие для соединения друг с другом, чтобы при приложении давления в процессе сварки не происходила деформация стенок.
При сварке пластмассовые детали в местах контакта нагревают до вязкотекучего состояния различными источниками тепла – нагревательными элементами, газовыми теплоносителями, экструдируемыми присадками. Используют также ультразвуковые колебания, нейтронное облучение, трение. С помощью нагревательных элементов можно сваривать пластмассы, которые не свариваются ТВЧ (фторопласт 4, полистирол, полиэтилен). Наиболее прост метод сварки газовыми теплоносителями, в качестве которых используют подогретые воздух, аргон, азот или продукты горения горючих газов – водорода, ацетилена и др. Этим способом сваривают винипласт, полиамиды, полиэтилен, полиметилметакрилат.
Сварка обычно применяется при соединении пленок внахлестку, в том числе по скошенным кромкам. Разделка кромок под сварку может производиться как с одной стороны, так и с двух.
Если толщина листов не превышает 2 мм, разделку кромок не производят, провар обеспечивается при зазоре в стыке до 1,5 мм. V-образная форма кромок применяется при толщине листа 2 – 9 мм, причем при толщине 2 – 6 мм угол разделки кромок составляет 55 – 600, а при толщине больше 6 мм – 70 – 900. С ростом угла разделки кромок прочность соединения возрастает. Х-образная разделка кромок дает большую прочность соединения и более экономична, чем V-образная. При V-образной разделке кромок под углом 900 прочность шва на растяжение составляет 25 МПА, а при Х-образной разделке – 40 МПа.
При использовании ультразвуковой сварки следует учитывать ее особенности. Аморфно-кристаллические полимеры имеют определенную температуру плавления, т.е. при нагревании они резко переходят из твердого в жидкое состояние. Поэтому для них предпочтительно использовать соединение внахлестку. Для сварки аморфных полимеров, которые постепенно размягчаются и плавятся в диапазоне температур, конструкция стыка не имеет такого значения. При ультразвуковой сварке применяют метод "близкого поля" и метод "далекого поля". Они различаются расстоянием между поверхностью контакта , где ультразвуковой вибратор передает энергию изделию, и плоскостью сварки. Лучшие результаты дает метод "близкого поля", который эффективен со всеми пластмассами, однако наибольшая эффективность проявляется при сварке пластиков с низким модулем упругости.
6. Клеевые соединения
Основным преимуществом клеевых соединений является возможность склеивания при помощи синтетических полимерных материалов различных пластмасс между собой, а также пластмасс с металлом, деревом, тканью, стеклом, керамикой и т.д. Клеевые соединения отличаются хорошей герметичностью, сопротивляемостью вибрационным нагрузкам, но имеют невысокую прочность, особенно при повышенных температурах.
Термопластичные полимерные материалы (полиметилметакрилат, поливинилхлорид, полистирол) можно склеивать раствором этого же полимера.
Процесс склеивания состоит обычно из трех этапов:
1) подготовка поверхности (обезжиривание, а для некоторых материалов – химическая обработка);
2) нанесение клея и
3) выдержка клеевого соединения под давлением.
В клеевых соединениях зазор между склеиваемыми поверхностями составляет 0,1 – 0,2 мм.
При проектировании клеевых соединений следует стремиться к тому, чтобы при нагрузке в них возникали лишь равномерные напряжения сдвига. При неравномерном приложении нагрузки прочность для большинства клеев не превышает 0,5 МПа. Высокой прочностью обладают соединения вскос, с двухсторонней накладкой и внахлестку. Для повышения прочности клеевые соединения часто комбинируют с соединением на заклепках.
Многие пластмассы (полиэтилен, полипропилен, поливинилхлорид) являются химически инертными материалами, поэтому перед склеиванием требуется их специальная химическая и химико-термическая обработка. Так, перед склеиванием полиэтилена и полипропилена эпоксидными клеями производят обработку склеиваемых поверхностей хромовой кислотой при 75 0С в течение 1 мин. В случае применения резиновых клеев предварительную обработку производят раствором синтетического каучука в четыреххлористом углероде, трихлорэтилене или бензине.
В качестве клеев применяют растворы или расплавы различных полимеров или олигомеров. Высокой прочностью обладают клеевые соединения эпоксидными композициями, которые происходят в трехмерное состояние с помощью специально добавляемых отвердителей, также композиции на основе фенолоформальдегидных и других олигомеров. Прочностные характеристики композиций, отвержденных без нагревания, значительно ниже, чем такие же характеристик композиций горячего отверждения.
Выводы
В процессе выполнения контрольной работы мы ознакомились с общими требованиями к конструкциям пластмассового изделия, а именно с формой пластмассового изделия, классификацией пластмассовых изделий по степени сложности и конструктивным элементам, соединением изделий из пластмасс, множеством рекомендаций по проектированию и изготовлению изделий из пластмасс.
Литература
Альшиц И.Я. и др. Проектирование изделий их пластмасс. – М.: Машиностроение, 1979. – 248с.
Зенкин А.с. и др. Допуски и посадки в машиностроении. К.: Техніка, 1990. –320 с.
Штейнберг Б.И. и др. Справочник молодого инженера-конструктора. – К.: Техніка, 1979. – 150 с.
Лепетов В.А., Юрцев Л.И. Расчет и конструирование резиновых изделий. М.: Химия, 1987. – 408 с.