Проектирование прессового участка
Время работы ножниц отделения прессшайбы
t3 = 0.350 м/0.100 м/с = 3.5 с. [7] (15)
Время, затрачиваемое на заталкивание или возврат заталкивателя прессшайбы
t4 = 0.610 м/0.100 м/с = 6.1 с. [7] (16)
Время, затрачиваемое на передачу прессшайбы
t5 = 1.570 м/0.300 м/с = 5.233 с. [7] (17)
Время, затрачиваемое приемником прессостатка с прессшайбой
t6 = 2.030 м/0.500 м/с = 4.06 с. [7] (18)
Время, уходящее на передачу слитков
t7 = 0.550 м/0.100 м/с = 5.5. с. [7] (19)
Время, требующееся на заталкивание прессостатка с прессшайбой
t8 = 1.070 м/0.250 м/с = 4.28 с. [7] (20)
Время, затрачиваемое на заталкивание слитка
t9 = 0.990 м/0.150 м/с = 6.6 с.
Следовательно, tв = t1 = 7.029 с.
Теперь можно определить время, затрачиваемое на производство одного изделия
tизд = (tм + tв )Ч(1 + a/100), [7] (21)
где a – коэффициент потерь рабочего времени.
Примем a = 10%.
tизд = (191.809 с + 7.029 с)Ч(1 + 10/100) = 218.722 с.
Производительность пресса в тоннах будет равна
Hв = 3600/ tизд . [7] (22)
Hв = 3600/218.722 = 16.459 т/ч.
Эффективный фонд времени работы пресса равен
Фэф = (((Дк – чнедЧДв) – Дп)Ччраб)Ч(1 – b/100), [7] (23)
где Дк – количество дней в году, выраженное в часах;
чнед – количество недель;
Дв – количество выходнных дней в году, выраженное в часах;
чраб – количество рабочих в сутки;
b – коэффициент потерь рабочего времени пресса на текущий капитальный ремонт, равный 20-30%.
Принимаем b = 20%.
Фэф = (((365 – 52Ч2) – 10)Ч3Ч8)Ч(1 – 20/100) = 4819.2 ч.
Мощность
пресса определяется
по формуле:
[7] (24)
N
= P/tизд
N =
5838.959кН/218.722с =
26.696В
Требуемое количество прессов определяется по формуле
Ар = Q/(ФэфЧHв), [7] (25)
где Q – выпуск продукции, т.
Ар = 3500 т/(4819.2 ч Ч0.376 т/ч.) = 1,9.
Следовательно, для выполнения данной производственной программы достаточно двух прессов.
Коэффициент загрузки пресса будет равен
Кз = Ар/АпрЧ100%, [7] (26)
где Апр – принятое количество прессов.
Кз = 1.9/2Ч100% = 95 %.,
График загрузки пресса приведен в следующем пункте (рис. 4).
3.6. Определение мощности усилия, количества вспомогательного оборудования
Коэффициент загрузки нагревательной печи принимаем Кз = 100%.
Выбор правильной машины осуществляется на основании формулы
P = kЧsв ЧFи , [7] (27)
где k = 1.1 – 1.2 – коэффициент, учитывающий влияние различных факторов на процесс растяжения;
sв – предел прочности, МПа.
Принимаем k = 1.1. Для сплава АМг6 sв = 315 МПа.
P = 1.1Ч315 МПа Ч314 мм2 = 108870.3 Н.
Следовательно, правку растяжением можно осуществлять на растяжной машине с номинальным усилием 0.294 МН.
Определяем машинное и вспомогательное время для правильной машины
tм = 2.600 м/0.095 м/с = 27.368 с, [7] (28)
tв = 2.600 м/0.190 м/с = 13.684 с. [7] (29)
Теперь можно определить время, затрачиваемое на производство одного изделия
tизд = (tм + tв )Ч(1 + a/100), [7] (30)
tизд = (27.368 с + 13.684 с)Ч(1 + 10/100) = 45.157 с.
Тогда производительность правильной машины будет равна
Hв = 3600/ tизд . [7] (31)
Hв = 3600/45.157 = 79.722 т/ч.
Эффективный фонд времени работы правильной машины равен
Фэф = (((Дк – чнедЧДв) – Дп)Ччраб)Ч(1 – b/100), [7] (32)
Фэф = (((365 – 52Ч2) – 10)Ч2Ч8)Ч(1 – 20/100) = 3212.8 ч.
Мощность правильной машины определяется по формуле:
N
= P/tизд
N=108870.3кН/45.157с=2410.9кВт
Требуемое количество правильных машин определяется по формуле
Ар = Q/(ФэфЧHв), [7] (33)
Ар = 3500 т/(3212.8 ч Ч79.722 т/ч) = 1.4.
Следовательно, для выполнения данной производственной программы достаточно двух правильных машин.
Коэффициент загрузки правильной машины будет равен
Кз = Ар/АпрЧ100%, [7] (34)
Кз = 1.4/2Ч100% = 70%.
Далее приведены графики загрузки, пресса, печи и правильной машины (рис. 4).
Графики загрузки
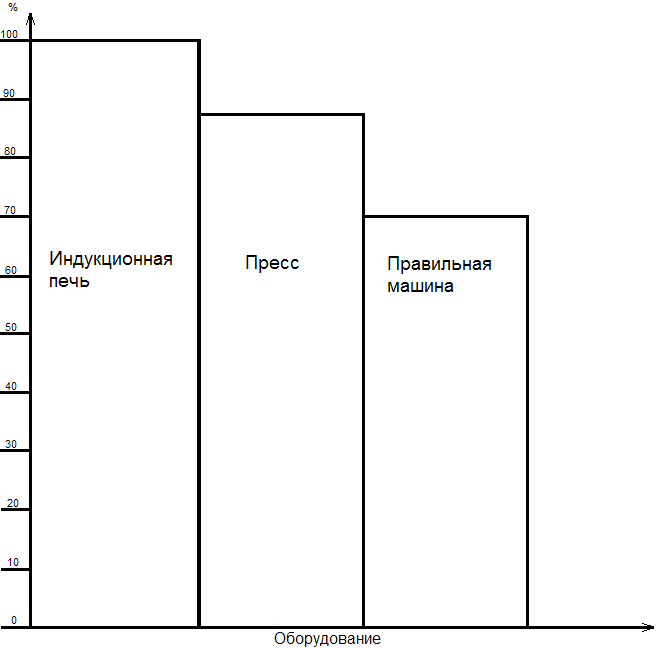
Рис. 4
Литература
Л.М. Грабарник, А.А Нагайцев Прессование цветных металлов и сплавов. 2-е изд., дополн. и перераб. - М.: Металлургия, 1991, 342с.
В.И. Елагин и др. Справочник по алюминиевым сплавам. - М.: ВИЛС, 1978. 132 с.
Ю.Н Логинов., С.П Буркин Технология прессования и листовой прокатки специальных сплавов в решениях задач. - Екатеринбург: ГОУ ВПО УГТУ-УПИ, 2004. 118 с.
П.И. Полухин, Г.Я. Гун, А.М. Галкин Сопротивление пластической деформации металлов и сплавов. - М.: Металлургия, 1976. 488 с.
Пресс прутковопрофильный горизонтальный гидравлический усилием 2500 тс модели ПА8744. Руководство к прессу в 2*-х т. т.1.
А.М. Галкин, В.А. Винцевич Проектирование цехов обработки цветных металлов и сплавов. - М.: Металлургия, 1980. 256 с.
В.М. Куимов Организация и управление производством: Методические указания. Екатеринбург: ГОУ ВПО УГТУ-УПИ, 2002. 21с.
Технологическая инструкция прутково-профильного производства. 35с.