Организация производства на Магнитогорском металлургическом комбинате в электросталеплавильном цехе
За время окислительного периода окисляется не менее 0,2...0,3 % углерода при выплавке высокоуглеродистой стали (содержащей более 0,6 % С) и 0,3...0,4 % при выплавке средне- и низкоуглеродистой стали. Одновременно окисляется марганец: всего за время плавления и окислительного периода окисляется 65...85 % от содержания марганца в шихте. Дефосфорация металла протекает по реакции:
2 [Р] + 5 (FeО) = 3 (СаО) = (ЗСаО·Р205) + 5 |Fе] + 767 290 Дж7моль.
Успешному протеканию этой реакции способствуют высокая окисленность и основность шлака, а также пониженная температура. Такие условия создаются при совместном использовании присадок твердого окислителя и извести. Полнота дефосфорации повышается в результате перемешивания металла и шлака при кипении и вследствие непрерывного обновления шлака.
Ускорение дефосфорации, повышение степени ее полноты и сокращение длительности окислительного периода достигаются при вдувании в ванну дефосфорирующих порошкообразных смесей в струе кислорода. Так, вдувание смеси молотых извести, железной руды и плавикового шпата в соотношении 7 : 2 : 1 в течение 5...8 мин. с расходом смеси 20...25 кг/т стали обеспечивает получение в металле фосфора в 1,5...2 раза меньше, чем при обычной технологии, и сокращение окислительного периода примерно на 50 %.
В окислительный период десульфурация получает ограниченное развитие из-за высокого содержания оксидов железа в шлаке. Коэффициент распределения серы между шлаком и металлом (S)/[S] менее 5. Всего за время плавления и окислительный период в шлак переходит 30...40 % серы, содержащейся в шихте.
Кипение металла (выделение пузырей СО) способствует удалению из него водорода и азота. Это важно еще и потому, что при высоких температурах в зоне действия электрических дуг наблюдается повышенная растворимость газов из-за диссоциации их молекул. Перемешивание металла пузырями газов ускоряет нагрев металла и выравнивание его температуры по объему ванны.
В конце окислительного периода шлак обычно содержит, %: 35...50 СаО; 10...20 SiO2; 6...15 МgO; 6...30 FеО; 2...6 Fе203; 4...12 МnО; 3...7 А1203; 0,4...1,5 Р2О5. При этом содержание оксидов железа в шлаке зависит, главным образом, от концентрации углерода в металле: чем меньше содержится углерода, тем больше оксидов железа, и наоборот.
Окислительный период заканчивают сливом окислительного шлака полностью путем наклона печи (остатки шлака часто удаляют вручную с помощью деревянных гребков). Полное удаление шлака предотвращает восстановление из него фосфора в следующем периоде. Продолжительность окислительного периода составляет 30.. .90 мин.
Восстановительный период. В восстановительный период решаются следующие задачи: а) раскисление металла; б) удаление серы; в) доведение химического состава стали до заданного; г) корректировка температуры. Все эти задачи решаются параллельно.
Восстановительный период начинается с присадки в печь ферромарганца в количестве, необходимом для обеспечения содержания марганца в металле на нижнем уровне для выплавляемой стали. Затем дают ферросилиций из расчета введения в металл 0,10...0,15 % и алюминий в количестве 0,03...0,1 %. Эти присадки обеспечивают раскисление металла, получившее название осаждающее, так как раскислители вводятся непосредственно в жидкий металл.
Далее наводят шлак присадками извести, плавикового шпата и шамотного боя в соотношении 5 : 1 : 1 в количестве 2...4 % от массы металла. Через 10... 15 мин. на поверхности металла образуется жидкоподвижный шлак и начинается диффузионное раскисление металла. Для этого в течение 15...20 мин. в печь периодически вводят порции смеси из извести, плавикового шпата и молотого кокса в соотношении 8:2: 1 ; иногда присаживают один кокс. Далее в смесь вводят молотый 45 или 75 %-ный ферросилиций. Смесь состоит из извести, плавикового шпата, кокса и ферросилиция в соотношении 4:1:1:1; содержание кокса в этой смеси далее уменьшают. Порции раскислительной смеси, содержащей ферросилиций, дают с интервалом 10... 12 мин. Иногда вводят порцию чистого ферросилиция. На некоторых марках стали в конце восстановительного периода в состав раскислительной смеси вводят более сильные раскислители: молотый силикокальций и порошкообразный алюминий, а при выплавке ряда низкоуглеродистых сталей диффузионное раскисление ведут без кокса в составе раскислительных смесей.
Суть диффузионного раскисления, протекающего в восстановительный период, заключается в следующем. Так как раскислители применяют в порошкообразном виде, то плотность их невелика и они медленно опускаются через слой шлака. В шлаке протекают реакции раскисления:
(FеО) + С = Fе + СО; 2 (FеО) + Si = (SiO2) + 2 Fе и т.п.
В результате содержание FеО в шлаке уменьшается и в соответствии с законом распределения (FеО)/[FеО] = const кислород (в виде FеО) путем диффузии переходит из металла в шлак (диффузионное раскисление). По мере уменьшения содержания FеО в шлаке пробы застывшего шлака светлеют, а затем становятся почти белыми. Белый цвет шлака свидетельствует о низком содержании FеО в нем и высоком содержании СаО (оксид FеО имеет черный цвет). Преимущество диффузионного раскисления заключается в том, что продукты реакции остаются в шлаке и не загрязняют металл в качестве неметаллических включений.
Во время восстановительного периода успешно протекает десульфурация металла. Этому способствуют высокая основность шлака (СаО/SiO2 = 2,7...3,3) и низкое содержание FеО в шлаке (менее 0,5 %). Коэффициент распределения серы между шлаком и металлом (S)/[S] в восстановительный период составляет 20.. .50 и может доходить до 60.
Белый шлак конца восстановительного периода электроплавки имеет следующий состав, %: 53...60 СаО; 15...25 SiO2; 7... 15 Мg0; менее 0,5 FеО; менее 0,5 МnО; 5...8 Al203; 5...10 СаF2; 0,8...1,5 СаS.
Для улучшения перемешивания металла и шлака и интенсификации медленно идущих диффузионных процессов в восстановительный период применяют электромагнитное перемешивание, особенно на большегрузных печах.
Длительность восстановительного периода составляет 40... 100 мин. За 10..20 мин. до выпуска проводят при необходимости корректировку содержания кремния в металле, вводя в печь кусковый ферросилиций. Для окончательного раскисления за 2...3 мин. до выпуска в металл присаживают 0,4... 1,0 кг алюминия на тонну стали (чем ниже содержание углерода в металле, тем больше расход алюминия).
Иногда восстановительный период проводят не под белым, а под карбидным шлаком. Такой шлак отличается более высокой основностью и наличием в шлаке карбида кальция (СаС2). Для получения карбидного шлака наведенный в начале восстановительного периода шлак раскисляют повышенным количеством кокса (2...3 кг/т), после чего печь герметизируют. В этих условиях в зоне электрических дуг идет реакция
СаО + 3 С = СаС2 + СО.
Образующийся карбид кальция является энергичным раскислителем и наличие его в шлаке обеспечивает более полное, чем под белым шлаком, раскисление и десульфурацию. Под карбидным шлаком, содержащим 1,5.. .2,5 % СаС2, металл выдерживают 30...40 мин.
Карбид кальция хорошо смачивает металл, поэтому при выпуске плавки в ковш под карбидным шлаком металл загрязняется частичками шлака. Для предотвращения этого карбидный шлак за 20...39 мин. до выпуска переводят в белый. Для этого в печь открывают доступ воздуху через рабочее окно. Кислород воздуха окисляет карбид кальция с образованием СаО и СО и карбидный шлак превращается в белый.
Выпуск стали из печи в ковш производят совместно со шлаком. Интенсивное перемешивание металла со шлаком в ковше обеспечивает дополнительное рафинирование: из металла в шлак переходят сера и неметаллические включения.
При выплавке стали в дуговых печах порядок легирования зависит от сродства легирующих элементов к кислороду.
Никель и молибден во время плавки не окисляются и их вводят в начальные периоды плавки: никель в завалку, а молибден в конце плавления или в начале восстановительного периода.
Хром и марганец вводят в металл после слива окислительного шлака в начале восстановительного периода.
Вольфрам, также как хром и марганец, обладает большим сродством к кислороду, чем железо. Его вводят в металл в начале восстановительного периода. Особенность легирования вольфрамом заключается в том, что из-за высокой температуры плавления ферровольфрама он растворяется медленно и для корректировки состава металла ферровольфрам можно присаживать в ванну не позднее, чем за 30 мин до выпуска.
Кремний, ванадий и особенно титан и алюминий обладают большим сродством к кислороду и легко окисляются. В связи с этим легирование стали феррованадием производят за 15...35 мин до выпуска, ферросилицием - за 10...20 мин до выпуска. Ферротитан вводят в печь за 5...15 мин до выпуска либо в ковш. Алюминий вводят за 2...3 мин до выпуска в печь.
2. Выплавка стали в двухванном сталеплавильном агрегате
2.1 Шихтовые материалы
Качество шихтовых материалов должно полностью соответствовать требованиям стандартов. Для двухванных агрегатов применяют следующие материалы:
- чугун передельный жидкий для мартеновских печей по СТП-101-27-87;
чугун передельный по ГОСТ 805-95;
металлы черные вторичные по ГОСТ 2787-75;
известняк (в шихту и для подсыпки порогов) по СТО ММК 223-99;
- известь для сталеплавильного производства обычная по СТО ММК 223-99;
- доломит обожженный металлургический для заправки сталеплавильных печей но СТП-101-5 7-89;
- порошки магнезитовые (периклазовые) спеченные по ТУ 14-8-209-76;
- руда железная Магнитогорского рудника, концентраты железорудные обогатительной фабрики, агломерат по СТО ММК 101 -31 -99.
Все сыпучие материалы, поступающие на шихтовый двор мартеновского цеха, должны иметь сертификаты. Сыпучие материалы производства ММК разрешается принимать без сертификатов. В днищах мульд обязательно должны быть отверстия для удаления влаги. Запрещается применение боксита и окалины.
Во избежание бурных реакций каждую мульду с сыпучими материалами (агломератом, известняком, известью, шамотной крошкой) необходимо присаживать в жидкий металл в 2...3 приема.[1]
Металлический лом подается в шихтовый двор в подготовленном виде и загружается в мульдовые составы.
Неснижаемый запас чугуна в миксерах должен быть не менее 400 т. Разрешается принимать чугун в цех через люки или переставлять ковши доменного цеха в миксерном отделении. Отбор проб чугуна из миксера для химического анализа на содержание кремния, серы и марганца производится через каждые 2 ч.
Все шихтовые материалы должны подаваться к печам только после взвешивания. Информация по взвешиванию шихтовых материалов, поступающих из шихтового двора мартеновского цеха, передается сталевару и контролеру ОКП из весовой по телефону. Отвесные выписываются в двух экземплярах, один экземпляр хранится в весовой, другой - передается бригадиром по подаче сталевару печи. Массу извести и известняка разрешается определять по объему (стандартными мульдами).
После завалки шихтовых материалов производится уточнение массы возврата материала и соответствующая корректировка в плавильном журнале.
Проверка массы пустых мульдовых составов производится один раз в месяц по графику. Калибровка весов производится не реже одного раза в три месяца.
2.2 Принцип работы двухванной печи
Двухванная печь - агрегат, основанный на интенсивной продувке металла кислородом в одной ванне и использовании тепла газов, выделяющихся при продувке, для нагрева шихты в соседней камере. Скорости нагрева металла и окисления углерода в двухванной печи значительно превышают значения, характерные для мартеновских печей. Поэтому быстрое и четкое выполнение всех технологических операций является залогом успешной работы двухванной печи.
Организации работ на печи должна обеспечить максимально возможное использование физического и химического тепла дымовых газов для нагрева твердых шихтовых материалов. Это требование выполняется при равенстве "холодного" (заправка, завалка, прогрев лома и заливка чугуна) и "горячего" (плавление и доводка) периодов плавки. Совмещение технологических операций в двухванной печи должно происходить таким образом, чтобы заливка чугуна и уборка заливочного желоба были закончены к началу выпуска плавки из соседней ванны.
2.3 Заправка печи и закрытие сталевыпускного отверстия
Заправка печи производится обожженным доломитом или магнезитовым порошком во время выпуска плавки.
После выпуска металла и шлака из печи производится осмотр подины и закрытие сталевыпускного отверстия. Очистка отверстия от металла и шлака производится кислородом, а просушивание - магнезитовым порошком. Предварительно с передней стороны печи на отверстие дается с помощью завалочной машины или забрасывается лопатами 50... 100 кг агломерата (от 10 до 20 лопат).
После просушки отверстия сталевар с передней стороны печи вручную или заправочной машиной закрывает его магнезитовым порошком или обожженным доломитом. Первый подручный сталевара в это время закрывает отверстие слегка увлаженным магнезитовым порошком с задней стороны печи и ставит в середине отверстия первую пробку из огнеупорной массы. При необходимости отверстие на выходе ремонтируется, после чего первый подручный сталевара окончательно закрывает его магнезитовым порошком, ставя вторую пробку из огнеупорной массы.
Форма и размеры сталевыпускного отверстия должны обеспечивать нормальный выпуск плавки продолжительностью не более 15 минут.
После ремонта стальной летки допускается на первых трех плавках длительность схода металла не более 20 минут.
2.4 Завалка и прогрев шихты
После заправки печи и осмотра подины производится завалка металлического лома. Во время завалки дымовые газы должны проходить через "холодную" ванну.
Шихтовые материалы (металлический лом, известь или известняк) должны подаваться к печи одним составом к началу выпуска плавки.
Завалка начинается с легковесного лома по 1...2 мульде в окно. После прикрытия подины легковесом заваливается часть тяжеловесного лома, бой изложниц. Затем, равномерно во все окна, загружается вся известь (известняк) и оставшийся лом. Запрещается заваливать известь (известняк) после завалки всего металлического лома
После завалки всей шихты производится отталкивание лома от передней стенки и подсыпка порогов "сырым" доломитом или известняком фракцией 10...50 мм.
Прогрев шихты производится дымовыми газами, идущими из ванны, в которой продувают металл кислородом.
Разрешается не менее чем за 30 мин до заливки чугуна подавать на металлический лом кислород в количестве не более 3000 м3/ ч.
При подаче кислорода на лом фурмы должны находиться на минимальном расстоянии от его поверхности. Опускание фурм непосредственно на шихту запрещается, так как это приводит к прогару фурмы.
2.5 Заливка чугуна, плавление, доводка
После прогрева шихты устанавливается заливочный желоб и заливается чугун. Заливка чугуна должна быть начата при содержании углерода в металле соседней ванны 0,6...0,7 %, но не позднее, чем за 20 мин до выпуска плавки из "горячей" ванны. Продолжительность заливки чугуна должна быть не более 15 мин.
К моменту заливки чугуна на печи должны быть установлены шлаковые чаши и сталевыпускной желоб.
Во время заливки чугуна все три кислородные фурмы в заливаемой ванне должны находиться над металлоломом.
Дымовые газы из ванны, в которой заканчивается доводка плавки, должны отводиться через заливаемую ванну.
Продувка ванны кислородом всеми тремя фурмами может быть начата только при содержании углерода в металле соседней ванны не более 0,20 %. Дымовые газы в этом случае должны отводиться через ванну, в которой заканчивается доводка плавки.
Расход кислорода на продувку устанавливается в соответствии с утвержденной инструкцией по тепловому режиму двух ванных печей. Чистота кислорода должна быть не менее 95 %.
Головки фурм во время продувки должны находиться на условной границе раздела шлак-металл. Установка фурм производится по указателю положения наконечника фурм или визуально по положению верхнего конца фурм и натяжению канатов. В течение всего периода продувки сталевар обязан систематически проверять положение и состояние фурм, своевременно обнаруживать течь воды.
При выплавке нестареющей, низколегированной и спокойной стали общее количество спущенного шлака должно быть не менее 0,5 чаши (оценивается визуально).
При выплавке остальных марок стали общее количество спущенного шлака не регламентируется. Шлак разрешается спускать через шлаковую летку или через порог завалочного окна.
В связи с высокой интенсивностью продувки ванны кислородом металлический лом через 50 мин полностью расплавляется. Поэтому, не позднее чем через 1 ч 00 мин после начала продувки (к моменту окончания завалки в "холодной" ванне) отбирается первая проба металла и шлака на химический анализ и проводится измерение температуры жидкой стали термопарой разового измерения температуры. Момент расплавления условно считается при достижении температуры металла 1500 °С, основность шлака по расплавлении должна быть не менее 1,8 (определяется в экспресс-лаборатории).
Оптимальным ходом процесса доводки считается режим, когда продувка металла кислородом ведется всеми фурмами и нет необходимости принятия мер для нагрева или охлаждения металла. При этом температура металла на выпуске должна обеспечивать нормальную его разливку.
Необходимость принятия мер для нагрева или охлаждения металла определяется по графику оптимального хода периода доводки (рис. 2.1)
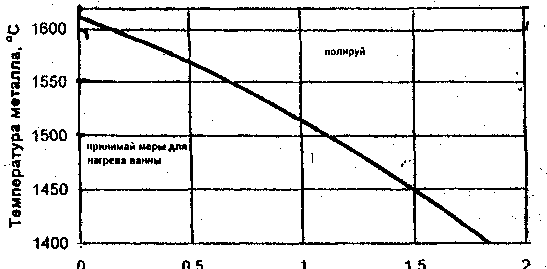
Содержание углерода, %
Рис. 2.1. График оптимального хода периода доводки на двухванных печах
На перегретых плавках (область, расположенная выше линии оптимального хода процесса) производится присадка известняка или агломерата. Разрешается присадка чистой прокатной обрези. Перед полировкой плавки необходимо закрыть газ (если он был открыт) и поднять 2-ю или 5-ю фурму в крайнее верхнее положение. При этом крайняя к отводящей головке фурма должна находиться на расстоянии 0,5... 1,0 м от уровня шлака. Продувку ванны производят одной фурмой. Расход кислорода должен быть не более 4000 м3/ч.
Во время полировки плавки, во избежание бурных реакций, каждую мульду необходимо присаживать в жидкий металл в 2...3 приема. Если в это время в соседней ванне производится заливка чугуна, то ее необходимо прекратить. Дымовые газы должны отводиться через соседнюю ванну.
Запрещается во время полировки плавки отводить дымовые газы непосредственно в вертикальный канал. Продувку металла всеми тремя фурмами разрешается начинать только после прекращения реакции в ванне.
По ходу доводки через каждые 5... 10 мин отбирается проба металла для контроля содержания углерода методом ТЭДС. Контроль температуры металла по ходу доводки должен производиться термопарой разового измерения не реже, чем через 10 мин.
2.6 Окончание доводки
Продувка металла кислородом для всех марок стали должна быть закончена не позднее, чем за 5 мин до раскисления в печи или выпуска плавки при ковшевом раскислении. В этот момент содержание углерода в металле должно превышать не менее чем на 0,05 % верхний предел при выплавке стали с содержанием углерода 0,14...0,27 %, а при выплавке стали с содержанием 0,06...0,14 % углерода - нижний предел для заданной марки стали. В технологическом паспорте плавки отмечают время окончания продувки. Продувка металла кислородом при содержании углерода в нем менее 0,10 % вызывает резкое увеличение окисленности металла, что приводит к получению рыхлой корки слитка кипящей стали и плохой поверхности слябов, увеличению количества неметаллических включений, а также к снижению выхода годного и стойкости сталеразливочных ковшей. Производить продувку при массовой доле углерода в металле менее 0,10 % не рекомендуется. В случае "холодного" хода плавки допускается продувка металла кислородом при содержании углерода менее 0,10 % с обязательным реагированием его окисленности углеродсодержащими материалами.[6]
Выплавка низколегированных сталей и стали для судостроения в случае окончания продувки металла при содержании углерода менее 0,07% не производится.
После окончания продувки производится отбор проб металла для контроля содержания углерода методом ТЭДС или на приборе АН-29, но не менее двух раз.
После окончания продувки фурмы устанавливаются над шлаком. Расход топлива и кислорода должен соответствовать инструкции по тепловому режиму. Перед выпуском плавки отбираются пробы металла и шлака на химический анализ.
Содержание оксидов железа в шлаке перед выпуском стали всех марок не регламентируется. Основность конечного шлака должна быть не менее 2,3.
Если после окончания продувки производится присадка агломерата, то она должна быть закончена не позднее, чем за 10 мин до выпуска или предварительного раскисления. Присадка извести или известняка в количестве не более 1,0 % заканчивается не позднее 10 мин до выпуска плавки. Разрешается перед выпуском стали присаживать в металл после окончания продувки чистую обрезь проката или твердый чугун без видимых следов влаги в количестве до 5 т на плавку.
Выпуск плавки или предварительное раскисление металла в этом случае производится после полного растворения присадки. Запрещается присадка в жидкую ванну макетированного лома и лома, смешанного с известняком или известью.
Запрещается производить нагрев металла при "холодном" ходе плавки присадкой раскислителей.
2.7 Выпуск плавки и раскисление в ковше
Выпускное отверстие к моменту выпуска плавки должно быть тщательно разделено и очищено от заправочного материала.
Для снижения окисленности сталей и науглероживания металла разрешается применять молотый коксик. Разрешается забрасывать коксик до выпуска плавки, рассредоточив его на дне ковша, в бумажных мешках весом 20...30 кг.
Производственный мастер печи должен убедиться, что загруженный в мешки коксик не имеет посторонних влажных предметов.
При выплавке стали с содержанием углерода менее 0,12 % для печей вместимостью 2x280 т. в зависимости от отклонения температурного хода плавки от оптимального для снятия окисленности металла рекомендуется следующий расход коксовой мелочи (таблица 2.1).
Таблица 2.1-Расход коксовой мелочи
| Отклонение от хода плавки, оС | 10 | 20 | 30 | 40 | 50 |
| Рекомендуемый расход кокса, кг | 100 | 150 | 200 | 250 | 300 |
Отклонение температурного хода плавки от оптимального определяется по формуле:
Δt = tвып - (ti + 100*[C] i),
где ti - температура на момент отбора пробы металла, °С;
[C] i - содержание углерода в пробе металла по ходу плавки, %.
Для науглероживания металла разрешается дополнительно присаживать коксовую мелочь из расчета введения не более 0,05 %.
Суммарный расход коксовой мелочи, присаживаемой в ковш, должен быть не более 500 кг.
При забрасывании коксика в ковш по ходу выпуска плавки необходимо принять меры предосторожности, обеспечивающие безопасность работы обслуживающего персонала.
Доставка коксика в цех производится в специальных бункерах, которые должны иметь плотно закрывающиеся крышки, не допускающие попадания влаги в бункер. Каждый бункер с коксиком должен сопровождаться сертификатом с указанием его влажности и зернового состава.
Влажность молотого коксика должна быть не более 1,0 %, а зерновой состав должен соответствовать требованиям СТП 101-44-98 "Кокс молотый".
Коксик, предназначенный для присадки в ковш в мешках, должен храниться на рабочей площадке в специальных коробках, исключающих попадание в него влаги.
Все раскислители, применяемые на плавке, должны быть подготовлены и взвешены. Использование раскислителя неизвестного химического состава и без взвешивания запрещается. Раскисление кипящих, полуспокойных марок стали в ковше должно производиться, как правило, из весовой воронки. Введение раскислителей (в том числе и алюминия) в ковш должно заканчиваться до наполнения 1/2 ковша. Размер кусков раскислителей, присаживаемых в ковш, должен быть не более 50 мм.
Расход коксика в ковш в зависимости от содержания углерода в металле перед выпуском должен соответствовать данным таблицы 2.2.
Таблица 2.2-Расход коксика в ковш
| Содержание углерода в металле перед выпуском, % | 0,06 | 0,05 | 0,04 | 0,03 |
| Расход коксика, кг | 60 | 90 | 120 | 180 |
Легирование стали алюминием производится на агрегате доводки стали путем введения в ковш алюминиевой катанки.
Присадка раскислителей в ковш производится из коробки или весовой воронки. Раскислители при выплавке низколегированной стали присаживаются в ковш из коробки в нагретом состоянии. Время нагрева раскислителей на сушке должно быть не менее 40 мин.
Присадку раскислителей необходимо начинать при наполнении ковша на 1/5 и заканчивать при наполнении ковша на 1/2 высоты (визуально).
Алюминий при выплавке спокойной и низколегированной стали присаживается в ковш одновременно с остальными ферросплавами.
Разрешается присаживать в ковш после схода металла известь, известняк или бой шамота с целью загущения шлака и увеличения стойкости футеровки ковша. На перегретых плавках разрешается охлаждать металл в ковше во время выпуска плавки присадками известняка или отходов метизной промышленности ("выдры"). Необходимый расход этих материалов определяется из расчета охлаждения металла на 5 °С при присадке 1 т отходов метизной промышленности или 0,75 т известняка. Охлаждающие материалы не должны иметь видимых следов влаги.
Раскисление спокойной стали, выплавляемой с науглероживанием жидким чугуном на АДС, производится в следующей последовательности:
- выпуск плавки проводят в ошлакованные ковши, предварительно подогретые на специальных установках;
во время выпуска плавки в ковш присаживается расчетное количество ферромарганца, ферросилиция ФС-45 или ФС-65, алюминия чушкового (0,5... 1,0 кг/т) и молотого коксика. Расход коксика определяется из расчета получения в пробе металла, отобранной из ковша по приходу плавки на АДС, массовой доли углерода 0,15.. .0,20 %;
металл в ковше во время выпуска плавки продувается инертным газом;
в конце выпуска плавки проводится отсечка печного шлака и ковш с металлом передается на АДС для доводки стали по химическому составу и температуре.
Отсечка печного шлака проводится при помощи специального переносного желоба, транспортируемого разливочным краном под сталевыпускной желоб при появлении первых порций печного шлака.
3. Внеагрегатная обработка металла в цехе
3.1 обработка стали на установке "Печь-ковш"
Технология обработки металла на установке "печь-ковш" регламентируется инструкцией, разработанной на основе научно - технической документации, опыта эксплуатации установок "печь - ковш" других металлургических предприятий и рекомендаций фирмы "FUCHS systemtechnik".[1]
Эта инструкция является непосредственным руководством для начальников участков и смен, старших мастеров, мастеров, сталеваров и подручных сталевара агрегатов ковшевой обработки стали, начальника участка ОКП, контрольных мастеров и контролеров ОКП, а также персонала технологической автоматики цеха. Разрез ЭСПЦ по установке "печь-ковш" представлен на рис.5.1 ( приложение 3).
3.1.1 Назначение установки "печь-ковш"
Установка "печь - ковш" (УПК) предназначена для обработки жидкой стали в сталеразливочном ковше как с использованием комбинированной установки вакуумирования стали (КУВС), так и без нее.
На УПК осуществляются следующие технологические операции:
- нагрев металла электрической дугой;
- продувка металла аргоном для усреднения химического состава металла и его температуры по объему сталеразливочного ковша;
- коррекция химического состава металла;
- десульфурация металла белым основным шлаком;
- измерение температуры и отбор проб металла и шлака;
-микролегирование или получение металла с узкими пределами содержания элементов путем ввода порошковой проволоки с различными видами наполнителей.
Контроль за процессом ковшевой обработки производится путем замера температуры, отбора проб металла, измерения расхода и давления аргона для продувки, измерения веса добавок, присаживаемых в ковш, измерения тока и напряжения дуги и других электрических параметров, а также измерения вспомогательных параметров (температура и давление охлаждающей воды, отходящих газов и т. п.).
УПК включает в себя следующие группы оборудования, узлов и систем:
- каркас установки со встроенными помещениями поста управления, трансформа-
тора;
- система хранения, дозирования и механизированной подачи сыпучих (ферросплавов, скрап - сечки, шлакообразующих материалов и гранулированного шлака);
- тракт подачи сыпучих;
- машина подачи алюминиевой проволоки и порошковой проволоки с различными видами наполнителей;
- две водоохлаждаемые крышки сводов;
- механизмы подъема водоохлаждаемых крышек (порталов сводов);
- один поворотный электродный портал с графитовыми электродами;
- трансформатор;
система высокого тока (для передачи электроэнергии от трансформатора к электродам);
- устройство для донной продувки; аварийная верхняя фурма;
- манипулятор для измерения температуры и отбора проб металла;
- стенд свинчивания электродов.
В зависимости от требований к химическому составу сталей и другим характеристикам могут использоваться следующие схемы внепечной обработки сталей:
А: конвертер - КУВС - УПК - МНЛЗ - для низкоуглеродистых сталей.
Б: конвертер - УПК - КУВС - МНЛЗ - для сталей с повышенными требованиями по содержанию газов и т. д.
В: конвертер -