Технология ремонта центробежных насосов и теплообменных аппаратов цеха НПЗ ОАО "Салаватнефтеоргсинтез"
Перед пуском аппарата в эксплуатацию необходимо произвести удаление воздуха из полостей аппаратов продувкой инертным газом.
Перед пуском теплообменного аппарата необходимо проверить:
- наличие разрешения Ростехнадзора на ввод аппарат в эксплуатацию;
- комплектность крепежа;
- надежность крепления фундаментных болтов;
- правильность и надежность присоединения технологических трубопроводов и КИП;
- состояние регулирующей, запорной и предохранительной арматуры, связанной с аппаратом по технологической схеме;
Гидравлическое испытание на монтажной площадке перед пуском аппарата в работу.
Перед началом гидравлического испытания теплообменного аппарата необходимо убедиться в отсутствии воздуха в обеих полостях аппарата.
Шкала манометра должна не более 2/3 шкалы превышать значение пробного давления.
Давление в испытываемом аппарате следует повышать плавно. Скорость подъема не должна превышать 5кгс/см2 в минуту.
Для снятия рабочих параметров аппарат должен быть обвязан предприятием-потребителем контрольно-измерительными приборами:
- манометрами – на входе и выходе трубного и межтрубного пространства;
- термометрами – на входе и выходе трубного и межтрубного пространства.
При пуске теплообменных аппаратов с компенсатором на плавающей головке среду следует подавать одновременно в трубное и межтрубное пространство.
При остановке понижение давления должно происходить постепенно. При этом гидравлические удары не допускаются.
3.4 Требования к пуску и остановке насоса
Пуск насоса
Запуск насоса в работу производить в следующем порядке:
внимательно осмотреть насос и двигатель. В случае запуска насоса после длительной стоянки провернуть вручную ротор насоса и убедиться в отсутствии помех вращению ротора;
убедиться в наличии смазки в подшипниках;
проверить состояние сальниковой набивки, провернув вал насоса;
подтянуть слегка и равномерно крышки сальников (зазор между корпусом насоса и фланцем крышки сальника должен быть не менее 5 мм);
открыть задвижку на входном трубопроводе и закрыть на напорном;
заполнить насос и входной трубопровод перекачиваемой жидкостью, подключив систему вакууммирования к резьбовому отверстию в верхней части крышки насоса. Если насос работает в системе с подпором, то заполнение насоса и всасывающей линии допускается проводить «самотеком»;
проверить направление вращения двигателя пробным его пуском;
при правильном направлении вращения двигателя открыть кран у манометра и по показаниям прибора убедиться, что напор насоса соответствует напору при закрытой задвижке (нулевой подаче);
постепенно открывать задвижку на нагнетании до получения требуемой подачи или напора.
Запрещается эксплуатация насосаза пределами рабочего интервала
Остановка насоса (агрегата)
Остановка насоса (агрегата) может быть проведена оператором или защитами двигателя.
Порядок остановки насоса (агрегата) оператором:
- закрыть медленно задвижку на напорном трубопроводе;
- кран у мановакуумметра;
- выключить двигатель, закрыть кран у манометра;
- закрыть задвижку на всасывании;
- отключить трубопровод подачи охлаждающей (затворной) жидкости к сальниковому уплотнению.
Насос и трубопровод не оставлять заполненными водой, если температура в помещении ниже 274 К (1°С), иначе замерзшая жидкость разорвет их.
При остановке на длительное время и последующей консервации, жидкость из насоса слить через сливные пробки.
Насос (агрегат) остановить в аварийном порядке в следующих случаях:
при повышении температуры нагрева подшипников свыше 363 К (90°С);
при нарушении герметичности насоса и трубопроводов;
при резком повышении потребляемой мощности;
при нагреве корпуса двигателя до температуры, превышающей температуру окружающей среды на 313 К (40°С).
При аварийной остановке насоса (агрегата) сначала отключить двигатель нажатием кнопки «СТОП», закрыть задвижку на напорном трубопроводе с последующим выполнением остальных операций.
3.5 Требования безопасности при эксплуатации конденсатора
Обслуживание теплообменных аппаратов, на которые распространяются действия «Правил устройства и безопасной эксплуатации сосудов, работающих под давлением», ПБ 03-576-03 { } а также предназначенных для взрывопожароопасных и ядовитых сред, может быть поручено лицам, достигшим 18-летнего возраста, прошедшим производственное обучение, аттестацию в квалификационной комиссии и инструктаж по безопасному обслуживанию сосудов.
Теплообменные аппараты должны эксплуатироваться в рабочей среде, имеющей свойства, которые указаны в паспорте, либо в менее опасной среде. Качество оборотной воды должно соответствовать требованиям «Укрупненных норм водопотребления и водоотведения для различных отраслей промышленности».
Охлаждение жидкости находящейся в аппарате, до точки ее замерзания не допускается.
Не допускается эксплуатировать теплообменные аппараты с электросварными трубами на средах 1-го и 2-го класса опасности таблица 4 ГОСТ 12.1.005-88 а также в случаях, когда смешение сред трубного и межтрубного пространства может привести к взрыву.
Нагружение аппарата давлением должно осуществляться постепенно, с 15 минут выдержками давлений на ступенях 0,25Рраб,; 0,5 Рраб,;0,75 Рраб, если в технической документации нет других указаний.
Скорость подачи газа и жидкости в аппаратах не должна вызывать возникновения статического электричества.
Циклическая нагрузка на кожухотрубные теплообменные аппараты допускаются в пределах 1000 циклов за весь период службы, если в технической документации нет других указаний.
Сброс продукта через зазор разведенных фланцев запрещается.
3.6 Требования безопасности при эксплуатации насоса
Обслуживание агрегатов периодическое и дистанционное и не требует постоянного присутствия обслуживающего персонала.
Категорически запрещается:
-работа насоса без обратного клапана и задвижки на линии нагнетания;
-работа насоса при закрытой напорной задвижке более 3 мин;
-запуск насоса без его предварительного заполнения перекачиваемой жидкости;
-последовательная работа насосов;
-устранять неисправности при работающем насосе.
-Насос не представляет опасности для окружающей среды.
3.7 Основные неисправности при эксплуатации конденсатора и метод их устранения
Таблица 3.1 - Основные неисправности к эксплуатации конденсатора и метод их устранения
| Наименование неисправности | Вероятная причина | Метод устранения |
| 1 | 2 | 3 |
|
Утечки во фланцевых соединениях |
Ослабли болтовые соединения Вышли из строя прокладки |
Остановить аппарат. Сбросить давление. Подтянуть болтовые соединения. Остановить аппарат. Сбросить давление. Заменить прокладки. |
| Течь в трубном пучке, переход среды из одного пространства в другое |
Разгерметизация в местах крепления труб Сквозная коррозия труб |
Остановить аппарат. Сбросить давление. Развальцевать и обварить трубы. Остановить аппарат. Сбросить давление. Заглушить дефектные трубки с двух концов коническими спецпробками и обварить их, или заменить дефектные трубки новыми. |
|
Нарушение теплообмена |
Загрязнение трубок Нарушена температура охлаждающей жидкости |
Остановить, прочистить трубный пучок Охладить (нагреть) охлаждающую жидкость |
3.8 Основные неисправности насоса при эксплуатации и методы их устранения
Таблица 3.2 – Основные неисправности насоса и методы их устранения.
| Наименование неисправности, внешнее проявление и дополнительные признаки | Вероятная причина | Способ устранения |
| 1 | 2 | 3 |
|
1. Насос не подает жидкость а) стрелки приборов сильно колеблются. |
- насос не залит или недостаточно залит жидкостью; - велика высота всасывания; |
- залить насос и трубопровод жидкостью; |
| б) мановакуумметр показывает разрежение выше требуемого. |
- происходит подсос воздуха в местах соединения во всасывающем трубопроводе или через сальник; - закрыта задвижка на всасывающем трубопроводе. |
-привести сопротивление всасывающей линии в соответствие с характеристикой насоса; - устранить неплотность соединений, обеспечить нормальную работу сальника; - открыть задвижку. |
|
2. Подача меньше требуемой по характеристике |
- обратное вращение вала; - низкая частота вращения; - велико сопротивление всасывающего или напорного трубопровода; - происходит подсос воздуха в местах соединения во всасывающем трубопроводе или через сальник; - высота всасывания превышает допустимую при заданной температуре; - засорены всасывающий трубопровод и насос; - сильный износ уплотняющего кольца. |
- переключить фазы электродвигателя; - параметры энергопитания довести до нормального; - привести сопротивление всасывающей или напорной линии в соответствие с характеристикой насоса; - устранить неплотность соединений, обеспечить нормальную работу сальника; - уменьшить допустимую высоту вса сывания; - очистить трубопровод и насос; - заменить уплотняющие кольца. |
| 3. «Горит» сальник |
- износилась набивка сальника; - слишком затянуты гайки крышки сальника; - в сальник не поступает затворная и охлаждающая жидкость. - износилась набивка сальника; - слишком затянуты гайки крышки сальника; - в сальник не поступает затворная и охлаждающая жидкость. |
- заменить набивку сальника; - ослабить затяжку гаек крышки сальника; - подать в сальник затворную и охлаждающую жидкость. - заменить набивку сальника; - ослабить затяжку гаек крышки сальника; - подать в сальник затворную и охлаждающую жидкость. |
| 4. Температура нагрева подшипников превышает температуру помещения более чем на 40…50К (40…50°С) |
- недостаточно смазки; - нарушена сносность валов; - загрязнена смазка; - износ подшипников. |
- добавить смазки; - отцентровать валы насоса и двигателя; - сменить смазку; - заменить подшипники; |
| 5.Завышена потребляемая мощность, двигатель нагревается |
- неправильная сборка насоса, вал не проворачивается вручную; - в насос попал песок или другие абразивные вещества; - насос работает за пределами рабочего интервала подач. |
- отрегулировать торцевые зазоры рабочего колеса, устранить перекосы; - разобрать насос и прочистить его; |
| 6. Ненормальный шум внутри насоса (в насосе происходит явление кавитации) |
- велика подача; - велико сопротивление на всасывании; - высокая температура перекачиваемой жидкости. |
- уменьшить подачу. - уменьшить подачу - уменьшить температуру |
| 7. Повышенная вибрация насоса |
- нарушена сносность насоса и двигателя; - насос не закреплен на раме. |
- произвести центрование валов; - закрепить насос на раме. |
3.9 Охрана окружающей среды
В процессе эксплуатации сказываются возможные места утечки продукта из аппарата и методы их предупреждения, требования к прокладкам, шпилькам и сборке фланцевых соединений.
В период эксплуатации обслуживающий персонал должен не реже одного раза в сутки осматривать внимание на фланцевые соединения и сальниковые устройства.
Материал прокладок должен быть эластичным чтобы деформироваться под действием возможно малых усилий и в то же время достаточно прочным, чтобы не раздавливаться при затяжке. Материал прокладок должен сохранять свои физические свойства при рабочей температуре.
Прокладки должны иметь гладкие поверхности без заусенцев, рванин и порезов. Необходимо проверять правильность обработки зеркала фланца. Зеркало фланцев под мягкие прокладки должны быть ровными и гладкими. Размеры выступов и впадин, а также пары зеркал фланцев должны соответствовать друг другу.
Следует помнить, что всякое нарушение герметичности, начиная с небольшого, постепенно, а иногда и быстро возрастает до недопустимых пределов, поэтому важно устранить любые нарушения герметичности в самом начале.
При работе центробежного насоса на Л-16-1 НПЗ ОАО «СНОС» ,марки 2НГК4х1, загрязнение происходит за счёт попадания в окружающую среду перекачиваемой жидкости через торцевые и сальниковые уплотнения.
Во избежание утечки рабочей среды следует следить за состоянием торцевых и сальниковых уплотнений. Сальниковую набивку следует наматывать отдельными кольцами, обеспечив протечку не более 60 капель в минуту. Между кольцами набивки установить плоские шайбы из материала, стойкостью к перекачиваемой среде (фторопласт, резина, металл). При применении набивки из фторопластовой стружки установка шайб обязательно.
Фонарное кольцо расположить относительно отверстия для подвода жидкости так, чтобы при подтяжке набивки в процессе эксплуатации отверстие не перекрывалось набивкой.
Решающее значение для создания герметичности имеет правильный выбор материала прокладок. Материал прокладки должен быть достаточно эластичным и в то же время достаточно прочным, чтобы не раздавливаться при затяжке и не выниматься из пространства между уплотняемыми поверхностями; материал должен сохранять свои физические свойства при рабочей температуре.
Паранитовая прокладка должна быть вырублена из цельного куска. Она должна состоять только из одного слоя без разрывов, надрезов, вмятин, задиров. Перед установкой прокладочное кольцо следует хорошо проварить в минеральном масле.
Утечки также неизбежны, если стальные фланцы стянуты болтами меньшего, чем по расчёту, диаметра, затяжка болтов неравномерна, канавки на фланцах отсутствуют или стали менее острыми. Все эти и другие практические требования следует строго соблюдать.
4. Ремонт оборудования
4.1 Подготовка конденсатора и насоса к ремонту
4.1.1 Подготовка конденсатора к ремонту
Подготовка конденсатора к ремонту включает выполнение следующих мероприятий:
- Снижается избыточное давление до атмосферного и аппарат освобождается от продукта.
- Отключается арматура и ставятся заглушки на всех отводящих и подводящих трубопроводах.
- Проводится продувка азотом или водянистым паром с последующей промывкой водой и продувкой воздухом.
-. Выполняется анализ на наличие ядовитых и взрывоопасных продуктов.
- Составляется план и получается разрешение на огневые работы, если они необходимы в процессе ремонта.
- Составляется акт сдачи в ремонт.
4.1.2 Подготовка насоса к ремонту
Перед сдачей в ремонт насос останавливают в определенной последовательности, изложенной в производственной инструкции.
В процессе остановки необходимо освободить машину перекачиваемой жидкости, удалить из нее взрывоопасные вещества. Для этого насос промывают растворами, нейтрализующими перекачиваемый продукт, а затем пропаривают.
Перед сдачей в ремонт машинисту необходимо отключить установку от действующих коллекторов, полностью снять избыточное давление в машине, напряжение на электрооборудовании, отключить его от системы электроснабжения, установить заглушки на всасывающей и нагнетательной линиях, отключить продувочные и анализоотборочные линии в насосах, работающих на взрывоопасных и токсичных газах. Машинист должен также проверить данные анализа, подтверждающие качество продувки или промывки машины и межступенчатой аппаратуры, наличие на пусковом устройстве плаката «Не включать — работают люди!».
Сдачу установки в ремонт оформляют актом, содержащим тип, марку, цеховой номер насоса, наименование ремонтной организации, подразделения, должность и фамилию представителя, подписывающего акт, наименование эксплуатационной службы, должность и фамилию ее представителей, номер паспорта (формуляра) сдаваемого в ремонт оборудования, число наработанных с начала эксплуатации и с момента последнего капитального ремонта машино-часов, указания по комплектности оборудования, а также соответствие принятых мер по правилам безопасного труда нормативно-технической документации (с ссылкой на номер или название документов), дату приемки в ремонт.
Перед началом разборки агрегата каждый разбираемый участок тщательно промывают и протирают. Подготавливают рабочее место так, чтобы при укладке снятых деталей не повредить их.
4.2 Дефектация и ведомость дефектов
4.2.1 Дефектация и ведомость дефектов конденсатора
4.2.1.1 Дефектация трубного пучка. Перед дефектацией наружная и внутренняя поверхности труб трубного пучка должны быть очищены. Для очистки могут применяться методы:
- гидромеханической очистки под давлением 15,0-63,0 МПа;
- химической очистки – прокачкой раствора ингибированной соляной кислоты или смеси органических растворителей;
- механической очистки с применением шампалов или специальных свёрл.
Гидромеханическая очистка труб производится с применением высокого давления (УВД).
Трубный пучок подлежит замене (ремонту), если:
- вышло из строя более 30% труб;
- не обеспечиваются необходимые параметры технологического процесса при меньшем количестве вышедших из строя труб.
4.2.1.2 Дефектация крепежных деталей. Крепежные детали (шпильки, гайки) проверяются внешним осмотром и замерами.
Крепежные детали отбраковываются в случае:
- наличия трещин, срывов или коррозионного износа резьбы;
- изгиба шпилек более 0,5 мм на 100 мм длины, наличия остаточных деформаций;
- износа боковых граней головок болтов и гаек более;
а) 0,5 мм при размере под ключ от 17 до 30 мм;
б) 1 мм при размере под ключ от 30 до 46 мм;
в) 1,5 мм при размере под ключ от 46 до 80 мм;
- коррозионного или эрозионного износа гладкой части тела, превышающего 3% от номинального размера.
4.2.1.3 Дефектация кожуха конденсатора. При внутреннем осмотре конденсатора особое внимание должно быть обращено на выявление следующих дефектов:
-. на поверхность металла корпуса:
- трещин, надрывов, коррозии стенок;
- выпучин;
- наличие щелочного растрескивания, особенно при температурах стенок выше 80 0С, в местах скопления и конденсации щелочи и в местах концентрации напряжений.
-. изменение геометрии корпуса в результате деформации стенок в виде выпучен, вмятин.
-. в сварных швах – трещин, свищей, пар, видимых непроваров, подрезов, коррозии.
Элементы конденсатора: обечайки, днища, крышки, штуцеров и т.п., у которых при наружном и внутреннем осмотрах замечена явная коррозия или другие дефекты, сопровождающиеся износом стенок, а также выборочно по поверхностям, где явная коррозия не замечена, подвергаются замеру толщин стенок.
Замеры толщины стенки производится неразрушающимися методами с использованием ультразвуковых приборов или путем засверловки и измерения толщины стенки мерительным инструментом с погрешностью 0,1 мм, а для толщин более 20 мм – с погрешностью не более +/-5% от измеряемой величины.
Предпочтение следует отдавать ультразвуковой дефектоскопии.
Выбор мест количества замеряемых точек по определению толщины стенки конденсатора, выбор методов неразрушающего контроля осуществляет лицо, производящее освидетельствование.
Если при первичном объеме контроля выявляются дефекты, то его объем должен быть удвоен, а в случаях неудовлетворительных результатов объем контроля должен быть 100%-ным.
Результаты замеров и фактическое расположение точек замеров отражается в коррозионной карте, а на корпусе конденсатора краской отмечаются места замеров, которые являются предпочтительными при проведении толщинометрии во время последующих освидетельствований.
Элементы конденсатора, доступ к которым для определения достаточной толщины неразрушающими методами контроля затруднен, должны разбираться и проверяться отдельно.
Места наиболее вероятного возникновения трещин в элементах конденсатора, в том числе и сварные швы, контролируются внешним осмотром с применением оптических приборов, а при необходимости – методом цветной, ультразвуковой дефектоскопии или другими методами неразрушающего контроля.
Выбор методов неразрушающего контроля сварных соединений производится в соответствии с ОСТ 26-2079-80 «Швы сварных соединений сосудов и аппаратов, работающих под давлением. Выбор методов неразрушающего контроля».{ }
Чувствительность и разрешающая способность выбранного метода должны обеспечивать надежное выявление недопустимых дефектов. Объем контроля определяется в соответствии с «Правилами устройства и бесопасной эксплуатации сосудов работающих под давлением», ПБ 03-576-03 { } и с учетом отраслевых инструкций по контролю.
Недоступные для контроля ультразвуковой дефектоскопией или радиографическим методом швы сварных соединений проверяются в соответствии с «Инструкцией по контролю сварных соединений, недоступных для проведения радиографического и ультразвукового контроля. РД 26-11-01.
При обнаружении на корпусе конденсатора выпучин, вмятин для каждого деформированного участка необходимо выполнить:
- замеры для определения размеров участка и фактической величины прогиба;
- осмотр наружной и внутренней поверхностей с дефектоскопией цветным методом зон повышенного напряжения;
- замер толщины металла в месте максимальной стрелы прогиба или дефектной поверхности по квадратной сетке с размером, назначенным лицом, производящим освидетельствование, и на «здоровом» металле для сравнения результатов;
- замер твердости металла с наружной или внутренней поверхности в зоне максимальной стрелы прогиба, а также «здоровом» металле для сравнения результатов;
- проверку правильности геометрической формы корпуса с оценкой степени его овальности;
- при необходимости, исследование микроструктуры металла неразрушающим методом путем снятия реплик на наружной или внутренней поверхности на дефектном и «здоровом» участках для сравнения результатов;
- цветную или магнитопорошковую дефектоскопию участков, на которых обнаружены поверхностные дефекты;
- ультразвуковой или радиационный контроль обнаруженных дефектов в металле;
- при необходимости, контрольную вырезку металла для исследования химического состава, физико-химических свойств и структуры металла;
- установление причины образования дефекта корпуса.
При осмотре сварных швов поверхность сварного шва и прилегающего к нему участка основного металла, шириной не менее 20 мм в обе стороны шва, должна быть зачищена от шланга и других загрязнений до металлического блеска.
В случае самомнения в качестве сварных соединений лицо, производящее освидетельствование, может назначить дополнительный контроль неразрушающими методами (замер твердости металла сварного шва, зоны термического влияния и основного металла, ультразвуковой контроль, стилоскопирование, исследование микроструктуры неразрушающим (безобразцовым) методом путем снятия реплик (оттисков) на шве и зонах термического влияния или контролирующую вырезку образца для исследования).
Результаты проверки сборки внутренних устройств конденсатора после осмотра и ремонта при необходимости оформляется актом, подписанным администрацией цеха.
Кроме того, конденсатор должен быть подвергнут гидравлическому испытанию на пробное давление. Рекомендуется гидравлическое испытание проводить в сопровождении акустико-эмиссиоонного (АЭ) контроля с последующей идентификацией зарегистрированных дефектов методом дефектоскопии.
Гидравлическое испытание конденсатора производится в соответствии с методическими указаниями.
Для гидравлического испытания должна использоваться вода с температурой не ниже +50С и не выше +400С.
Разность температур стенок конденсатора и окружающего воздуха не должна вызывать выпадение влаги на поверхности стенок конденсатора.
Обстукивание конденсатора под давлением запрещается.
При обнаружении пропусков давление в конденсаторе должно быть полностью снято, и устранена причина пропусков. Сброс давления производится также плавно, как и подъем.
После устранения дефектов испытания проводятся повторно.
Устранение дефектов и подтяжка крепежных соединений на конденсаторе, находящихся под давлением, не допускается.
Результаты дополнительных освидетельствований должны быть занесены в паспорт конденсатора.
При испытании конденсатора на герметичность должны соблюдаться следующие требования:
- испытание проводится при очередном техническом освидетельствовании, а также после ремонта с применением сварки и при разгерметизации;
- испытания проводят, как правило, после положительных результатов испытания на прочность и плотность;
- испытание производят воздухом инертным газом давлением, равным рабочему;
- если продолжительность испытания на герметичность не указана в проекте, ее устанавливает само предприятие.
Продолжительность испытания на герметичность должна быть не менее 4 часов – при периодических испытаниях.
Результаты испытания на герметичность оформляются актом.
Таблица 4.1 - Ведомость дефектов на ремонт конденсатора
|
Наимено-вание деталей и узлов подлежащих ремонту |
Перечень дефектов |
Мероприятия по их устроне-нию |
Необходимые материалы и запасные части | ||
| Наименование | ед. изм. | Кол. | |||
|
Пучок трубный |
Коррозионный износ трубок в количестве 10% |
Заменить дефектные трубы на новые |
Труба
l=6000 мм 98 штук |
кг | 564,7 |
|
Камера распре-дели-тельная |
Коррозион-ный износ обечайки камеры распределительной | Заменить обечайку камеры на новую |
Лист
|
кг | 710 |
|
Сварочная проволока Св08ГА ГОСТ 2246-60 |
кг | 9,56 | |||
| Кожух | Трещина вдоль сварного шва на расстоянии менее 100 мм | Вырезать дефект-ную часть корпуса и устано-вить «латку» |
Лист 400 х 250 s = 16 мм стали 16ГС |
кг |
245,8 |
| Электроды Э50А ГОСТ 9467-60 | кг | 6,967 | |||


4.2.2 Дефектация и ведомость дефектов насоса
4.2.2.1. Дефектация вала и защитной гильзы. Наиболее характерными дефектами валов являются: искривление, износ шеек, резьбы и шпоночных пазов;
После разборки произвести контроль вала на наличие трещин, наружных трещин - магнитопорошковым методом и внутренних трещин -ультразвуковой дефектоскопией. При обнаружении трещины на валу его дальнейшая эксплуатация не допускается.
Проверить вал на прогиб, для этого вал устанавливают в центр токарного станка, и промеряется прогиб в нескольких сечениях, с помощью индикатора часового типа.
Шейку вала промеряют в трех сечениях (середина, края) и двух взаимно перпендикулярных плоскостях, с помощью микрометрической скобы.
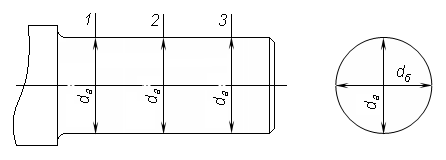
Рисунок 4.1 – Схема измерения
Биение валов допускают не выше предусмотренных чертежами, а при отсутствии этих данных - не выше величин, приведенных в таблице 4.2.2.1
Таблица 4.2 – Величины биений вала
| Места замера биения | Величины биений, мм |
|
Шейки вала: под подшипники под промежуточный подшипник |
0,02 – 0,025 0,03 |
| Опорные торцы вала | 0,025 |
Защитная гильза служит для защиты вала от износа в местах работы сальниковых уплотнений, не допускается конусность гильз более 0,1 мм, волнистость и овальность более 0,03 мм. Биение торцов гильз относительно внутреннего и наружного диаметров и биение рабочих поверхностей относительно посадочных мест внутреннего диметра гильзы не должно превышать 0,03 мм.
Максимальная разность между диаметром шейки вала и внутренним диаметром защитной гильзы не должна быть более 0,044 мм.
4.2.2.2 Дефектация подшипника каченя. Не допускаются к эксплуатации подшипники, имеющие следующие дефекты:
-трещины, выкрашивание металла на кольцах и телах качения;
-выбоины и отпечатки (лунки) на беговых дорожках колец;
-шелушение металла, чешуйчатые отслоения; -коррозионные раковины, забоины и вмятины на поверхностях качения, видимые невооруженным взглядом;
-трещины на сепараторе, отсутствие или ослабление заклепок сепаратора;
-заметная визуально ступенчатая выработка рабочих поверхностей колец.
При дефектации подшипников качения проверяют радиальные и осевые зазоры. Радиальный зазор определяют на приспособлении индикатором. Внутреннее кольцо подшипника закрепляют на плите конусной шайбой и по разнице показаний индикатора, при перемещении наружного кольца к индикатору и от него, определяют радиальный зазор. За величину радиального зазора принимают среднее арифметическое значение четырех измерений с поворотом одного кольца относительно другого на 90.
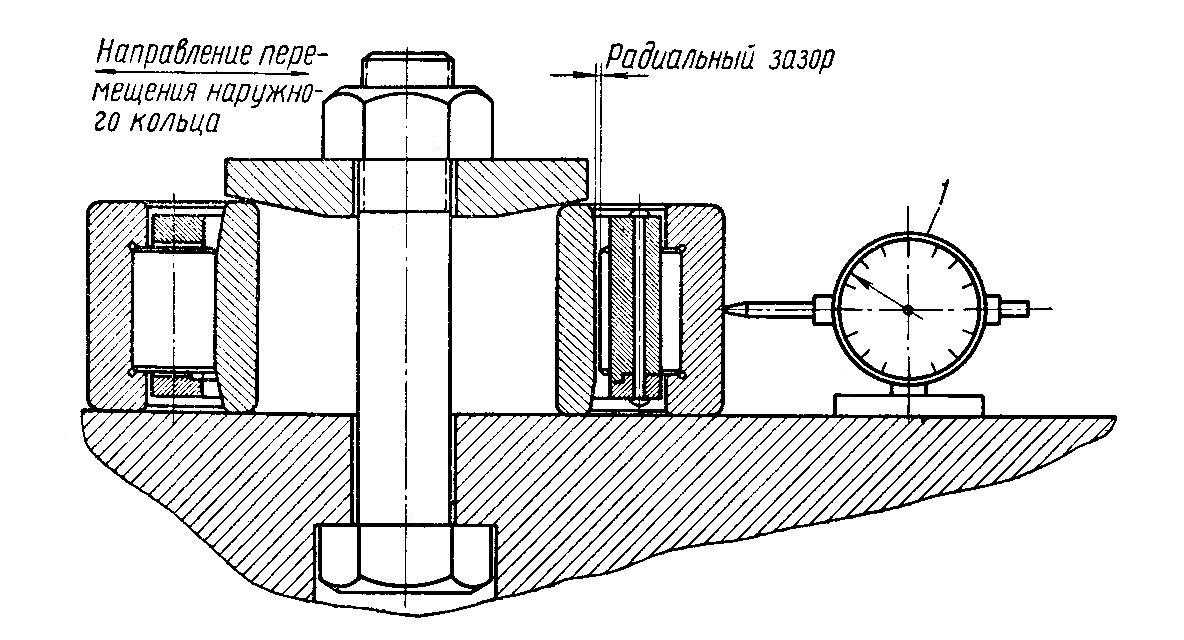
Рисунок 4.2 – Приспособление для измерения радиального зазора. 1 – индикатор
Подшипники заменяют, если радиальный зазор превышает 0,1 мм - для подшипников с внутренним диаметром до 50 мм; 0,15 мм - с диаметром 50-100 мм; 0,2 мм - с диаметром свыше 100 мм.
Осевой зазор подшипников качения определяют по индикатору на приспособлениях. Одно из колец подшипника, внутренне или наружное, закрепляют на приспособлении и по разнице показаний индикатора при перемещении свободного кольца из нижнего в верхнее положение определяют величину осевого зазора подшипника.
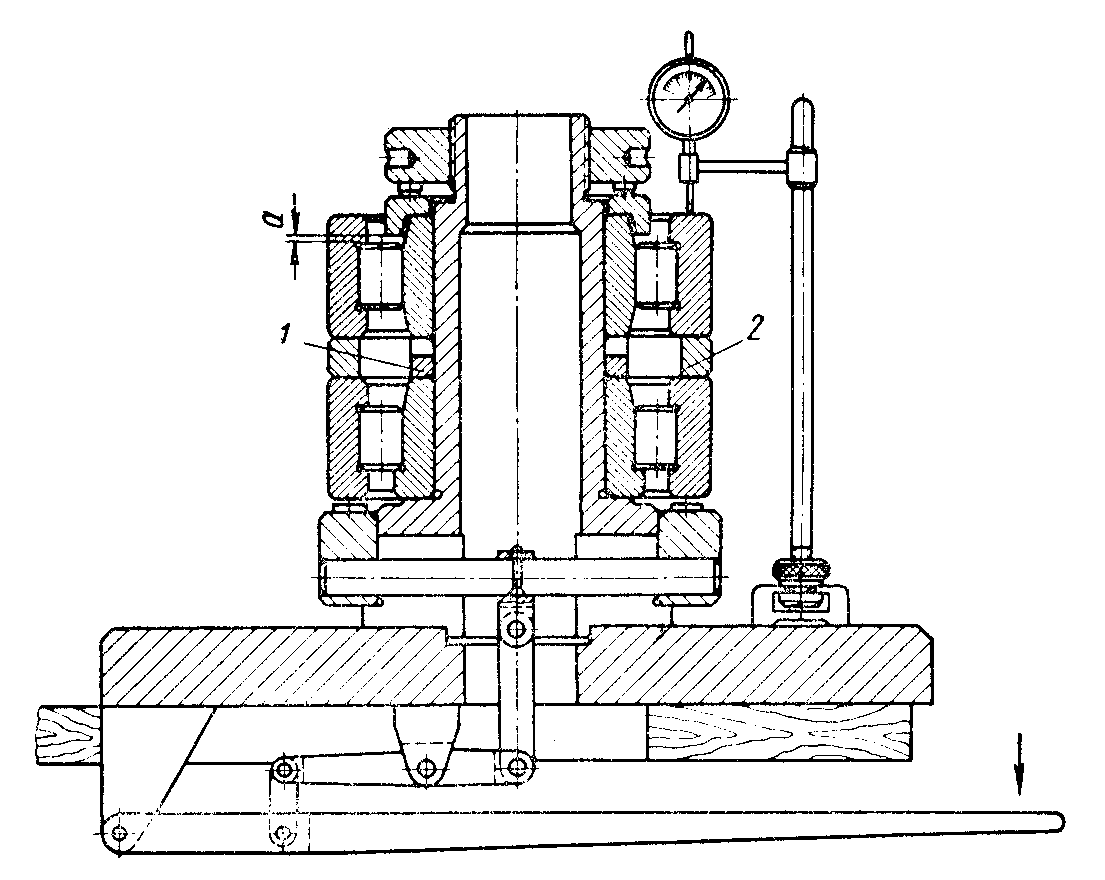
Рисунок 4.3 – Приспособление для измерения осевого зазора. 1, 2 – распорные кольца; а - зазор
4.2.2.3 Дефектация рабочего колеса с уплотняющими кольцами. Рабочие колеса не должны иметь трещин любого размера и расположения. Посадочные места и торцовые поверхности рабочих колес не должны иметь забоин, заусенцев и т.д.
Рабочие колеса не должны иметь износа лопаток и дисков от коррозии и эрозии более 25% от их номинальной толщины. Изгиб лопаток не допускается.
4.2.2 Ведомость дефектов на ремонт центробежного насоса
Таблица 4.3 - Ведомость дефектов на ремонт насоса
| Наименование узлов и деталей подлежащих ремонту | Характер неисправности | Метод устранения | Необходимые материалы | ||
| Наименование | Кол-во | Ед.изм. | |||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Вал | Износ посадочных шеек вала | Востановление хромированием |
Хромовый ангидрид Серная кислота |
1 1 |
л |
| Вал | Прогиб вала |
Термическая правка вала |
Асбестовый лист | 0,2 | кг |
| Подшипник | Трещина | Замена | Подшипник ГОСТ 8338-57 | 1 | шт. |
| Сальниковое уплотнение | Износ сальниковой набивки | Замена сальниковой набивки | Шнур | 0,3 | кг |
| Ротор | Разбалансировка ротора | Произвести балансировку ротора | - | - | - |
| Вал | Расцентровка вала насоса с валом электродвигателя | Произвести центровку вала | - | - | - |
4.3 Технология устранения дефектов
4.3.1 Технология устранения дефектов конденсатора
4.3.1.1 Технология ремонта трубного пучка с частичной заменой труб: Замену дефектных труб трубного пучка произвести в следующей технологической последовательности:
- рассверлить развальцованные концы трубы с обоих сторон на полную толщину трубной решетки. Диаметр сверла должен быть на 0,5 – 1 мм меньше диаметра отверстий трубной решетки;
- выбить трубы из трубного пучка;
- зачистить внутреннюю поверхность отверстий трубной решетки и все зеркало решеток со стороны труб от масла, окалины и загрязнений до металлического блеска;
- зачистить наружную поверхность трубы от торцов на расстояние превышающее толщину трубной решетки на расстояние превышающее толщину трубной решетки на 20 мм, а внутреннюю поверхность трубы на 15-20 мм со стороны торцов трубы;
- вставить трубы в трубные решетки. Для облегчения сборки труб с решетками, перед установкой труб, допускается нагрев решеток до 60-700С;
- развальцевать конец труб согласно рисунка 4.4
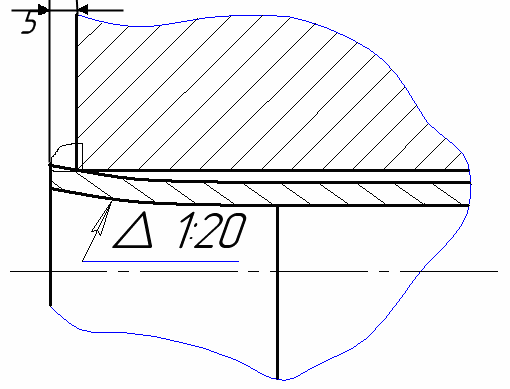
Рисунок 4.4 – Развальцовка конца труб
- проверить качество сборки под сварку и отсутствие загрязнений на свариваемой и прилегающих поверхностях. Произвести подогрев подготовленных под сварку соединений до температуры 150-2000С;
- произвести обварку труб в трубной решетке согласно рисунку 4.2. Для уменьшения остаточных напряжений обварку труб производить в разброс, например, в шахматном порядке. С целью получения более пластичного металла околошовной зоны сварку рекомендуется производить в два прохода ниточным швом. Наплывы и затеки металла шва с торца внутрь трубы не допускается. Обварку труб допускается производить ручной дуговой сваркой штучными электродами, а при необходимости получения более высокого качества соединений ручной аргонодуговой сваркой неплавящимся вольфрамовым электродом
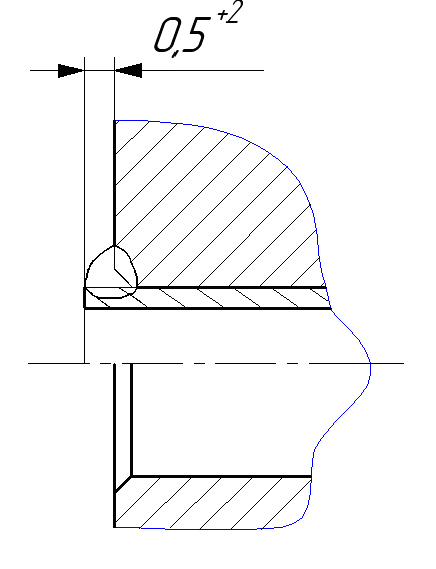
Рисунок 4.5- Обварка труб
- после сварки произвести зачистку металла шва от шлака и излишнего усиления для проведения подвальцовки и контрольных операций.
- проконтролировать качество сварных соединений внешним осмотром 100% соединений.
- развальцевать трубы согласно рисунку 4.3 на глубину толщины трубной решетки минус 3 мм.
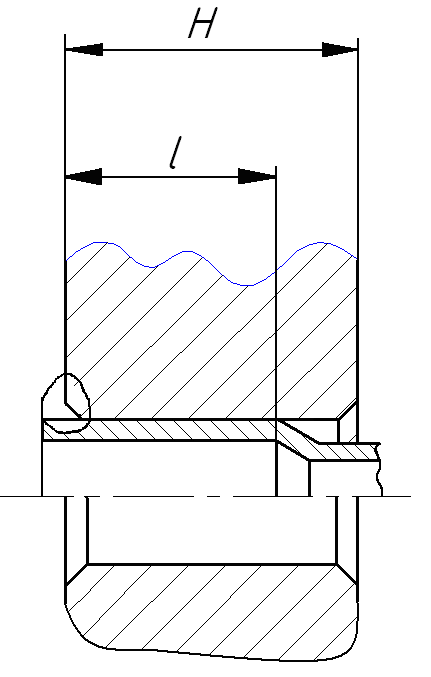
Рисунок 4.6. – Развальцовка труб
- выполнить опрессовку межтрубного пространства пробным давлением согласно требованиям Правил Ростехнадзора.
- исправление несплошностей соединений “труба решетка“ выявленных при гидроопрессовке, произвести путем полного удаления дефектного шва и сварки нового с обязательным соблюдением требований по зачистке, обезжириванию и просушке металла перед сваркой.
4.3.1.2.2 Технология изготовления обечайки камеры распределительной. Сборку камеры распределительной произвести в следующей технологической последовательности:
Обечайку изготовить в следующей технологической следовательности:
- Уложить основной лист на стол газорезательной машины до упоров, маркировкой вверх, при помощи электромостового крана;
- обрезать одну поперечную кромку листа при помощи газорезательной машины;
- снять основной лист со стола газорезательной машины при помощи электромостового крана;
- подать основной лист на сборочную плиту маркировкой вниз при помощи электромостового крана;
- зачистить торцы поперечных кромок заготовки и поверхность металла до металлического блеска на ширину 20 мм при помощи шлифмашинки;
- снять основной лист со сборочной плиты при помощи электромостового крана;
- установить основной лист на стол кромкострогательного станка при помощи электромостового крана;
- строгать поверхность;
- снять основной лист со стола станка;
- подать заготовку при помощи электро – мостового крана на сборочную плиту для зачистки, маркировкой вниз;
- зачистить кромки заготовки;
- зачистить торцы кромок заготовки. Поверхность металла поперечных кромок зачистить до металлического блеска на ширину 20 мм при помощи электро – мостового крана;
- строгать поверхность;
- переустановить заготовку для строжки кромки;
- строгать поверхность, выдержав размер;
- снять заготовку со стола кромкострогательного станка;
- подать заготовку на листогибочную машину (ЛГМ) маркировкой вниз при помощи электро – мостового крана;
- произвести подгибку кромок листовой заготовки до заданного радиуса;
- вальцевать обечайку по требуемому радиусу до сведения кромок, выдержав при этом размеры;
- прихватить продольный стык с наружной стороны РЭДС (смотри рисунок 4.7)