Пластмассы и их основные компоненты. Сварка металлов и ее назначение
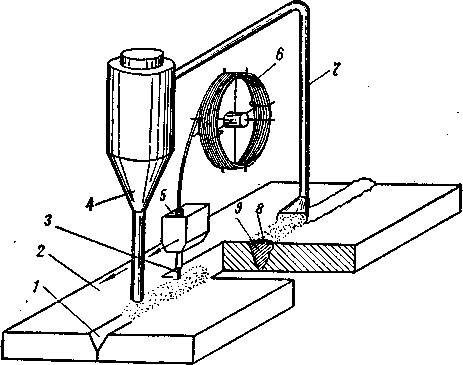
Рис. 7.
Дуговая сварка в среде защитных газов. Дуговая сварка в среде защитных газов – углекислом, аргоне или гелии – обеспечивает лучшую, чем при сварке покрытыми электродами или под слоем флюса, защиту от воздействия кислорода и азота воздуха, лучшее использование тепла дуги.
Вместе с тем сварка в среде защитных газов не заменяет названные способы сварки, а применяется в машино- и приборостроении там, где эти способы не дают необходимых результатов. Для сварки в струе углекислого газа применяют горелки-держатели (рис. 8). Дуга 4 горит между заготовкой 5 и электродной проволокой 1, которая автоматически подается с постоянной скоростью. Подвод тока к проволоке обеспечивается через контактные сапожки 2. Сварка выполняется на переменном или постоянном токе. Углекислый газ в зону сварки подается через сопло 3; к горелке он поступает от баллона. Образующийся при сварке оксид железа раскисляется марганцем и кремнием, которые в повышенном количестве содержатся в электродной проволоке. Сварку в углекислом газе широко применяют для углеродистой стали, заварки дефектов стальных отливок, наплавки и восстановления изношенных деталей.
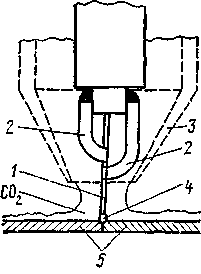
Рис. 8.
Сварка в инертных газах (аргоне, гелии или их смесях) применяется для коррозионно-стойких сталей, титана, алюминия, меди, никеля, их сплавов и сплавов магния. Сварка выполняется плавящимся или неплавящимся электродом, постоянным или переменным током. Общая схема установки для сварки плавящимся электродом аналогична установке при сварке в углекислом газе; электродная проволока применяется того же состава, что и основной металл. В качестве неплавящегося электрода используют вольфрамовую проволоку, которую устанавливают в горелку. Для заполнения разделки кромок в зону дуги вводят присадочный металл.
Электрошлаковая сварка – способ бездуговой электрической сварки встык в расплавленном шлаке. Для наведения шлака применяют те же флюсы, что и при электрошлаковом переплаве стали.
В перегретом шлаке 2 (рис. 9) расплавляется электродная проволока 4 и оплавляются свариваемые кромки 5 заготовки, металл сливается в общей сварочной ванне / и по затвердевании образует сварной шов. Медные ползуны 6, охлаждаемые водой, по мере наплавления шва автоматически перемещаются вверх и обеспечивают формирование шва. На рис. 9 показано вертикальное сечение шва и видна лишь одна свариваемая часть заготовки (вторая очерчена штрихами). Зазор устанавливается в пределах 20 - 25 мм для свободного прохода направляющих 3 с электродной проволокой. Сварку ведут одним электродом (проволокой) или несколькими в зависимости от толщины заготовки на стыке.
Электрошлаковая сварка позволяет соединять заготовки практически неограниченной толщины (чаще все же сваривают стыки толщиной 150—450 мм). Этот способ дает возможность заменить трудоемкие цель-нолитые и цельнокованые крупные детали сварнолитыми, сварноковаными и свар-нопрокатными, собранными из удобных в производстве заготовок.
Электрошлаковая сварка применяется при сооружении уникальных прессов, прокатных станов, емкостей высокого давления, судов.
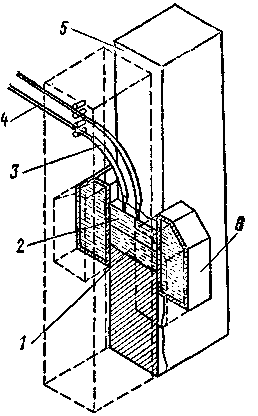
Рис. 9.
Заключение
Пластические массы находят широкое применение в различных отраслях народного хозяйства. В качестве конструкционных материалов пластмассы используют в машиностроении, автомобильной промышленности, авиации, приборостроении, электромашиностроении, судостроении и др. В электронной технике полимерные материалы, например электреты, применяют в качестве активных материалов, в которых протекающие на молекулярном и электронном уровнях процессы обеспечивают работу прибора. Широко использование полимерных материалов в качестве пленок, клеев, волокон.
Сварка является одним из ведущих технологических процессов современного машиностроения. Она позволяет соединять самые разнообразные материалы и заготовки – от деталей, размеры которых исчисляются долями миллиметра, до гигантских многотонных конструкций. Соединения можно получать на земле, под водой, в космосе. Современная сварочная техника насчитывает десятки способов сварки. Непохожие, казалось бы, между собой, эти способы объединяются одним общим понятием – сварка.
Сваркой называется технологический процесс получения неразъемных соединений за счет установления межатомных (межмолекулярных) связей между поверхностными атомами двух соединяемых заготовок.
Чтобы понять физическую сущность сварки, вспомним, что в металле атомы находятся в узлах кристаллической решетки, а расстояние между центрами атомов составляет 0,2 - 0,5 нм. При таких расстояниях между атомами существует межатомная связь, т. е. существуют силы, удерживающие атомы в неизменном по отношению к соседним атомам положении. При сварке задача сводится к тому, чтобы установить такие же связи между поверхностными атомами соединяемых заготовок. Представим себе, что нам удалось сблизить две заготовки на расстояние, соизмеримое с параметром кристаллической решетки. Между поверхностными атомами самопроизвольно возникнут межатомные связи. Это должно произойти без затраты энергии. Наоборот, энергия должна выделиться, потому что при этом исчезнут две поверхности, а ведь существование всякой поверхности связано с затратами энергии. Наличие поверхностной энергии особенно хорошо заметно у жидкостей. Жидкости под действием сил поверхностного натяжения стремятся приобрести такую форму, при которой поверхность становится минимальной при том же объеме. Поверхности твердого тела также обладают энергией, только силы поверхностного натяжения недостаточны для того, чтобы изменить форму твердого тела. Поэтому в нашем мысленном эксперименте установление межатомных связей произойдет с выделением энергии системы. С точки зрения термодинамики такой процесс возможен. Однако на практике осуществить соединение двух заготовок простым их сближением не удается. Два обстоятельства препятствуют этому.
Первое. Поверхности заготовок не являются идеально ровными. Рельеф поверхности представляет собой чередование выступов и впадин, и высота неровностей даже при самой тщательной обработке в десятки и сотни тысяч раз больше межатомного расстояния. Поэтому при сближении поверхностей контакт наступит только в отдельных точках.
Второе. Поверхностные атомы не имеют свободных связей. Поверхности покрыты оксидами, а также пленками газов и жидкостей, состоящими из адсорбированных атомов внешней среды. Эти пленки имеют толщину на несколько порядков больше, чем межатомные расстояния. Так, после протирки бензином на поверхности остается пленка толщиной 1 - 5 мкм.
По этим причинам попытка получить соединение за счет сближения двух заготовок будет обречена на неудачу, если не принять меры для преодоления указанных препятствий.
Для получения качественного соединения между двумя заготовками необходимо обеспечить контакт по большей части стыкуемых поверхностей и активировать их, т. е. сообщить поверхностям некоторую энергию. Эта энергия необходима для обрыва связей между атомами заготовки и внешней среды и для повышения энергии поверхностных атомов, которые при этом переходят в активное состояние.
В сварочной технике существуют для этого два средства. Это нагрев и давление, применяемые отдельно или совместно. В зависимости от степени нагрева и наличия давления все процессы сварки делятся на две группы способов: сварка плавлением и сварка давлением. Сам процесс установления межатомных связей может происходить до их оплавления. При этом разрушается кристаллическая решетка и образуется жидкая металлическая ванна, общая для двух свариваемых заготовок, называемая сварочной ванной. Поверхностные пленки разрушаются или всплывают на поверхность сварочной ванны. Жидкий металл смачивает оплавленные поверхности, что обеспечивает возникновение межатомных связей между соприкасающимися атомами жидкой и твердой фаз. На второй стадии при охлаждении происходит кристаллизация с образованием межатомных связей.
При сварке давлением сближение поверхностных атомов достигается за счет совместной пластической деформации в зоне соединения. Необходимо кратковременное механическое воздействие на заготовки для их сжатия и сближения атомов до возникновения межатомных сил связи. Очистка поверхности от пленок, а также сближение атомов достигаются путем совместной пластической деформации в зоне соединения. Неровности сминаются, поверхностные пленки раздробляются. Заготовки контактируют по чистым поверхностям. Сварка давлением возможна лишь при том условии, что материал способен воспринимать значительные местные пластические деформации без разрушения. Часто для повышения пластичности материала места соединения нагревают.
Как при сварке плавлением, так и при сварке давлением в зоне соединения возникает тот тип связи между атомами, который имеет место внутри свариваемых материалов.
Список используемой литературы
А.И. Самохоцкий, Б.А. Кузьмин. Металлургия, металловедение и конструкционные материалы.
В.М. Никифоров. Технология металлов и конструкционные материалы.
Б.А. Кузьмин. Технология металлов и конструкционные материалы.
Воскобойников В.Г., Кудрин В.А., Якушев А.М. Общая металлургия.
Думов С.И. Технология электрической сварки плавлением.
Лахтин Ю.М., Леонтьева В.П. Материаловедение.
Линчевский Б.В., Соболевский А.Л., Кальменев А.А. Металлургия черных металлов.
Гуляев А.П. Металловедение.
Лахтин Ю.М. Металловедение и термическая обработка металлов.
10. Севрюков Н.Н., Кузьмин Б.А., Челишев Е.В. Общая металлургия.