Расчет металлорежущих инструментов
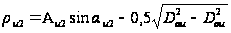 ,
мм
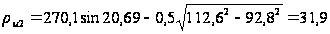 мм
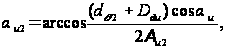
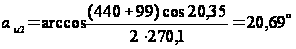
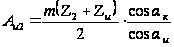 ,
мм.
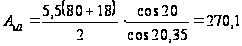 мм
Позитивное исходное расстояние на передней поверхности нового долбяка от исходного пересечения определяется по формуле
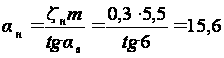 ,
мм.
Определение негативного исходного расстояния долбяка.
Негативное исходное расстояние долбяка (пересечение III–III на рис. 4.1) определяет размеры долбяка после всех. Толщина долбяка, что осталась, ограничивается: 1) прочностью зубцов долбяка; 2) срезкой кромок зубцов у колес, которые нарежутся, прямолинейным участком ножки зубца долбяка; 3) подрезает зубцы колес, которые нарежутся.
Допустимая величина среза кромки колеса ∆R зависит от условий работы передачи, степени точности, и назначается конструктором. Если срезка покромки не допускается, то ∆R=0.
Минимальный коэффициент смещения ξmin, при котором высота среза кромки колеса будет равняется допустимой величине ∆R, определяется по формуле
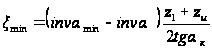 ,
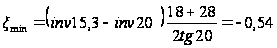
где
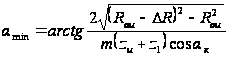 .
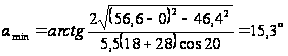
Рассчитанное значение ξmin проверяют на отсутствие подрезает зуб колеса.
Подрезает исключается, если выполняется условие
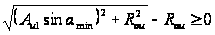 .
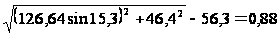
Если в результате проверки будет установлено наличие подрезающего, то нужно увеличить коэффициент смещения ξmin.
Максимальное негативное исходное расстояние предельно сточенного долбяка ас определяется по формуле
 ,
мм.
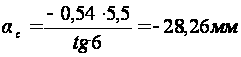
2.6 Определение высоты долбяка
Максимально возможная величина стачивания долбяка вдоль его оси.
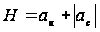 ,
мм.
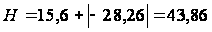
Висота долбяка.
Если рассчитана величина возможного утачивания долбяка н меньше максимально допустимой высоты рабочей части долбяка ви-визн (определяется по таблицы 4, дод. 2), то
Ви-Визн=20–6,5=13,5
Bи=Н +Визн, мм,
где визн – минимальная толщина долбяка за условием прочности, выбирается по табличку. 4, дод. 2.
Если рассчитаная величина возможного утачивания долбяка н превышает максимально допустимую по технологическим возможностям шлифования высоту долбяка ви (определяется по таблицы 4, доп. 2), то как окончательную высоту долбяка принимается величина ви, выбранную из таблицы. В этом случае возможно несколько случаев расположения исходного пересечения долбяка.
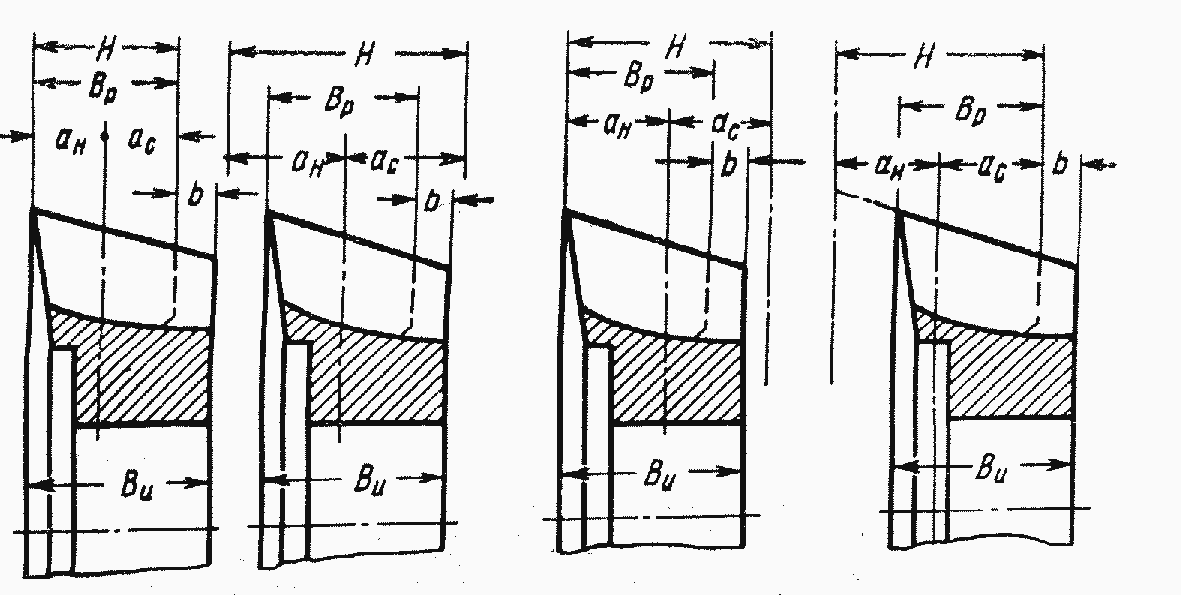
Рисунок 4.3 – Варианты расположения исходного пересечения долбяка: а и б – симметричное расположение исходных расстояний; в-с полным использованием позитивного исходного расстояния; г – с полным использованием негативного расстояния
Позитивное исходное расстояние долбяка принимается ровным рассчитанному значение ан, если Н<Ви (рис. 4.3, а), де Ви – максимально допустимая рабочая высота долбяка по технологическим возможностям его шлифования (определяется по таблице 4, дод. 2).
Позитивное исходное расстояние ан=ас = 0,5Ви (рис. 4.3, б), если ан>0,5Ви, і ас>0,5Ви, де Ви – максимально допустимая рабочая высота долбяка по технологическим возможностям его шлифования (определяется по таблицы 4, дод. 2).
ан=ас = 0,5Ви
ан=ас = 0,5∙20=10 мм
Позитивное исходное расстояние принимается ровным рассчитанному значение ан, ас =Ви-ан, если ан<0,5Ви, і ас>0,5Ви(рис. 4.3, в).
Позитивное исходное расстояние ан=Ви-ас, если ас<0,5Ви і ан>0,5Ви, (рис. 4.3, в).
2.7 Определение размеров долбяка по передней поверхности
Внешний диаметр нового долбяка
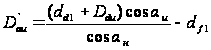 ,
мм,
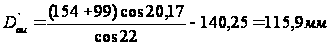
где aн – станочный угол зацепления нового долбяка
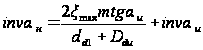 .
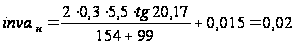

Толщина зуба на делительной окружности по нормали
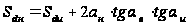 ..
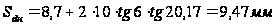
Высота головки зуба долбяка по передней поверхности
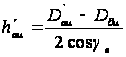 ,
мм.
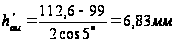
Основные размеры стандартных долбяков за ГОСТ 9324–79 приведены в табл. 4, дополнения 2.
3. Расчет комбинированного сверла
3.1 Исходные данные для расчета комбинированного сверла
– обрабатываемый материал Чугун НВ180;
– диаметр первой ступени сверла d1=20 мм;
– диаметр второй ступени сверла d2=30 мм;
– длина сверления первой ступенью l1=40 мм;
– длина сверления второй ступенью l2=60 мм;
По указанной в исходном задании марке обрабатываемого материала определяем группу, к которой относится материал из [2, с. 17, табл. 3]: 16.
Материал сверла быстрорежущая сталь марки Р6М5 ГОСТ 19265–79.
3.2 Ленточка сверла
Ширина ленточки
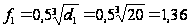 мм
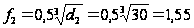 мм
Высота ленточки
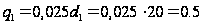 мм
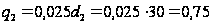 мм
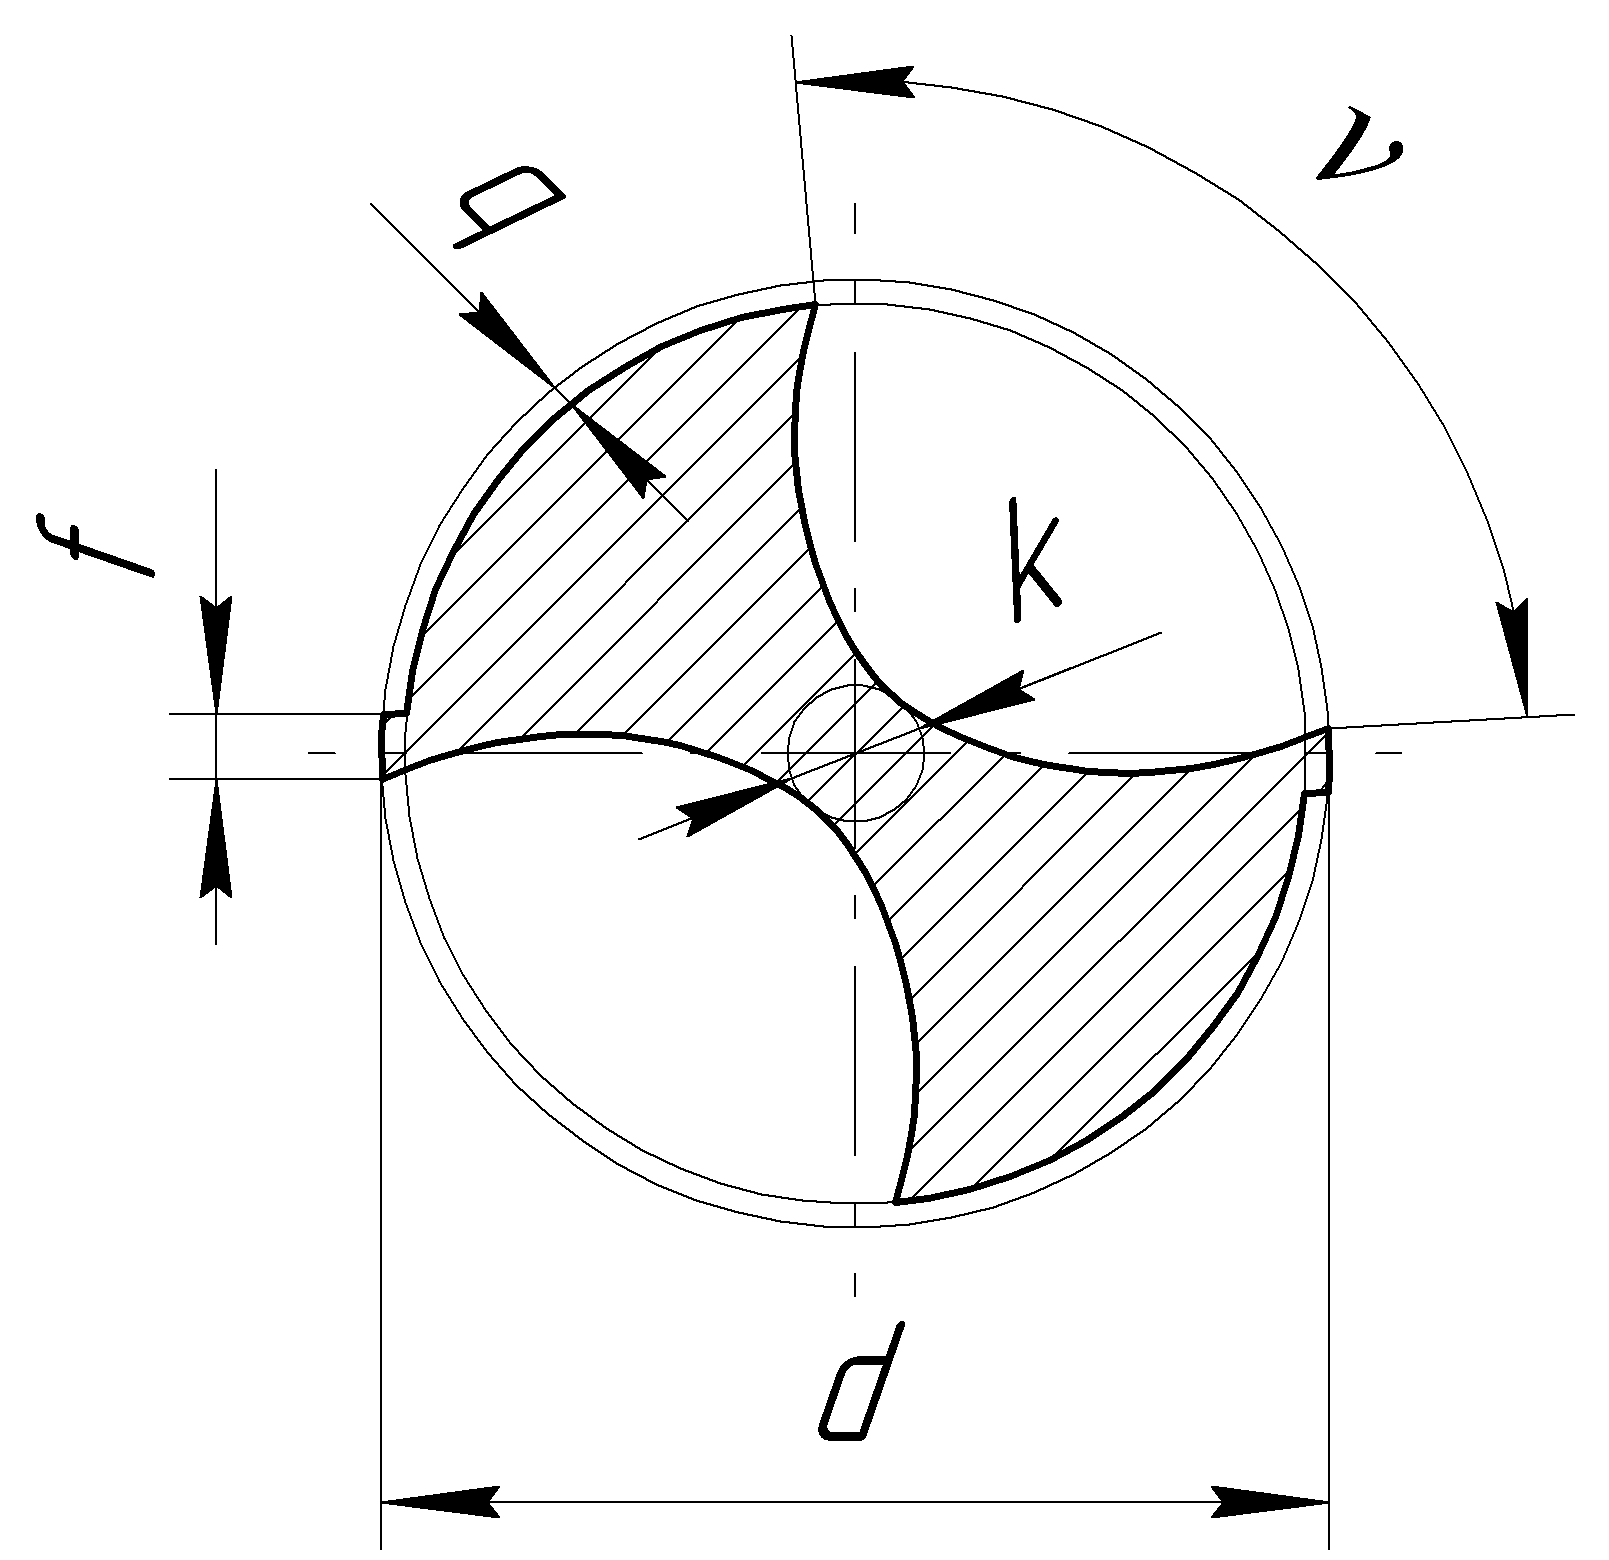
Рисунок 3.1 – Основные геометрические параметры торцевой части сверла
3.3 Определение геометрических параметров сверла
Главный угол в плане
Главный угол в плане для сверл выбирается в зависимости от свойств обрабатываемого материала. Значение углов выбираем по [2, стр. 19, табл. 4.]:

Значение заднего угла
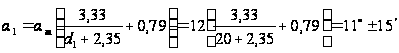
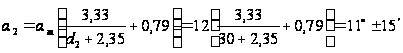
Угол наклона стружечной канавки
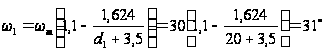
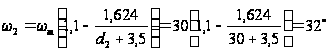
Шаг стружечной канавки
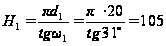 мм
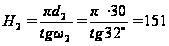 мм
Ширина пера
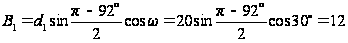 мм
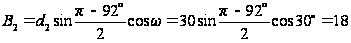 мм
Осевая сила
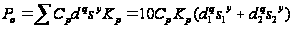
 ;
 ;
 мм/об;
 мм/об;
 ;
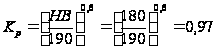 ;
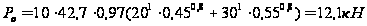
Крутящий момент
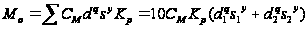
 ;
 ;
мм/об;
мм/об;
;
;
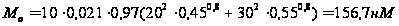
Диаметр сердцевины
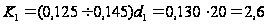 мм;
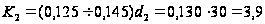 мм.
Длина первой ступени сверла
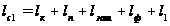 ,
где
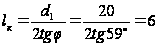 мм
– длина заборного
конуса;
 мм
– длина перебега
сверла;
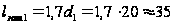 мм
– запас на переточку
первой ступени
сверла;
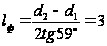 мм
– глубина фаски;
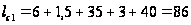 мм.
Длина второй ступени сверла
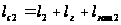 ,
где
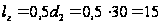 мм
– длина стружечной
канавки неполной
глубины, необходимая
для выхода
фрезы;
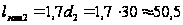 мм
– запас на переточку
второй ступени
сверла;
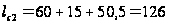 мм
Общая длина сверла
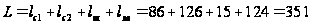 мм,
где
 -
длина переходной
шейки;
 – длина хвостовика.
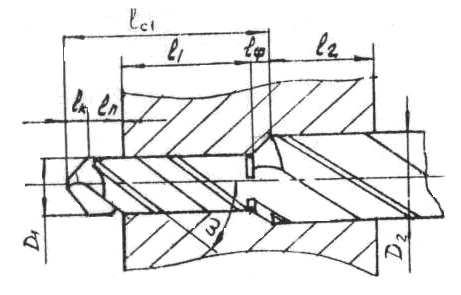
Рисунок 8. – К определению длины первой ступени сверла
Площадь поперечного сечения сверла
Оптимальная площадь
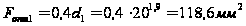
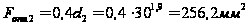
Максимально допустимая площадь
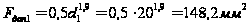
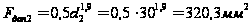
Критическая сжимающая сила
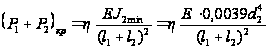
Где:
J2min = 0.0039d24 – наименьший из главных центральных моментов инерции сверла.
J2min = 0.0039Ч304 = 3159;
E = 2.5Ч105 МПа – обобщенный модуль упругости материала сверла.
η – коэффициент критической нагрузки
для определения коэффициента критической нагрузки определим:
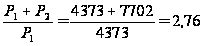 ;
Тогда по таблице 5 [2, стр. 23] η=8,4
Ркр
=
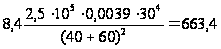 кН;
Проверка сверла на устойчивость производим по условию
 ,
где
 – коэффициент
формы перемычки;
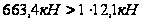
Средний диаметр конического хвостовика
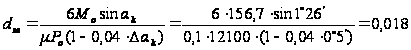 м
Максимальный диаметр конуса Морзе
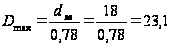 мм.
Принимаем конус Морзе 3.
Заключение
При выполнении курсового проекта был произведён расчёт и проектирование заданных режущих инструментов (шлицевой проятжки, комбинированного сверла, долбяка), разработаны их рабочие чертежи, приведенные в приложении с указанием предельный отклонений размеров деталей и шероховатостей на поверхности инструмента. Также в приложении приведена карта наладки на заострение долбяка по задней поверхности.
Список использованной литературы
1. Методичні вказівки до виконання курсового проекту з дисципліни «Різальний інструмент». Розрахунок інструментів для обробки зубчастих коліс та шліцьових валів./ Укл.: Малишко І.О., Кисельова І.В. – Донецьк: ДонНТУ, 2007. – 48 с.
2. Косилова А.Г., Мещеряков Р.К. Справочник технолога – машиностроителя. В 2-х т. – М.: Машиностроение, 1985. – Т.2 – 496 стр.
3. Методические указания к выполнению контрольных работ по курсу «Проектирование и производство металлорежущих инструментов»/Сост.: И.А. Малышко, С.Л. Толстов. – Донецк: ДПИ, 1991. – 39 с.
4. Справочник инструментальщика/ И.А. Ординарцев и др. – Л.: Машиностроение, 1987. – 846 с.
5. Методичні вказівки до виконання курсового проекту з дисципліни «Різальний інструмент». Розрахунок комбінованої протяжки для обробки шліцьової втулки, / Укл.: Кисельова І.В. – Донецьк: ДонНТУ, 2007. – 22 с.