Технологический расчет электродвигателя
По [1, табл. 8.8]
устанавливаем
вязкость масла
в зависимости
от окружной
скорости. В
быстроходной
паре при скорости
 м/с рекомендуемая
вязкость
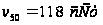 ;
в тихоходной
 м/с рекомендуемая
вязкость
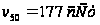 .
Среднее значение
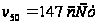 . По [1, табл.8.10] принимаем
масло индустриальное
И-100А по ГОСТ
20799—75 с вязкостью
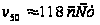 .
Уровень масла контролировать жезловым маслоуказателем при остановке редуктора.
Подшипники смазывать пластичной смазкой, которую закладывают в подшипниковые камеры при сборке. Периодически смазку пополнять шприцем через пресс-маслёнки, заполняя на 2/3 объёма узла. Сорт смазки — УТ-1 ГОСТ 1957-73 [1, табл. 7.15].
12. Сборка редуктора
Перед сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской.
Сборку производят в соответствии с чертежом общего вида редуктора, начиная с узлов валов:
на ведущий вал насаживают мазеудерживающие кольца и шарикоподшипники, предварительно нагретые в масле до 80— 100° С;
в промежуточный вал- шестерню закладывают шпонку 12ґ8ґ32, напрессовывают быстроходное зубчатое колесо до упора в зубчатый венец вал- шестерни, насаживают распорную втулку и мазеудерживающие кольца, устанавливают предварительно нагретые в масле конические роликоподшипники;
в ведомый вал закладывают шпонку 16ґ10ґ45 и напрессовывают тихоходное зубчатое колесо до упора в бурт вала, затем надевают распорную втулку, мазеудерживающие кольца и устанавливают конические роликоподшипники, предварительно нагретые в масле.
На ведущий и ведомый валы насаживаются распорные втулки и крышки сквозные с впрессованными в них манжетами.
Собранные валы укладывают в основание корпуса редуктора, вкладывают регулировочные шайбы, регулировочные крышки (ранее собранные с регулировочным винтом и стопорным рычагом) и надевают крышку корпуса; покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус с помощью двух конических штифтов, затягивают болты, крепящие крышку к корпусу.
После этого в подшипниковые камеры закладывают пластичную смазку, регулируют натяг подшипников. Проверяют проворачиванием валов отсутствие заклинивания подшипников (валы должны проворачиваться от руки).
Далее на конец ведомого вала в шпоночную канавку закладывают шпонку, устанавливают звездочку и фиксируют её шайбой. Шайба крепится болтом М6, который фиксируется стопорной шайбой и штифтом.
Затем ввертывают пробку маслоспускного отверстия с прокладкой и жезловый маслоуказатель. Заливают в корпус масло и закрывают смотровое отверстие крышкой с прокладкой; закрепляют крышку болтами.
Собранный редуктор обкатывают и подвергают испытанию на стенде по программе, устанавливаемой техническими условиями.
Библиографический список
С. А. Чернавский, Курсовое проектирование деталей машин, М.: «Машиностроение», 1980г.
П. Ф. Дунаев, О. П. Леликов, Конструирование узлов и деталей машин, М.: «Высшая школа», 1998г.