Проектирование металлорежущих инструментов
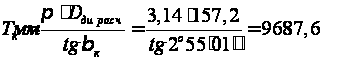
2.21 Осевой шаг зубьев фрезы
Величина шага в осевом сечении фрезы определяется по формуле:
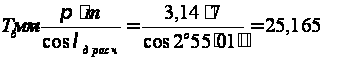
2.22 Размеры профиля зубьев червячной фрезы в нормальном сечении
а) Толщина зуба по делительному цилиндру:
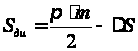 ,
где
 припуск
по толщине
зубьев нарезаемых
колес под дальнейшую
обработку,
равна 0, т.к. обработка
окончательная;
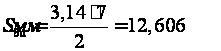 ;
б) Высота
головки зуба:
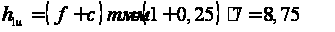 ;
в) Высота
ножки зуба:
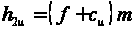 ,
где
 коэффициент
радиального
зазора между
головкой зуба
нарезаемого
колеса и впадиной
зуба фрезы.
Величина
 может быть
принята равной
величине
 .
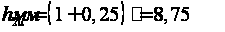 ;
г) Радиус
галтели на
головки зуба:
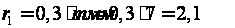 ;
д) Радиус
галтели у ножки
зуба:
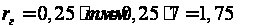 .
Величина углов профиля правой и левой боковых затылованных задних поверхностей зубьев червячной фрезы в осевом сечении:
– для правой:
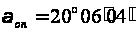 ;
– для левой:
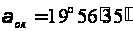 .
Задание №4
Рассчитать и сконструировать гаечный метчик.
Исходные данные:
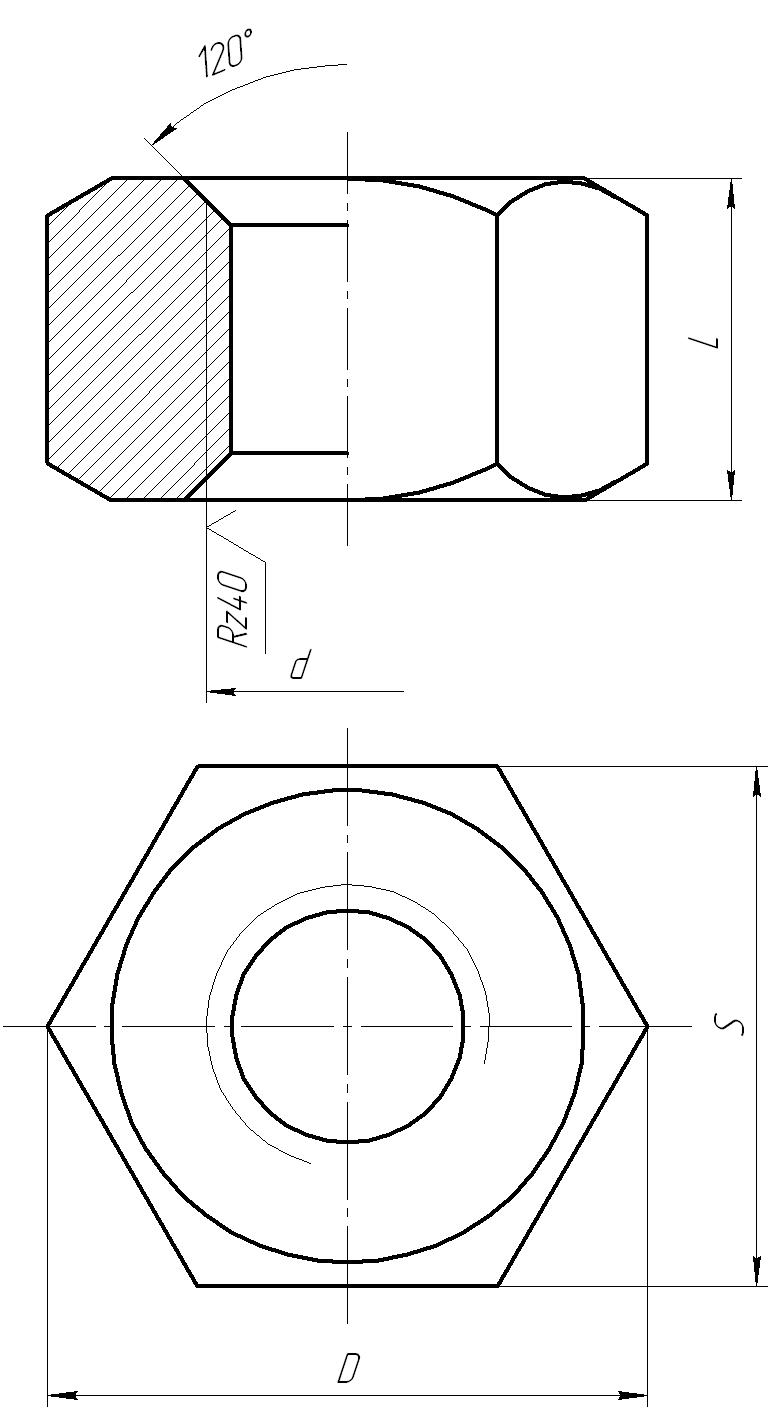
– диаметр
нарезаемой
гайки:
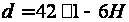 ;
– длина головки:
 ;
– размер под
ключ:
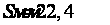 ;
– материал обрабатываемой заготовки: Сталь 45ХН;
– прочность
материала:
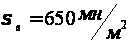 ;
– характер производства: мелко-серийное;
4.1 Расчет и выбор конструктивных элементов гаечного метчика
1. Режущая часть
На величину
угла
 и длину режущей
часть
 оказывают
влияния конструктивные
особенности
отверстия, в
котором нарезается
резьба. Так как
обрабатываемой
гайка имеет
короткое отверстие,
то используется
метчик с малым
значением угла
и длинной режущей
частью, что
обеспечивает
более надежное
центрирование
детали и инструмента.
Принимаем:
– значение
угла
 ;
– длина режущей
части
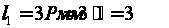 ,
где
 шаг
резьбы.
2. Направляющая часть
Окончательное формирование резьбового профиля заканчивается после прохода первых направляющих зубьев. Последующие не участвуют в калибрование резьбы, а служат для центрирования и направления, обеспечение подачи, метчика, а также являются запасом для переточек.
Для обеспечения
функции центрирования,
направления
и подачи достаточно
иметь направляющую
часть длиной
три-четыре
нитки. Рекомендуется
минимальная
длина направляющей
части
 ,
равная 0,5 диаметра
резьбы. Остальные
нитки направляющей
части являются
запасом для
переточек
метчика по
задней поверхности.
Определяем рабочую длину метчика:
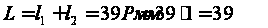 ,
где Р – шаг резьбы;
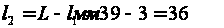
3. Определение стружечной канавки метчика
Требования к профилю стружечных канавок метчика:
1) обеспечение
лучшего образования
и отвода стружки
и оптимальной
величины переднего
угла
 в пределах
глубины профиля
нарезаемой
резьбы;
2) обеспечение достаточного пространства для свободного размещения стружки;
3) сохранение
достаточной
прочности
рабочей части
метчика (диаметр
сердцевины
 );
4) сохранение
метчиком устойчивого
центрирования
и направления
(ширина зуба
 );
5) предотвращение
резания затылком
зуба
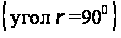 и защемления
стружки при
вывинчивании
метчика (угол
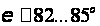 );
6) профиль стружечной канавки должен быть очерчен плавной линией во избежания появления трещин при термообработке;
7) обеспечение простоты и универсальности технологической оснастки при изготовлении стружечных канавок.
Количество стружечных канавок. Число стружечных канавок на метчике влияет на условие отвода стружки и на толщину срезаемого слоя, а следовательно, на величину крутящего момента. Кроме того, число канавок определяет условия центрирования и направления метчика.
Число стружечных канавок зависит от вида инструмента, обрабатываемого материала и размеров резьбы. Исходя из этих условий, принимаем число стружечных канавок равным 3.
Передний
угол
метчика. Передняя
поверхность
и передний угол
образуются
стружечной
канавкой метчика.
Для плавного
схода стружки
на передней
поверхности
не должно быть
уступов и резких
переходов.
Шероховатость
передней поверхности
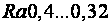 .
Принимаем
значение переднего
угла в зависимости
от обрабатываемого
материала
согласно ГОСТ3266-72
–
 .
Профиль стружечной канавки. Для данного метчика используем двухрадиусный профиль стружечной канавки. Данная форма наиболее хорошо отвечает требованиям, предъявляемых к профилю стружечной канавки. Данный профиль нашел наиболее широкое распространение и используется для метчиков всех видов.
– диаметр
сердцевины:
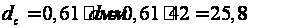 ;
– ширина зуба:
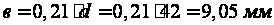 .
4. Определение заднего угла метчика
Задний угол на метчике получается при радиальном затыловании режущей части по наружному диаметру. Затылование обычно производится по архимедовой спирали.
Взаимосвязь
между задним
углом и величиной
затылования
определяется
зависимостью
 ,
где К – падение
задней поверхности
зуба (затылка)
на дуге, равной
 части длины
окружности
диаметра
 .
Величина
угла
 зависит от
обрабатываемого
материала, вида
отверстия, а
также от вида
и размера метчика.
Принимаем угол
 ,
тогда:
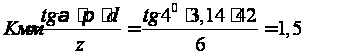
Затылование
производится
«наостро» на
величину К, что
приводит к
возникновению
вспомогательных
задних углов
 .
Между боковыми
сторонами
режущих направляющих
профилей и
нарезанным
резьбовым
профилем существует
зазор; контакт
осуществляется
только по
вспомогательным
лезвиям; трение
по боковым
сторонам отсутствует;
меньше опасность
заклинивания;
меньше момент
резьбонарезания.
Однако необходимо
принимать
оптимальные
значения угла
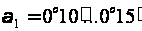 ,
при которых
метчик не теряет
устойчивого
центрирования
по ниткам резьб
и сохраняет
точность резьб.
5. Обратная конусность
Для уменьшения трения между метчиком и нарезаемой резьбой метчик изготавливаем с обратной конусностью (уменьшение диаметра в направлении к хвостовику) по внутреннему, собственно среднему и наружному диаметрам. Обратная конусность является обязательным конструктивным элементом метчика, так как ее отсутствие вызывает повышенное трение и схватывание между зубьями метчика и резьбовой ниткой детали, что приводит к заклиниванию и к поломке инструмента.
Обратная
конусность
метчиков должна
находиться
в пределах
 мм на 100 мм условной
длины резьбовой
части метчика.
6. Габаритные размеры метчика
В данной работе используется гаечный метчик с изогнутым хвостовиком, этот метчик работает по непрерывному циклу на специальном гайконарезном станке, поэтому габаритные размеры, метчика, были согласованны с паспортными данными станка.
Список используемой литературы
1. В.П. Шатин, П.С.Денисов «Режущий и вспомогательный инструмент» Справочник, М., 1968
2. П.Г. Кацев «Обработка протягиванием» М., 1986
3. Справочник инструментальщика под редакцией И.А. Ординарцева, 1987
4. Методическое пособие по проектированию и расчету фасонных резцов
5. Методическое пособие по проектированию и расчету шпоночной протяжки.
6. Методические указания по расчету червячных модульных фрез.