Проектирование шарообразного резервуара
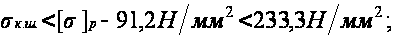
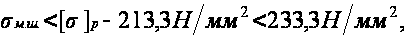
10. Конструкция стыка с размерами
Условное обозначение сварного соединения – С18.
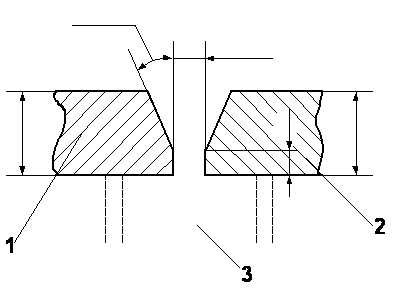
Рисунок - Конструктивные элементы подготовленных кромок свариваемых деталей:
1), 2) – соединяемые детали;
3) – флюсовая подушка.
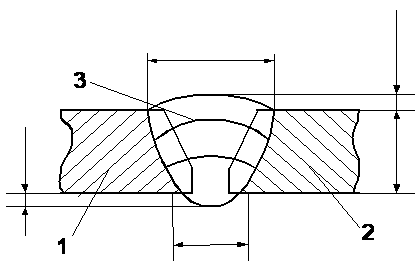
Рисунок - Конструктивные элементы сварного шва (швы №1 и №2, рисунок
1), 2) – соединяемые детали;
3) – сварной шов – трехслойный (выполнен за три прохода).
11. Определение параметров режима сварки
Таблица - Определение параметров режима сварки
| № слоя | Поляр. тока | dпп | Iсв (А) | U (В) |
Vпп м/ч |
V сварки(м/ч) |
| 1 | обратная | 2 | 150-200 | 30-34 | 90-120 | 15-25 |
| 2 | обратная | 2 | 200-400 | 32-34 | 90-120 | 25-35 |
| 3 | прямая | 5 | 350-600 | 36-40 | 90-120 | 25-40 |
| 4 | прямая | 5 | 500-800 | 38-40 | 90-120 | 30-40 |
| 5 | прямая | 5 | 700-1000 | 40-44 | 90-120 | 30-40 |
12. Условное обозначение сварных швов
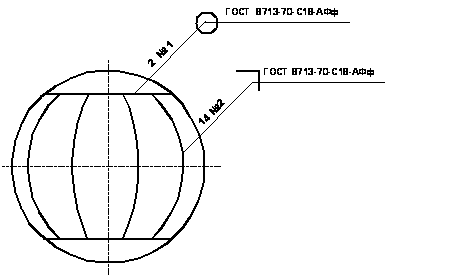
Рисунок - Обозначение сварных соединений
13. Дефеткы образующиеся при сварке
Остаточные сварочные напряжения и деформация.
Дефекты в соединениях бывают двух типов: внешние и внутренние. В сварных соединениях к внешним дефектам относят наплывы подрезы, наружные непровары и несплавления, поверхностные трещины и поры. К внутренним – скрытые трещины и поры, внутренние непровары и несплавления, шлаковые включения и др. В паяных соединениях внешними дефектами являются наплывы и натеки припоя, неполное заполнение шва припоем; внутренними – поры, вкючения флюса, трещины и др.
Качество сварных и паяных соединений обеспечивают предварительным контролем материалов и заготовок, текущим контролем за процессом сварки и пайки и приемочным контролем готовых сварных или паяных соединений. В зависимости от нарушения целостности сварного соединения при контроле различают разрушающие и неразрушающие методы контроля.
Заключение
В данной курсовой работе мной был спроектирован шарообразный резервуар предназначенный для хранения жидкости. Произведен выбор типа раскроя оболочки, типа и размеров проката, сварочной проволоки, флюса, формы разделки кромок и были определены параметры режима сварки. Из расчетов углеродного эквивалента следует, что сталь нужно сваривать только с предварительной термообработкой, подогревом в процессе сварки и последующей термообработкой. Показаны конструкции стыков с размерами и условные обозначения сварных швов. Были проведены расчеты по допустимым напряжениям и по предельным состояниям. Были рассчитаны толщина стенки шарообразного резервуара, объём сферы и площадь поверхности, длины меридианного и кольцевого швов. По проверочным расчетам кольцевого и меридианного швов был сделан вывод о работоспособности конструкции
Список использованных источников
1 Николаев Г.А., Курнин С.А., Винокуров В.А. Расчёт проектирование и изготовление сварных конструкций: учебное пособие для вузов. - М.: Высш.шк., 1971.
2 Сварка в машиностроении: Справочник в 4-х т. / Под ред. В.А. Винокурова - М.: Машиностроение, 1979-т.3.
3 Технология электрической сваркой металлов и сплавов плавленим / Под ред. Акад. Б.Е. Патона - М.: Машиностроение, 1974.
4 Николаев Г.А., Курнин С.А., Винокуров В.А. Автоматизация проектирования сварных конструкций: Учеб. пособие - М.: Высш. шк., 1983.
5 Сварка в машиностроении: Справочник / Под ред. Н. А. Ольшанского.-М.: Машиностроение, 1978-т.1.
6 Марочник сталей и сплавов / В.Г. Сорокин, А.В. Волосникова, С.А. Вяткин. Под общей ред. В.Г. Сорокина. – М.: Машиностроение, 1989.
6 ГОСТ 8713-79. Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры.
7 ГОСТ 9087-81. Флюсы сварочные плавленые. Техническая документация.
8 ГОСТ 19903-74. Прокат листовой горячекатаный. Сортамент.
9 ГОСТ 19521-74. Сварка металлов. Классификация.