Способы производства пищевых красителей
Расход соли с исходным раствором определится:
Lн.р. = Lн . Х1н (4.4)
Lн.р. = 5,56 . 0,008 = 0,044 кг/с.
Содержание соли (потери в пермеате) в пермеате:
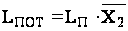 (4.5)
Lпот = 4,39 . 1,31 . 10-3 = 5,75 . 10-3 кг/с,
что в процентах от количества, содержащегося в исходном растворе (5,75 . 10-3 . 100)/ 0,044 = 13,07 %.
Полученное значение больше допустимого (10 %), поэтому рассмотрим следующую по удельной производительности мембрану – МГА – 95.
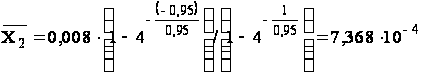 кг соли/кг
раствора;
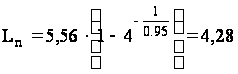 кг/с;
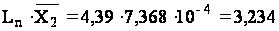 кг/с.
Потери соли в % от количества, содержащегося в исходном растворе: (3,234 . 10-3 . 100) / 0,044 = 7,35 %. Это значение находится в пределах допустимого, поэтому выбираем для дальнейших расчетов мембрану МГА – 95, имеющую селективность по NaCl φи = 0,95 и удельную производительность по воде Gо = 2,3 .10-3 кг/(м2 . с).
Приближенный расчет рабочей поверхности мембран
При концентрациях электролита, не превышающих 0,4 моль/л воды, можно считать, что удельная производительность по воде равна удельной производительности по пермеату G, доля свободной воды Св = 1, вязкость пермеата равна вязкости воды и не меняется в процессе концентрирования раствора. В первом приближении пренебрегаем влиянием концентрационной поляризации и будем считать, что осмотическое давление у поверхности мембраны равно осмотическому давлению в объеме разделяемого раствора: π3 = π1. Примем также, что осмотическое давление пермеата пренебрежимо мало: π2 = 0. С учетом этих допущений удельная производительность мембран определится:
G = Gо . (1 - π1 /Δ Р ) (4.6)
По данным работы [10] строим зависимость осмотического давления от концентрации NaCl.
Рисунок 3.1
По графику (рисунок 3.1) находим величины π1н = 0,5 МПа; π1к = 3,8 МПа. Удельная производительность на входе разделяемого раствора в аппараты обратного осмоса и на выходе соответственно равна:
Gн = 2,3 . 10-3 (1 - 0,5 / 5) = 2,07 . 10-3 кг/(м2 . с);
Gк = 2,3 . 10-3 (1 – 3,8 / 5) = 5,52 . 10-4 кг/(м2 . с).
В первом приближении принимаем, что средняя удельная производительность мембран может быть выражена как арифметическая величина:
G = (Gн . Gк) / 2 (4.7)
G = (2,07 . 10-3 + 5,52 . 10-4) / 2 = 1,311 . 10-3 кг/(м2 . с).
Тогда рабочая поверхность мембран составит:
F = Ln / G (4.8)
F = 4,39 / (1,311 . 10-3) = 3349 м2.
Уточненный расчет поверхности мембран [10]
Определяем массовую долю соли в растворе на входе в аппараты первой секции
Х2н = (1 - φ) ЧХ1н, (4.9)
Х2н = (1 - 0,9) . 0,008 = 0,000564 кг соли/кг раствора.
Х3н = Х2н / (1 - φ), (4.10)
Х3н = (1 - 0,9) . 0,000564 = 0,000982 кг соли/кг раствора.
По графику (рисунок 4.1) находим П3н = 0,62 МПа, П2н = 0,08 МПа.
Удельная производительность мембран на входе:
Gн = G0 (l - (П3н - П2н)) / ∆р, (4.11)
Gн = 2,3 . 10-з (1 - (0,62 –0,08 )) / 5 = 2,04 Ч10-з кг/(м2 Чc).
Удельная производительность мембран на выходе из аппарата:
Gк = А (l - (П3н - П2н)) / ∆р, (4.12)
где А = GO / Dp - константа проницаемости мембраны по воде.
Gк = 2,3 Ч10-з (1 - (0,62 - 0,08) / 5 =5,755 Ч10-4 кг/(м2 . c)
Выразим удельную производительность в виде функции от концентрации раствора по уравнению:
G = G0 - с . X1 , (4.13)
где с - константа для данной системы.
Определяем величину с для крайних сечений
сн = (G0 – Gн) / х1н , (4.14)
сн = (2,3 • 10-3 – 2,04 . 10-3) / 0,008 = 0,0325;
ск = (G0 – Gк) / х1к , (4.15)
ск = (2,3 Ч10-3 – 5,755 Ч10-4) / 0,032 = 0,0539.
Разница между полученными значениями, выраженная в процентах, составляет:
(ск - сн) . 100 / ск = (0,0539 – 0,0325) . 100 / 0,0539 = 14 %.
Это расхождение невелико, поэтому уравнение (4.13) применимо ко всей установке при использовании среднеарифметического значения с.
с = ( сн + ск) / 2 = (0,0539 + 0,0325) / 2 = 0,0432.
Расчет и конструирование фланцевого соединения
Определим основные геометрические размеры фланцевого соединения мембранного аппарата для очистки продукта, проведем расчет на прочность и герметичность соединения, работающего под внутренним давлением. При этом будем использовать следующие данные:
Внутренний диаметр аппарата Д, мм595
Толщина стенки корпуса S, мм5
Внутреннее давление в аппарате Р, МПа0,3
Рабочая температура t,0С25
Прибавка к расчетной толщине стенки С, мм1
Коэффициент прочности сварных швов j1
Материал фланцевого соединенияСталь 12Х18Н9Т
Материал болтового соединенияСталь 35Х
Диаметр болтовой окружности фланцев определяем по следующей формуле:
Дб = Д + 2(2 . S + dб + u), (4.16)
где dб – наружный диаметр болта, принимаемый в зависимости от давления и диаметра аппарата, м;
u – нормативный зазор между гайкой и втулкой, м.
Дб = 0,595 + 2 (2 . 0,005 + 0,018 + 0,005) = 0,661 м.
При диаметре аппарата Д = 0,595 м и рабочем давлении Р = 0,3 МПа принимаем диаметр болтов dб = 0,018 м.
Наружный диаметр фланцев определим по формуле:
Дн = Дб + а , (4.17)
где а – конструктивная добавка для размещения гаек по диаметру фланца, м
Дн = 0,661 + 0,035 = 0,696 м.
Наружный диаметр прокладки для плоских приварных фланцев определится по формуле:
Дн.п = Дб – е, (4.18)
где е – нормативный коэффициент, зависящий от типа прокладки, м.
Дн.п = 0,661 – 0,025 = 0,636 м.
Средний диаметр прокладки определится по формуле:
Дс.п. = Дн.п. – в , (4.19)
где в – ширина прокладки, м.
Дс.п. = 0,636 – 0,01 = 0,626 м.
Количество болтов, необходимое для обеспечения герметичности фланцевого соединения, определится по формуле:
 ,
(4.20)
где tш – рекомендуемый шаг расположения болтов, выбираемый в зависимости от величины давления в аппарате, м.
При величине давления Р = 0,3 МПа шаг расположения болтов определится по формуле:
tш = (3,8 ё 4,8) . dб, (4.21)
откуда tш = (3,8 ё 4,8) . 0,018 = 0,07 ё 0,086 м.
Подставляя в формулу (4.20) известное значение tш, окончательно получим:
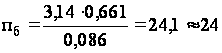 шт.
На основании выше проведенных расчетов выполняем конструктивную проработку фланцевого соединения. В связи с частой заменой мембран возникает необходимость в его быстрой разборке. Исходя из этих соображений, конструируем фланцевое соединение в соответствии с рисунком 3.2
Рисунок 3.2
Расчет фланцевого соединения на герметичность сводится к определению нагрузок при монтаже - Fs1 и в рабочих условиях - Fs2. Нагрузки, действующие на фланцевое соединение даны в соответствии с рисунком 3.3.
Рисунок 3.3
Равнодействующая сила от действия внутреннего давления определится по формуле:
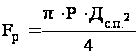 ,
(4.22)
после подстановки известных величин получим:
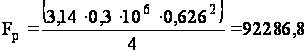 Н.
Реакция прокладки определится по следующей формуле:
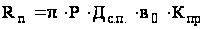 ,
(4.23)
где в0 – эффективная ширина прокладки, м;
Кпр – коэффициент, зависящий от материала и конструкции прокладки.
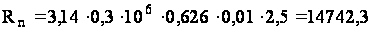 Н.
Усилие, возникающее от температурных деформаций, определится по следующей формуле:
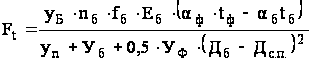 ,
(4.24)
где aф, aб – соответственно коэффициенты линейного расширения материала фланца, болта, 1/0С;
tф, tб – соответственно температура фланца, болта, 0С;
Уб, Уn, Уф – соответственно податливость болтов, прокладки, фланца;
Еб – модуль упругости материала болтов, МПа;
Fб - расчетная площадь поперечного сечения болта, м2.
Рассчитаем податливость болтов по формуле:
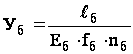 ,
(4.25)
где
 длина
болта, рассчитываемая
по следующей
формуле:
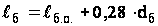 ,
(4.26)
где
 расстояние
между опорными
поверхностями
головки болта,
рассчитываемое
по зависимости:
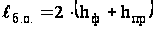 (4.27)
Подставляя известные величины в формулу (4.27), определим:
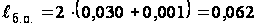 м.
Определим
величину
 по формуле
(4.26), зная остальные
параметры
болта:
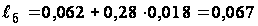 м.
Податливость болтовых соединений окончательно определится по формуле (4.25):
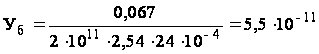
Податливость прокладки рассчитываем по формуле:
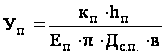 ,
(4.28)
где кп – коэффициент обжатия прокладки;
Еп – модуль упругости материала прокладки, МПа.
Таким образом, податливость прокладки окончательно определится:
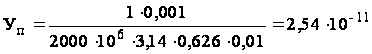
Определим податливость фланца по зависимости:
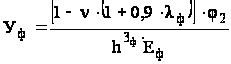 ,
(4.29)
где g, lф – безразмерные коэффициенты;
hф – толщина фланца, м;
ЕФ – модуль упругости материала фланца, МПа.
Величина безразмерного коэффициента lф, в зависимости от величины давления и конструкции фланцевого соединения, равна 0,4.
Определим расчетную толщину фланца по формуле:
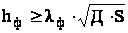 (4.30)
После подстановки известных параметров получим:
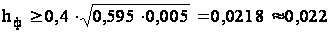 м.
Определяем коэффициент g по следующей формуле:
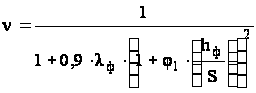 ,
(4.31)
где j1 – безразмерный коэффициент, определяемый по формуле:
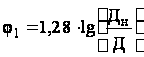 ,
(4.32)
Подставив известные значения в формулу (4.32), получим:
j1 = 1,28 . lg (0,696 / 0,595) = 0,087.
Для расчета величины безразмерного коэффициента lф будем использовать следующую формуле:
 (4.33)
откуда получаем окончательное значение величины λф
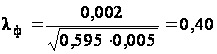 .
По формуле (4.31) окончательно определяем величину безразмерного коэффициента γ, которая равна:
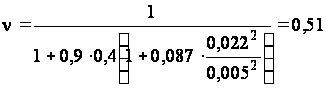
Далее определяем величину безразмерного коэффициента φ2 по следующей формуле:
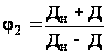 (4.34)
Подставляя известные геометрические параметры корпуса мембранного фильтра, получим:
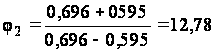 .
Окончательно податливость фланца, в соответствии с формулой (4.29), определится:
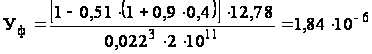 .
Усилие, возникающее от температурных деформаций, в соответствии с формулой (4.24), определится:
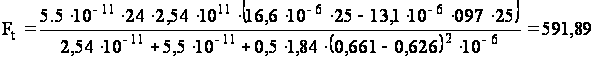 Н.
Находим коэффициент жесткости фланцевого соединения при условии, что стыкуемые фланцы одинаковой конструкции, используя следующую формулу:
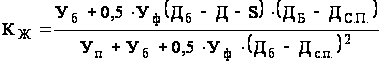 ,
(4.35)
Подставляя известные параметры, окончательно получим:
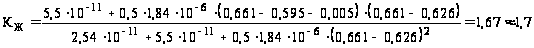 .
Болтовая нагрузка в условиях монтажа до подачи в аппарат сжатого диоксида углерода определится по следующей зависимости:
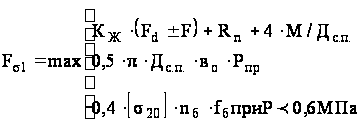 ,
(4.36)
где F – внешняя осевая растягивающая или сжимающая сила, Н;
М – внешний изгибающий момент, Н . м;
[s]20 – допускаемое напряжение для материала болта при 20 0С, Н /м2;
Рпр – максимальное давление обжатия прокладки, МПа;
fб – расчетная площадь поперечного сечения болта, м2.
Подставляя данные в формулу (4.36) рассчитываем величину болтовой нагрузки Fs1:
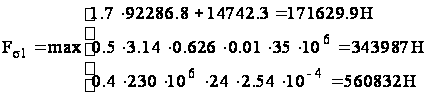
Окончательно принимаем Fs1 = 560832 Н.
Болтовая нагрузка в рабочих условиях определится по формуле:
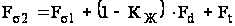 ,
(4.37)
После подстановки величин в формулу (4.37), получим:
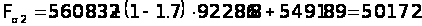 Н.
Определим приведенный изгибающий момент, используя формулу:
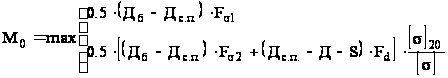 ,
(4.38)
После подстановки известных величин окончательно получим:
Мо = 0,5 . (0,661 – 0,626) . 560832 = 9814,56 Н . м.
Мо = 0,5 . [ (0,661-0,626) . 501723 + (0,626-0,595-0,005) . 92286,8] . (230 . 10-6/230 . 10-6) = 9979,9 Н . м.
Окончательно принимаем максимальное значение изгибающего момента М = 9979,9 Н . м.
Проверяем условие прочности болтов по формуле:
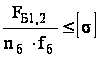 ,
(4.39)
После подстановки величин Fs1 и Fs2 в формулу (4.39), получим:
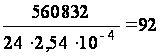 МПа <
[s] = 230 МПа;
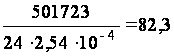 МПа <
[s] = 230 МПа.
Проверяем условие прочности неметаллических прокладок по следующей зависимости:
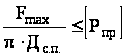 ,
(4.40)
где [Рпр] - допускаемое давление на прокладку, МПа;
Fmax – величина болтовой нагрузки, принимаемая максимальной из значений Fs1 и Fs2.
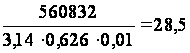 М < 130 МПа.
Максимальное окружное напряжение в кольце фланца определится по формуле:
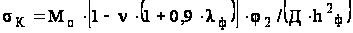 ,
(4.41)
где Мо – максимальный приведенный изгибающий момент, Н . м.
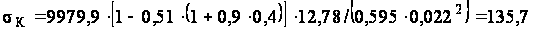 МПа.
Напряжение во втулке от внутреннего давления определим по следующим формулам:
тангенциальное
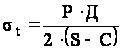 ,
(4.42)
меридиональное
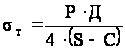 ,
(4.43)
Подставляя в формулы (4.42) и (4.43) известные величины, получим:
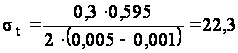 МПа;
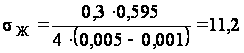 МПа.
Проверяем условие прочности фланцевого соединения по следующей формуле:
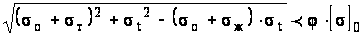 ,
(4.44)
где [s]0 – допускаемое напряжение, принимаемое при количестве нагружений фланцевого соединения (сборка - разборка) не более 2 . 103 по формуле:
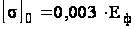 ,
(4.45)
Подставляя известные значения в формулу (4.45), получим:
[s]0 = 0,003 . 2 . 1011 = 600 . 106 Па.
Тогда с учетом этого условие прочности запишется:
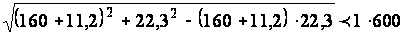
161,2 МПа < 600 МПа.
Проверим условие герметичности фланцевого соединения по углу поворота фланца по следующей формуле:
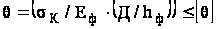 ,
(4.46)
где [q] = 0,013 рад. – допускаемый угол поворота фланца.
После подстановки известных параметров, получим:
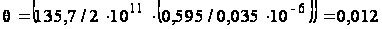 рад.
Использовали для расчета величину hф = 35 мм, так как верхний фланец значительно ослаблен отверстиями под привод и ток.
3.6 Расчет конструкции опорных элементов мембранного фильтра
Для определения наибольшей массы аппарата в рабочем состоянии необходимо найти массы составляющих его корпус тел, фильтрующего элемента, мотор-редуктора, арматуры и т.д.
Принимаем массу аппарата в рабочем состоянии равной 200 кг. Аппарат выполнен из нержавеющей стали 12Н18Н9Т. Рабочая температура составляет 20-25 0С. Монтаж аппарата производится на кирпичный фундамент [15].
Находим поверхность опор, используя формулу:
F і
 (4.47)
где
 максимальный
вес аппарата,
кг;
[s]ф - допускаемое напряжение для фундамента, МПа.
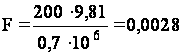 м2
Принимаем из соображений устойчивости аппарата количество опор, равное 3. Тогда нагрузка на одну опору определится по формуле:
 ,
(4.48)
где n – количество опор.
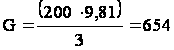 Н
Опоры будем изготовлять из стали Ст.3, для которой при заданных условиях работы аппарата допускаемое напряжение на сжатие можно принять равным допускаемому напряжению на растяжение, т.е. [sсж] = 100 МПа.
Пусть площадь одной опоры составляет 57,0 см2, которая будет изготавливаться с одним ребром (m = 1). Также следует принять отношение вылета опоры к ее ширине а : с = 0,72, тогда геометрические размеры опоры составят:
Гi = К . Гj, (4.49)
где Гi, Гj – геометрические размеры опоры, м;
К – коэффициент, характеризующий отношение вылета опоры к ее ширине.
Г1 = 0,72 . 65 = 46,8 мм = 0,0468 м;
Г2 = 0,72 . 90 = 64,8 = 0,0648 м.
Вылет опоры составит величину, определяемую по формуле:
А = а + 20 (4.50)
А = 46,8 + 20 = 66,8 » 70 мм = 0,07 м.
Используя графическую зависимость [15], находим коэффициент k, зависящий от гибкости ребра опоры, равный 0,3. Тогда толщина ребра определится по формуле:
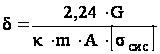 (4.51)
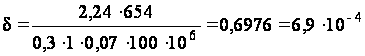 м
По конструктивным соображениям принимаем толщину ребра d = 6 мм.
Проверяем фланговые швы на срез по следующей формуле:
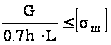 ,
(4.52)
где h – размер катета сварного шва, м;
L – общая длина сварных швов, м;
[sш] - допускаемое напряжение материала швов, МПа.
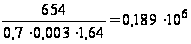
0,189 . 106 Па < 80 . 106 Па
Условие выполняется.
3.7 Определение толщины слоя осадка при микрофильтрации [11]
Сопротивление микрофильтрации состоит из сопротивления осадка и фильтрующей перегородки.
Сопротивление фильтрующей перегородки определяется по формуле:
 ,
(4.53)
где R0 – коэффициент сопротивления перегородки, 1/м.
Rn =16 . 1010 . 0,35 . 10-3 = 5,6 . 107 н . с/м3.
Скорость микрофильтрации определяется как объем фильтрата, получаемый в единицу времени с единицы площади микрофильтрации. Если скорость микрофильтрации изменяется, то:
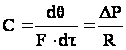 ,
(4.54)
где D Р – разность давлений до и после фильтрующей перегородки, Н/м2;
R – сопротивление микрофильтрации, Н. с/м3.
Из формулы (4.54) определим давление микрофильтрации:
DR1 = С . Rn = 5,6 . 107 . 0,00012 = 6720 н/м2.
По [11] выбираем модуль сжатия осадка G = 5,8 . 105 н/м2.
Определим время накопления слоя осадка:
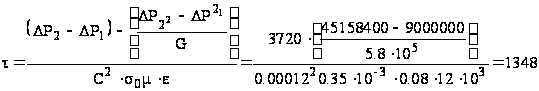 c.
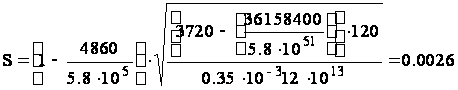
Толщина осадка определится по формуле:
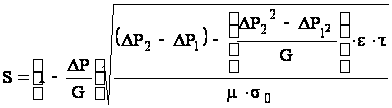 ,
(4.55)
где e - объем осадка, приходящийся на единицу объема фильтрата, м3/м3;
s0 – структурное сопротивление нормального осадка, 1/м2.
 м.
3.8 Расчет болтового соединения
Расчет болтового соединения с зазором с использованием системы АПМ WinJoint. Система АПМ WinJoint предназначена для расчета соединений деталей машин. Название «WinJoint» происходит от слов «Windows» (так как система работает в среде Microsoft Windows) и «Joint» (соединение). Программа позволяет рассчитывать практически все виды соединений, встречающихся в современном машиностроении.
Расчет приведен в Приложении.
4. Выбор параметров контроля и управления процессом
Таблица. 4.1 Контролируемые и регулируемые параметры
| Параметры технологического процесса | Пределы отклонений параметра | Оптимальное значение параметра | Допустимая погрешность контроля | Количество одноименных точек | Примечание | ||
| с учетом возможных аварийных ситуаций | допустимых по технологии | Абсолютная | Относительная | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | |
| 1.Температура в реакторе при экстакции, єС | 0…150 | 47,5…52,5 | 50 | 0,83 | 1,66 | 1 | КР |
| 2. Температура пара в рубашке реактора, єС | 0…200 | 116,5…123,5 | 120 | 1,8 | 1,50 | 1 | К |
| 3. Температура экстракта после теплообменника, єС | 0…100 | 23,75…26,25 | 25 | 0,41 | 1,66 | 1 | КР |
| 4. Температура охлажденной воды подаваемой в теплообменик, єС | 0…100 | 14,5…15,5 | 15 | 0,25 | 1,66 | 2 | К |
| 5. Температура выпариваемого экстракта, єС | 0…200 | 47,5…52,5 | 50 | 0,83 | 1,66 | 1 | КР |
| 6. Температура конденсировавшегося спирта, єС | 0…100 | 23,75…26,25 | 25 | 0,41 | 1,66 | 1 | К |
| 7. Давление в реакторе при экстракции, МПа | 0,05…0,15 | 0,0723…0,0677 | 0,07 | 1,15Ч10-3 | 1,66 | 1 | К |
| 8. Давление пара в рубашке реактора, МПа | 0,10…0,35 | 0,24…0,26 | 0,25 | 4,15Ч10-3 | 1,66 | 2 | К |
| 9. Давление
в
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||||||