Технологія та структура лінії пакування гипсокартоних аркушів
Размещено на /
Дипломна робота: Технологія та структура лінії пакування ГКА
Зміст
Введення
Розділ 1. Технологія роботи лінії пакування ГКА
Розділ 2. Структура системи керування пакування
Розділ 3. Пристрій і принцип роботи системи керування пакуванням
Розділ 4. Електропостачання лінії пакування
Розділ 5. Техніка безпеки при монтажі систем автоматики
Розділ 6. Економічна доцільність
Висновок
Список літератури
Введення
Концепція комплексної автоматизації TIA дозволяє створювати системи автоматизованого керування будь-якого призначення й будь-якого ступеня складності на основі стандартних компонентів департаменту A&D. Весь виробничий ланцюжок, починаючи з надходження сировини на склад і закінчуючи виходом готової продукції, а також всі управлінські процеси можуть бути автоматизовані в рамках цієї концепції. TIA характеризується прозорою уніфікованою архітектурою зі стандартними відкритими інтерфейсами. Усе компоненти відрізняються високою продуктивністю й прекрасною сумісністю. Концепція TIA - це якісно новий революційний шлях рішення завдань автоматизації, що дозволяє реалізовувати рішення швидше й з меншими витратами.
Промислові підприємства, адміністративні й офісні будинки, торгові центри, готелі, аеропорти, лікарні. Для всіх типів комерційних і промислових будинків, реалізує проекти з використанням комплексних рішень в енергорозподілу Total Integrated Power. Пропоновані рішення охоплюють всі стадії розробки й реалізації проекту по енергорозподілу від інвестиційного рішення до перспективного проектування, від інсталяції встаткування до його експлуатації. Комплексні рішення для будинків дозволяє здійснювати й підтримувати інтеграцію всіх систем у технічній інфраструктурі будинку: системи опалення й кондиціювання повітря, вентиляції, керування доступом, системи відеоспостереження, охоронної й пожежної сигналізації. Ці рішення безпечні, дозволяють знизити час підготовки, полегшити процес інсталяції й знизити витрати.
Розділ 1. Технологія роботи лінії пакування ГКА
Виробництво й состав ГКА
Технологічний процес виготовлення гипсокартоних аркушів, включає формування на конвеєрі безперервної плоскої смуги з перетином заданої форми (необхідної товщини й типу бічних крайок), шириною 1200 мм, що складається із двох шарів спеціального картону із прошарком з гіпсового тесту з добавками, при цьому бічні крайки смуги картону (лицьового шару). Далі, після схоплювання гіпсу, відбувається різання смуги на окремі аркуші, а також сушіння, маркування штабелювання й упакування готової продукції.
Для формування сердечника застосовується гіпс, що володіє як будматеріал винятковими фізичними й технічними властивостями. Матеріали на основі гіпсу мають здатність дихати, тобто поглинати надлишкову вологу й виділяти її в навколишнє середовище. Гіпс - це негорючий, вогнестійкий матеріал, він не містить токсичних компонентів і має кислотність, аналогічну кислотності людської шкіри, його виробництво й використання не робить шкідливого впливу на навколишнє середовище. Для досягнення необхідних показників гіпсового сердечника, що характеризують його міцність, щільність і т.д., у нього додаються спеціальні компоненти, що підвищують його експлуатаційні властивості.
Іншим найважливішим компонентом ГКА є лицювальний картон, зчеплення якого із сердечником забезпечується за рахунок застосування добавок, що клеять. Картон відіграє роль оболонки, і поряд із цим є прекрасною основою для нанесення будь-якого оздоблювального матеріалу (штукатурка, шпалери, фарба, керамічна плитка й ін.). По своїх фізичних і гігієнічних властивостях картон ідеально підходить для житлового приміщення.
Технологічний опис лінії пакування.
Завантаження на конвеєр роликовий після Формувача пачки вироблятися з наявністю сигналу, що конвеєр порожній. За цим стежать оптичні датчики. Також цей конвеєр після формувача пачки ГКА служить для завантаження пачки з автонавантажувача.
Далі пачка треба на конвеєр обкладки, бічні й фронтальні ребра жорсткості. Вони необхідні для того, щоб при обв'язці не ушкодилися аркуші ГКА пачки.
Далі пачка треба на конвеєр підйому й підготовки пачки для обв'язки капроновою стрічкою особливого состава. Конвеєр піднімається за допомогою гидронасосної автономною станцією. І подає пачку в 4 етапи, для обв'язки пачки з 4-мя брусками. Бруски подаються з нижньої сторони пачки.
Станція обв'язки контролює своїми датчиками подачу бруска й пачки. Пачка подається так, що б бруски виявилися на рівному видаленні друг від друга протягом всієї довжини пачки. При подачі бруска в жерлово обв'язкове подається пачка, потім пропускається стрічка, машина стягає щільно й зварює стрічку, початковий і кінцевий зрізи, робить обріж стрічки. Цикл повторюється ще 3і рази, при цьому пачка виявляється на конвеєрі після станції обв'язки.
Далі пачка ГКА треба на конвеєр перед плівковою станцією. Пачка проходить через завісу спаяної плівки верхньої й нижньої частини. Простягаючи плівку, по ходу руху й просувається на конвеєр, після плівкової станції. пакування гипсокартоних аркуш
Плівкова станція, представляє із себе, верхній рухливий сегмент, з ведучим і другорядними роликами, а також нижній статичний сегмент із таким же числом роликів, що верхній. Пристрій спайки, складається із двох елементів, що нагріваються, убудовані у верхній і нижній балках.
Далі пачка просувається в печі, де плівка завдяки своїм особливим властивостям стягатися, під впливом високій температурі, обволікає пачку й додатково стягає при охолодженні.
Далі пачка попадає на конвеєр подвоєння пакетів, де пачка зупиняється й підготовляється до подвоєння. І нарешті пачка з'являється перед нами в готовому товарному виді.
Подвоєння пакета відбувається в 2 етапи: 1й піднімається подвоювачем пачка.
2й опускається на наступну новоспечену пачку.
Потім обидві пачки транспортуються на навантажувачі в склад, для наступного продажу.
Розділ 2. Структура системи керування пакування
1 рівень.
На верхньому рівні керування перебуває панелі SIMATIC. Маючи ступінь захисту фронтальної частини IP 65, високою електромагнітною сумісністю й стійкістю до впливу вібрацій, операторські панелі SIMATIC ідеально підходять для використання в безпосередній близькості з механізмами у твердих промислових умовах. Завдяки компактним габаритам і малій монтажній глибині, стаціонарні операторські панелі вмістяться де завгодно, навіть при обмеженому просторі.
Винятково твердий корпус зі ступенем захисту IP 65 робить мобільні панелі придатними до промислових умов експлуатації. Легкі й ергономічні, вони дуже прості й зручні у використанні.
Єдине ПО лихословити
SIMATIC ® ProTool ® - це загальне ПО для лихословити всіх панелей SIMATIC і систем на базі ПК, що працюють під керуванням ПО візуалізації часу виконання ProTool/Pro Runtime. ProTool поширюється в трьох версіях різної продуктивності для завдань різної складності. Цей пакет забезпечує легке й ефективне лихословити. Спеціальні навички програмування не потрібні.
Проекти можуть один раз створюватися й багаторазово використовуватися надалі у всіх пакетах сімейства.
Компоненти Totally Integrated Automation
Siemens поставляє повний набір ідеально стикуємих компонентів для побудови систем автоматизації від єдиного виробника, що підкоряється концепції повністю інтегрованої автоматизації - однієї з найбільш успішних світових концепцій автоматизації. SIMATIC ProTool виступає в ролі складової частини даної концепції. Це визначає ряд істотних переваг. Витрати на інжиніринг системи автоматизації значно знижуються за рахунок потрійної єдності засобів програмування, зберігання даних і організації зв'язку.
Відкритість для широкого спектра систем автоматизації
Незважаючи на цілісну інтеграцію у світі SIMATIC, панелі залишаються відкритими для підключення до широкого спектра програмувальних контролерів інших виробників. Безліч легенів у застосуванні драйверів включається в стандартний комплект поставки.
Інноваційний підхід до організації HMI
Мобільні панелі, панелі й мультіпанелі серій 170, 270 і 370 на базі операційної системи Windows CE підтримують новаторський підхід до організації операторського керування й моніторингу й характеризуються міцністю, стабільністю й простотою. Стандартні апаратні й програмні інтерфейси, такі як карти PC/CF, USB, Ethernet, PROFIBUS DP, макроси Visual Basic або індивідуально розроблені елементи ActiveX, забезпечують більшу гнучкість і відкритість, а також доступ до середовища офісних комп'ютерів.
Область застосування
Системи керування, що вбудовуються, SIMATIC Embedded Control розширюють спектр продукції SIMATIC новим класом приладів, що виконують на локальному рівні функції керування й візуалізації. SIMATIC WinAC MP - це система керування з Software PLC, що працює на багатофункціональній панелі оператора SIMATIC MP370 під керуванням операційної системи Windows CE. WinAC MP дозволяє одержувати рентабельні рішення для систем автоматичного керування локального рівня, що працюють в умовах, що виключають можливість застосування промислових комп'ютерів. В той же час WinAC MP є прекрасним рішенням для систем, у яких потрібна обробка більших обсягів даних.
Області застосування
Системи керування, що вбудовуються, SIMATIC Embedded Control перукарки для:
Побудови систем автоматичного керування, що вбудовуються, і візуалізації, що відрізняються високою механічною міцністю.
Інтенсивної обробки даних.
Детермінованого функціонування.
Побудови компактних, простих у лихословити систем керування, що вимагають мінімальних витрат на підключення зовнішніх ланцюгів.
Компактність
Усе компоненти системи автоматичного керування й візуалізації укладені в компактному корпусі багатофункціональної панелі SIMATIC MP 370. Корпус має невеликий обсяг і може монтуватися безпосередньо в пульти керування або лицьові панелі шаф керування.
Комунікації
SIMATIC WinAC MP і панель SIMATIC MP 370 є функціонально закінченим виробом, для якого не потрібні додаткові програмні й апаратні компоненти. Більше того, MP 370 оснащена убудованими інтерфейсами PROFIBUSDP, Ethernet, RS 232 і USB. При інсталяції WinAC MP ці інтерфейси конфігуруються автоматично, що забезпечує негайну готовність системи до уведення в експлуатацію. Для її запуску залишається тільки завантажити програму STEP 7 і проект ProTool (панель MP 370 поставляється з попередньо встановленим програмним забезпеченням ProTool).
MP 370 оснащена убудованим портом PROFIBUSDP/MPI. Цей порт автоматично конфігурується SIMATIC WinAC MP при запуску. Всі необхідні настроювання визначаються завантажується проектом, ЩОМ, STEP 7.
2 рівень
На середньому рівні керування, автоматизації лінії пакування здійснюється через ПЛК сімейства SIMATIC S7417 DP фірми SIEMENS. Основним завданням SIMATIC S7417 є автоматизація первинних виробничих процесів і їхнє об'єднання в цілісне рішення автоматизації.
Однорідні варіанти організації промислового зв'язку між всіма рівнями керування базуються на використанні загальновизнаних комунікаційних стандартів Industrial Ethernet і PROFIBUS з підтримкою глобальних інформаційних потоків через Internet. Програмні й апаратні компоненти SIMATIC S7 використовують зазначені механізми обміну даними. З'являється можливість простого лихословити комунікаційних з'єднань, а також організації обміну даними між різними мережами й датчиками.
Використання єдиної системи проектування дозволяє забезпечити однорідні варіанти виконання всіх етапів робіт. Інструментарій для розробки прикладного програмного забезпечення, лихословити апаратури й промислових мереж викликаються із середовища одного комп'ютерного додатка SIMATIC Manager. Цей же додаток використовується для створення, керування всіма компонентами, збереження даних і документування проекту.
Повна сумісність всіх компонентів гарантує можливість ефективної й економічно вигідної модернізації й розвитку будь-якої системи, побудованої з урахуванням її вимог. Такий розвиток може виконуватися на будь-якому етапі життєвого циклу існуючої системи автоматизації.
Наступний рівень представлений периферійними картами уведення/виводу E200M
Системи локального уведення-виводу, утворені модулями уведення-виводу дискретних і аналогових сигналів систем автоматизації SIMATIC S7.
Системи розподіленого уведення-виводу, утворені модулями уведення-виводу станцій ET 200M, ET 200S, ET 200iS і ET 200X, що підключаються до систем автоматизації через мережу польового рівня PROFIBUSDP.
Системи розподіленого уведення-виводу, утворені інтелектуальними приладами польового рівня, що підключаються до систем автоматизації через мережі польового рівня PROFIBUSDP/PA.
Апаратура систем розподіленого уведення-виводу підключається до мереж PROFIBUSDP. Системи локального уведення-виводу застосовуються у відносно простих системах автоматизації й забезпечують можливість підключення датчиків і виконавчих пристроїв, розташованих на відносно невеликій площі. В одній системі автоматизації сполучаються елементи локальної й розподіленої структури вводу-виводу.
Системи уведення-виводу SIMATIC S7 характеризуються наступними показниками:
Модульність і однорідність.
Висока гнучкість, максимальна адаптація до структури підприємства.
Низькі витрати на проектування, зниження витрат на прокладку кабельних ліній.
Малі строки виконання пусконалагоджувальних робіт, низькі експлуатаційні витрати.
Вичерпний набір сигнальних і функціональних модулів, адаптуємих до застосування в будь-яких умовах виробництва.
Основною мовою програмування систем автоматизації в SIMATIC S7 є мова CFC з великим набором бібліотек. Застосування CFC дозволяє автоматично генерувати діагностичні блоки для кожного модуля уведення-виводу, використовуваного в системі керування. Діагностичні дані, а також необхідні драйвери включаються у функції передачі аварійних сигналів системи.
Обрані характеристики модулів уведення-виводу включаються в повідомлення про відмову каналу уведення-виводу, про стан модуля, у діагностичні повідомлення, у региструємі повідомлення й т.д. Модулі здатні діагностувати стан своїх внутрішніх і зовнішніх ланцюгів, а також передавати інформацію про несправності в робочі станції S7.
Польова мережа PROFIBUSРА
Польова мережа PROFIBUSPA сертифікована для застосування в Ехзоні 1. Можливість підключати датчики й виконавчі механізми, у тому числі з Ехзони 0.
Функції:
| Можливості інтерактивної модифікації систем уведення-виводу | |
| ET 200M |
Додавання/ видалення станцій ET 200M. Додавання, видалення модулів вводу-виводу. Модифікація параметрів настроювання модулів вводу-виводу. Модифікація параметрів настроювання HART-Приладів польового рівня, підключених до HART-Модулів, із середовища SIMATIC PDM. |
| PROFIBUSDP, PROFIBUSPA |
Додавання/ видалення станцій PROFIBUSDP. Додавання/ видалення модулів зв'язку DP/PALink і приладів польового рівня. Модифікація параметрів настроювання приладів польового рівня із середовища SIMATIC PDM. |
Керування приводами
Область застосування
Перетворювачі частоти фірми Danfos серії VLT 5000 відкриває нові можливості децентралізованих пристроїв у техніку привода, де необхідно управляти швидкістю асинхронних двигунів. Цей перетворювач частоти може виконувати як прості завдання (керування частотою) так і більше складні з векторним керуванням. Інтегровані функції безпеки дозволяють розробляти рішення без високих витрат на додаткові комплектуючі. Перетворювач частоти Danfos може використовуватися для рішення численних завдань, що вимагають застосування привод з більшим діапазоном регулювання. Перетворювач відрізняється високою продуктивністю й комфортабельним використанням.
З інтелектуальним модулем, універсальною електронною апаратурою й технологічними модулями, пускачами, технікою безпеки й перетворювачем частоти Danfos, модулями уведення виводу ми одержуємо закінчене рішення для автоматизації виробничих машин.
Конструкція
VLT 5000 має модульну конструкцію. Панель оператора й комунікаційних модулів можуть бути замінені без застосування якого-небудь інструмента.
Основні характеристики
Комплектний привод складається з модуля керування ICU24(F) і силового блоку IPM25 до to 4.0 кВт
Можлива гаряча заміна модуля керування й силових блоків
Робота без комутаційного дроселя
Активне гальмування з рекуперацією енергії в мережу
Можливе підключення реле керування механічним гальмом
Дотримання норм ЕМС класу A (згідно EN 55011). Підключення фільтра ЕМС перед силовою шиною
ET 200S FC мають убудовані функції безпеки (сертифіковані по EN 9541, категорія 3 або IEC 61508, SIL 2)
Безпечна зупинка:
привод захищений від несподіваного пуску.
Безпечна знижена швидкість:
зниження швидкості двигуна з безперервним контролем реальної швидкості. Може використовуватися без датчика швидкості.
Безпечна крива гальмування:
контроль гальмування до повної зупинки або до безпечної зниженої швидкості. Може використовуватися без датчика швидкості двигуна.
3 рівень
Нижчий рівень або палевої, використовуються периферійні засоби контролю, регулювання технологічного процесу лінії пакування гипсокартону.
Опис використовуваних технічних засобів
Штапельний стіл (конвеєр з функцією підйому).
Привод №01 4.0 kW 8,2 А Частотний перетворювач VLT 5008 6,0 kW
01) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
02) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
03) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
Маслостанция.
Привод №02 11.0 kW 22,6 А
04) Y гідроклапан DC/24 DC/5 50 W
05) Y гідроклапан DC/24 DC/5 50 W
06) Y гідроклапан DC/24 DC/5 50 W
07) Y гідроклапан DC/24 DC/5 50 W
08) T термореле
09) L індуктивний PXI300 3RG40 32 BERO
10) L індуктивний PXI300 3RG40 32 BERO
11) S кінцевий вимикач Typ Siemens 3SE3 1201GW
12) S кінцевий вимикач Typ Siemens 3SE3 1201GW
13) S кінцевий вимикач Typ Siemens 3SE3 1201GW
14) S кінцевий вимикач Typ Siemens 3SE3 1201GW
15) S кінцевий вимикач Typ Siemens 3SE3 1201GW
16) S кінцевий вимикач Typ Siemens 3SE3 1201GW
Конвеєр ланцюговий після обв'язувальної станції.
Привод №03 5.5 kW 11,0 А Частотний перетворювач VLT 5008 6,0 kW
17) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
18) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
19) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
20) SH кнопкалампа Typ AZM 41522zpk, 24 V DC
21) SH кнопкалампа Typ AZM 41522zpk, 24 V DC
22) SH кнопкалампа Typ AZM 41522zpk, 24 V DC
23) SH кнопкалампа Typ AZM 41522zpk, 24 V DC
24) Im імпульсний Typ ROD 436 1000 Imp./Umdr. , 10.30 V DC
Конвеєр бруска.
Привод №04 0.37 kW 1,2 А
25) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
26) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
27) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
Конвеєр подачі бруска.
Привод №05 0.37 kW 1,2 А Частотний перетворювач VLT 5002 1,1 kW
28) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
29) L індуктивний PXI300 3RG40 32 BERO
30) Y клапан пневматичний 24 V DC 8 W
31) Y клапан пневматичний 24 V DC 8 W
32) Y клапан пневматичний 24 V DC 8 W
33) Y клапан пневматичний 24 V DC 8 W
34) L індуктивний PXI300 3RG40 32 BERO
35) L індуктивний PXI300 3RG40 32 BERO
36) L індуктивний PXI300 3RG40 32 BERO
37) L індуктивний PXI300 3RG40 32 BERO
Станція обв'язки.
Моноблок №06 25 А
38) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
39) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
Конвеєр ланцюговий перед плівковою станцією.
Привод №07 5.5 kW 11,0 А Частотний перетворювач VLT 5008 6,0 kW
40) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
41) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
42) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
Верхній ролик подачі плівки, плівкової станції.
Привод №8 0,37 kW 0,80 А Частотний перетворювач VLT 5002 1,1 kW
43) S кінцевий вимикач Typ Siemens 3SE3 1201GW
Нижній ролик подачі плівки, плівкової станції.
Привод №9 0,37 kW 0,80 А Частотний перетворювач VLT 5002 1,1 kW
44) S кінцевий вимикач Typ Siemens 3SE3 1201GW
Трос для обріза плівки, плівкової станції.
Привод №10 0,16 kW 0,44 А
45) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
46) S кінцевий вимикач Typ Siemens 3SE3 1201GW
47) S кінцевий вимикач Typ Siemens 3SE3 1201GW
Верхня зварювальна балка, плівкової станції.
Блок керування №11 25 А
48) А блок контролю нагрівання Typ RES20303 400 V AC
Нижня зварювальна балка, плівкової станції.
Блок керування №12 25 А
49) А блок контролю нагрівання Typ RES20303 400 V AC
Привод рухливої балки, плівкової станції.
Привод №13 1,1 kW 2,8 А Частотний перетворювач VLT 5004 2,2 kW
50) S кінцевий вимикач Typ Siemens 3SE3 1201GW
51) S кінцевий вимикач Typ Siemens 3SE3 1201GW
52) S кінцевий вимикач Typ Siemens 3SE3 1201GW
53) S кінцевий вимикач Typ Siemens 3SE3 1201GW
54) L індуктивний PXI300 3RG40 32 BERO
55) L індуктивний PXI300 3RG40 32 BERO
56) L індуктивний PXI300 3RG40 32 BERO
57) L індуктивний PXI300 3RG40 32 BERO
58) Y клапан пневматичний 24 V DC 8 W
59) Y клапан пневматичний 24 V DC 8 W
60) Y клапан пневматичний 24 V DC 8 W
61) L індуктивний PXI300 3RG40 32 BERO
62) Y клапан пневматичний 24 V DC 8 W
63) L індуктивний PXI300 3RG40 32 BERO
Конвеєр ланцюгової плівкової станції.
Привод №14 5,5 kW 11 А Частотний перетворювач VLT 5008 6,0 kW
64) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
65) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
66) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
67) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
68) SH кнопкалампа Typ AZM 41522zpk, 24 V DC
69) SH кнопкалампа Typ AZM 41522zpk, 24 V DC
Конвеєр цепочный з керамопластинами, термоусадачной станції.
Привод №15 2,2 kW 4,85 А Частотний перетворювач VLT 5006 4,0 kW
70) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
71) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
72) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
Конвеєр з функцією підведення пачки, подвоювача пакетів.
Привод №16 5,5 kW 11 А Частотний перетворювач VLT 5008 5,5 kW
73) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
74) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
75) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
76) S кінцевий вимикач Typ Siemens 3SE3 1201GW
77) SH кнопкалампа Typ AZM 41522zpk, 24 V DC
78) Im імпульсний Typ ROD 436 1000 Imp./Umdr. , 10.30 V DC
Маслостанція пакетів
Привод №17 4,0 kW 8,2 А
79) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
80) L індуктивний PXI300 3RG40 32 BERO
81) L індуктивний PXI300 3RG40 32 BERO
82) L індуктивний PXI300 3RG40 32 BERO
83) S кінцевий вимикач Typ Siemens 3SE3 1201GW
84) S кінцевий вимикач Typ Siemens 3SE3 1201GW
85) S кінцевий вимикач Typ Siemens 3SE3 1201GW
86) S кінцевий вимикач Typ Siemens 3SE3 1201GW
Вентилятор циркуляції повітря термоусадочної печі.
Привод №18 3,0 kW 6,6 А
Вентилятор подачі повітря на виході з термоусадочної печі.
Привод №19 0,75kW 1,8 А
Пальник термоусадочної печі.
Моноблок пальника №20 3.0 kW 7,8 А
87) T датчик температури +20 +450℃ D=500mm R=1/2''
88) P датчик тиску min. 1,1 kPa Typ FD 6 K 0 24V
89) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
90) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
91) Y клапан пневматичний 24 V DC 8 W
92) L індуктивний PXI300 3RG40 32 BERO
93) Y клапан пневматичний 24 V DC 8 W
94) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
95) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
96) Y клапан пневматичний 24 V DC 8 W
97) L індуктивний PXI300 3RG40 32 BERO
98) Y клапан пневматичний 24 V DC 8 W
Привод переміщення по висоті, подвоювача пакетів.
Привод №21 7,8 kW 18,5 А Частотний перетворювач VLT 5010 8,0 kW
99) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
100) L індуктивний PXI300 3RG40 32 BERO
101) L індуктивний PXI300 3RG40 32 BERO
102) S кінцевий вимикач Typ Siemens 3SE3 1201GW
103) S кінцевий вимикач Typ Siemens 3SE3 1201GW
104) B оптичний Typ K31 PXO 400 SIMATIC TKS 100x100
105) Im імпульсний Typ ROD 436 1000 Imp./Umdr. , 10.30 V DC
Привод переміщення в поперечці, подвоювача пакетів.
Привод №22 3.0 kW 6,6 А Частотний перетворювач VLT 5006 4,0 kW
106) Y гальмова муфта Typ STOV224 DC/24 DC/5 50 W
107) L індуктивний PXI300 3RG40 32 BERO
108) L індуктивний PXI300 3RG40 32 BERO
109) L індуктивний PXI300 3RG40 32 BERO
110) L індуктивний PXI300 3RG40 32 BERO
111) S кінцевий вимикач Typ Siemens 3SE3 1201GW
112) S кінцевий вимикач Typ Siemens 3SE3 1201GW
113) Im імпульсний Typ ROD 436 1000 Imp./Umdr, 10.30 V DC
Привод зрушення вив, подвоювача пакетів.
Привод №23 0,75 kW 1,8 А Частотний перетворювач VLT 5002 1,1 kW
114) L індуктивний PXI300 3RG40 32 BERO
115) L індуктивний PXI300 3RG40 32 BERO
З'єднання датчиків з картами уведення/виводу забезпечується шиною польового рівня PROFIBUS DP/AP
PROFIBUS відповідає вимогам міжнародного стандарту IEC 61158 і є високопродуктивною відкритою мережею польового рівня з малим часом циклу, що підтримує наступні комунікаційні протоколи:
PROFIBUS DP (для систем розподіленого уведення-виводу) використовується для швидкісного обміну даними із приладами польового рівня системи розподіленого уведення-виводу (наприклад, зі станціями SIMATIC ET 200 або приводами). Застосування PROFIBUS DP/PA виправдане в тих випадках, коли датчики й виконавчі механізми розташовані на більших площах.
Датчики й виконавчі пристрої підключаються до приладів польового рівня або безпосередньо до мережі. Обмін даними між програмувальними контролерами/ комп'ютерами й приладами польового рівня виконується за технологією провідне/ведені пристрої.
PROFIBUS PA (Process automation)
розширення PROFIBUS DP для забезпечення обміну даними й підведення живлення до приладів польового рівня відповідно до вимог міжнародного стандарту IEC 611582 (той же протокол, інше виконання).
Повна відкритість PROFIBUS DP дозволяє поєднувати в рамках єдиної системи керування компоненти автоматизації різних виробників.
Більше 1200 широко відомих світових виробників випускає більше 2000 найменувань різних продуктів і систем з убудованим інтерфейсом PROFIBUS DP. Зі своєї сторони Siemens пропонує для цієї мережі широку гаму центральних процесорів, мережних компонентів, приладів польового рівня, комунікаційного програмного забезпечення.
Для прокладки ліній зв'язку PROFIBUSPA, що відповідають вимогам міжнародного стандарту IEC 611582, використовуються спеціальні кабелі FC (FastConnect). Кабелі, призначені для прокладки у звичайні або Exзонах, відрізняються кольором оболонки. Кабелі для звичайних зон мають чорну, для Exзон - блакитну оболонку.
Розділ 3. Пристрій і принцип роботи системи керування впакуванням
1 рівень
Візуалізація оператора лінії пакування ГКА
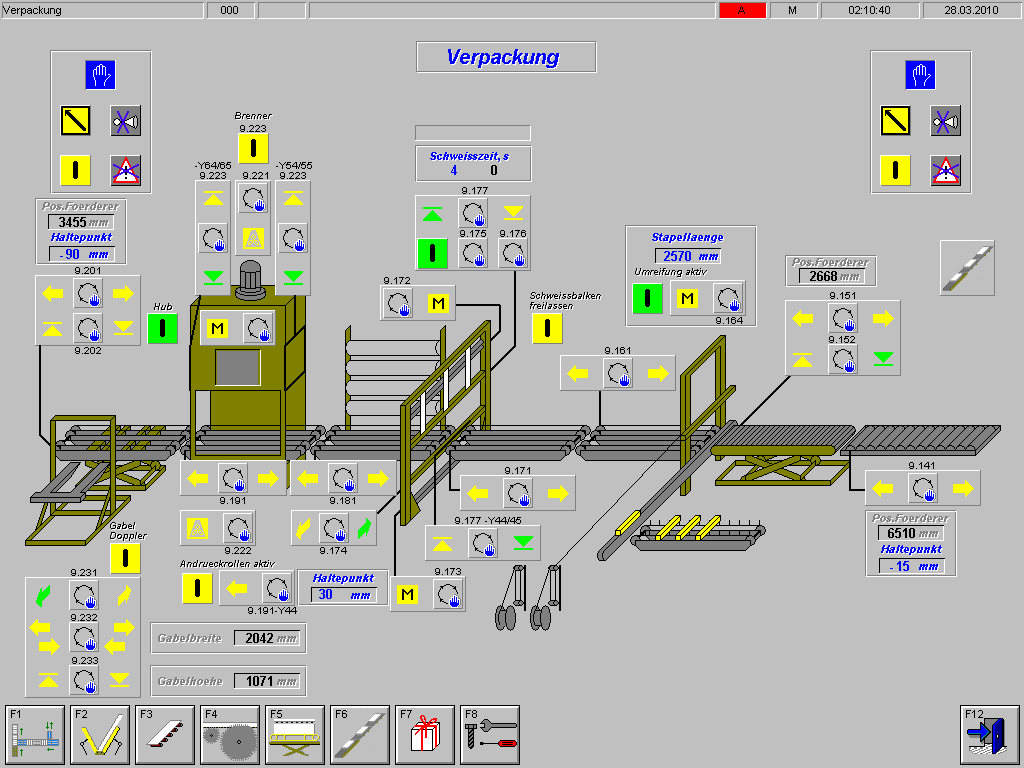
Мал.01
Спосіб дії
Windows Logic Controller (WinLC)
SIMATIC WinAC MP це новий клас апаратури й програмного забезпечення, призначений для побудови систем керування локального рівня й рішення завдань візуалізації. Зв'язок з об'єктом керування здійснюється через систему розподіленого уведення-виводу на основі PROFIBUSDP.
Для оптимального рішення завдань автоматичного керування WinAC MP дозволяє використовувати кілька варіантів виконання програми:
Циклічне виконання програми
Обробка аварійних повідомлень (переривання)
Запуск програм по даті й часу
Програмування й настроювання параметрів виконуються інструментальними засобами пакета STEP 7.
Параметри, що набудовуються:
Промисловий зв'язок: лихословити мереж і установка адрес мережних станцій
Час сканування й рестарту: визначення максимального часу сканування програми, перезапуску й виконання функцій самодіагностики
Тактові прапори: установка адрес
Рівень захисту: визначення паролів для забезпечення доступу до програми й даних
Системна діагностика: визначення порядку обробки діагностичних повідомлень
Сторожовий таймер: визначення періодичності спрацьовування
Періодичність тимчасових переривань: установка стартової дати й часу. А також періодичності повторення тимчасових переривань
Функції, що набудовуються:
Тестові функції: програматор може бути використаний для відображення станів сигналів під