Анализ технологической операции изготовления гильзы цилиндра
5.2. Обоснование выбора металлорежущего станка
Выбор металлорежущих станков выполняем исходя из следующих требований:
обращаем внимание на технологические методы обработки поверхностей;
мощность двигателя с учетом коэффициента полезного действия должна быть больше мощности резания;
габариты рабочего пространства должны позволять производить обработку как можно большего числа поверхностей за 1й установ;
тип оборудования должен соответствовать типу производства;
количество инструментов не должно превышать емкость инструментального магазина станка и др.
Исходя из вышеперечисленного, для токарной операции 045 выбираем станок токарно-винторезный с ЧПУ модели 1М63БФ101, основные технические характеристики которого приведены в таблице 3.2.
Таблица 5.2 – Технические характеристики токарно-винторезного
станка модели 1М63БФ101
|
Параметры |
Значения параметров |
|
Наибольший диаметр обрабатываемой заготовки, мм: над станиной - над суппортом |
630 350 |
|
Наибольший диаметр прутка, проходящего через отверстие шпинделя, мм |
65 |
|
Наибольшая длина обрабатываемой заготовки, мм |
2800 |
|
Шаг нарезаемой резьбы: метрической, мм дюймовой, число ниток на дьюм модульной, модуль питчевой, питч |
1 – 224 56 – 0,25 0,5 – 112 112 – 0,5 |
|
Частота вращения шпинделя, об/мин |
10 – 1250 |
|
Число скоростей шпинделя |
22 |
|
Наибольшее перемещение суппорта, мм: продольное поперечное |
2520 400 |
|
Подача суппорта, мм/об: продольная поперечная |
0,06 – 1,0 0,024 – 0,31 |
|
Число ступеней подач |
32 |
|
Скорость быстрого перемещения суппорта, мм/мин: продольного поперечного |
4500 1600 |
|
Мощность электродвигателя главного привода, кВт |
15 |
5.3. Обоснование выбора станочных приспособлений, металлорежущего и измерительного инструментов
Станочные приспособления, применяемые в проектируемом технологическом процессе, должны соответствовать требованиям точности получаемых на данной операции поверхностей и взаимному их расположению. Желательно применение стандартных, нормализованных приспособлений.
Выбор инструмента и технологической оснастки нужно производить с учетом:
методов обработки поверхностей;
этапов обработки (черновые, чистовые и другие);
использование смазочно-охлаждающих жидкостей и их виды;
габаритов станка;
материал заготовки и ее состояния.
При выборе приспособлений для базирования и закрепления заготовки на станке воспользуемся принятой схемой базирования в пункте 5.1.
Выбираем следующие станочные приспособления:
1) Четырехкулачковый патрон с независимым перемещением кулачков 7100-0009 ГОСТ 2675-80 [6, с.89] ;
2) Центр плавающий ГОСТ 2576-79 [6, с.72].
Наиболее прогрессивным инструментом является режущий инструмент с твердосплавными неперетачиваемыми пластинами. Поэтому выбираем этот инструмент, при этом преимущество отдадим инструментам с механическим креплением твердосплавных пластин.
Для выполнения технологических переходов операции необходим следующий инструмент:
резец 2103-0711 ГОСТ 20872-80, ([3], с.267), Т5К10 ([2], с.116) - резец токарный с механическим креплением твердосплавных пластин (режущая пластина 01114-220408 ГОСТ19046-80 и опорная пластина 701-2204 ГОСТ 19073-80) с сечением державки 25х25 мм и j =45 о.
При выборе контрольно-измерительных инструментов во внимание следует принять трудоемкость измерений, точность измерений тип производства.
В мелкосерийном производстве приоритет следует отдавать универсальным (шкальным) измерительным средствам. При определении точности инструментов нужно учитывать, что цена деления должна составлять 0,3ч0,5 допуска измерительного параметра, поэтому в качестве мерительного инструмента выбираем:
- штангенциркуль ШЦ-I-125-0,1-2 ГОСТ 166-73;
- скоба СИ-122-0,01 ГОСТ 11098-64;
- микрометр МК 25-0,01 ГОСТ 6507-60.
5.4. Расчет режимов резания
Режимы резания для точение цилиндрической поверхности Ж122h6 определяем расчетно-аналитическим методом.
Исходные данные.
Обработка производится на токарно-винторезном станке с ЧПУ модели 1М63БФ101. Обрабатываемый материал – конструкционная сталь 38ХА с твердостью НВ 260,B = 930 Мпа, Ku тв. спл. = 0.7, Ku б. ст. = 0.8. . Заготовка – штамповка. Диаметр заготовки после предыдущей обработки D=175мм, диаметр готового эксцентрикового колена D=122,6мм.
Паспортные данные станка 1М63БФ101 представлены в пункте 5.2.
Обработка этих поверхностей не является окончательной – после токарной будет проводиться шлифовальная операция.
Обработка ведется сборным резцом для контурного точения, правым, с опорной пластиной 701-2204 ГОСТ 19073-80; способ крепления пластины – одноплечим прихватом. Обозначение резца – 2103-0711 ГОСТ 20872-80 ([3], таблица 22, с.264).
Геометрические параметры режущей части:
угол в плане j=45°;
задний угол a=6°;
передний угол g=6°;
радиус вершины резца r =0,8 мм;
угол наклона режущей кромки l=0°.
Период стойкости Т=30 мин.
Определяем режимы резания.
Так как колено эксцентриковое – припуск будет сниматься неравномерно. Определим максимальную глубину резания.
Глубина резания t, мм, определяется по формуле
t=(DЗАГ – DОБР) /2; (5.1)
где DЗАГ – диаметр заготовки до обработки, мм;
DОБР – диаметр заготовки после обработки, мм;
t=(152,5– 122,6) /2 = 14,95мм
Так как припуск большой, обработку будем производить в 6 проходов. Назначаем глубину резания t=2,5мм.
Подача выбирается по таблице 14 ([2], с.268). Для шероховатости Ra 2,5 и радиуса при вершине r=0,8 мм подача равна S=0,2 мм/об.
Скорость резания v, м/мин, определяется по формуле:
v = ЧКV,
(5.2)
где СV ѕ– коэффициент, табличная величина;
m, x, y ѕ показатели степеней, табличные величины;
Т ѕ период стойкости, мин;
КV ѕ поправочный коэффициент.
Коэффициент СV и показатели степеней выбираются по таблице 17
([2], с.270): СV =420; x=0,15; y=0, 20; m=0, 20.
Коэффициент КV определяется по формуле:
КV = КMV Ч КПV Ч КИV, (5.3)
где КМV ѕ коэффициент, учитывающий влияние материала заготовки;
КПV ѕ коэффициент, учитывающий влияние состояния поверхности;
КМV ѕ коэффициент, учитывающий влияние материала инструмента;
Кj V ѕ коэффициент, учитывающий влияние геометрии резца.
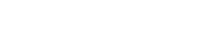
Значение коэффициента КMV определяется по формуле
([2], таблица 1, с.261):
 (5.4)
где Кг– коэффициент, характеризующий группу стали по обрабатываемости
B – фактический параметр твердости материала;
nV ѕ показатель степени;
Кг= 0.8 - при обработке резцами из твёрдого сплава ([5], таблица 2, с.262).
nV =1,25 - при обработке резцами из твёрдого сплава ([5], таблица 2, с.262).
КМV =0,8(750/930) 1,25=0,61;
КПV =0,8 - для деталей из поковки([5], таблица 5, с.263);
КИV =0,65 - для инструмента из твёрдого сплава марки Т5К10
([5], таблица 6, с.263).
КV = 0,61Ч0,8Ч0,65 = 0,32;
v =(420/ 300,2 Ч2,50,15Ч 0,2 0,2) ґ0,32= 84,6 м/мин;
Частота вращения шпинделя n, об/мин, определяется по формуле:
n = ;
(5.5)
где D - диаметр заготовки, формируемый при обработке.
n =(1000Ч84,6) /(3,14Ч175) =153,9 об/мин;
Корректируем частоту вращения шпинделя по станку. Принимаем, согласно паспортным данным станка, n=150 об/мин. Определяем скорректированную скорость резания:
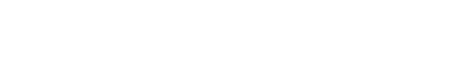 (5.6)
Определяем минутную подачу по формуле:
Sм=SоЧn =0,25Ч150 =37,5 мм/мин; (5.7)
Выполним проверку достаточности мощности станка. Мощность, потребная на резание определяется по формуле:
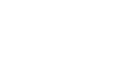 (5.8)
где Pz – тангенциальная составляющая силы резания.
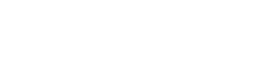 (5.9)
где Cp – коэффициент, зависящий от угла в плане.
Принимаем Cp =285 – для j = 45° ([6], табл.2, с.42).
Pz = 285 Ч 0,25 Ч0,2 0,75 82,4 - 0,5=9,4
Nэ=9.4Ч82.4/6120=12 кВт
Следовательно, при таком режиме резания обработка на выбранном станке возможна.
Результаты расчёта сведены в таблицу (таблица 5.3):
Таблица 5.3 - Режимы резания при обработке поверхности Ж122,6
-
Параметр
Величина
Глубина резания, мм
2,5
Подача, мм/об
0,2
Частота вращения шпинделя, об/мин
150
Минутная подача, мм/мин
37,5
Скорость резания, м/мин
82,4
Рассмотрим обработку поверхностей конавок 8 и 12 (рисунок 5.1). На эти переходы данной операции осуществляем выбор режимов резания табличным методом в соответствии с источником [6].
1) Выбор глубины резания.
Выбор минимально необходимой глубины резания осуществляется по карте 2 с.37. Припуск на этих поверхностях такой же, как и на вышерассмотренных. Принимаем номинальную глубину резания равной 2 мм.
2) Выбор подачи.
Подачу выбираем по карте 6 (с.46). Для поверхностей 8 и 12 табличная подача равна 0,20 мм/об. Выбранное значение подачи корректируем с учетом поправочных коэффициентов, которые выбираем по карте 8 для измененных условий в зависимости от:
инструментального материала Ки=1,1;
сечения державки резца Кд=1,2;
радиуса вершины резца Кр=0,85;
квалитета обрабатываемой детали Кк=1,15;
кинематического угла в плане Kки=1;
Окончательно значение подачи для обработки поверхностей 8 и 12 определяется по формуле:
S=SТКиКдКрКкКки; (5.10)
Подставляя значения получим:
S=0,2 1,11,20,851,151=0,26
мм/об;
3) Выбор скорости резания.
Скорость резания для обработки поверхностей 8 и 12 определяется по карте 21 (с.80). Для поверхностей 2 и 3 VT=203 м/мин. По карте 23 (с.82) выбираем поправочные коэффициенты на скорость резания в зависимости от:
инструментального материала Ки=0,85;
группы обрабатываемого материала Кс=1;
вида обработки Ко=1;
жесткости станка Кж=0,70;
геометрических параметров резца Кг=0,95;
периода стойкости режущей части резца КТ=1;
наличия охлаждения Kох=0,75.
Значение скорректированной скорости резания определяется по формуле:
V=VTКиКоКжКсКгКтКох; (5.11)
Скорректированная скорость резания равна
V=2030,85110,70,9510,75=86
м/мин;
4) Определение частоты вращения шпинделя.
Частота вращения шпинделя определяется по формуле (5.5)
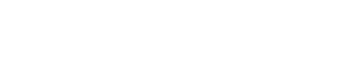
Корректируем полученную частоту по паспортным данным станка, принимаем: nф =22 об/мин.
Определяем фактическую скорость резания по формуле (5.6):
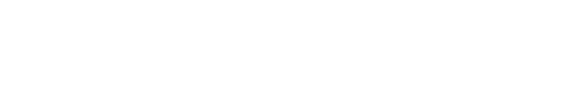
5) Определение минутной подачи.
Минутную подачу рассчитывают по формуле (5.7)
Sм= 0,2622=5,75
мм/мин;
6) Проверка достаточности мощности станка.
Мощность резания Nрез, кВт, определяется по формуле:
Nрез
=Nрез Т Ч
 Ч КМN,
(5.12)
где NрезТ ѕ табличное значение мощности, затрачиваемой на резание;
КMN ѕ поправочный коэффициент, учитывающий влияние механических свойств обрабатываемого материала;
vф ѕ фактическая скорость резания;
vт ѕ табличное значение скорости резания.
Для поверхностей 8 и 12 - Nрез Т=2,7 кВт (карта 21, с.78); Поправочный коэффициент выбирается по карте 24 (с.85) КМN=0,85.
Nрез. = 2,7Ч(91,3/86) Ч0,85 =2,4 кВт;
Мощность привода главного движения рассчитывается по формуле
N=NдвЧh; (5.13)
N=15*0,8=12 кВт. Следовательно, N=12кВт > Nрез =2,4 кВт, а значит резание осуществимо.
Проверка достаточности усилия подачи проводится по тангенциальной составляющей сил резания Рz, которая определяется по формуле:
Рz =
 ;
(5.14)
где РХ ѕ осевая составляющая сил резания;
PY ѕ радиальная составляющая.
Значение каждой из составляющих определяется по формуле:
Pi = Pi T Ч KPj i Ч KPg i Ч KPl I; (5.15)
где Pi T ѕ табличное значение каждой из составляющих сил резания;
KPj i ѕ коэффициент влияния угла в плане;
KPg i ѕ коэффициент влияния переднего угла;
KPl i ѕ коэффициент влияния угла наклона режущей кромки.
Значения составляющих сил резания в зависимости от глубины резания и подачи определяются по карте 33 (с.98): РXT =890 Н; PYT =310 Н.
Поправочные коэффициенты определяются по карте 33 (с.99-100):
KPj X=KPj Y =1,0; KPg X =1,5; KPg Y =1,3; KPl X=KPl Y=1,0.
Тогда:
РX =890 Ч 1 Ч 1,5 Ч 1,0 = 1335 Н;
РY =310 Ч1 Ч 1,3 Ч 1,0 = 403 Н;
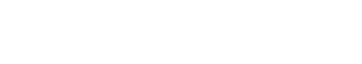
Усилие подачи станка равно Ро=8000 Н>1394 Н, значит обработка возможна. Результаты расчёта сведены в таблицу 5.4.
Таблица 5.4 - Режимы резания на токарную операцию
определенные табличным способом
|
Параметр |
Величина |
|
Глубина резания, мм |
2,5 |
|
Подача, мм/об |
0,26 |
|
Частота вращения шпинделя, об/мин |
22 |
|
Минутная подача, мм/мин |
5,75 |
|
Скорость резания, м/мин |
91,3 |
|
Мощность, затрачиваемая на резание, кВт |
2,4 |
5.5 Техническое нормирование операции
Исходные данные для расчета:
1) деталь – вал эксцентриковый;
2) обрабатываемый материал – сталь 38ХА;
3) станок – токарно-винторезный с ЧПУ, модели 1М63БФ101;
4) инструмент
– резец проходной
( =450),
5) приспособление – патрон четырёхкулачковый.
Определим основное (технологическое) время по формуле
To= ;
(5.16)
где L – длина обрабатываемой поверхности;
L1 – величина врезания и перебега резца, мм;
L2 – дополнительна длинна на взятие пробной стружки, мм;
n – частота вращения шпинделя, об/мин;
S – подача, мм/об;
i – число проходов.
Согласно приложениям 1 ([7], с. 204) и 3 ([7], с.220) устанавливаем величины врезания и перебега инструмента (L1) и величины на взятие пробной стружки (L2). Так как обработка поверхностей 7,8 и 10,12 идентична рассмотрим нормирование на поверхности 7 и 8.
для поверхности 8 – L1=1 мм, L2=2 мм;
для поверхности 7 – L1=3 мм, L2=7 мм;
Тогда основное (технологическое) время равно:
для поверхности 8 tо =(1+1+1+2) /22*0,26=0,69 мин;
для поверхности 7 tо =(24+3+7) /150*0,2=1,13 мин;
Основное технологическое время на операцию определяем по формуле:
 ;
(5.17)
То=0,69+1,13+0,69+1,13=3,64мин;
Определяем вспомогательное время на операцию.
Время на установку и снятие детали весом до 15 кг в патроне с креплением ключом, без выверки, равно tуст=0,65 мин([7], карта 2, с.32).
Вспомогательное время, связанное с переходом при обработке несколькими инструментами в операции устанавливается по карте 18([7], с.64). Для обработки с пробными стружками, при установке резца по лимбу, время на проход равно: tуст =0,11 мин; tуст =0,35 мин.
По той же карте 18 (лист 4 с.69) устанавливаем время на изменение подачи для переходов равно 0,07 мин на один переход; время на изменение числа оборотов шпинделя для перехода равно 0,08 мин.
Суммарное
вспомогательное
время, связанное
с переходом
равно:
 =5,04
мин.
Вспомогательное
время на контрольные
измерения
(tизм) обработанной
поверхности
устанавливается
по карте 86 ([7],
с.185). При измерении
индикаторной
скобой поверхностей
7 и 10 время на одно
измерение равно
0,22 мин. Суммарное
вспомогательное
время на контрольные
измерения
равно:
 =0,44
мин.
Вспомогательное время на операцию определяем по формуле([7], с.185):
Тв=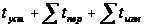 ;
Тв=0,92+5,04+0,44=6,36 мин;
Время на обслуживание рабочего места (организационное и техническое)
определяется по карте 19 ([7], с.70). Для станков II группы с наибольшим диаметром изделия устанавливаемого над станиной, 600 мм оно составляет 4,0% от оперативного времени.
Время перерывов на отдых и личные надобности при работе на станке с механической подачей составляет 4% от оперативного времени
([7], карта 88, с.185).
Определяем штучное время по формуле:
Тшт=(То+Тв)
(1+ );
Тшт=(3,64+6,36) (1+ )
=10,8 мин;
Подготовительно-заключительное время определяется по карте 19([7], с.70). При обработке детали в патроне с работой двумя режущими инструментами, участвующими в операции, подготовительно-заключительное время на партию деталей равно 15 мин.
Сводим полученные данные в таблицу (таблица 5.5):
Таблица 5.5 – Нормы времени на токарную чистовую операцию
-
Основное время на операцию, мин
3,64
Вспомогательное время на операцию, мин
6,36
Штучное время на операцию, мин
10,8
Подготовительно-заключительное время на операцию, мин
15
6. Научно-исследовательская часть
Износостойкие покрытия на основе нитрида титана, легированного железом и алюминием для режущих пластин
В данном курсовом проекте рассматривается деталь – вал эксцентриковый, изготавливающийся из стали 38ХА, которая является довольно прочным материалом. Обрабатывают его инструментом с износостойкими покрытиями на пластинах. Наиболее полно анализируется применение износостойких покрытий на основе нитрида титана, легированного железом и алюминием, для режущих пластин в работе [].
Широкое использование эффективных износостойких покрытий сложного состава на основе титана, циркония, молибдена и гафния сдерживается дефицитностью и высокой стоимостью тугоплавных компонентов покрытий, а также сложностью технологического процесса их получения.
В связи с этим большой практический интерес представляет замена в покрытиях на основе титана таких дефицитных металлов, как цирконий, гафний, молибден, широко распространенным железом и алюминием.
Известно, что повышение стойкости инструментов с покрытиями сложного состава обусловлено тем, что при легировании нитрида титана изменяются структура и механические свойства в частности микротвердость покрытия. Учитывая это, можно предположить, что легирование нитрида титана другими металлами, например железом или алюминием, приведет к аналогичным структурным изменениям материала покрытия и, следовательно к повышению работоспособности режущего инструмента.
Для подтверждения высказанного предположения провели исследования при токарной обработке заготовок из сталей 12Х18410Г и 38ХА инструментом, оснащенным пластинами из твердого сплава и быстрорежущей стали с различными износостойкими покрытиями (из нитрида титана (TIN), из нитрида титана, легированного железом (Ti, Fe) N, алюминием (Ti, Al) N и цирконием (Ti, Zr) N).
Об изменении структуры покрытий судили по изменением периода a кристаллической решетки, ширины b рентгеновской дифракционной линии и остаточных микронапряжений sо.
Микротвердость Нm покрытий измеряли с использованием индикатора Кнуппе при нагрузке 1Н.
Химический состав покрытий определяли на растровом электронном микроскопе РЭМ-200 с рентгеновским микроанализом. Структуру покрытий исследовали на дифрактометре ДРОН-3.
Покрытия толщиной 6±0,5 мкм наносим (на установке “Булат-3Т” при постоянной температуре 500оС) на сменные многогранные пластины из твердого сплава БК6 (размеры 4,76х12,7х12,7 мм; радиус сопряжения граней 1 мм; g=-5о; a=5о; j=75о; j1=15о) и на острозаточенные пластины из быстрорежущей стали Р6М5 (размеры 10х18х18 мм; g=10о; a=8о; g=l=0; j=45о; j1=15о).
Стойкость инструмента оценивали по пути L резания, пройденному до износа по задней поверхности hз=0,4 и 0,6 мм соответственно для твердосплавных и быстрорежущих пластин (при использовании последних, в качестве СОЖ применяли 5% -ный раствор Укринола-1).
Некоторые результаты исследований свойств покрытий, нанесенных на твердосплавную пластину, представлены ниже в таблице.
|
Покрытие |
TiN |
(Ti, Fe) N |
(Ti, Zr) N |
(Ti, Al) N |
|
a, нЧм |
0,4247 |
0,4235 |
0,4274 |
0,4224 |
|
b, градус |
0,45 |
1,25 |
0,9 |
0,6 |
|
sо, МПа |
190±20 |
-750±110 |
-500±60 |
-840±220 |
|
Нm, гПа |
26±2,5 |
31,4±2,5 |
41,5±2,5 |
40±2,5 |
Как видно, покрытия (Ti, Fe) N и (Ti, Al) N имеют несколько меньший, чем у покрытия ТiN период. Для покрытия (Ti, Fe) N, как и для покрытия (Ti, Zr) N, характерно увеличение ширины b и, следовательно, повышение микротвердости по сравнению с микротвердостью покрытия TiN. Более высокая микротвердость покрытия (Ti, Al) N по сравнению с покрытием ТiN может быть объяснена наличием сильной химической связи между титаном и алюминием. Остальные макронапряжения sо для покрытий (Ti, Fe) N и (Ti, Al) N являются снимающими, также как и для покрытия (Ti, Zr) N. Таким образом, покрытия (Ti, Fe) N и (Ti, Al) N по своим структурным параметрам и микротвердости практически не отличаются от покрытия (Ti, Zr) N.
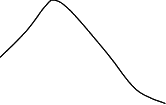
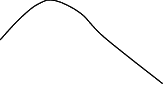
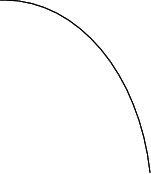
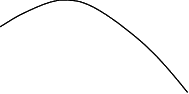
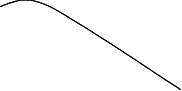
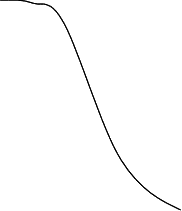
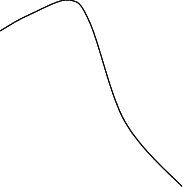
Исследования стойкости режущих инструментов с покрытием в зависимости от скорости V резания показали следующее. При обработке заготовок из сталей 38ХА и 12Х18Н10Т (подача S=0,3 мин/об; глубина резания t=0,5 мм) покрытия (Ti, Fe) N и (Ti, Al) N более эффективны, чем покрытие TiN (см. Рисунок (а) и (б)) (путь L резания для твердосплавных пластин с покрытием (Ti, Fe) N в 1,7-2 раза, а с покрытием (Тi, Al) N - в 2,25 раза больше). При обработке заготовок из стали 38ХА на высоких скоростях резания эффективность покрытий (Ti, Al) N и (Ti, Zr) N примерно одинаковые. При обработке заготовок из стали 12Х18Х10Т наиболее эффективно покрытие (Ti, Al) N.
При обработке заготовок из стали 38ХА инструментом, оснащенным пластиной из быстрорежущей стали Р6М5 (S=0,3 мм/об; t=1 мм), получены аналогичные результаты: эффективность покрытий (Ti, Fe) N и (Ti, Al) N выше, чем эффективность покрытий TiN (путь L в среднем 2,75 раза больше), и они имеют примерно одинаковую эффективность с покрытием (Ti, Zr) N (Рисунок (в)).
Следует отметить, что для инструментов с покрытиями (Ti, Al) N и (Ti, Zr) N характерно смещение с экстремума зависимости l=f(v) в сторону больших скоростей резания.
Это, по-видимому, связано с большой физико-химической пассивностью их материала по отношению к обрабатываемому материалу. В то же время инструменты с более пластичными покрытиями ((Ti, Fe) N, у которого Нm=31,4 гПа) лучше сопротивляются адизионно-усталостным процессам и имеют большую стойкость на малых скоростях резания, чем инструменты с покрытиями (Ti, Al) N и (Ti, Zr) N.
а)

-


3 

1 4 
2

 б)
-

3 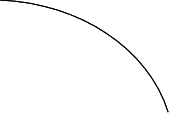


 1
2 4 

в)
-


4 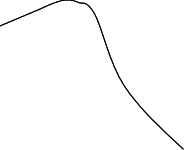

3  Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.Нужна помощь в написании работы?Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: