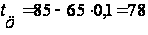Тепловая обработка сырья
Содержание
Введение
1. Характеристика материалов (с расчетом состава бетона) и габаритные размеры изделий
1.1 Материалы для бетона
1.2 Подбор состава бетона
1.3 Габаритные размеры изделий
2. Описание технологического процесса изготовления изделий
3. Выбор и обоснование режима ТВО
4. Определение габаритных размеров и требуемого количества тепловых агрегатов
5. Описание конструкции установки и порядок ее работы
6. Теплотехнический расчет
6.1 Расчет теплоты для нагрева изделий определяем по формуле
6.2 Расчет теплоты для нагрева форм
6.3 Расчет потерь теплоты через ограждающие конструкции установки
6.4 Теплота экзотермических реакций гидратации цемента
7. Определение удельных часовых расходов теплоты и теплоносителя
8. Расчет системы теплоснабжения
9. Методы контроля расхода пара дифманометром
10. Охрана труда и техника безопасности
Литература
Введение
Тепловую обработку строительных материалов и изделий целесообразно рассматривать в двух аспектах. С одной стороны следует проанализировать пути превращения сырьевых материалов и готовую продукцию или полуфабрикат в процессе тепловой обработки. Эта задача сугубо технологическая. С другой стороны необходимо рассмотреть работу тепловых установок (пропарочных, сушильных, обжиговых), которая определяется законами теплотехники.
При тепловой обработке в материалах и изделиях происходят физико-химические превращения, формируется структура, идут процессы тепло и массопереноса, возникает напряженное состояние. Взаимозависимость и сложность этих явлений предопределили на начальных этапах эмпирический характер развития данной отрасли науки. Постепенно накапливались экспериментальные данные об этих явлениях, причем из-за их сложности в основном изучалась динамика качественных изменений отдельных процессов.
Результаты исследований с использованием законов физики, химии и прикладных наук позволили создать предпосылки для математического описания процессов с целью создания теоретических основ, без которых невозможно определить пути оптимизации тепловой обработки. Создание прогрессивных технологий с минимальными затратами материальных и энергетических средств — одна из главных задач всех отраслей народного хозяйства, в том числе и строительной индустрии, к которой относится и производство строительных материалов и изделий. Одной из основных составных частей технологии строительной индустрии является тепловая обработка, на которую затрачивается около 30 % стоимости производства строительных материалов и изделии. Кроме того, тепловая обработка потребляет около 80 % от расходуемых на весь производственный цикл топливно-энергетических ресурсов. Таким образом, создание экономичных тепловых процессов, позволяющих получать изделия отличного качества с минимальными затратами топлива и электроэнергии, даст возможность существенно уменьшить капиталовложения в сферу строительства. Для создания таких тепловых процессов необходимы глубокие знания в области тепловой обработки строительных материалов и изделии, устройства тепловых установок, их конструирования и эксплуатации.
Рассматривая в целом процессы, проходящие в материалах и изделиях при тепловой обработке, необходимо помнить, что они являются следствием процессов, проходящих в тепловых установках. Изучение этой достаточно сложной взаимосвязи, порой еще мало исследованной, является главной задачей, которую приходится решать нашим ученым.
Первые попытки проанализировать работу тепловых установок были сделаны еще М. В. Ломоносовым и успешно продолжены В.Е. Грум-Гржимайло, который создал научную теорию, объясняющую работу печей и сушил. Д.И. Менделеев предложил формулу для определения теплотворной способности топлива.
Наука о процессах, проходящих в материалах при тепловой обработке, начала развиваться значительно позднее. Например, положения о кинетике процесса сушки были выдвинуты в 20-х годах П.С. Косовичем и А.В. Лебедевым применительно к испарению влаги из почвы. Представления о формах свели влагу с материалом, определяющие сушку, были впервые сформулированы акад. П.А. Ре-Линдером. Проф. Л.К. Рамзнн также впервые и 1918 г. предложил 1 – d – диаграмму влажного воздуха и создал методику расчета сушильных установок.
Большое значение для развития науки о сушильных процессах имели работы А.П. Ворошилова, М.И. Лурье, М.Ф. Казанского, П.Г. Ромапкова и А.В. Лыкова. Процессы, проходящие в материалах при обжиге, описаны в трудах Д.С. Беляпкина, П.П. Будникова, К.А. Нохратяна, О.П. Мчедлова-Петросяна н ряда других ученых. Эта область науки является пока еще наименее изученной.
Большое значение для производства сборного бетона и железобетона имеют исследования, связанные с тспловлажностной его обработкой, получившие широкое развитие в 50-е годы. Ряд основных положений об этих процессах сформулированы были несколько ранее А.В. Волженским и П.И. Боженовым, первым применительно к тепловой обработке силикатного, а вторым — автоклавного бетонов. С дальнейшим развитием представлений о процессах, проходящих при тепловлажностной обработке связаны труды С.А. Миронова, Л.А. Малининой, А.Д. Дмитровнча, И.Б. Заседателева, Н.Б. Марьямова и других ученых.
Накопленные знания о взаимосвязи тепловых процессов, проходящих в установках, с развивающимися в материалах, обширный экспериментальный материал, обобщенный на основе законов физики, химии и математики, создают основу для перехода к созданию моделей этих взаимосвязанных процессов и, следовательно, к решению конкретных задач по оптимизации тепловой обработки.
При производстве строительных изделий, деталей и материалов почти во всех случаях для перевода сырья в новое качество — готовую продукцию — применяют тепловую обработку. В большинстве случаев тепловая обработка дает возможность придать сырью новые, качественно отличные свойства, необходимые в строительстве. Такой процесс происходит за счет физических и физико-химических превращений в обрабатываемом материале, течение которых зависит от воздействия тепла.
Для теплового воздействия материал помещают в установку, которую в общем случае называют тепловой установкой. Различные физические и физико-химические превращения в материале требуют различного теплового воздействия. Поэтому в каждой тепловой установке создают свой необходимый для обработки продукции тепловой режим. Под тепловым режимом понимают совокупность условий теплового и массообменного воздействия на материал, как-то: изменение температуры среды, скорость течения газов или жидкости, омывающих материал, концентрацию газов, их давление. Следовательно, тепловые режимы представляют собой совокупность тепловых, массообменных и гидродинамических процессов, происходящих в тепловой установке.
Тепловой режим установки будет воздействовать на сырье и за счет физических и физико-химических превращений в нем оно превратится в готовую продукцию. Очевидно, изучая данную дисциплину, необходимо выяснить, как различные тепловые режимы воздействуют на разные материалы, какие процессы происходят в материалах при тепловой обработке, а также научиться определять наиболее эффективные режимы.
1. Характеристика материалов (с расчетом состава бетона) и габаритные размеры изделий
1.1 Материалы для бетона
Керамзит - это экологически чистый утеплитель. В переводе с греческого языка на русский "керамзит" переводится как "обожженная глина". Он представляет собой легкий пористый материал, получаемый при ускоренном обжиге легкоплавких глин.
По внешнему виду керамзит напоминает гравий, то есть представляет собой гранулы преимущественно округлой или овальной формы различного размера, поэтому часто его называют керамзитовый гравий. В технологическом процессе изготовления керамзита наблюдаются два явления: при резком тепловом ударе, подготовленной специальным образом глины, она вспучивается, чем достигается высокая пористость материала, а внешняя поверхность быстро оплавляется, что придает материалу достаточно высокую прочность и устойчивость к внешним воздействиям и создает почти герметичную оболочку. Поэтому качество керамзита во многом определяется точностью исполнения технологического процесса.
В зависимости от режима обработки глины можно получить керамзит различной насыпной плотности (объемным весом) - от 200 до 400 кг/куб. м. и выше. Чем ниже плотность вещества, тем он более пористый, а значит, обладает более высокими теплоизоляционными свойствами. Но тем сложнее при производстве получить необходимую прочность. Материал также характеризуется величиной керамзитовых гранул, которая колеблется от 2 до 40 мм, и в зависимости от их размера подразделяется на фракции, например 5-10 мм или 10-20 мм. Основываясь на размерах, продукцию делят на керамзитовые гравий, щебень и песок.
Гравий - это частицы округлой формы диаметром 5 - 40 мм, получаемые вспучиванием легкоплавких глин. Он морозоустойчив, огнестоек, не впитывает воду и не содержит вредных примесей. Керамзитовый щебень - это наполнитель произвольной формы (преимущественно угловатой) с размерами частиц 5 - 40 мм. Он получается путем дробления кусков вспученной массы керамзита.
Таким образом, керамзит - это уникальный керамический пористый гравий, который обладает следующими свойствами:
- легкость и высокая прочность;
- отличная тепло и звукоизоляция;
- огнеупорность, влаго- и морозоустойчивость;
- кислотоустойчивость, химическая инертность;
- долговечность;
- экологически чистый натуральный материал;
- высокое отношение качество/цена.
Анализ теплоизоляционных и механических свойств керамзита позволяет использовать этот материал на российском и зарубежном рынке для теплоизоляции крыш, полов и стен, фундаментов и подвалов. Установлено, что рациональное использование керамзита в качестве теплоизолирующего материала при строительстве обеспечивает сокращение теплопотерь более чем на 75 %.
Необходимо особенно отметить такое важное свойство керамзита как экологическая чистота материала. Ведь состав керамзита - это только глина и ничего более. Таким образом, керамзит - абсолютно безопасный, природный материал.
Таблица 1.1
Технические характеристики
| № | Показатели | Гравий керамзитовый | ||
| Технические требования | Достигнутые показатели | |||
| 8/20 мм | 4/10 мм | |||
| 1 | Марка по насыпной плотности (насыпная плотность), кг/мі |
M350 М400 |
320 – 340 360 – 370 |
330 – 350 360 – 370 |
| 2 | Марка по прочности (прочность), МПа |
П50 (М350) П50 (М400) |
1,2-1,3 П50 1,6-1,7 П75 |
1,3-1,4 П50 1,6-1,7 П75 |
| 3 | Зерновой состав, % по массе |
85 < d < 100 D < 10 2D не допускается |
D от 8 до 10 | |
| 4 | Морозостойкость 15 циклов (F15), потеря массы гравия, % | 8 | 1,35 | 1,6 |
| 5 | Содержание водорастворимых сернистых и серно- кислых соединений в пересчете на SO3, % | 1 | 0,04 | 0,04 |
| 6 | Потеря массы гравия при кипячении, % | 5 | 1-3 | 0,3-0,7 |
| 7 | Радиационное качество, Аэфф., Бк/кг | I класс материала | ||
| < 370 | 281 | 241 | ||
| 8 | Коэффициент теплопроводности, Вт/м °С | От 0,10 до 0,12 | ||
Вода для затворения бетонной смеси должна соответствовать требованиям ГОСТ 23732-79 «Вода для бетонов и растворов. Технические условия».
Рекомендуется применять питьевую воду. Можно использовать технические оборотные и природные минерализованные воды с допустимым содержанием примесей.
Количество
солей, ионов
 ,
 ,
взвешенных
частиц не должно
превышать
значений, приведенных
в табл. 1.2.
Таблица 1.2
Допустимое содержание примесей в воде
| Назначение бетонов | Растворимые соли | Ионы | Взвешенные частицы | |
|
|
|
|||
| Для напряженных железобетонных конструкций, а также бетоны на глиноземистом цементе | 2000 | 600 | 350 | 200 |
| Для конструкций с напрягаемой арматурой, в том числе для водосбросных сооружений и зоны переменного уровня воды массивных сооружений | 5000 | 2700 | 1200 | 200 |
| Для неармированных конструкций, к которым не предъявляются требования по ограничению образования высолов | 10000 | 2700 | 3500 | 300 |
Водородный показатель рН воды должен быть не менее 4 и не более 12,5.
Допускается не более 10 мг/л органических поверхностноактивных веществ, сахаров, фенолов.
Для улучшения свойств бетонной смеси, затвердевшего бетона, ускорения твердения бетона, замедления или ускорения сроков схватывания вводятся химические добавки, применение которых регламентируется.
1.2 Подбор состава бетона
Различают номинальный лабораторный состав бетона, рассчитанный для сухих материалов, и производственно-полевой — для материалов в естественно-влажном состоянии. Лабораторный состав бетона определяют расчетно-экспериментальным методом, для чего вначале рассчитывают ориентировочный состав бетона, а затем уточняют его по результатам пробных замесов и испытаний контрольных образцов.
Исходные данные:
Керамзитовый бетон М250;
Фракция 10-20мм;
ОК=1-4 см;
Песок: сН=1450 кг/м3; сИ=2450 кг/м3;
Цемент: сН=1100 кг/м3; сИ=3100 кг/м3;
Керамзит: сН=600 кг/м3; сИ=1100 кг/м3;
Rц=40 МПа; Rb=19,3 МПа; Мк=2 мм.
Расчет состава керамзитобетона выполняют в такой последовательности:
вычисляют водоцементное отношение, расход воды, расход цемента, определяют расходы крупного и мелкого заполнителя на 1м3 бетонной смеси
1. Определим водоцементное отношение В/Ц – отношение массы воды к массе цемента из условий получения требуемого класса бетона в зависимости от активности цемента и качества материалов по формуле:
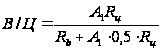 (1)
где А1 и А2 – коэффициенты, учитывающие качество материалов, которые принимаются по таблице 4;
Rb – предел прочности бетона на сжатие, МПа (кгс/см2);
Rц – активность цемента, МПа (кгс/см2).
Таблица 1.3
Значения коэффициентов, учитывающих качество материалов
| Характеристика материалов для бетона | А1 | А2 |
|
Высококачественные Рядовые Пониженного качества |
0,650,60 0,55 | 0,430,40 0,37 |
|
Примечания а) К высококачественным материалам относят: портландцемент высокой активности с минимально допустимым количеством гидравлической добавки, щебень из плотных пород, песок плотный повышенной крупности, крупный и средней крупности. Заполнители должны быть не загрязненными, оптимального зернового состава. б) К рядовым материалам относят: портландцемент средней активности или высокомарочный шлакопортландцемент, заполнители среднего качества, в том числе гравий. в) К материалам пониженного качества относят: цементы низкой активности, непрочные крупные заполнители, мелкие пески |
||
Рассчитаем водоцементное отношение по формуле (1).
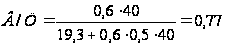
2 Определим расход воды В, кг/м3, в зависимости от удобоукладываемости бетонной смеси, вида и крупности заполнителя ориентировочно по таблице 2.4.
Таблица 1.4
Водопотребность бетоннойсмеси
| Марки по удобоукла-дываемости |
Подви- жность ОК, см |
Жест-кость, Ж с. |
Расход воды, кг/м3,при крупности, мм | |||||||
| гравия | щебня | |||||||||
| 10 | 20 | 40 | 70 | 10 | 20 | 40 | 70 | |||
| Ж4 | – | 31 и | 150 | 135 | 125 | 120 | 160 | 150 | 135 | 130 |
| более | ||||||||||
| Ж3 | – | 21-30 | 160 | 145 | 130 | 125 | 170 | 160 | 145 | 140 |
| Ж2 | – | 11-20 | 165 | 150 | 135 | 130 | 175 | 165 | 150 | 145 |
| Ж1 | 5-10 | 175 | 160 | 145 | 140 | 185 | 175 | 160 | 155 | |
| П1 | 1-4 | 4 и ме- | 190 | 175 | 160 | 155 | 200 | 190 | 175 | 170 |
| П2 | 5-9 | нее | 200 | 185 | 170 | 165 | 210 | 200 | 185 | 180 |
| ПЗ | 10-15 | – | 215 | 205 | 190 | 180 | 225 | 215 | 200 | 190 |
| П4 | 16 и | – | 225 | 220 | 205 | 195 | 235 | 230 | 215 | 205 |
| более | ||||||||||
|
Примечания а Значения водопотребности приведены для бетонной смеси на портландцементе с нормальной густотой цементного теста 26-28 % и песке с Мк = 2. б На каждый процент повышения нормальной густоты цементного теста расход воды увеличивается на 3-5 кг/м3 при уменьшении НГЦТ - уменьшается на 3-5 кг/м3. в Увеличение модуля крупности песка на каждые 0,5 вызывает необходимость уменьшения расхода воды на 3-5 кг/м3, уменьшение - повышения расхода воды на 3-5 кг/м3 |
||||||||||
Согласно таблице 1.4, водопотребность для бетонной смеси с нормальной густотой цементного теста 26-28%, песком с модулем крупности Мк=2 и щебнем фракцией 10 – 20 составит В = 175+5=180 л.
3 Определим расход цемента Ц ,кг/м3, по известному В/Ц и водопотребности бетонной смеси:
Ц = В/(В/Ц)=180/0,77=234 кг
где В – расход воды, кг/м3;
В/Ц - отношение массы воды к массе цемента.
4 Определим расход крупного заполнителя Щ, кг/м3, по формуле
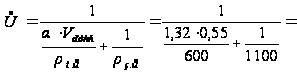 446
кг,
где а – коэффициент раздвижки зерен щебня, который принимается по таблице 2.5;
Vпуст – пустотность щебня в рыхлонасыпанном состоянии, подставляется в формулу в виде коэффициента;
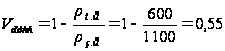
 –
насыпная
плотность
щебня, кг/м3;
 –
средняя
плотность зерен
щебня, кг/м3;
Таблица 1.5
Коэффициенты
раздвижки зерен
 для пластичных
бетонных смесей
на песке с Вп
= 7 %
| Расход цемента, кг/м3 | Водоцементное отношение | |||||
| 0,3 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | |
| 250 | - | - | - | 1,26 | 1,32 | 1.38 |
| 300 | - | - | 1,30 | 1,36 | 1,42 | - |
| 350 | - | 1,32 | 1,38 | 1,44 | - | - |
| 400 | 1,31 | 1,40 | 1,46 | - | - | - |
| 500 | 144 | 1,52 | 1,56 | - | - | - |
| 600 | 1,52 | 1,56 | - | - | - | - |
Примечания
а При других значениях В/Ц коэффициент а находят интерполяцией.
б При применении крупного песка с Вп < 7 % коэффициент а увеличивается на 0,03 на каждый процент увеличения Вп. При использовании мелкого песка с Вп > 7 % коэффициент а уменьшают на 0,03 на каждый процент увеличения Вп.
в Для жестких бетонных смесей при расходе цемента менее 400 кг/м3 коэффициент а принимают 1,05-1,15, в среднем 1,1.
5 Определим расход песка П, кг/м3, по формуле
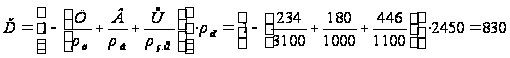 кг
где Ц, В, Щ – расход цемента, воды щебня в килограммах на 1м3 бетонной смеси;
сц, св, сп – истинная плотность цемента, воды, песка, кг/м3;
–
средняя
плотность зерен
щебня, кг/м3.
6 Определим теоретическую среднюю плотность бетонной смеси.
Определив расход всех компонентов (воды, цемента, крупного и мелкого заполнителя) на 1м3 бетонной смеси, вычисляем её расчетную среднюю плотность по формуле.
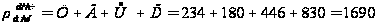 кг/м3.
1.3 Габаритные размеры изделий
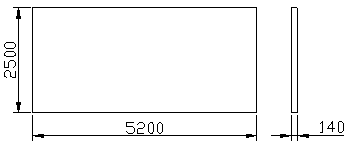
Рисунок 1 – Внутренняя стеновая панель
Vбет=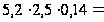 1,82
м3,
mбет= 3076кг.
2. Описание технологического процесса изготовления изделий
При формовании на кассетной установке с применением вибрации арматурного каркаса или виброгребенки, бетонную смесь следует равномерно распределить по всей длине формовочного отсека. При этом обеспечиваются лучшие условия для выхода защемленного в ней воздуха. Бетонную смесь необходимо подавать в формовочные отсеки небольшими порциями, в результате чего достигается минимальное вовлечение воздуха в формуемое изделие.
Под действием вибрации бетонная смесь ведет себя как вязкая жидкость и создает давление, передающееся на стенки. Чем интенсивнее вибрация, тем больше это давление.
Если же бетонная смесь подвергается слабой вибрации или вибрируется не весь ее объем (как это происходит при вибрации через арматурный каркас), то боковое давление бетонных смесей будет значительно меньше.
Увеличение времени вибрации вызвано необходимостью равномерного распределения смеси по формовочному отсеку.
После укладки и уплотнения бетонной смеси верхнюю поверхность изделий заглаживают и покрывают пленкой или брезентом, чтобы предотвратить интенсивное испарение влаги с поверхности бетона, уменьшить усадку, термические напряжения из-за неравномерности прогрева бетона и снизить охлаждение бетона. Получить дополнительный прирост прочности бетона можно, применяя выдержку бетонной смеси в формовочных отсеках, включая подачу пара в паровые рубашки через 2-6 ч. после окончания формования. При этом прирост прочности колеблется от 5 до 20%, существенно удлиняется время оборачиваемости установки и снижается ее производительность.
Повторное вибрирование свежеуложенной бетонной смеси, не подвергающейся тепловой обработке, приводит, в конечном счете, к улучшению свойств бетона. Прочность бетона на сжатие увеличивается на 20-70%, уменьшается усадка, в большинстве случаев улучшается или не изменяется сцепление арматуры с бетоном, повышается морозостойкость.
После тепловой обработки производят распалубку изделия при достижении им распалубочной прочности. Существенно улучшаются условия распалубки за счет применения вибрации. В этом случае механизм перемещения небольшим усилием, приложенным к разделительной стенке, отрывает ее от изделия. Примерно на 5 сек. включают вибратор, установленный на отодвигаемой стенке. После отвода первой стенки изделие слегка приподнимают мостовым краном, тележку мостового крана откатывают на небольшое расстояние. При этом возникает незначительное усилие отрыва. Затем включают на короткое время вибратор, если изделие не отделилось от стенки, вибрацию повторяют. Длительную вибрацию при распалубке применять не рекомендуется, т.к. некоторые панели могут подвергнуться большим резонансным колебаниям, приводящим к трещинам.
Затем происходит чистка и смазка форм. От состояния поверхности разделительных стенок формовочного отсека, бортовой оснастки и вида смазки зависит качество изделия. Наличие на стенках даже тонкого слоя цементного раствора приводит к увеличению количества пузырьков защемленного воздуха и их размеров на поверхности изделия. Чистка ведется щеткой, тельфером чистка ведется снизу вверх.
Для смазки на предприятиях применяют прямую эмульсию следующего состава: 20% продукта ЭКС-А (эмульсол кислый синтетический с кислотным числом 8-10), 79,5% воды мягкой или конденсата, 0,5% кальцинированной соды. При ее применении поверхность получается хорошего качества. Также применяют обратные эмульсии.
После чистки и смазки установка готова к укладке и формованию бетонной смеси. Цикл повторяется.
3. Выбор и обоснование режима ТВО
При назначении режима ТВО изделий из легких бетонов существенное влияние оказывают не только особенности применяемого цемента, класса бетона, удобоукладываемость бетонной смеси, но и структура бетона, наличие в его составе вовлеченного воздуха и его объем, прочность и объемная концентрация крупного заполнителя, гидравлическая активность мелкого заполнителя.
Для обеспечения минимальной отпускной прочности следует правильно выбирать режим тепловой обработки бетона.
Такой режим может, осуществляется в тепловых установках периодического и непрерывного действия (в камерах ямного, туннельного и щелевого типов), оборудованных регистрами, ТЭНами, колориферами или теплогенераторами для сжигания природного газа. Максимальная температура среды в камерах сухого прогрева может быть повышена в зависимости от необходимой длительности тепловой обработки до 150°С. С целью обеспечения заданной влажности изделий камеры рекомендуется оборудовать системой вентиляции.
При тепловой обработке в термоформах не следует укрывать открытую поверхность изделий.
В целях экономичного использования тепловой энергии при назначении режимов ТВО следует учитывать последующее нарастание прочности бетона изделий вследствие его остывания в цехе в течение 12 ч.
В зависимости от способа тепловой обработки выбираем температуру и продолжительность изотермического прогрева. Для пропаривания в камерах паром температура tИЗ=85°С. При этом продолжительность изотермического прогрева t2=10ч. продолжительность изотермического прогрева должна определятся временем, необходимым для достижения в центре изделий температуры больше 80°С.
Скорость остывания поверхности изделий после изотермического прогрева не должна быть больше 40°С/ч. При выгрузке изделий из камеры температурный перепад между поверхностью изделий и температурой окружающей среды не должен превышать 40°С.
Температуру окружающей среды принимаем равной t0=20°C. Так как толщина изделия d=140 мм, следовательно длительность охлаждения в камере t3=4 ч.
Выбранный режим проверяем расчетом средних температур по сечению изделий к концу основных периодов ТВО:
подъема температуры;
изотермической выдержки.
Расчет производим, используя критериальные зависимости теплопроводности при нестационарных условиях. Определяем критерий Фурье:
 ,
где:
ф – продолжительность расчетного периода ТВО, ч;
R –определяющий размер изделия, м;
 ,
б – коэффициент температуропроводности бетонной смеси, м2/с. Определяем по формуле:
 ,
где:
л – коэффициент теплопроводности твердого бетона (л=1,95), Вт/мМєС;
 – удельная
теплоемкость
бетона (=0,84),к
Дж/кгМєС;
 – средняя
плотность
бетона, кг/м3.
Для первого периода ТВО:
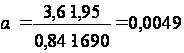 ,м2/с,
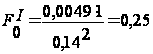 .
Определяем критерий Био:
 ,
где:
б=150 – коэффициент теплопроводности от паровоздушной среды к поверхности изделия, Вт/м2·С.
Для первого периода ТВО:
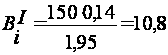 .
С помощью критериев и монограмм находим безразмерные температуры на поверхности и в центре изделия:
 ,
 ,
где:
 –
температура
паровоздушной
среды;
 –
температура
поверхности
изделия;
 –
температура
бетона в начале
расчетного
периода;
 –
температура
в центре изделия.
Из графика для определения температуры на поверхности изделия:
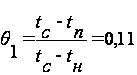 .
Температура
паровоздушной
среды в первый
период ТВО
=90°С,
а температура
бетона в начале
расчетного
периода
=20°С,
следовательно:
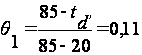 ,
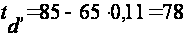 °С.
Определим температуру в центре изделия в I-й период ТВО аналогичным образом, т.е. из графика для определения температуры в центре изделия известно, что:
 ,
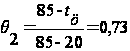 ,
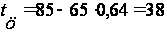 °С.
Режим ТВО выбран правильно, если к концу I периода температура поверхности изделия равна температуре среды (допускается +10 –10 °С). Проверка:
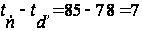 °С
условие выполняется. Следовательно, режим ТВО выбран верно.
Произведем аналогичный расчет для второго периода ТВО. Критерии Фурье и Био:
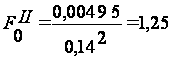 ,
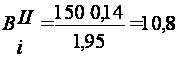 .
Находим безразмерные температуры на поверхности и в центре изделия:
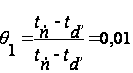 ,
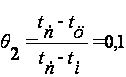 ,
Следовательно:
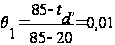 ;
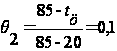 ;