Покращення якості оброблюваної поверхні і зменшення зношування кінцевих фрез на фінішних операціях
2 –
при
 м/хв;
 мм/зуб;
 ;
 ;
 мм
Дослідження
зносу ножів
торцевих фрез,
оснащених НТМ,
показали, що
застосування
косокутної
геометрії ножів
торцевих фрез
з гексанітом-Р
призвело до
збільшення
довжин різальних
кромок ножів,
які беруть
участь в обробці,
і підвищення
загальної
стійкості
інструменту
 .
Оптимальними
для обробки
чавуну СЧ21 є:
швидкість
різання –
 м/хв; подача на
зуб –
 мм/зуб; задній
кут в напрямку
вектора швидкості
різання –
 ;
кут нахилу
різальної
кромки –
 ;
радіус задньої
циліндричної
поверхні –
 мм. Оптимальними
для обробки
загартованої
сталі 45 є режими
різання: швидкість
різання –
 м/хв;
подача на зуб
–
 мм/зуб; глибина
різання чистовим
ножем –
 мм. Для оптимальних
режимів експлуатації
та геометричних
параметрів
стійкість
ступінчастих
фрез косокутного
різання з НТМ
становить не
менше 400 хвилин
машинного часу
при площі обробленої
поверхні в 20
м2
чавуну
і 6 м2
загартованої
сталі.
З метою
виявлення
основних факторів
(режимів, геометрії),
що впливають
на кінцеву
шорсткість
 ,
і для встановлення
їх оптимальних
значень для
косокутного
безвершинного
фрезерування
фрезами ?100…500
мм дослідження
шорсткості
при торцевому
фрезеруванню
ножами з косокутною
геометрією
виконувались
на загартованих
сталях 45, 40Х, 9ХС,
У8, Х18Н10Т та чавуні
СЧ21.
Для
порівняльних
досліджень
впливу умов
одно- і багатоножового
фрезерування
на шорсткість
поверхні проводилася
обробка чавуну
СЧ21 при V з різними подачами
на зуб. Профіль
обробленої
поверхні в обох
дослідах формував
чистовий ніж
(

 ,
 мм,
).
Дані досліджень
зведені в табл.
1.
Таблиця 1
| Кількість ножів фрези |
|
||||||
| 0,039 | 0,063 | 0,100 | 0,156 | 0,250 | 0,394 | 0,625 | |
| Один | 0,600 | 0,763 | 0,834 | 0,985 | 1,072 | 1,342 | 2,154 |
| Дванадцять | 0,422 | 0,440 | 0,504 | 0,608 | 0,760 | 1,150 | 1,644 |
Як видно
з табл. 1, кількість
ножів
 ,
що беруть участь
у різанні, значною
мірою впливає
на шорсткість
обробленої
поверхні. В
усьому діапазоні
зміни подачі
на зуб висота
мікронерівностей
 значно нижча
для багатоножової
фрези, що може
бути пояснене
зменшенням
нерівномірності
процесу фрезерування
зі збільшенням
кількості
ножів, що беруть
участь в різанні.
Тому усі подальші
дослідження
шорсткості
обробки проводилися
в умовах багатоножового
фрезерування.
Вплив швидкості
різання на
шорсткість
обробки вивчався
при обробці
плоских зразків
торцевою фрезою
діаметром 125
мм із
 .
Глибина різання
чистовим ножем
складала
 мм, подача на
зуб
 мм/зуб; геометрія
ножа –
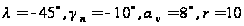 мм (матеріал
різальної
частини ножів
– гексаніт-Р).
Таблиця 2
| № з/п | Оброблюваний матеріал | Швидкість різання V, м/с |
|
|||
| 0,125 | 0,250 | 0,315 | 0,400 | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 1 | 1,64 | - | 0,569 | 0,750 | 0,701 | |
| 2 | Сталь 45 | 3,30 | 0,598 | 0,712 | 0,825 | 0,743 |
| 3 | 52НRСE | 5,20 | 0,438 | 0,797 | 0,787 | 0,837 |
| 4 | 1,64 | - | 1,322 | 1,212 | 1,193 | |
| 5 | Сталь 40Х | 3,30 | 0,604 | 0,669 | 0,643 | 0,656 |
| 6 | 55HRCE | 5,20 | 0,606 | 1,030 | 1,031 | 0,987 |
| 7 | 1,64 | - | 1,843 | 1,643 | 1,387 | |
| 8 | Сталь 9ХС | 3,30 | 1,093 | 0,850 | 1,181 | 1,262 |
| 9 | 60HRCE | 5,20 | 0,758 | 1,025 | 1,043 | 1,168 |
| 10 |
Сталь У8 24HRCE |
1,64 | - | 1,025 | 1,418 | 1,262 |
| 11 | 3,30 | 0,762 | 0,812 | 0,712 | 0,712 | |
| 12 | 5,20 | 0,862 | 1,019 | 1,025 | 1,037 | |
| 13 |
Сталь Х18Н10Т 55HRCE |
1,64 | - | 1,293 | 2,131 | 2,100 |
| 14 | 3,30 | 0,468 | 1,462 | 3,575 | 4,037 | |
| 15 | 5,20 | 2,006 | 2,275 | 5,050 | 8,050 | |
|
|
0,195 | 0,781 | 1,240 | 2,000 | ||
 (
 мм;
 ;
 мм)
За
даними табл.
2 видно, що шорсткість
значною мірою
залежить від
 і
 ,
оскільки остання
визначає відношення
 і частку пластичної
деформації
в загальній
площі перерізу
зрізу. Встановлено,
що збільшенням
подачі на зуб
можна домогтися
мінімальної
різниці між
і
 .
Експериментами визначено ефективність використання косокутної геометрії ножів з від’ємними кутами нахилу різальних кромок та застосування задніх циліндричних поверхонь ножів з радіусами 6–14 мм. Проведена оптимізація геометричних та режимних параметрів із умови забезпечення мінімальної шорсткості поверхонь дозволила встановити оптимальні значення геометричних параметрів ножів торцевих фрез та режимів їх експлуатації.
Результати впровадження торцевих фрез на ВАТ “Верстатуніверсалмаш” (м. Житомир) та ВАТ “Беверс” (м. Бердичів) із запропонованою геометрію різальних частин показали їх високу працездатність. Розроблені чистові та напівчистові фрези використовуються підприємствами для напівчистового та чистового фрезерування стальних загартованих деталей та чавунів. Порівняльні дослідження показали їх більш високу продуктивність по відношенню до шліфування (у 4-6 разів) та обробки фрезами відомих конструкцій (у 3-5 разів), а також більш високу їх стійкість.
Висновки
1. Комплексне теоретичне дослідження аспектів чистового торцевого фрезерування дозволило розробити теоретичні основи створення конструкцій ступінчастих торцевих фрез із косокутною геометрією ножів для чистової обробки плоских поверхонь чавунних і стальних загартованих деталей.
2. Показано, що застосування ступінчастого розташування ножів фрез та їх косокутної геометрії дозволяє підвищити продуктивність обробки за рахунок збільшення кількості ножів, які беруть участь в різанні.
3. Розроблена сукупність рівнянь, алгоритми та програми на ЕОМ дають можливість проаналізувати основні кінематичні параметри торцевого фрезерування ступінчастими фрезами косокутного різання.
4. Визначено вплив геометрії різальних ножів торцевих фрез на працездатність конструкцій фрез, на підставі чого обґрунтована доцільність використання ступінчастих схем різання та косокутної геометрії різальних ножів.
5. Для чистової обробки площинних деталей підтверджена ефективність використання косокутної геометрії ножів з від’ємними кутами нахилу різальних кромок та застосування задніх циліндричних поверхонь ножів з радіусами 6-14 мм.
6. Проведена оптимізація дозволила встановити оптимальні значення геометричних параметрів ножів торцевих фрез та режимів їх експлуатації.
7. Результати впровадження фрез на ВАТ “Верстатуніверсалмаш” (м. Житомир) та ВАТ “Беверс” (м. Бердичів) показали підвищення продуктивності при обробці корпусних та плоских деталей верстатів у 3-5 разів.
Література
1. Виговський Г.М., Мельничук П.П. Процес різання торцевими ступінчатими фрезами з косокутньою геометрією різальних частин, що оснащені надтвердими матеріалами (НТМ) // Вісник інженерно-технологічного інституту. – 1998. – № 7. – С. 73–81.
2. Виговський Г. Сили різання при обробці торцевими фрезами косокутного різання // Вісник Тернопільського державного технічного університету. – 1999. – Том 4. – С.148-153.
3. Виговський Г.М. Коливання сил різання при обробці деталей торцевими ступінчастими фрезами // Вісник Житомирського інженерно-технологічного інституту. – 1999. –№ 9. – С. 28–32.
4. Виговський Г.М., Мельничук П.П. Особливості косокутного безвершинного різання // Вісник Житомирського інженерно-технологічного інституту – 1999. – № 10. – С. 134–145.
6. Виговський Г.М., Мельничук П.П. Безвершинне косокутне фрезерування. Шорсткість поверхні // Вестник НТУУ “Киевский политехнический институт”. Серия “Машиностроение” – 1999 – Вып. 37. – С. 262–275.
7. Выговский Г.Н., Мельничук П.П. Конструкции и эксплуатация торцовых фрез с ножами из сверхтвердых материалов // Тяжелое машиностроение. – Москва, – 1999. – № 6. – С. 25– 27.