Монтаж и обслуживание современного электрооборудования и электрических сетей машиностроительного производства
Для присоединения к токоведущим частям жил, скрученных в кольцо проводов и кабелей, применяют (для 1 жилы):
Материалы: винт, гайка, разрезная пружинящая шайба, шайба – звёздочка.
Инструменты
и приспособления:
отвёртка размером
135
 0,3 мм, гаечный
ключ или универсальные
электромонтажные
плоскогубцы.
Выбор проводов и кабелей, нуждающихся в скручивании жил в кольцо, сведён таблицу 13
Таблица 13
| Марка | Число жил и сечение, мм | Общее количество проводов и кабелей | Общее количество жил | |
| Кабеля | Провода | |||
| АВВГ |
3
|
16 | 64 | |
| АВВГ |
3
|
5 | 20 | |
| АПРТО - 500 |
2
|
2 | 4 | |
| АПРТО - 500 |
2
|
1 | 2 | |
| АПРТО - 500 |
4
|
7 | 28 | |
Определив общее число жил (118), выбираем необходимые материалы, для обеспечения присоединения жил проводов и кабелей к токоведущим частям с двух сторон:
винт: 236 шт.
гайка: 236 шт.
разрезная пружинящая шайба: 236 шт.
шайба – звёздочка: 236 шт.
Выбор материалов и инструментов, для разделки концов жил кабелей с последующим оконцеванием жил опрессовкой, с применением трубчатых наконечников.
Требования: длина разделки должна соответствовать требованиям технологических документов для конкретного способа соединения, ответвления или оконцевания жил проводов и кабелей.
Инструменты и приспособления: монтёрский нож НМ – 3У1, паяльник, припой “А”, универсальные электромонтажные плоскогубцы, инструмент для опрессовки наконечников типа УНИ – 2А, УНИ – 1А, УСА в прессах РГП – 7М, РМП – 7М, ПГЭП – 2.
Материалы: наждачная бумага или стеклянная шкурка, чистая тряпочка, ацетон или Уайт – спирит.
Выбор инструментов, для прокладки полипропиленовых труб в полу в бетоне.
Инструменты и приспособления: монтёрский нож НМ – 3У1, универсальные электромонтажные плоскогубцы, паяльная лампа, маятниковая пила, трубогиб (рекомендуется) и иные подручные средства, необходимые для монтажа труб.
Расчёт потребности длин проводов и кабелей, сведён в таблицу 14
Таблица 14
| Марка | Сечение жил, мм2 | Общая длина, м | |
| Провод | Кабель | ||
| ААБ |
3
|
130 | |
| ААБ |
3
|
59 | |
| АВВГ |
3
|
91,5 | |
| АВВГ |
3
|
27,5 | |
| АПРТО - 500 |
2
|
434 | |
| АПРТО - 500 |
2
|
59,5 | |
| АПРТО - 500 |
4
|
50 | |
Расчёт потребности длин полипропиленовых труб сведён в таблицу 15
Таблица 15
| Обозначение труб по Гост | Общая длина |
| ЛЦ 100 | 122,5 |
| ЛЦ 50 | 56 |
| ЛЦ 25 | 155,6 |
| ЛЦ 15 | 46 |
Расчёт потребности гибкого ввода для труб сведён таблицу 16
Таблица 16
| Гибкий ввод | Наружный диаметр, мм | Общее количество |
| К1080 | 32 | 21 |
| К901 | 20 | 9 |
2.3 Технологическая инструкция для выполнения внутрицеховой сети
Монтаж внутрицеховой силовой электрической сети должна вести, примерно, бригада из четырёх человек. Работы должны быть начаты с монтажа 2 КТП. Все работы по электромонтажу электрооборудования цеха должны выполняться в две стадии.
Первая – в процессе сооружения цеха; вторая – после завершения основных строительных и отделочных работ и приёмки по акту от строителей помещения под монтаж. На первой стадии должно быть выполнено комплектование узлов и блоков укрупнённая сборка в мастерских; на объекте установка опорных конструкций, закладных деталей, монтаж заземления, установка кабельных конструкций, каналов. Вторая стадия должна включать в себя: установку комплектных распределительных устройств, КТП, ошиновка трансформаторов, заземляются корпуса электрооборудования, на смонтированную внутрицеховую сеть заземления.
Операция по монтажу электропроводок к металлообрабатывающим станкам в стальных трубах.
1) Операции, выполняемые в мастерских, по заготовке труб, проводов и кабелей на технологических линиях.
2) Операции по выполнению трубопровода на трассе.
В) Операции по затягиванию проводов в трубы.
Все операции заносим в таблицу 17
Таблица 17
| Операция | Содержание работ |
| 1) Очистка | Механическая очистка от пыли и грязи |
| Резка | Резка труб на станке или с помощью специальной маятниковой пилы по упорам. |
| Гнутьё | Изгибание труб на заданный угол с выдержкой радиуса изгиба на трубогибе. |
| Сборка | Соединение труб с применением литых муфт |
| Складирование | Складирование трубных заготовок на стендах в порядке, отвечающем последовательности доставки на трассу |
| Заготовка проводов и кабелей | Мерная резка проводов и кабелей на механизмах. Снятие изоляции с концов проводов и кабелей на механизме |
| Прозвонка и маркировка | Прозвонка многожильных проводов и кабелей с помощью переговорного устройства. Маркировка жил проводов и кабелей. |
| Бухтование | Бухтование проводов, кабелей на катушке, маркировка бухт и укладка их в кронштейн |
| 2) Разбивка трасс | Нанесение краской на строительных элементах отметок мест крепления труб, опорных конструкций, протяжных ящиков, коробок |
| Подготовка к прокладке труб | Пробивка проёмов, отверстий, борозд для скрытой прокладки и гнёзд для установки опорных конструкций, не выполненных в процессе строительства, установка опорных конструкций силовых пунктов, осветительных щитков и. т. д. |
| Доставка трубных заготовок на трассу | Доставка, разноска заготовок по трассе к месту их прокладки. |
| Прокладка труб | Укладка и закрепление одиночных труб, пакетов, блоков и узлов |
| Ввод труб в оболочки | Ввод труб в коробки протяжные ящики и аппараты |
| Заземление | Заземление протяжных стальных коробок, применяемых с пластмассовыми трубами. Проверка непрерывности металлической цепи “фаза - нуль” и устранение дефектов при их выявлении. |
| Проверка труб перед затягиванием проводов и кабелей |
Установление соответствия трубопроводов проекту. Установка заглушек. |
| Подготовка трубной канализации и затягивание проводов | Удаление заглушек, продувка труб сжатым воздухом с добавлением талька, затягивание стальной проволоки, в том числе при помощи “змейки” |
| Подготовка проводов к затягиванию | Доставка заготовленных проводов и кабелей к местам затяжки, выравнивание проводов, протирка их тальком |
| Затягивание проводов | Установка механизмов и приспособлений, соединение проводов со стальной проволокой, затягивание проводов. |
| Прочие работы |
Уплотнение мест выхода проводов из труб, маркировка проводов, соединение, оконцевание и присоединение к аппаратам. Проверка надёжности соединений, правильности соединения проводов и кабелей и замер сопротивления. |
При работе должны быть соблюдены следующие меры безопасности: запрещается поднимать и поддерживать грузы массой более 10 кг., при массе 20 кг, работа должна проводится не менее, чем двумя рабочими; работа с ручным электроинструментом, сварка, пайка проводов производится в защитных очках и брезентовых рукавицах; захват кабелей и проводов (при затяжке) должен быть надёжным, исключающий обрыв.
2.4 Состав бригады
Численность бригады и её состав с учётом квалификации членов бригады по электробезопасности, должны определяться исходя из условий работы, а также возможности обеспечения надзора за членами бригады со стороны производителя работы (наблюдающего).
Член бригады, руководимой производителем работ, должен иметь группу 3, за исключением работ на ВЛ, выполнять которые должен член бригады, имеющий группу 4. В бригаду на каждого члена, имеющего группу 3, допускается включение одного работника, имеющего группу 2, но общее число членов бригады, имеющих группу 2, не должно превышать 3.
2.5 Расчёт освещения.
Параметры
цеха: 42
28
12; расчётная
высота подвеса
светильников
h р = 8 м;
освещённость
(E min
= 30); коэффициент
запаса К з
= 1, 6; коэффициент
отражений от
потолка, стены
ρ п =
50 %, ρ с = 30 %; тип
светильников
ДРЛ СЗ.
Определяем расчётную высоту светильника над рабочей поверхностью, принимая расстояние светильника от пола равным: H 0 = H – h р, где
H 0 – высота потолка над рабочей поверхностью;
H – высота помещения;
h р – высота рабочей поверхности.
H 0 = 12 – 8 = 4 м
Выбирая расстояние между светильником и потолком, называемое также свесом (h с), необходимо учитывать равномерность освещения потолка, т. к. при малых значениях h с, потолок освещается неравномерно.
В этом случае рекомендуется принимать отношение h с / H 0 = 0,2 – 0,25
h с / H
0 = 0,2 – 0,25
 h с = H
0
0,25
h с = 4
0,25 = 1 м
h = H – (h с + h р), где
h – расстояние от светильника до рабочей поверхности.
h = 12 – (1 + 8) = 3 м
Определяем расстояние между светильниками, принимая оптимальное отношение L h = 1 – 0,9, тогда расстояние между светильниками:
По длине (42
м): L = 0,95
3 = 2,85 м
Расстояние
до стен принимаем
равным
 L = 0,33
2,85 = 0,94 м
Проверка
по длине: (2,85
14) + (0,94
2) = 41,78 м
По ширине
(18 м): L = 0,95=
3 = 2,7 м
Расстояние
до стен принимаем
равным
L = 0,33
2,7 = 0,89 м
Проверка
по ширине: (2,7
6) + (0,89
2) = 17,98 м
В соответствии с указанными размерами цеха и полученными расстояниями, размещаем светильники по цеху, устанавливая тем самым число светильников: N = 105 шт.
Выбираем норму освещённости для данного производства, считая, что в цехе обрабатываются детали с точностью до 1 мм, что соответствует величине нормальной освещённости 300 Лк и соответственно освещённости, создаваемой светильниками общего освещения, 30 Лк, что составляет 10 % от нормируемой освещённости.
Определяем
показатель
помещения: i
=
 ,
где
a – длина цеха
b – ширина цеха
i =
 =
4,2
и находим коэффициент использования светового потока k и = 0,73 [7. 25. T 1.9], считая коэффициент отражения стен и потолка равным соответственно ρ п = 50 %, ρ с = 30 %.
Находим расчётный световой поток одной лампы:
F р =
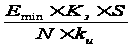 ,
где
S – площадь машиностроительного цеха
F р =
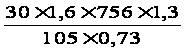 = 622,7 Лм
Подбираем по [7. 6. T 1.1] Липкина, ближайшую по световому потоку лампу, мощностью P = 60 Вт, дающую световой поток F л = 620 Лм при напряжении U = 220 В.
Размеры лампы: диаметр 61 мм; длина 110 мм;
Тип лампы: НБ 220 – 60
Пересчитываем
фактическую
освещаемость
при выбранной
мощности лампы:
Е = E н
F л / F
р
E = 30
620 / 622,7 = 29,86 Лк, что
соответствует
общему освещению
в 30 Лк с погрешностью
10 %
Определяем
удельную мощность:
ρ = N
P / S
ρ = 105
60 / 756 = 8,3 Вт / м2, что
соответствует
укрупнённым
показателям
для машиностроительных
цехов
Светильники запитываем от щита освещения (ЩО).
Щиток освещения запитываем от распределительного шкафа ШР 6.
Список используемых источников
Зюзин А.Ф. Монтаж, эксплуатация т ремонт электрооборудования промышленных предприятий и установок. – М.: Высшая школа, 1986.
Мовсеев Н. Справочник по монтажу электроустановок промышленных предприятий. – М.: Энергоиздат, 1982.
Бондаренко В. Л. Справочник прораба – электромонтажника. – К.: Будивельник, 1989.
Бондаренко В. Л. Справочник электромонтажника. – К.: Будивельник, 1976.
Правила техники безопасности при эксплуатации электроустановок потребителей. – М.: Энергокомиздат, 1986.
Липкин Б. Ю. Электроснабжение промышленных предприятий и установок. – М.: Высшая школа, 1990.
Липкин Б. Ю. Электрооборудование промышленных предприятий и установок. – М.: Высшая школа 1972.