Організація виробничого процесу у часі та ремонтного обслуговування виробництва
~ брати участь у розробленні та впровадженні заходів для стимулювання підвищення якості й ефективності використання ресурсів.
Система матеріально-технічного забезпечення (й обслуговування виробництва) — це складний, динамічний організм, що має наступну структуру:
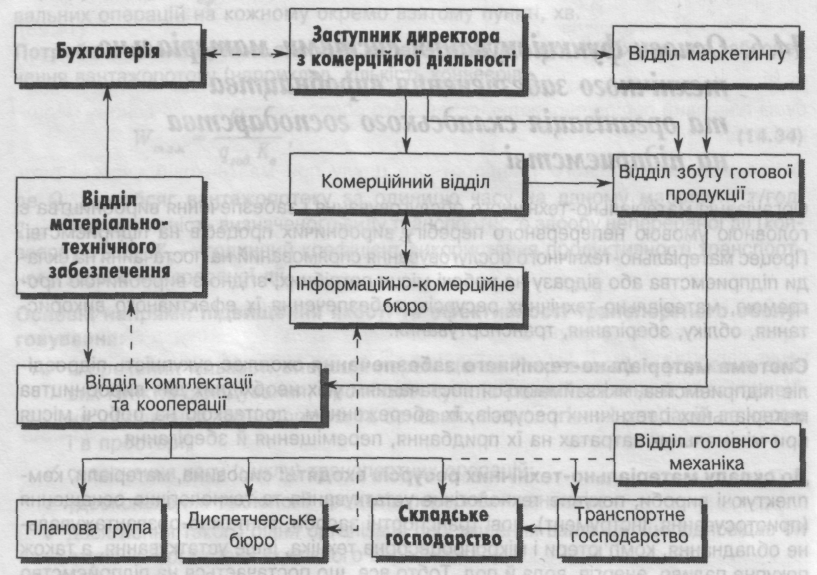
Рис. 3.1. Організаційна структура служб матеріально-технічного постачання
Організація системи матеріально-технічного постачання здійснюється відділом матеріально-технічного постачання, який є однією із головних ланок системи маркетингу та логістики підприємства. Служби маркетингу визначають ринки сировини, потребу у матеріальних ресурсах, а логістика здійснює управління усіма потоковими процесами з метою забезпечення ефективного функціонування каналів постачання.
Управління відділом матеріально-технічного постачання здійснює начальник відділу, якому підпорядковані агенти-постачальники, завідувач центрального складу, завідувачі периферійних складів та нормувальники матеріально технічних ресурсів.
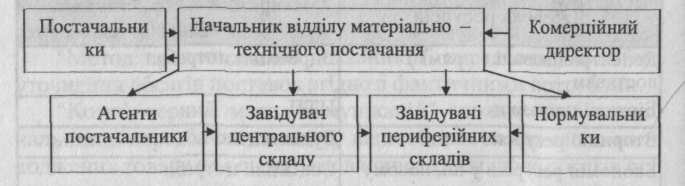
Рис. 3.2. Організаційна структура відділу постачання
Організаційно-керуюча підсистема системи матеріально-технічного забезпечення та обслуговування виробництва через конкретну діяльність відповідних відділів, служб, бюро і груп (рис.3.1.) сприяє виконанню наступних основних функцій:
1. Із маркетингу — за видами ресурсів (обладнання, технологічне устаткування, сировина, матеріали, комплектуючі вироби) або за функціями маркетингу (інформаційне забезпечення; вивчення іміджу постачальників; їх конкурентоспроможності і конкурентних можливостей їх товару; вивчення цін та їх динаміки).
2. З нормування й планування забезпечення виробництва ресурсами — розроблення методів оптимізації використання ресурсів в умовах даного підприємства; розроблення нормативів затрат окремих видів ресурсів по об'єктах і суб'єктах діяльності підприємства; аналіз ефективності використання ресурсів у підрозділах та на підприємстві в цілому; розроблення матеріальних балансів, планів забезпечення підприємства і кожного виробничого підрозділу матеріально-технічними ресурсами.
3. З управління запасами й організації використання матеріально-технічних ресурсів — розрахунок обігового, страхового, витратного запасів за видами ресурсів, утворення їх оптимального рівня, організація поповнення запасів, обліку і контролю наявності та використання; організація технічного забезпечення управління запасами; організація впровадження й контролю виконання заходів для підвищення ефективності використання ресурсів.
4. Забезпечення робочих місць всіма видами матеріально-технічних ресурсів тощо.
На підприємствах використовують дві форми постачання матеріалів — транзитну і складську.
• Транзитна форма постачання матеріалів (матеріально-технічних ресурсів) передбачає постачання від постачальника безпосередньо на місце споживання матеріалу, минаючи всі проміжні пункти його складування. За цією схемою транспортуються електроенергія, газ, окремі види палива, вода тощо.
• Складська форма передбачає обов'язкове постачання матеріально-технічних ресурсів через систему складів — проміжних пунктів складування, зберігання, попередньої підготовки до виробництва. Така форма потребує утворення складського господарства.
Головні напрями вдосконалення системи матеріально-технічного забезпечення та обслуговування виробництва:
→ використання принципів і методів управління запасами й затратами на основі методів оптимізації рівня запасів та затрат ресурсів;
→ оптимізація формування і використання ресурсів на основі скорочення строків періодичності постачання, зменшення партій постачання ресурсів та матеріалів, забезпечення надійності функціонування системи здійснення поставок ресурсів згідно з розробленим й узгодженим календарним графіком і планом з одночасним посиленням управління затратами та обслуговування цехів, дільниць, робочих місць — споживачів ресурсів на основі контролю та обліку їх споживання;
→ удосконалення конструкції чи структури продукції, технології її виготовлення у напрямі зменшення матеріало- й енергоємності;
→ використання матеріалів із наперед заданими властивостями;
→ стимулювання поліпшення використання ресурсів та ін.
4. Задача №1 на тему “Організація виробничого процесу у часі”
Завдання:
Розрахувати аналітичним і графічним методами технологічний та виробничий цикл обробки партії з n виробів при послідовному, паралельно-послідовному та паралельному способі поєднання операцій.
Умова:
Технологічний процес складається з п'яти операцій, норми часу яких становлять t1, t2, t3, t4, t5. Кількість робочих місць по операціях становить С1, С2, С3, С4, С5. Передатна партія складається з р виробів. Міжопераційні перерви – 2хв., тривалість природних процесів – 10 хв.
Вихідні дані:
| Показники | Варіант № 27 |
| n | 18 |
| p | 6 |
| t1 / С1 | 2/1 |
| t2 / С2 | 3/1 |
| t3 / С3 | 6/2 |
| t4 / С4 | 1/1 |
| t5 / С5 | 2/1 |
Розв’язок:
Визначимо операційний цикл (Тоі) кожної операції – тобто час виконання однієї і-тої операції по обробці окремого виробу або партії виробів:

де
n – кількість виробів у партії;
і=1…m – номер операції;
m – кількість операцій технологічного процесу;
ti – норма часу на виконання і-ї операції;
Ci – кількість робочих місць, на яких виконується і-та операція.
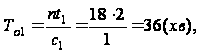
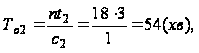
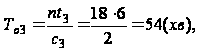
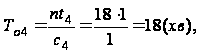
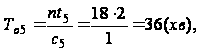
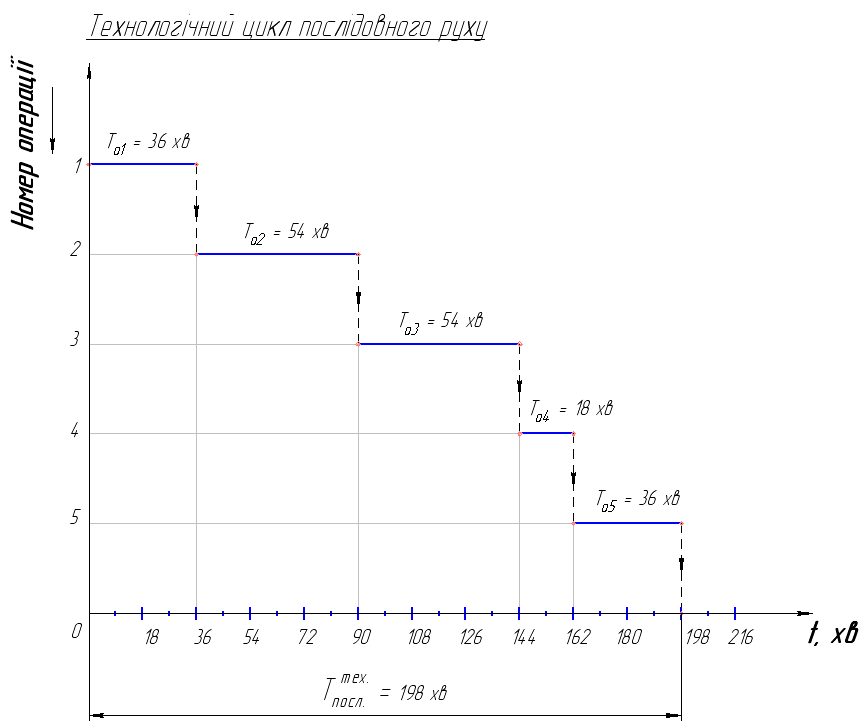
Послідовний спосіб поєднання операцій характеризується тим, що кожна наступна операція починається тільки після обробки всієї партії виробів на попередній операції.
Визначимо тривалість технологічного циклу послідовного руху як суму, операційних циклів:
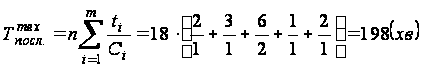
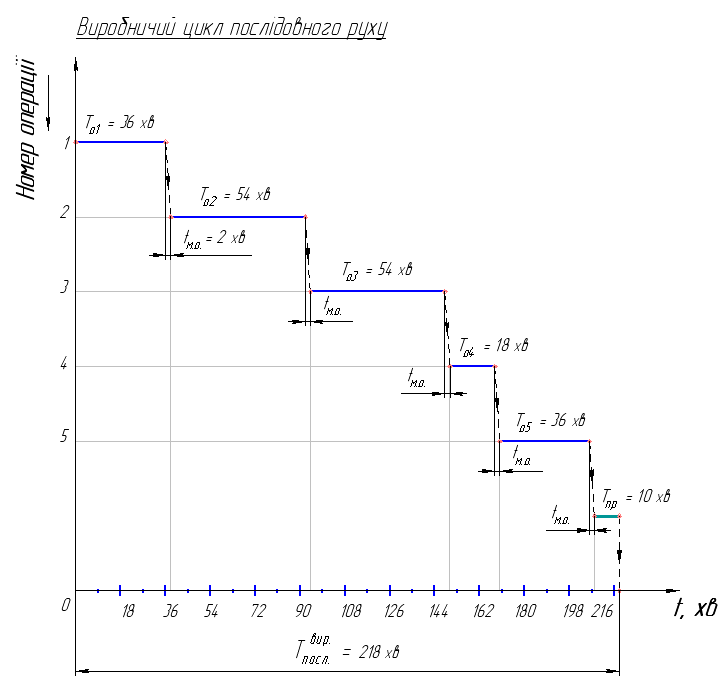
Тривалість
виробничого
циклу визначається
з урахуванням
міжопераційних
перерв
 та часу на природні
потреби
 :
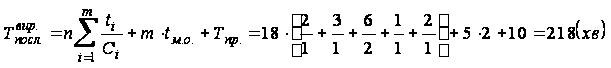
Графічне визначення тривалості виробничого та технологічного циклів послідовного руху матиме вигляд:
Для паралельного і паралельно-послідовного виду руху визначимо:
Кількість
транспортних
партій:
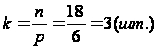
Тривалість обробки однієї транспортної партії:

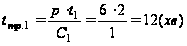
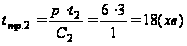
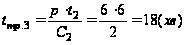
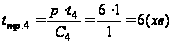
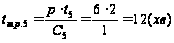
Паралельно-послідовний спосіб поєднання операцій технологічного процесу характеризується тим, що:
вироби передаються від операції до операції передатними партіями;
кожна наступна операція починається раніше, ніж закінчується попередня над всією партією виробів, таким чином частково поєднуються суміжні операції;
відсутні внутрішньоопераційні перерви.
Тривалість технологічного процесу обробки партії виробів при паралельно-послідовному способі поєднання операцій визначається за формулою:
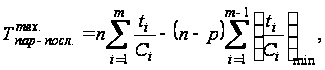
де
 min
– тривалість
обробки одного
виробу на найкоротшій
операції з
кожної пари
суміжних операцій;
р – кількість виробів в передатний партії.
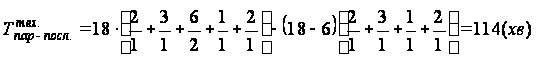
Тривалість
виробничого
циклу визначається
з урахуванням
міжопераційних
перерв
та часу на природні
потреби
:
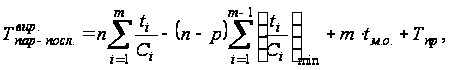
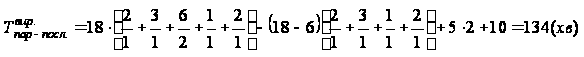
При побудові графіка враховуємо два способи поєднання операцій:
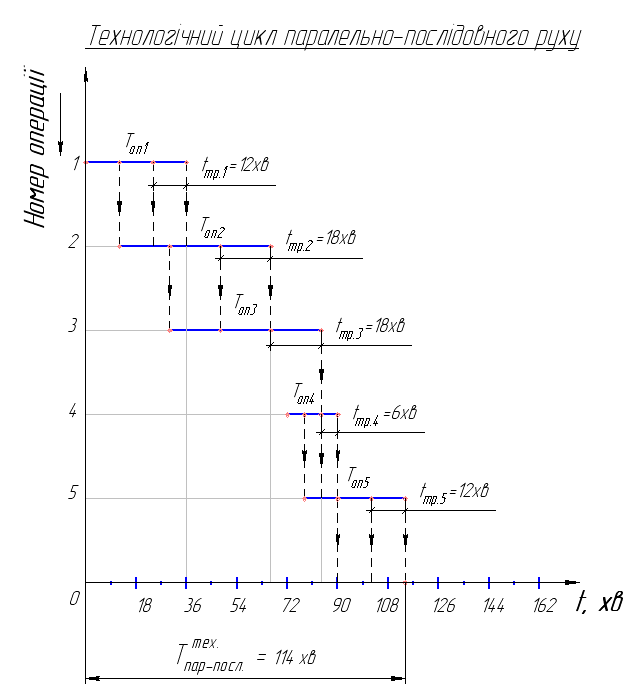
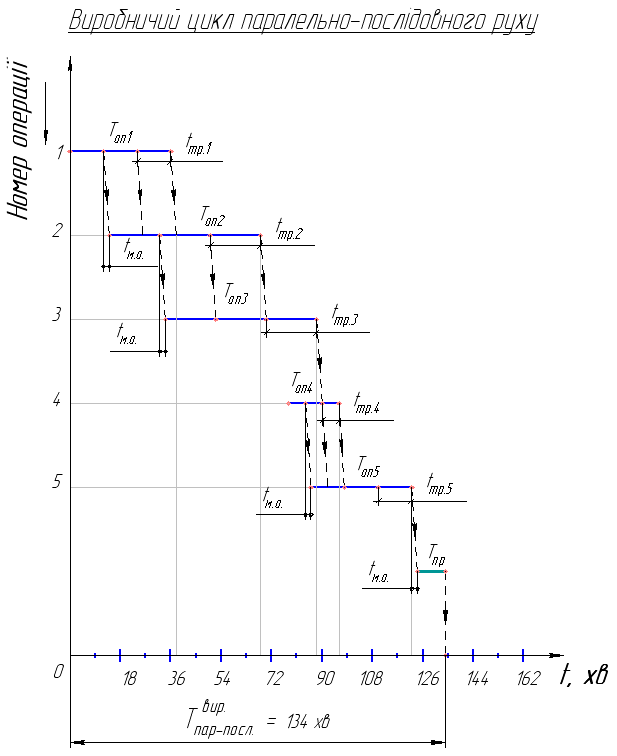
а) тривалість попереднього операційного циклу менша, ніж наступного: Ті<Ті+1. В цьому випадку наступна операція починається після обробки однієї передатної партії виробів (р) на попередній операції.
б) тривалість попереднього операційного циклу більша, ніж наступного: Ті>Ti+1.В цьому випадку початок наступної операції визначається з умови, що остання передатна партія виробів, оброблена на попередній операції, відразу починає оброблятися на наступній операції.
Графічне визначення тривалості виробничого та технологічного циклів паралельно-послідовного руху матиме наступний вигляд:
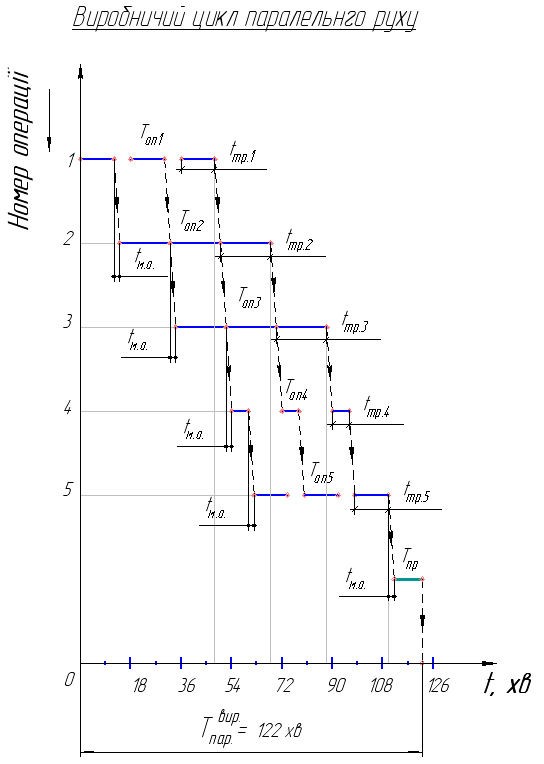
Паралельний спосіб поєднання операцій характеризується тим, що:
вироби від операції до операції передаються або поштучно, або передатними партіями;
кожна передатна партія виробів обробляється без затримок послідовно на всіх операціях, незалежно від інших виробів;
всі операції мають внутрішньоопераційні перерви, крім найтривалішої операції (головної).
Тривалість технологічного процесу при паралельному способі поєднання операцій визначається за формулою:
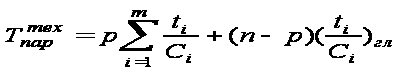 ,
де
 – тривалість
головної операції.
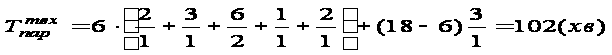 Тривалість
виробничого
циклу визначається
з урахуванням
міжопераційних
перерв
та часу на природні
потреби
:
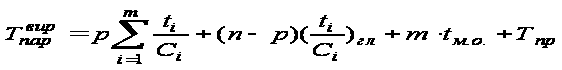
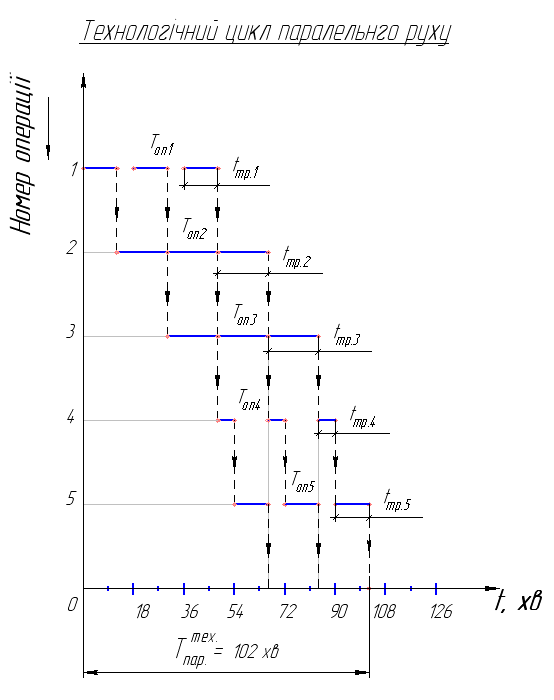
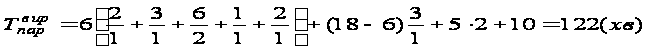 При
побудові графіка
передбачаємо
спочатку послідовну
обробку першої
передатної
партії виробів
без затримок
по всіх операціях,
потім – безперервну
обробку всіх
передатних
партій на головній
операції. Далі
визначаємо
час початку
і закінчення
обробки кожної
передатної
партії виробів
на всіх операціях.
Графічне визначення тривалості виробничого та технологічного циклів паралельного руху матиме наступний вигляд:
5 Задача №2 на тему „Організація ремонтного обслуговування виробництва”
Завдання:
За вихідними даними визначити:
1. Середній річний обсяг верстатних, слюсарних та інших робіт по ремонту та технічному обслуговуванню обладнання.
2. Потрібну кількість металоріжучих верстатів і типаж обладнання для ремонту і технічного обслуговування.
3. Чисельність ремонтних робітників для проведення ремонтів і для виконання технічного обслуговування.
4. Необхідну площу ремонтно-механічного цеху та його відділень.
5. Річну потребу заводу в матеріалах для ремонтних потреб.
Умова:
Режим роботи обладнання двозмінний, дійсний річний фонд часу для верстата 3950 годин. Питома вага оперативного часу в загальному фонді складає 70%. Верстати працюють в нормальних умовах багатосерійного виробництва. Використовуються верстати віком до 10 років, вагою до 10 тонн, при обробці сталі.
Вихідні дані: Варіант №13
| Обладнання | Середня категорія складності ремонту | Кількість одиниць встановленого обладнання |
| Токарні верстати | 21 | 160 |
| Токарно-револьверні верстати | 19 | 140 |
| Токарно-лобові верстати | 12 | 19 |
| Токарно карусельні верстати | 24 | 7 |
| Токарно-багаторізальні напівавтомати | 13 | 88 |
| Токарні автомати | 18 | 41 |
| Плоскошліфувальні верстати | 20 | 50 |
| Круглошліфувальні верстати | 10 | 78 |
| Внутрішньошліфувальні верстати | 29 | 60 |
| Свердлильні верстати | 18 | 95 |
| Фрезерні верстати | 30 | 110 |
| Протяжні верстати | 12 | 16 |
| Інші | 13 | 308 |
Розв’язок:
Розв’язання проводимо в наступній послідовності:
1.1. Визначаємо
сумарну ремонтну
складність
обладнання
( ):
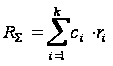
де і = 1,2,3…k – індекс групи однотипного обладнання;
 - кількість
одиниць обладнання
і і-тій групі;
 - середня
категорія
ремонтної
складності
одного верстата
і-ї групи.
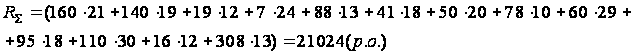 1.2.
Встановлюємо
структуру і
тривалість
ремонтного
циклу (
 )
і тривалість
міжремонтного
періоду (
 ):
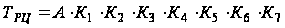
де А – нормативний ремонтний цикл (оперативний час роботи); А = 16800 годин.
К1, К2, К3, К4, К5, К6, К7 - коефіцієнти, які враховують вид матеріалу, що оброблюється, матеріал інструменту, умову експлуатації і характеристику верстата.
В умовах багатосерійного виробництва для верстатів віком до 10 років, які використовуються в нормальних умовах, при обробці сталі, вагою до 10 т всі коефіцієнти дорівнюють 1 (за даними „Типової системи технічного ремонту метало- та деревообробного обладнання”)
Тоді:
= 16800 годин
або:
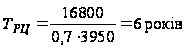
Міжремонтний період визначається діленням тривалості ремонтного циклу на кількість внутрішньоциклових ремонтів + один:
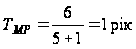
Структура ремонтного циклу для таких верстатів включає чотири поточних та один середній ремонт: К-П-П-С-П-П-К. З урахуванням оглядів між двома сусідніми ремонтами структура матиме вигляд:
К-О-П-О-П-О-С-О-П-О-П-О-К
де К – капітальний ремонт;
О – огляд;
С – середній ремонт;
П – поточний ремонт
1.3. Визначаємо
об’єм ремонтних
робіт та ремонтний
цикл
 ,
використовуючи
нормативи
Типової системи
(табл. 5.1.)
Таблиця 5.1.
Трудомісткість ремонту і повного планового огляду на одну одиницю ремонтної складності обладнання
| Види ремонтних робіт | Трудомісткість, год. | ||
|
верстатні
роботи
|
слюсарні
роботи та ін.
|
всього
|
|
| Огляд | 0,1 | 0,75 | 0,85 |
| Огляд перед капітальним ремонтом | 0,1 | 1 | 1,1 |
| Поточний ремонт | 2 | 4 | 6 |
| Середній ремонт | 3 | 6 | 9 |
| Капітальний ремонт | 14 | 36 | 50 |


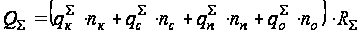
де
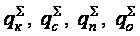 - загальна
трудомісткість
капітальних,
середніх, поточних
ремонтів і
оглядів на одну
одиницю ремонтної
складності
з таблиці 5.1.;
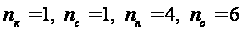 - кількість
капітальних,
середніх, поточних
ремонтів і
оглядів в ремонтному
циклі (з них 1
огляд перед
капітальним
ремонтом, 5 -
поточних).
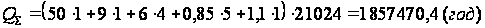
Трудомісткість верстатних робіт для ремонтів і оглядів визначається аналогічно:
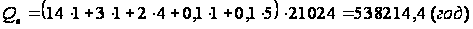
Трудомісткість слюсарних та інших робіт:
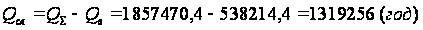
1.4. При визначенні середньорічного обсягу ремонтних робіт припускають, що їх загальний обсяг розподіляється рівномірно по роках на протязі всього ремонтного циклу:
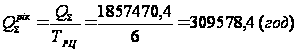
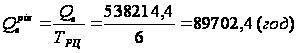
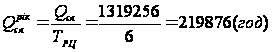
1.5. Визначимо трудомісткість робіт по технічному обслуговуванню верстатів:
загальну, верстатних робіт, мастильних робіт, слюсарних.
Трудомісткість робіт по технічному обслуговуванню визначається, виходячи з їхньої ремонтної складності, часу оперативної роботи (0,7*3950 – питома вага оперативного часу в загальному фонді часу – 70%) і норм часу технічного обслуговування в розрахунку на одну ремонтну одиницю на 1000 годин оперативного часу роботи верстата для слюсарів, мастильників і верстатників.
Норми знаходимо в типовій системі:
слюсарі – 3,2 год на одну ремонтну одиницю на 1000 годин оперативної роботи обладнання;
мастильники – 1,42 год;
верстатники – 0,73 год.
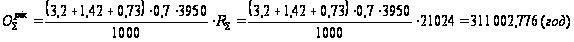
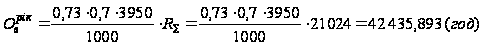
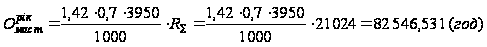
Слюсарні роботи:
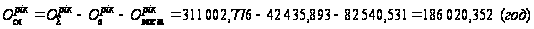
1.6. Сумарний річний обсяг ремонтних робіт та робіт по технічному обслуговуванню складає:
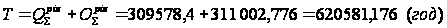
2. Розрахунок потрібної кількості верстатів:
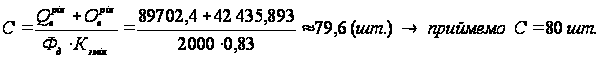
Тут Кзмін = 0,8…1,2 – коефіцієнт змінності роботи обладнання в ремонтній службі підприємства, приймемо Кзмін=0,83;
Фд – дійсний річний фонд роботи верстата = 2000 год.
Типаж обладнання встановлюється згідно норм Типової системи ( таблиця 5.2.)
Таблиця 5.2.
Типаж обладнання ремонтної служби
| Найменування обладнання по типах верстатів | Питома вага від усієї кількості верстатів, % | Кількість верстатів розрахункова, штук | Кількість верстатів прийнята, штук |
| токарні | 50 | 40 | 40 |
| карусельні | 2 | 1,6 | 2 |
| розточувальні | 3 | 2,4 | 3 |
| вертикально-свердлильні | 7 | 5,6 | 6 |
| радіально-свердлильні | 2 | 1,6 | 2 |
| фрезерні | 7 | 5,6 | 6 |
| стругальні | 7 | 5,6 | 6 |
| довбальні | 2 | 1,6 | 2 |
| шліфувальні | 10 | 8 | 8 |
| зуборізні | 6 | 4,8 | 5 |
| інші | 4 | 3,2 | 4 |
3. Розрахунок чисельності робітників:
Чисельність ремонтних робітників для проведення ремонтів та оглядів: верстатників, слюсарів та інших:
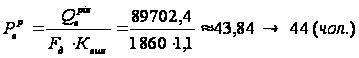
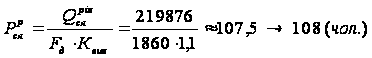
де Fд –дійсний річний фонд роботи одного працівника, Fд=1860 год;
Квик – коефіцієнт виконання норм працівником, Квик=1,1.
Чисельність робітників для виконання технічного обслуговування: верстатників, слюсарі, мастильників:
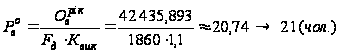
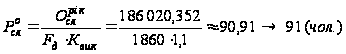
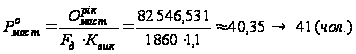
4. Розрахунок потрібної площі для ремонтно-механічного цеху та його відділень:
Загальна кількість верстатів розподіляється між РМЦ цеховими ремонтними базами в залежності від прийнятої форми організації ремонтних робіт. Форму організації визначаємо в залежності від розрахункової загальної ремонтної складності обладнання [2, п.1.1.,с.29]. В нашому випадку сумарна ремонтна складність обладнання = 21024 ремонтних одиниць, отже форма організації – змішана.
При такій форма загальна кількість верстатів розподіляється порівну між РМЦ і ЦРБ, тобто кількість верстатів в РМЦ:
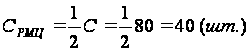
Площа верстатного відділення:
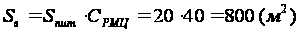
де Sпит – питома площа на один верстат верстатного відділення = 20 м 2.
Площа інших відділень РМЦ приймається у відсотках до розміру площі верстатного відділення (табл.5.3.)
Таблиця 5.3.
Розмір площ відділень РМЦ
| Назва відділень РМЦ | % до площі верстатного відділення | Площа відділень РМЦ, м 2 |
| Верстатне відділення | 100 | 800 |
| Демонтажне відділення | 20 | 160 |
| Слюсарно-збірне відділення | 70 | 560 |
| Заготівельне відділення зі складом | 7 | 56 |
| Проміжні склади | 8 | 64 |
| Склад запасних частин та допоміжних матеріалів | 6 | 48 |
| Інструментально-роздавальні комори з заточувальним відділенням | 5 | 40 |
| Місця майстрів | 2 | 16 |
| Всього: | - | 1744 |
5. Визначимо річну потребу матеріалів для ремонтної служби наближеним методом:
Річна потреба матеріалів для ремонтної служби:
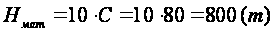
Загальна потреба в матеріалах конкретизується по видах матеріалів згідно табл. 5.4.:
Таблиця 5.4.
Розподіл загальної потреби у матеріалах
| Матеріали | Питома
вага,
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |