Аэродинамические способы повышения эффективности систем пылеулавливания в химической промышленности
Содержание
1. Технологические особенности производства огнеупорных материалов
2. Пылегазовые выбросы технологических агрегатов
3. Аэродинамические проблемы эксплуатации пылеуловителей
4. Реальные поля скоростей и оценка их влияния на эффективность пылеуловителей
5. Экономические преимущества аэродинамической оптимизации систем и аппаратов пылеулавливания
Список используемых источников
1. Технологические особенности производства огнеупорных материалов
Технологический процесс получения огнеупорных материалов основан на термической обработке измельченного сырья, теряемого в известной мере с отходящими газами и аспирационными выбросами. Поэтому в огнеупорной промышленности пылеулавливание является неотъемлемой частью технологического процесса. Мероприятия по интенсификации технологических процессов с целью повышения производительности приводят к значительному увеличению выбросов пыли, состоящей частично из готового продукта. В связи с этим пылеулавливающие установки должны обеспечить максимальное улавливание пыли не только по санитарным условиям, но и по экономическим соображениям.
Объемы дымовых газов, отходящих из технологических агрегатов, являются одним из основных факторов при выборе пылеулавливающих аппаратов. Результаты исследований [1] показали, что в большинстве случаев расчетные количества дымовых газов существенно отличаются от полученных в процессе эксплуатации. Обычно они значительно выше величин, принятых в проектах; при этом скорость газов в пылеулавливающих аппаратах превышает предельно допустимую, что вызывает нежелательные последствия. Объемы дымовых газов зависят от многих факторов, основными из которых являются состав и степень подготовленности обжигаемого сырья, вид применяемого топлива, режим ведения технологического процесса, количество подсасываемого воздуха по газовому тракту, состояние активной зоны печей и т.д.
Расходы дымовых газов, отходящих из вращающихся печей и сушильных барабанов, приведены в табл. 1.1 [1].
Приведенные в табл.1.1 данные получены Г.М. - А. Алиевым [1] в результате длительных испытаний. Опыт показывает, что в некоторых случаях расход отходящих газов увеличивается при изменении состава обжигаемого сырья или интенсификации процесса обжига с целью увеличения производительности технологического агрегата. На некоторых заводах все чаще интенсифицируют работу котлов-утилизаторов, что положительно влияет на работу пылеуловителей.
Пылеунос является одним из основных показателей при проектировании и эксплуатации систем и аппаратов пылеулавливания. Этот параметр является определяющим и при выборе мощности пылеулавливающего и транспортирующего пыль оборудования, бункера, насосы, воздушные компрессоры и т.п. Пылеунос из вращающихся печей зависит от ряда факторов: конструкции печи (наличие внутрипечных теплообменников), зернового состава обжигаемого сырья (неклассифицированный, узкоклассифицированный), скорости газов, режима ведения процесса обжига.
Таблица 1.1
Расход газов вращающихся печей и сушильных барабанов
| Технологический агрегат | Сырье |
Размеры печи, м |
Расход* дымовых газов, 10-3 м3/ч |
| Вращающиеся печи | Магнезит |
170 х 4,5 90 х 3,6 |
182,5 86 |
| Доломит | 90 х 3,6 | 128** | |
| Известняк | 75 х 3,6 | 58 | |
| 70 х 3,0 | 50 | ||
| Сушильные барабаны | Известняк | 16 x 2,5 | 24 |
| Глина | 10,5 x 2,2 | 19 | |
| Хромитовая руда | 16 х 2,5 | 23 |
* После котлов-утилизаторов
** При сжигании в печи мазута
Данные о пылеуносе печей огнеупорного производства приведены в табл. 1.2 [1].
Удельный пылеунос и запыленность дымовых газов сушильных барабанов приведены ниже:
Сырье Известняк Глина
Пылеунос сырья, % 2 52 7
Масс. концентрация
пыли в газах, г/м3 30 503 6
Массовая концентрация пыли в отходящих газах зависит от изменения зернового состава сырья, интенсификации режима печи, вида топлива и других факторов.
Требуемая степень очистки газов и их начальная запыленность позволяют выбрать тип аппарата. Расход очищаемых газов позволяет оценить минимальную единичную производительность аппаратов.
Сведения о возможности утилизации пыли уточняют метод очистки газов и дают возможность выбрать способ транспортировки уловленного продукта.
Состав газов, их агрессивность, взрывоопасность, токсичность дают дополнительные сведения о типах пригодного оборудования, материалах для его изготовления, возможности расположения установок на открытой площадке. Сведения о возможных форсировках технологического процесса вынуждают предусматривать резервные пылеуловители, требующие постоянного расхода пылегазового потока и строго определенной аэродинамической ситуации в рабочих сечениях.
Таблица 1.2
Пылеунос из печей огнеупорного производства
| Размеры печи, м |
Характеристика печи |
Сырье | Фракции пыли, мкм | Пылеунос |
Массовая концентрация пыли в дымовых газах, г/м3* |
|
| кг/т | кг/ч | |||||
| 170x4,5 | Без теплообменника | Магнезит | 0-60 | 145 | 7000 | 60 |
То же |
Магнезит+ магнезитовая пыль | 0-60 | 200 | 10000 | 100 | |
| 90х3,6 | Без теплообменника | Магнезит | 0-60 | 157 | 4000 | 40 |
То же |
Магнезит+ магнезитовая пыль | 0-60 |
190 | 6000 | 52 | |
| С теплообменником | Магнезит | 0-60 | 375 | 9000 | 85 | |
| То же | Доломит | 5-25 | 170 | 5500 | 45 | |
| 65х2,5 | Без теплообменника | Глина | — | 75 | 800 | 18 |
| 60х2,5 | То же | Известняк | 0-45 | 83 | 1200 | 22 |
* После котла-утилизатора
После разработки вариантов систем пылеулавливания, оценки их гидравлического сопротивления и ожидаемой эффективности проводится технико-экономическое сравнение, учитывающее результаты аэродинамической оптимизации процесса пылеулавливания.
Трудность выбора рациональной схемы улавливания пыли часто заключается в отсутствии необходимых сведений о физико-химических свойствах и аэродинамических параметрах пылегазовых потоков.
В огнеупорной промышленности основными пылевыделяющими агрегатами являются вращающиеся печи, сушильные барабаны и пересыпные устройства для транспортировки материалов и пыли. При выборе системы пылеулавливания эти установки можно разбить на две группы с характерными параметрами выбросов.
К первой группе относятся пылевыделяющие агрегаты, где происходит термическая обработка сырьевых материалов (печи, сушильные барабаны и др.). При выборе системы пылеулавливания для агрегатов первой группы необходимо учитывать влияние температуры газов, температуру точки росы, дисперсный состав пыли и другие факторы. Однако выбор метода пылеулавливания (механический или электрический) определяет также производительность технологического агрегата. До последнего времени для обеспыливания дымовых газов агрегатов небольшой производительности (до 50·103 м3/ч) применялись механические пылеуловители.
Парк аппаратов этого типа в производстве огнеупоров достаточно разнообразен – циклоны типов ЦН, СИОТ, ЦП-2; центробежные скрубберы СЦВБ, СЦВП; полые скрубберы СП; насадочные скрубберы СДК; скрубберы Вентури типов ГВПВ, СВ-Кк, СВТ. Широкое распространение получили рукавные фильтры типа ФРМ, с комбинированным способом регенерации (механический в сочетании с аэродинамическим), рукавные фильтры типов УРФМ и ФРМК, со струйной продувкой типа РФСП, общепромышленного назначения типа ФРО и специального назначения ФР, ФРОКТ, ФРОС, ФРКН, ФЭИ, ФРИ и ФРЦИ [2].
В настоящее время, несмотря на увеличение капитальных затрат, чаще применяют электрофильтры, которые при правильном выборе аэродинамических условий эксплуатации обеспечивают гарантированную высокую степень очистки, значительно более высокую, чем дают механические пылеуловители. Различные модификации электрофильтров (ЭГД, ЭВ, ЭГАВ, СРК, ОГП, ГК) достаточно перспективны в производстве огнеупоров [2]. В электрофильтрах равномерное распределение пылегазового потока по рабочему сечению в связи с реальными размерами этих сечений (до 350 м2) является первостепенной задачей, определяющей эффективность и коммерческую целесообразность всего технологического процесса. В некоторых случаях рекомендуется установка одного электрофильтра для обеспыливания дымовых газов нескольких агрегатов. Такая схема, например, принята на заводе "Магнезит", где за пятью шахтными печами установлен один электрофильтр с активным сечением 37 м2.
Ко второй группе относятся пылевыделяющие агрегаты и системы транспорта пылевидных материалов в холодном состоянии. Здесь, в основном, применяются циклонные или тканевые пылеуловители. При этом иногда предусматриваются такие схемы пылеулавливания, в которых одни аппараты обеспечивают преимущественно коагуляцию, другие – осаждение.
В качестве аппаратов, способных выполнять функции коагуляторов, могут быть использованы электрофильтры, циклоны, испарительные скрубберы, акустические генераторы. Это обстоятельство следует иметь в виду, столкнувшись с необходимостью очистки газов от высокодисперсных пылей, так как коагуляторы полидисперсных пылей особо чувствительны к нарушению оптимальной аэродинамической ситуации при движении пылегазовых потоков в рабочей зоне аппаратов. В последние годы особое внимание специалистов привлекают зернистые фильтры с движущимся и неподвижным слоем фильтрующего материала. Эти аппараты позволят совместить технологическую и санитарную очистку газов от пыли, обеспечить нормы ПДВ и перейти в отдельных производствах к технологии с утилизацией пыли [3].
На целесообразность такого пути развития систем пылеулавливания, обеспечивающего переход к безотходной технологии, неоднократно указывали ведущие российские ученые в области механики аэрозолей и пылеулавливания, возглавляемые академиком И.В. Петряновым - Соколовым. Следует отметить, что для зернистых фильтров всех видов успешное решение аэродинамических проблем уже на стадии проектирования является совершенно необходимым условием их успешной эксплуатации. При этом следует использовать надежные расчетные зависимости для оценки степени неравномерности распределения пылегазового потока при различных геометрических формах рабочих сечений пылеуловителей. Стремление к энергосберегающей технологии пылеулавливания требует и уточненный поэлементный расчет гидравлического сопротивления инерционных и вихревых пылеуловителей, используемых в качестве предварительной ступени очистки. Самостоятельный интерес представляет и методика для оценки и прогнозирования зависимости общей и фракционной эффективности пылеулавливания от степени неравномерности распределения пылегазового потока по рабочему сечению пылеуловителей.
2. Пылегазовые выбросы технологических агрегатов
Производство огнеупорных изделий – сложный технологический процесс, связанный с обработкой сырья с различными физико-механическими свойствами и с использованием достаточно сложного технологического оборудования и вспомогательных механизмов. Эти процессы (дробление, помол, сортировка, транспортирование и смешение материалов) связаны с пылевыделением. Выброс пыли происходит и в результате механического уноса фракций газовыми потоками аспирационных систем.
Основными характеристиками пыли, которые следует учесть при усовершенствовании аэродинамических условий эксплуатации систем пылеулавливания в огнеупорном производстве, являются плотность, угол естественного откоса, слипаемость, смачиваемость, абразивность, дисперсность, химический состав, удельное электрическое сопротивление.
Плотность материала частиц пыли определяется пикнометрическим методом. Метод заключается в определении объема жидкости, вытесненной пылью, масса которой известна. Частное от деления массы пыли на вытесненный ею объем жидкости, представляет собой плотность материала частиц пыли. Насыпная плотность пыли определяется по массе известного объема пыли и предусматривает оценку двух величин насыпной плотности: свободно засыпанного и уплотненного слоя пыли. Важное значение при сборе и хранении уловленной пыли имеет угол естественного откоса.
Углом естественного откоса называется угол между горизонтальной поверхностью и образующей конуса насыпанного на нее порошкообразного материала. Различают собственно угол естественного, откоса (αдин ) и угол обрушения (αст). Первая величина относится к случаю сформирования откоса при падении частиц порошка на плоскость. Образование поверхности откоса соответствует состоянию динамического равновесия, поэтому αдин называют также динамическим углом естественного откоса. Углом обрушения называют угол, образующийся при обрушении слоя в результате удаления подпорной стенки. Его также называют углом естественного откоса αст.
Смачиваемость пыли определяется методом пленочной флотации. Метод основан на определении доли массы затонувших за определенное время частиц пыли, насыпанной тонким слоем на поверхность воды.
Метод определения слипаемости пыли основан на измерении усилия, необходимого для разрыва специально сформированного слоя пыли определенной площадки. Оценка абразивности пыли состоит в определении степени абразивного износа пластинки из исследуемой марки стали (пластинка располагается под углом 45° к пылевой струе). Испытания образца проводятся с помощью абразивметра центробежного типа.
Дисперсный состав пылей определяют различными способами – от ситового анализа до использования струйного сепаратора (импактора).
Ситовый анализ уловленной пыли основан на механическом разделении частиц по крупности путем просева через сита с различными размерами отверстий.
Анализ пыли струйным сепаратором (импактором) основан на инерционном осаждении взвешенных частиц на плоскую поверхность в результате резкого изменения направления движения запыленного потока при обтекании им плоской поверхности и на последующем определении массы частиц, осевших на эту поверхность.
В процессе пылеулавливания физико-механические свойства пыли, меняются.
Слипаемость пыли ухудшает аэродинамические свойства и надежность пылеуловителей за счет изменения геометрии рабочих сечений аппаратов. По существующей классификации пыль огнеупорного производства по степени слипаемости разделяют на 4 группы: I - неслипающаяся, II - слабослипающаяся; III - среднеслипающаяся; IV- сильнослипающаяся.
Классификация охватывает пыль 30 видов технологических операций огнеупорного производства и составлена на основе сведений о поведении пылей, полученных при эксплуатации систем пылеулавливания в огнеупорном производстве [1].
В табл. 2.1 приведены сведения об аутогезионной прочности пылей, отобранных из циклонов и электрофильтров.
Таблица 2.1
Аутогезионная прочность пыли, отобранной из циклонов и электрофильтров
| Пыль | Место отбора пробы |
Аутогезионная прочность слоя пыли, мг/см2 |
Группа слипаемости |
Магнезитовая |
Электрофильтр
|
3400 4960 |
III III |
| Известковая | Циклон | 408 | II |
Доломитовая |
Электрофильтр
|
207 266 320 |
II II II |
| Шамотная | после электрофильтра | 339 | II |
Из табл. 2.1 следует, что большинство пылей огнеупорного производства относится к слабо- и среднеслипающимся пылям. Повышенное значение аутогезионной прочности у магнезитовой пыли создает определенные трудности при эксплуатации систем пылеулавливания и требует особого внимания к аэродинамическим условиям эксплуатации пылеуловителей.
Почти все пыли огнеупорного производства склонны к гидратации: поэтому величины истинной и насыпной плотности резко различаются между собой.
Так, для шамотной, доломитовой, известняковой и магнезитовой пыли насыпная плотность составляет 900-1100 кг/м3, а истинная – 2120-2900 кг/м3.
В широких пределах, меняется и абразивность пылей. Поэтому при больших скоростях пылегазового потока (12-20 м/с) наибольшему износу за счет абразивности пыли подвержены внутренние стенки газоходов и аппаратов.
Установлено, что при улавливании магнезитовой пыли в циклонах НИИОГАЗ увеличение условной скорости до 7 м/с не приводит к износу аппарата, тогда как при улавливании доломитовой пыли скорость газа в циклонах не должна превышать 4 м/с.
Интенсивность абразивного износа зависит и от дисперсного состава пыли. Крупные частицы при повороте пылегазового потока в большей степени отклоняются от первоначального направления своего движения, чем мелкие, создавая условия для абразивного износа. При этом форма и геометрические параметры рабочего сечения, а следовательно, и аэродинамика потока меняются. Абразивность пыли создает трудности при пневмотранспорте уловленной пыли. Высокая концентрация пыли приводит к частым остановкам системы вследствие износа трубопроводов. Дисперсный состав пылей огнеупорного производства зависит от технологического процесса, режима работы, химических свойств, зернового состава сырья, организации аспирационных выбросов.
Грубые частицы пыли являются продуктом механического уноса сырьевой смеси и несгоревшего топлива.
Более тонкие пыли (высокодисперсные аэрозоли) образуются в результате уноса потоком частиц обжигаемого материала из активной зоны печи. Частицы размером свыше 100 мкм осаждаются в пылевой камере. Некоторая часть крупных частиц остается в боровах котлов-утилизаторов и подводящих газоходах.
Концентрация пыли в дымовых газах шахтных печей не превышает 12-15 г/нм3. Относительно небольшая запыленность газа позволяет установить за шахтными печами электрофильтр, требующий особого внимания к аэродинамике пылегазового потока
Химический состав пылей, образующихся при производстве огнеупоров, зависит от вида перерабатываемого сырья и сжигаемого топлива, как это показано в табл. 2.2 [1].
Таблица 2.2
Химический состав пылей, образующихся при производстве огнеупоров
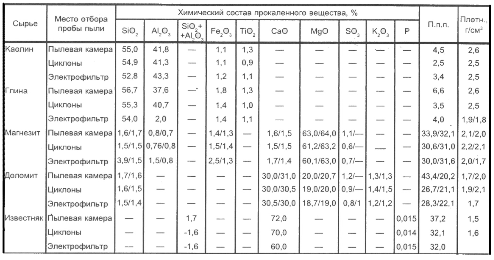
Примечание. Числитель – при сжигании высокосернистого мазута, знаменатель – природного газа.
Данные, приведенные в табл. 2.2, были использованы авторами при выборе материалов для изготовления устройств, обеспечивающих выравнивание пылегазового потока.
Одним из существенных факторов при проектировании и эксплуатации газораспределительных устройств после электрофильтров является удельное электрическое сопротивление пыли. Следует отметить, что в интервале температур 130-180°С значения удельного электрического сопротивления почти всех пылей огнеупорного производства оказываются выше критического (1010-1011 ом·см), что позволяет рассчитывать на успешное применение газораспределительных устройств.
В таблице 2.3 приведены значения удельного электрического сопротивления пылей огнеупорного производства и соответствующие им значения влагосодержания и температуры.
Таблица 2.3
Удельное электрическое сопротивление пыли, образующихся при производстве огнеупорных изделий
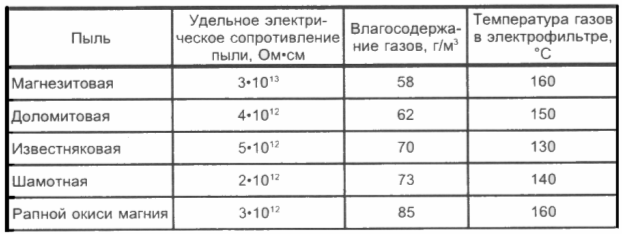
Данные о содержании влаги в дымовых газах используют при выборе рабочих температур для газоходов, пылеулавливающих аппаратов и аэродинамических газораспределительных устройств.
При рабочей температуре, близкой к точке росы, происходит налипание пыли и коррозия стенок аппаратов, газоходов и вспомогательных устройств. Поэтому при проектировании и эксплуатации систем и аппаратов пылеулавливания наибольший интерес представляют сведения о точке росы газов, подлежащих очистке. Для пылей глины, известняка, доломита и магнезита точка росы пылегазовых потоков, как показано в [5], меняется в пределах от 39°С до 58°С.
Низкое значение точки росы газов позволяет организовать работу и соответствующих газораспределительных устройств при температурах ниже 100° С. Это имеет большое значение, так как снижение температуры заметно уменьшает объемы дымовых газов, подлежащих обеспыливанию.
3. Аэродинамические проблемы эксплуатации пылеуловителей
В производстве огнеупоров пылеулавливание является неотъемлемой частью технологического процесса, так как сырьевые материалы при их переработке находятся во взвешенном состоянии и необходимо максимальное извлечение их из газовой среды.
Поэтому должно быть обеспечено эффективное пылеулавливание не только по санитарным, но и по технологическим соображениям. Выбор схемы начинается с анализа исходных данных. Физико-химические свойства газов и пыли позволяют выбрать дополнительные устройства, тягодутьевое оборудование и конструкционные материалы для изготовления аппаратов и газораспределительных устройств.
После оценки гидравлического сопротивления и ожидаемой эффективности выбранных аппаратов формулируют дополнительные требования к газораспределительным устройствам.
В табл. 3.1 приведены ориентировочные сводные данные об эффективности различных пылеуловителей, используемых в огнеупорной промышленности.
Таблица 3.1
Ориентировочная эффективность различных пылеуловителей в огнеупорном производстве
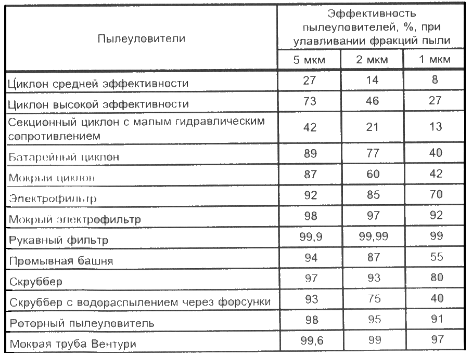
При выборе аппаратов, указанных в табл. 3.1, учитывают и аутогезионные свойства пыли, чтобы исключить залипание рабочих элементов (рукавов, осадительных и коронирующих электродов), коммуникаций, дополнительного оборудования и транспортных приспособлений. Абразивные пыли приводят к истиранию рабочих поверхностей, что вызывает перераспределение скоростей пылегазового потока в рабочем сечении аппарата и резкое ухудшение аэродинамических условий разделения газовой гетерогенной системы с твердой дисперсной фазой, приводящее к снижению эффективности пылеуловителя.
Таким образом, разработка способов оптимизации аэродинамических условий эксплуатации систем пылеулавливания, что является предметом настоящей работы, является непременным условием обеспечения их эффективности.
С учетом современных тенденций [6] эта задача актуальна для фильтрующих и других аппаратов полочного типа с насыпными слоями зернистых (кусковых) тел, для аппаратов радиального типа с прохождением потока через боковую проницаемую поверхность, состоящую из слоя сыпучих или цементированных тел, ткани, волокон, различной набивки, сеток, решеток и т.п., для коллекторных систем с равномерной раздачей потока и, конечно, для электрофильтров с их исключительным разнообразием условий подвода пылегазового потока.
Поэтому особый интерес представляет анализ механизма растекания пылегазового потока по распределительным устройствам.
Во многих случаях выравнивание потока может быть достигнуто с помощью специальных направляющих устройств (лопатки, разделительные стенки и пр.)
Выравнивание потока может быть осуществлено также с помощью сопротивлений, рассредоточенных по сечению. В качестве таких сопротивлений используют различные виды решеток или сеток, насыпные слои кускового или сыпучего материала и др.
Квалифицируя зернистые слои как весьма перспективные способы пылеулавливания в огнеупорном производстве, рассмотрим схему протекания пылегазового потока через такие слои, как это показано на рис. 3.1 [7].
При толщине слоя с коэффициентом сопротивления, соответствующим оптимальному значению (рис. 3.1, а), пылегазовый поток, набегая узкой струей, постепенно растекается от сечения к сечению и за слоем устанавливается наиболее равномерное поле скоростей. С увеличением толщины слоя, а следовательно, и значения степень растекания перед фронтом слоя будет возрастать до тех пор, пока узкая струя, набегающая на слой, не станет растекаться по его фронту полностью (рис. 3.1, б). Это растекание происходит так, что периферийная часть струи устремляется к стенке канала почти параллельно фронту слоя. В результате в первых внутренних сечениях слоя профиль скорости становится неравномерным с повышенными значениями в центральной и пристенной областях (рис. 3.1, б и в). В следующих сечениях слоя характер профиля скорости будет меняться под влиянием многих факторов, одним из которых является пристенный эффект. При этом в зависимости от формы, шероховатости и других особенностей частиц (зёрен) слоя влияние стенки сказывается либо на очень узкую область сечения (0,5 - 5,0) d3, либо на широкую (несколько десятков диаметров зёрен). Наибольшая проницаемость слоя получается у самой стенки (ε ≈ 1).
Повышенная проницаемость слоя вблизи стенки аппарата обусловлена и частицами слоя [8]. Переменная по сечению пористость обусловливает переменное сопротивление и приводит к перетеканию части газа из центральной области к периферии. При этом скорости в центральной области уменьшаются, а в пристенной еще более возрастают, и на выходе из слоя устанавливается профиль скорости вогнутой формы с резко повышенной скоростью у стенки.
Форма профиля скорости 2, показанная на рис. 3.1, б, будет иметь место только в том случае, когда упаковка слоя остается неизменной после его засыпки. Если в процессе эксплуатации под действием тех или иных факторов первоначальная упаковка и проницаемость слоя будут изменены, то распределение потока в нем получится еще более неравномерным (рис. 3.1, в). Если поток движется в аппарате сверху вниз и проходит слой, лежащий на сетке или перфорированном листе (решетке), то не исключена возможность полного или частичного перекрытия частицами слоя проходных отверстий сетки или решетки. Тогда возникает дополнительная неоднородность слоя [9].
Все эти факторы создадут аналогичную неравномерность распределения скоростей в слое также и при набегании на него потока полным сечением (см. рис. 3.1, г).
При указанных условиях в сечениях за слоем профиль скорости будет дополнительно деформироваться еще и вследствие эффекта подсасывания. Поэтому профили скорости, измеренные за слоем, не будут точно отражать истинного распределения скоростей внутри слоя (см. кривые 2 и 3, рис. 3.1, б и г).
Для устранения или уменьшения влияния пристенного эффекта на протекание жидкости через насыпной слой можно разделить поперечное сечение перфорированными листами или сетками 4 (см. рис. 3.1, д) переменного живого сечения. Это приведет к увеличению сопротивления вблизи стенки и к устранению возникающей неравномерности распределения скоростей. Перетекание жидкости к стенке можно предотвратить вертикальными перегородками 5, установленными вдоль слоя (см. рис.3.1,е).
Эффективным и простым способом уменьшения пристенного эффекта может быть установка узких колец на определенном расстоянии одно от другого вдоль слоя. Такие кольца увеличат сопротивление проходу газа через пристенные каналы и уменьшат возможность перетекания ее к стенкам аппарата.
Исследования аэродинамики зернистых слоев, расположенных на различном расстоянии от центрального входа струи [12], показали, что с ростом значений Re неравномерность распределения скоростей уменьшается. Практический интерес представляет качественная и количественная оценка пристеночного эффекта, являющегося источником существенной неравномерности поля скоростей. Отмечается [13] несимметричный профиль и резкое повышение скоростей и массовой концентрации дисперсной фазы в пристеночной зоне, возрастающее с уменьшением комплекса Dслоя/d3. В [14] обсуждается влияние шероховатости стенок на потери напора и распределение скоростей при фильтровании воздуха через неподвижные и движущиеся зернистые слои; отмечается снижение перепада давлений в цилиндрическом аппарате при переходе от неподвижного к движущемуся слою с одновременным увеличением пристеночного эффекта.
Очень показательны результаты опытов по выявлению характера зависимости wi/wK = φ(y/Re) за слоевой насадкой с диаметром зерна d3 от 0,6 до 25 мм при 177 < Re < 2850 [7].
С уменьшением диаметра зерен и резким увеличением ξсл коэффициент сопротивления проходных каналов у самой стенки ξкан меняется незначительно, так как сопротивление трения на самой стенке не зависит от d3. Это и приводит к резкому возрастанию степени перетекания газа к стенке при понижении Re с уменьшением d3 [15].
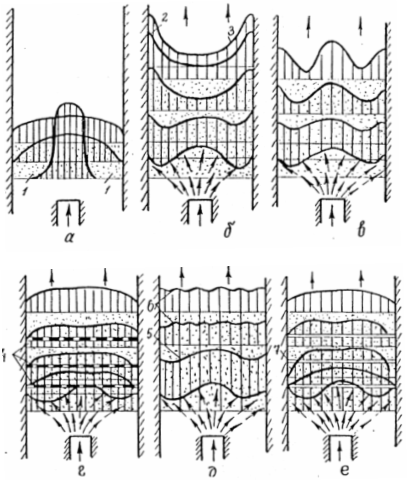
Рис. 3.1. Схема протекания потока через насыпной слой [7]:
а – узкая струя, слой с оптимальным коэффициентом сопротивления (ξсл= ξопт); б – то же, ξсл > ξопт и при влиянии только стенки аппарата; в – то же, при дополнительном влиянии неоднородности слоя; г – однородный поток, влияние стенки аппарата; д – с решетками переменного сопротивления; е – с продольными разделительными стенками; 1 – зона, не продуваемая потоком, или со сниженными скоростями; 2 – примерный профиль скорости непосредственно на выходе из слоя; 3 – то же, на небольшом расстоянии за ним; 4 – решетка; 5 – продольная стенка; 6 – профиль скорости внутри слоя; 7 – кольцевое ребро.
В методическом плане исследования аэродинамики зернистых слоев требуют определения степени неравномерности распределения пористости в зернистых фильтрующих слоях насыпного или связанного типа. Для решения этой задачи применяют традиционные способы – микрофотографию, жидкостную порометрию отдельных образцов под вакуумом или давлением, наполнение пор отдельных образцов люминофором и регистрацию яркости свечения люминофора после облучения образца источником ультрафиолетового света, анализ локальной пористости путем измерения расхода газа через небольшие площади пористой поверхности с последующим использованием для расчета кинетических закономерностей Дарси, гидростатическое взвешивание отдельных частей образца, электромагнитную дефектоскопию [10].
Вышеуказанные методы не позволяют измерять пористость непосредственно при эксплуатации, связаны с нарушением структуры образца, например, при гидростатическом взвешивании, и отличаются относительной сложностью оборудования.
Свободный от этих недостатков магнитоэлектрический дефектоскоп неприменим для немагнитных зернистых фильтрующих слоев.
К сожалению, сведения о совместном влиянии геометрической формы и гранулометрического состава фильтровальных элементов из пористых материалов на неравность распределения пор неполны и противоречивы.
Особый интерес представляет определение профиля скоростей в слое насыпного материала, позволяющее судить о степени неравномерности пористости.
Непосредственное измерение скоростей в слое трубками Прандтля здесь неприменимо даже при использовании самых миниатюрных датчиков динамического напора, так как вектор скорости потока меняет свое направление от нуля у поверхности зерна до максимальной величины в средней части просвета между зернами.
По-видимому, наиболее надежные результаты можно получить, измерив значения локальной скорости w непосредственно на выходе потока из слоя.
Необходимо отметить оригинальные, получившие широкую известность [11] методики косвенного измерения локальной скорости внутри зернистого слоя, основанные на продвижении фронта сорбции в слое или на оценке интенсивности массоотдачи от поверхности одиночных, медленно испаряющихся зерен (нафталина), заложенных в различных участках слоя.
Нетрудно заметить, что описанные методики достаточно трудоемки, предпочтительная область их применения ограничена лабораторными условиями и узким температурным диапазоном, и поэтому применение их для целей экспресс-анализа в производственных условиях недостаточно перспективно.
Решение аэродинамических аспектов повышения эффективности пылеуловителей связано с анализом механизма растекания потока по плоской (тонкостенной) распределительной решетке.
Плоские (тонкостенные) решетки обладают специфической особенностью, заключающейся в том, что при достижении определенных значений коэффициента сопротивления эти решетки усиливают неравномерность потока за ними, придавая профилю скорости характер, прямо противоположный характеру распределения скоростей перед ними.
Растекание струи до бесконечности возможно только при установке решетки в неограниченном пространстве (рис.3.2, а). Если решетка находится в трубе (канале) конечных размеров (рис. 3.2, б), структура потока за ней будет иная. Так, например, в случае центрального (фронтального) набегания жидкости на решетку в виде узкой струи, последняя, растекаясь радиально и достигая за решеткой стенок трубы (канала), неизбежно изменит свое направление на 90° и дальше будет перемещаться вдоль стенок в виде кольцевой струи. В условиях реальной среды, вследствие турбулентного перемешивания, газ, подходя к стенкам трубы (канала), будет увлекать за собой неподвижную часть газа из центральной части сечения. На освободившееся место из более удаленных от решетки сечений будут поступать другие массы жидкости, и в центральной части сечений за решеткой возникнут обратные токи, а профиль скорости за решеткой будет иметь "перевернутую" форму (см. рис. 3.2, б). На рис 3.3. представлена схема потока и поля скоростей в пылеуловителях при центральном симметричном входе вверх.
"Перевернутый" профиль скорости за решеткой должен возникать и при не очень больших значениях коэффициента сопротивления решетки (ζр> ζкр), но при этом в центральной части сечения еще будут