Ленточный конвейер
Межремонтное обслуживание оборудования проводят наладчики и операторы, в случае необходимости привлекают слесарей цеховой ремонтной службы.
В период между ремонтами всё оборудование, работающее в условиях загрязненности, промывают. В эти же периоды меняют масло или пополняют его в оборудовании с централизованной и картерной системой смазки. Работу осуществляют по специальному графику.
Между плановыми ремонтами периодически проверяют герметическую точность деталей, а также проводят профилактическую проверку прецизионного оборудования по особому плану - графику.
Плановый осмотр оборудования проводят с целью проверки его состояния, устранения мелких неисправностей и выявления объема подготовительных работ, выполняемых при очередном плановом ремонте.
Ежесменное техническое обслуживание состоит в тщательном и своевременном обслуживании и выполняется эксплуатационным и дежурным персоналом. При этом устанавливается время и продолжительность обслуживания, распределение обязанностей между эксплуатационным и дежурным персоналом. Время ежесменного технического обслуживания может быть выбрано или во время смены, или между сменами. Ежесменное техническое обслуживание регламентируется инструкцией и включает наличие смазки в узлах сопряжения, проверяют действие рукояток управления, осмотр наружных частей машины, контроль-проверка легкодоступного изнашивающихся деталей. Обнаруженные мелкие дефекты устраняются немедленно.
Ежесуточная проверка правильной эксплуатации и технического состояния выполняется цеховыми и участковыми механиками и сменными мастерами. Отклонения в работе оборудования фиксируется в журнале, и устраняются.
Технические осмотры проводятся для проверки технического состояния оборудования, выявление и устранение неисправностей, а также определение объёма предстоящего планового ремонта. Результаты осмотра заносятся в агрегатный журнал. Технический осмотр выполняется ремонтным персоналом с участием эксплуатационного персонала по графику ремонтные смены, а также в период технологических простоев.
В состав технических осмотров входят:
- вскрытие люков, крышек.
- осмотр, проверка состояния узлов.
- выполнение мелких ремонтных работ.
- выявление объема работ для ближайшего планового ремонта.
- регулировка основных узлов.
- проверка правильности переключений и исполнения команд, подающих от пульта управления.
- проверка исправности ограничителей и упоров.
Проведение ремонта планируют в соответствии с ремонтными нормативами на каждую единицу оборудования. При этом принимают во внимание данные журнала учета работы оборудования, установленный межремонтный период, отработанные часы или смены за межремонтный период. В годовой план включают осмотровый, малый, средний и капитальные ремонты оборудования.
Для проведения межремонтного обслуживания и основных ремонтов необходим резерв запасных деталей. Запасные детали хранятся в кладовой, их запас постоянно возобновляется. Для снижения простоев оборудования к началу ремонта необходимо иметь большую часть запасных частей для замены изношенных. В зависимости от назначения запасные детали хранятся в готовом виде, в предварительно обработанном или в виде заготовок.
Плановый ремонт – это ремонт, предусмотренный национальной системой технического обслуживания и ремонта оборудования и выполняемый через установленное нормами количество часов, отработанных оборудованием, или при достижении установленного нормами технического состояния.
Неплановый ремонт – это ремонт, предусмотренный рациональной системой технического обслуживания и ремонта оборудования, но осуществляемый в неплановом порядке, по потребности.
Повреждения и износ деталей механической части оборудования могут быть разбиты на две группы, вызывающие необходимость в ремонтах, принципиально отличающихся по характеру входящих в них работ:
- износ и повреждения деталей внутри сборочных единиц, не вызывающие нарушения правильности взаимодействия сборочных единиц, хотя в ряде случаев приводящие к потере точности оборудования из-за возникновения вибраций при взаимодействии износившихся деталей;
- износ рабочих поверхностей базовых деталей сборочных единиц, приводящий к нарушениям первоначальных траекторий их взаимного перемещения и непосредственно вызывающий потерю точности или производительности оборудования.
Текущий ремонт – это плановый ремонт, выполняемый с целью гарантированного обеспечения работоспособности оборудования в течение установленного нормативами количества часов работы до следующего ремонта и состоящий в замене или восстановлении отдельных сборочных единиц и выполнении связанных с этим разборочных, сборочных и регулировочных работ.
Капитальный ремонт – это плановый ремонт, выполняемый с целью восстановления исправности и гарантированного обеспечения работоспособности в течение установленного нормативами количества часов работы до следующего капитального ремонта, при котором должны быть восстановлены первоначальные качественные характеристики оборудования; мощность, производительность, точность и др.
При капитальном ремонте обязательно составляется ведомость дефектов ремонтируемого агрегата. Эта ведомость составляется при разборке оборудования. Каждую деталь рекомендуется маркировать, обозначая номер станка в числители, порядковый номер детали по ведомости дефектов в знаменателе.
При капитальном ремонте производится очистка, полная разборка оборудования, промывка узлов, замена или ремонт базовых деталей, замена всех изношенных деталей и узлов, сборка наладка оборудования.
Аварийный ремонт – это неплановый ремонт, вызванный дефектами конструкции или изготовления оборудования, дефектами ремонта и нарушениям правил технической эксплуатации. [9]
3.4 Организация и методы ремонта на предприятии
Ремонтная служба на предприятии возлагается на отдел главного механика. Основная задача этого отдела и его цехов – поддержание оборудования предприятия в работоспособном состоянии на основе планово – предупредительного ремонта.
Главный механик, возглавляющий отдел, несет ответственность перед дирекцией завода за состояние всего заводского оборудования.
Существует три вида организации выполнения ремонтных работ.
На промышленных предприятиях: централизованное, децентрализованное и смешанная.
Централизованная организация предусматривает выполнение всех ремонтных работ на заводе силами и средствами отдела главного- механика цеха. Такая организация типично для предприятий с небольшим количеством оборудования.
Децентрализованная организация – выполнение ремонтных работ состоит в том, что все виды ремонтных работ – межремонтное обслуживание, периодические ремонты, в том числе и капитальный ремонт, - производят под руководствам механиков цехов так называемыми цеховыми ремонтными базами. В состав цеховых ремонтных баз входят ремонтные бригады. Ремонтно-механический цех подчиняется главному механику, осуществляет только капитальный ремонт сложных агрегатов. Кроме того, он изготовляет и восстанавливает для цеховых ремонтных баз детали и сборочные единицы оборудования, изготовление которых требует применения оборудования, отсутствующего на ремонтной базе.
Смешенная организация – выполнение ремонтных работ характерна тем, что все виды ремонта, кроме капитального, выполняют цеховые ремонтные базы, а капитальный ремонт – ремонтно-механический цех.
Ремонтно-механический цех также занимается модернизацией действующего парка оборудования в процессе выполнения капитального ремонта и изготовлением запасных деталей для оборудования завода.
В соответствии с работами, поручаемыми ремонтно-механическому цеху, в его состав входят станочное, слесарное и электрогазосварочное отделения.
Цеховые ремонтные базы на крупных заводах входят обычно в состав основных производственных цехов, а на небольших заводах часто подчиняются начальнику ремонтно-механического цеха. Их назначение – проводить техническое обслуживание оборудования и выполнять работы по ремонту оборудования. Объём и характер ремонтных работ, выполняемых ремонтной базой, зависит от того, какой вид организации их принят на заводе.
Узловая организация – выполнения ремонтных работ. При более высоком уровне организации производства применяется узловой метод ремонта. При этом методе узлы агрегата, требующие ремонта, снимают и заменяют запасными, заранее отремонтированными, приобретенными или изготовленными.
Узловой метод ремонта сокращает время простоя оборудования, применяется для оборудования, состоящего из конструктивно обособленных узлов. Наиболее целесообразно его применять для следующих видов оборудования: одноименных моделей агрегатов, имеющихся на предприятии в большом количестве, агрегатов, являющихся основными для данного производства, кранового оборудования независимо от его количества.
Последовательно-поузловая организация ремонтных работ. Этот метод используют при капитальном ремонте узлов машин. Их ремонтируют не одновременно, а последовательно, используя кратковременные плановые остановки на малые ремонты, а также выходные дни и не рабочие смены. Метод рекомендуется для ремонта уникальных установок и ряда конструктивно-обособленных узлов подъемно-транспортного, крупного литейного оборудования, агрегатных станков. Агрегат разделяют на узлы, которые ремонтируют поочередно. [10]
3.5 Сдача ленточного конвейера в ремонт
Отвечают за подготовку оборудования для передачи в ремонт начальник производственного цеха или начальники участков (старшие мастера). Перед остановкой на ремонт оборудование (станки и др.) должно быть очищено от стружки, грязи, пыли и охлаждающей жидкости.
Передача конвейера в капитальный ремонт оформляется специальным актом, составленным инспектором отдела главного механика совместно с механиком производственного цеха. В акт заносят результаты внешнего осмотра, испытания на ходу, а также замечания работающего на оборудование. Внешним осмотром устанавливают комплектность всех механизмов агрегата, определяют имеющиеся неисправности, нет ли на деталях механизмов задиров, вмятин, трещин, изломов и других дефектов, видимых без разборки механизмов, кроме того, оценивают состояние смазочных и защитных устройств.
Путем опроса работающего на оборудовании устанавливают, какие недостатки свойственны ему на разных режимах работы, состояние механизмов и даже отдельных деталей. Допустим, токарь сообщает, что в работающем станке происходит на определенной ступени скоростей самовыключение зубчатых передачи. Это означает, что в соответствующей паре колес изношены зубья и при составлении ведомости дефектов следует обратить на эти детали особое внимание.
Прослушиванием действующей машины определяют, нет ли шумов и стуков, не испытывает ли она вибраций.
Все неисправности, зафиксированные в акте, учитывают при составлении окончательной ведомости дефектов на ремонт. [9]
3.6 Технические требования на дефекацию и ремонт деталей
После промывки на поверхностях разобранных деталей хорошо видны царапины, трещины, выбоины и можно с необходимой точностью измерить детали при дефектовке.
Дефектовку промытых просушенных деталей производят после их комплектовки по сборочным единицам, которую нужно выполнять аккуратно и внимательно. Каждую деталь сначала осматривают, затем соответствующим поверочным и измерительным инструментом проверяют ее форму и размеры. В отдельных случаях проверяют взаимодействие данной детали с другими, сопряжениями с ней, чтобы установить, возможен ли ремонт данной детали или целесообразнее её заменить новой.
Сведения о деталях, подлежащих ремонту и замене, заносят в ведомость дефектов на ремонт оборудования.
Правильно составленная и достаточно подробная ведомость дефектов является существенным фактором в подготовке к ремонту. Этот ответственный документ обычно составляет технолог по ремонту оборудования с участием бригадира ремонтной бригады, мастера ремонтного цеха, представителей ОТК.
При дефекации важно знать и уметь назначить величины предельных износов для различных деталей оборудования и допустимые предельные размеры.
Детали разбраковывают на три группы
Первая – годные для дальнейшей эксплуатации.
Вторая – требующие ремонта или восстановления.
Третья – негодные, подлежащие замене.
Ремонту подвергают трудоёмкие в изготовлении детали, восстановление которых обходится значительно дешевле вновь изготовляемых. Ремонтируемая деталь должна обладать значительным запасом прочности, позволяющей восстанавливать или изменять размеры сопрягаемых поверхностей (по системе ремонтных размеров), не снижая (в ряде случаев повышая) их долговечность, сохранив или улучшив эксплуатационные качества сборочной единицы агрегата.
Детали подлежат замене, если уменьшение их размеров в результате износа нарушают нормальную работу механизма или вызывает дальнейший интенсивный износ, который приводит к выходу механизма из строя.
При ремонте оборудования заменяют детали с предельным износом, а также износом меньше допустимого, если они по расчетам ни дослужат до очередного ремонта. Срок службы деталей рассчитывают с учетом предварительного износа и интенсивности их изнашивания в фактических условиях эксплуатации.
При дефектовке детали необходимо маркировать порядковым номером ведомости дефектов, а также инвентарным номером оборудования или станка, это облегчает выполнения дальнейших ремонтных операций.
Маркировку выполняют клеймами, краской, бирками, электрографом или кислотой.
Детали, которые при дефектовке решено заменить, хранят до окончания ремонта механизма, они могут понадобиться для составления чертежей или изготовления образцов новых деталей.
Основным техническим документом, необходимым для производства плановых работ, является дефектная ведомость.
Дефектную ведомость составляет бригадир ремонтной бригады или техник ремонтных мастерских. Предварительную дефектную ведомость на средний и капитальные ремонты составляют за 2-3 месяца до ремонта во время одного из плановых осмотров. Окончательную дефектную ведомость составляют при разборке машины перед ремонтом. В дефектной ведомости перечисляют все дефекты отдельных деталей и узлов и указывают методы их устранения. Окончательная ведомость дефектов является документом, определяющим объём работ при ремонте. [3]
Таблица 5 – Ведомость дефектов.
| Наименование детали | Номинальный размер мм. | Действ.размер | Метод восстановления | Колич. | Марка материала | примечание |
|
Вал Шпоночный паз |
d = 90-,023+0,018 12-0,02 |
d = 89+0,03 13 |
наплавка Ручная сварка |
1 3 |
Сталь 45 |
Т/О ТВЧ Э-42 |
| Болт М 20 | 20-0,05 | Деформация резьбы | Прогнать плашкой | 6 | Ст 30А | ----- |
| Шток направляющий | 45- 0,03 | 44+0,8 | шлифовка | 4 | Ст.45 | Отшлифовать до ремонтного резмера |
3.7 Сборка ленточного конвейера
Стационарные ленточные конвейеры монтируют на легких фундаментах, эстакадах и в транспортных галереях. Их установку осуществляют с помощью стреловых самоходных кранов. Подготовку к монтажу конвейера начинают с разбивки главной оси – ориентира, а затем осей приводной и натяжной станций, обращая особое внимание на привязку к осям примыкающих транспортных и технологических устройств. Сборку начинают с опорной металлоконструкции привода или натяжной станции, а затем монтируют среднюю часть. Установку предварительно проверенных роликоопор начинают с нижней холостой ветви, пока доступ к ней не закрыт роликоопорами рабочей ветви. После этого устанавливают роликоопоры рабочей ветви и монтируют приводной барабан, а по его валу – редуктор-электродвигатель. Привод конвейера обкатывают до установки ленты, замеченные неисправности устраняют. Натяжной барабан устанавливают в крайнее положение, соответствующее минимальной длине конвейера. При наличии сбрасывающей тележки ее ездовой трек монтируют после установки роликоопор. Его ширину проверяют шаблоном: допускаемые отклонения в плоскости качения колес тележки – 1 мм на 1000 мм и 5 мм на 25 м длины, по ширине – до 3 мм. После выполнения этих работ устанавливают конвейерную ленту. Монтаж ленточных конвейеров ускоряют заблаговременной подготовкой и укрупнительной сборкой оборудования, а также параллельным ведением работ по монтажу элементов средней части, приводной и натяжной станций сразу в нескольких пунктах [7].
3.8 Контроль качества ремонта
Качество капитального ремонта оценивается по факторам, характеризующим ремонт и определяющим качество отремонтированного оборудования. К факторам, характеризующим и определяющим качество ремонта, относятся: качество ремонтной технологической документации.
Качество сборки. При сборке линии необходимо соблюдать следующие основные положения:
Базовую деталь, по которой выверяют точность сборки, выбирать с таким расчетом, чтобы в процессе дальнейшего ремонта не подвергать её более никакой обработке;
Выверять узлы и детали следует относительно основной технологической базы – зеркала стола, в направлении его рабочих перемещений;
Собирать узлы и детали нужно в такой последовательности, чтобы при выверке того или иного узла линии не нарушалось точность установки и выверки ранее установленных узлов и деталей;
Собирать узлы и детали, не требующие выверки, обычными, принятыми в ремонтном деле способами;
Неподвижные соединения после сборки не должны качаться, а подвижные соединения при минимальных зазорах должны легко и плавно перемещаться;
При сборке должна быть сохранена параллельность между осями валов (наибольшее отклонение от параллельности двух связанных шестернями осей допускается не более 0,03мм на длине 1000мм, наибольшее отклонение от параллельности двух связанных рычагами осей допускается не более 0,05мм на длине 1000мм, наибольшее отклонение от параллельности ходовых винтов допускается не более 0,005мм на длине 1000мм);
Между ходовыми винтами и гайками не должно быть зазоров;
Все масленки и смазочные отверстия должны быть обеспечены защитными устройствами от грязи и стружки.
Наружная отделка. После ремонта производят тщательную наружную отделку станка: соответствующую обработку и окраску поверхностей корпусных деталей. Все обработанные поверхности корпусных деталей. Все обработанные поверхности деталей шлифуют и полируют.
Все наружные необработанные поверхности деталей. После просушки все поверхности окрашиваются ровным слоем краски. Подтеки и наплывы краски, пестрота в тоне краски, пузырчатость, местная неокрашенность, трещины в слое краски, волнистость, наличие крупных частиц мела и соринок, заметных на глаз, не допускаются.
Краска для станков должна сопротивляться разъедающему действию смазочно-охлаждающих жидкостей и масла. Цвет краски выбирают в соответствии с утвержденным эталоном.
Внутренние поверхности коробок скоростей, коробок передач, резервуаров и других деталей, в которых находится масло, окрашивают краской светлого тона, устойчивой против разъедания масла, согласно утвержденному эталону.
Аппаратуру и приспособления, установленные на станке, снаружи окрашивают в такой же цвет, как и станок.
Все места для заполнения маслом, не имеющие специальных масленок, отмечают красной краской.
Для аккуратного нанесения цветных указателей и стрелок используют соответствующие трафареты. Чисто обработанные плоскости тщательно очищают от следов краски. Чисто обработанные торцы всех выступающих валов, головки винтов, болтов, а также гайки подвергают воронению или оксидированию.
Контрольные шпильки могут выступать не более чем на 1/3 их диаметра. Концы винтов из гаек могут выходить не более чем на 1/5 их диаметра.
Проверка конвейера после ремонта.
Конвейер после ремонта проверяет комиссия в составе главного механика, главного технолога, начальника ОТК, начальника ремонтно-механического цеха и механик цеха заказчика. По окончании всесторонней проверки станка, его испытаний на холостом ходу, под нагрузкой, с проверкой на точность комиссия составляет акт о приемке станка и дает заключение о годности его к эксплуатации.
В акт обязательно вносятся все результаты проверок и испытаний станка. Утверждает эти данные главный инженер завода. [9]
3.9 Испытание, приёмка оборудования из ремонта
В целях проверки качества отремонтированного оборудования проводят приемочные испытания в следующей последовательности:
1. Испытание на холостом ходу;
2. Испытание под нагрузкой;
3. Испытание на производительность;
4. Испытание на точность и чистоту обрабатываемой поверхности.
Испытание станков на холостом ходу.
Для испытания станка на холостом ходу производится проверка правильности взаимодействия всех механизмов станка. При этом проверяются все органы управления путем включения всех скоростей главного движения, а также скорости всех подач на одной из скоростей главного движения. Проверяется перемещение от руки всех подвижных узлов, натяжение ремней, смазки и состояние смазочных отверстий, наличие охлаждающей жидкости.
После пуска станка включаются последовательно все рабочие скорости шпинделя или стола от наименьшей до наибольшей, причем на наибольшей скорости станок должен проработать не менее 2 часов.
При наибольшем числе оборотов температура подшипников шпинделя не должна превышать 60оС для подшипников скольжения 70оС для подшипников качения всех станков и подшипников скольжения шлифовальных станков. В других узлах температура должна быть не выше 50оС.
После проверки безотказного действия механизма включения рабочих скоростей проверяют механизм включения рабочих подач ускоренных подач, если они имеются у проверяемого станка.
На холостом ходу производится проверка работы всех автоматических устройств, проверка исправности работы системы подачи охлаждающей жидкости и смазки станка; проверяется нормальная работа гидравлических и пневматических устройств, а также электрооборудования. Особое внимание обращается на защитные устройства по технике безопасности.
Во время испытания станок должен работать плавно, без толчков и сотрясений, вызывающих вибрацию станка. Шум работающего станка должен быть еле слышен на расстоянии 4-5м.
Испытание станков в работе под нагрузкой.
Испытание станка под нагрузкой производится путем обработки образца заготовки на средних скоростях хорошо заточенным инструментом с таким сечением стружки, чтобы нагрузка его достигала до номинальной мощности привода.
Под полной нагрузкой станок должен проработать не менее 30 минут. Допускается кратковременная перегрузка электродвигателя на 25: сверх его номинальной мощности. [8]
При испытании станка в работе под нагрузкой все механизмы, электроаппаратура и другие устройства должны работать исправно и без перебоев. Фиксация органов управления должна быть надежна. Подвижные узлы станка должны перемещаться без заедания и перекосов.
Проверяются скорости главного движения, которые должны отличаться не более чем на 5% от соответствующих скоростей при работе станка и на холостом ходу.
Проверяется также надежность действия отдельных устройств, предназначенных для защиты от перегрузок.
Испытание станков на производительность.
Испытанию на производительность подвергаются только специализированные операционные станки, агрегатные станки, автоматы и полуавтоматы и другие станки, которые заказаны для изготовления определенной детали. Испытания проводятся по условиям и разделам, оговоренным при заказе станка. При этом производительность станка, определяемая количеством изделий, обработанных в единицу времени, должна соответствовать проектной или рассчитанной по техническим нормам.
Испытание станков на геометрическую точность и чистоту обработанных поверхностей.
Испытание станков на геометрическую точность предназначена для проверки отдельных элементов станка на прямолинейность, плоскость и точность расположения обработанных поверхностей, а также на параллельность и перпендикулярность осей вращения и базовых поверхностей. Проверяется также погрешность ходовых винтов и делительных устройств. При проверке устанавливается соответствие выявленных отклонений допускаемым для них нормам точности. Проверка станка в работе производится путем обработки образца валика. Диаметр валика должен быть не менее 1/4 высоты центров станка. Длина образца должна быть равна терм его диаметрам, но не более 500мм. После чистовой обработки образец измеряется микрометром. Испытание станка на чистоту обработки производится путем обработки образца на чистовом режиме. Обработанные поверхности должны быть чистыми, без следов дробления и вибрации. Для оценки чистоты поверхности применяются различные приборы (профилометры, интерферометры и др.) или эталоны частоты. [10]
4. СМАЗКА ОБОРУДОВАНИЯ
Смазка в машинах имеет многоцелевое назначение. В узлах трения слой смазочного материала разъединяет трущиеся поверхности деталей и переводит трение без смазки в жидкостное или граничное, при которых значительно снижается износ. Его снижение достигается также вследствие смывания жидким маслом с поверхностей трения твердых продуктов изнашивания, уплотнения зазоров густой смазкой и защиты от попадания на поверхности трения абразивных частиц из внешней среды, а также благодаря отводу тепла от поверхности трения и исключению неблагоприятных термических превращений в поверхностном слое материала деталей, связанных с тепловыделением при трении. Смазка снижает силы трения, а в тепловых, гидравлических и пневматических механизмах повышает компрессию вследствие уплотнения плунжерных соединений.
Положительное влияние смазки на работу машин огромно. Но наибольший полезный эффект достигается лишь при правильном выборе смазочных материалов, способа и режима смазывания в соответствии с условиями работы и хранения машин.
На рисунке 13 показана схема смазки ленточного конвейера.
Для подачи густой смазки к смазочным точкам используют ручные станции централизованной смазки, размещаемых вблизи этих точек непосредственно на машине, например, возле привода конвейера на высоте 700 – 800 мм от уровня пола. При монтаже таких установок выполняются следующие работы: ревизия и установка станций густой смазки и парных магистральных маслопроводов; проверка работоспособности и установка питателей, предназначенных для автоматического подвода к смазочным точкам определенных порций смазки; осмотр и установка маслопроводов, соединяющих питатели со смазочными точками; зарядка системы смазкой. Перед монтажом нужно тщательно осмотреть трубопроводы, очистить внутренние полости, удалить следы коррозии, убедиться в наличии медных прокладок к накидным гайкам.
Грязь, окалину и ржавчину из труб удаляют остукиванием и протаскиванием через них щетки из твердой стальной проволоки. Трубы перед установкой продувают сжатым воздухом, промывают 20% - ным раствором соляной или серной кислоты, а затем известняковым раствором. После промывки чистой водой и просушки их смазывают. При сборке необходимо плотно затянуть все резьбовые соединения. Применение уплотняющих средств не допускается, так как при правильной сборке необходимая плотность соединений обеспечивается их конструкцией.
Последнюю операцию – заполнение и опробывание системы осуществляют в определенной последовательности. Сначала набивают смазкой подводящие магистрали, пока из них не вытечет некоторое количество смазки. Затем заполняют отводы к питателям и сами питатели, для чего устанавливают заглушки на концах магистральных маслопроводов и снимают заглушки концевых питателей. Далее набивают маслопроводы к смазочным точкам. При этом их отключают от подшипников и присоединяют к питателям. После появления смазки на концах питающих трубок их присоединяют к подшипникам. Момент окончательной зарядки всех подшипников смазкой отмечается резким повышением давления в сети. После этого подачу смазки прекращают.
Смазочную систему испытывают давлением 12 – 15 МПа. Результат испытаний оформляют актом [7].
Рисунок 9 – Схема смазки ленточного конвейера.
Таблица 2 – Периодичность смазки ленточного конвейера.
|
Наименование узла |
№ поз. |
Наименование смазки |
Расход смазки |
Периодичность смазки |
| Барабан | 1 | У - 1 | 0,1 кг | 1 раз в неделю |
| Ролики | 2 | У - 1 | 0,05 кг | 1 раз в неделю |
|
Натяжной барабан |
3 | У - 1 | 0,08 кг | 1 раз в неделю |
| Винт | 4 | У - 1 | 0,02 кг | 1 раз в месяц |
| Редуктор | 5 | И – 20А | 0,8 кг | 1 раз в год |
5. СЕБЕСТОИМОСТЬ КАПИТАЛЬНОГО РЕМОНТА ЛЕНТОЧНОГО КОНВЕЙЕРА
5.1 Определение трудоемкости капитального ремонта
Определение трудоемкости капитального ремонта (по Положению о планово-предупредительных ремонтах оборудования и транспортных средств на предприятиях Министерства Цветной металлургии).
Трудоемкость капитального ремонта определяется по нормативам действующим на предприятии.
Тр = 7000 ,час.
Тр
=
 = 4,56 = 5
Расчет численности рабочих ремонтников:
Численность рабочей бригады определяется по формуле.
Чр
=

Чр
=
 = 5 чел.
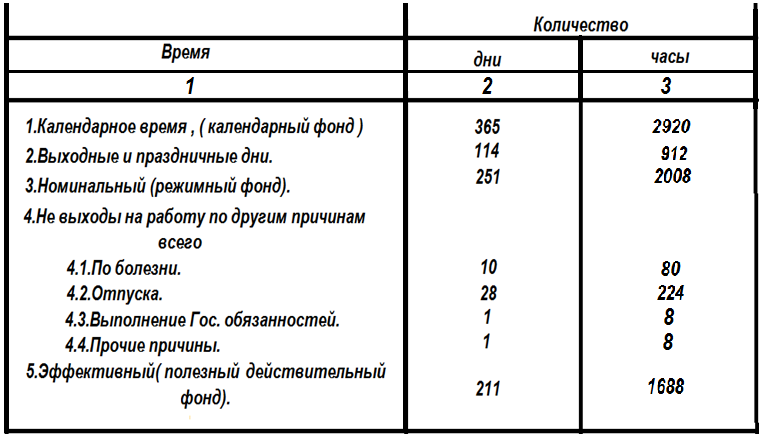
Где Fэф – эффективный фонд рабочего времени одного рабочего времени ,одного рабочего ремонтника.
Квн - коэффициент выполнения норм при отсутствии других.
Для расчета эффективного фонда рабочего времени составим баланс рабочего времени одного рабочего в год.
Баланс рабочего времени.
5.2Выбор состава ремонтной бригады
Определение фонда зароботной платы
Расчет фонда зароботной платы бригады.
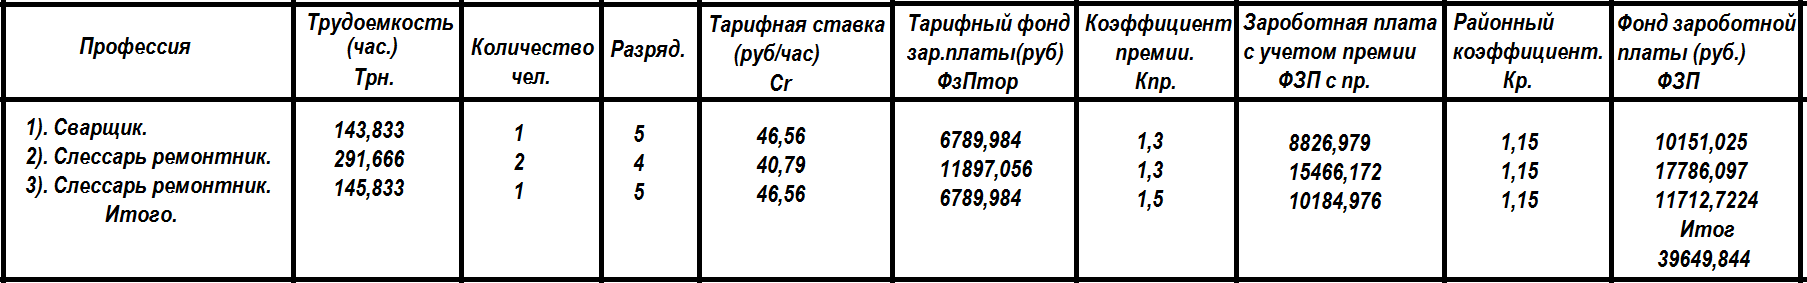
Пояснение к таблице.
Определяем среднемесячную трудоемкость кап. Ремонта.
Трмес. =
 =
 = 583,333 ,час.
Распределяем трудоемкость по рабочим.
Тр,раб =
 =
 = 145,833, час.
3) Вносим трудоемкость в таблицу пропорционально численности.
4) Тарифный фонд зароботной платы определяем по формуле:
ФЗПтф. = Тр · Сч
5) Заработную плату с учетом премии определяем по формуле:
ФЗПепр = ФЗПтф · Кпр
6) Фонд заработной платы рассчитывают по формуле.
7) Определение дополнительной зароботной платы единого соц. Налога.
Дополнительная заработная плата, это резерв на оплату отпусков , на различных предприятиях составляет от 10 – 40%. На нашем предприятии 0,2%.
Едины соц. Налог (ЕСН) – это отчисления в пенсионный фонд ,фонд мед. Страхования , фонд гос. соц. страхования по законодательству составляет 26% может быть увеличен на 1-2% при повышении уровня заболеваемости и травматизма на предприятии. На нашем предприятии составляет 26%.
ЗПдоп = ФЗП · 0,3 = 39649,844·0,3 = 11893,15 руб.
ЕСН = ( ФЗП + ЗПдоп ) · 0,26 = 39649,844 + 11893,15 · 0,26 = 42742,063, руб.
5.3 Расчет косвенных затрат
К основным затратам относятся:
Расходы по содержанию и эксплуатации оборудования, цеховые расходы и общественные , эти расходы колеблются в пределах 120 – 150 %; 100 – 120% и 80 – 100% соответственно. На нашем предприятии они составляют 120; 100; 80 %:
РСЭО = ФЗП · 1,2 = 39649,844·1,2=47579,81, руб.
Рцех = ФЗП ·1,0 = 39649,844·1,0=39649,844, руб.
Робщ = ФЗП · 0,8 = 39649,844·0,8=31719,87, руб.
5.4 Расчет затрат на материалы
В тяжелых отраслях промышленности (к которым относится металлургия), затраты на материалы составляют 60 – 80% как в структуре себестоимости продукции, так и в структуре себестоимости ремонта оборудования.
Поэтому сначала рассчитаем затраты на ремонт без затрат на материалы.
Зб/м = ФЗП + ЗПдоп + ЕСН + РСЭО + Рцех + Робщ =
= 39649,844+11893,15+42742,06+47579,81+39649,84+31719,87=181546,42 ,руб.
Исходя из того ,что на нашем предприятии затраты на материалы составляют 70% - составляем пропорцию:
Зп = 70%
Зб/м = 30%
Зм
=
 =
 = 423608,3 ,руб.
5.5 Составление калькуляции ремонта
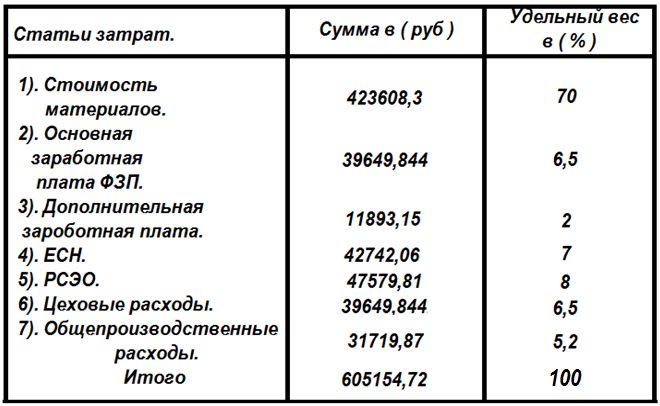
Сводим полученные результаты в таблице и определяем себестоимость капитального ремонта.
Себестоимость капитального ремонта ленточного конвейера.
Вывод:
Затраты на капитальный ремонт ленточного конвейера составляют - 605154,72 тыс./руб.
6. ОХРАНА ТРУДА И ТЕХНИКА БЕЗОПАСНОСТИ ДЛЯ СЛЕСАРЕЙ ПО РЕМОНТУ ТЕХНОЛОГИЧЕСКОГО ОБОРУДОВАНИЯ
Требования безопасности перед началом работы.
К работе в качестве ремонтного и дежурного слесаря допускаются лица, прошедшие специальное обучение, инструктаж по технике безопасности и усвоившие безопасные приемы в работе.
Слесари по ремонту оборудования, связанные по условиям работы с подъемом, транспортировкой и установкой груза при помощи грузоподъемных кранов должны пройти специальное обучение, сдать экзамен и иметь при себе удостоверение, на ШСУ – 2 – стропальщика, на право этих работ.
Обвязку груза производить в соответствии с имеющими схемами строповки, находящихся на каждом участке цеха.
При работе с ручными талями, домкратом, лебедками, наружным осмотром убедиться в их исправности, при подъеме груза на необходимую высоту убедиться в исправности тормоза. Места подвешивания и установки их определяет мастер.
Каждый слесарь должен знать и выполнять все требования инструкции при работе с ручным пневматическим и абразивным инструментами, при работе на сверлильных и заточных станках, при использовании в работе персональных лестниц, спасательных поясов.
При совместной работе с электросварщиками или бензорезчиками пользоваться специальными защитными очками (щитками) и рукавицами.
При ремонте технологического оборудования дежурные и ремонтные слесари должны быть объединены в бригады, которых мастер назначает старшим квалифицированного рабочего.
До начала производства ремонтных работ должны быть выполнены требования по отключению электроэнергии и принятию мер безопасности согласно “Положения бирочной системы и системы наряд допусков”.
Внимательно осмотреть место предстоящих работ или верстак, привести его в порядок, убрать все загромождающиеся и мешающие работе посторонние предметы. Расположить материал и инструмент приспособления на рабочей площадке так, чтобы производить минимум переходов, движений, поворотов при использовании того или иного элемента.
Проверить наличие и исправность инструмента, приспособлений, средств