Технология производства керамического кирпича
Если сушку проводят при малых перепадах температуры между полуфабрикатом и средой, малых скоростях и высокой влажности теплоносителя, то влажность полуфабриката медленно уменьшается от исходной w0, а температура повышается до температуры мокрого термометра tМ. Центр заготовки прогревается медленнее, чем поверхность. Это период прогрева полуфабриката.
На втором этапе (период постоянной скорости сушки) влажность заготовки меняется по линейному закону при постоянной температуре.
После достижения критической влажности Wкp температура поверхности заготовки увеличивается, приближаясь к температуре сухого термометра tСУХ, скорость сушки уменьшается, а влажность асимптоматически приближается к равновесной Wp. Температура в объеме полуфабриката растет медленнее, чем на поверхности. Этот период называется периодом падающей скорости сушки. Величина критической влажности Wкp зависит от скорости сушки, размеров и строения полуфабриката. Равновесная влажность Wp зависит от температуры и влажности в помещении. Сушить полуфабрикат до влажности меньше Wp нецелесообразно. Обычно отформованные заготовки сушат до влажности 6-8%, а золо-песчаную смесь до 13%.
Золо-песчаную смесь сушат в сушильном барабане до влажности 13% при t=110 °С. Все процессы происходящие при сушке золо-песчаной повторяют сушку полуфабриката.
При сушке испарение воды происходит диффузионным путем. Движущей силой является разность парциальных давлений пара у поверхности и в объеме теплоносителя. Уменьшение влажности во внешних слоях заготовки сопровождается появлением градиента влажности в ее объеме, что вызывает диффузию капельножидкой воды из объема заготовки к поверхности.
Диаграмма сушки полуфабриката
Рис.6.3. I – период подогрева; II – период постоянной скорости сушки; III – период падающей скорости сушки; IV – гигроскопическое состояние; 1 – влажность; 2,2`- температура поверхности и центра; 3 – скорость сушки; 4 – градиент температуры; 5 – усадка.
При наличии градиента температуры на процесс влагопроводности накладывается процесс термовлагопроводностни: вода стремится переместиться в области с меньшей температурой. Термовлагопроводность связана с уменьшением поверхностного натяжения и вязкости воды при повышении температуры и движением пузырьков воздуха в капиллярах. При интенсивном подводе теплоты возможно испарение влаги в глубинных слоях заготовки и удалении воды по механизму паропроводности. Движущей силой процесса является перепад давления водяного пара.
Интенсивность сушки может быть повышена несколькими способами или их комбинацией:
- совмещением направления процессов влагопроводности и термовлагопроводностни при увеличении температуры заготовки по сравнению с температурой окружающей среды (теплоносителя); этот способ используют при сушке полых изделий (электроизоляторов, тиглей), помещая нагреватели во внутреннюю полость заготовки.
- увеличением коэффициента влагопроводности путем повышения пористости заготовки и размеров частиц твердой фазы.
- снижением общего давления в сушиле.
При удалении воды в порах заготовки образуются вогнутые мениски жидкости. Капиллярное давление увеличивается, уменьшается толщина прослоек жидкости, частицы сближаются, образуя каркас. При влажности, близкой к критической, капиллярные силы уравновешиваются силами трения, сближение частиц и усадка заготовки прекращается. Дальнейшее снижение влажности происходит за счет освобождения объема пор без изменения размеров.
Изменение размеров полуфабриката в сушке характеризуют линейной или объемной усадкой, выраженной в процентах.
Усадка зависит от влажности заготовки и размера частиц твердой фазы. Линейная усадка в сушке заготовок пластического формования составляет 6-8%.
Величины критической влажности и усадки зависят от режима сушки. Наибольшую усадку имеют заготовки, высушенные в равновесных условиях. Чем выше температура и ниже влажность теплоносителя, тем меньше усадка. Рост градиента влажности в объеме заготовки увеличивает разницу между фактической и максимально возможной усадками. Эта разница (недопущенная усадка) вызывает появление механического напряжения. Если последнее превысит предел прочности материала, то в теле заготовки образуется трещина.
Причиной появления трещин в период постоянной скорости сушки полуфабриката является перепад влажности между наружными и внутренними частями заготовки.
Продолжительность сушки зависит от толщины высушиваемого изделия и не зависит от его плотности и площади поверхности.
В период падающей скорости сушки усадки отсутствуют, поэтому сушку можно интенсифицировать, повысив температуру и скорость движения теплоносителя.
В процессе сушки могут возникать различные дефекты.
Тотальные трещины, проходящие через тело заготовки, возникают из-за больших скоростей прогрева заготовки, имеющей малый коэффициент влагопроводности, на первой стадии сушки.
Срединные трещины возникают после образования жесткого каркаса частиц на краях заготовки, препятствующего усадке влажных центральных частей. Предотвратить образование краевых и срединных трещин можно, покрыв края влагоизолирующим веществом (маслами, растворами сульфитно-спиртовой барды или поливинилового спирта и т. п.).
Рамочные трещины могут возникнуть при трении заготовки о подставку в процессе усадки. Этот вид брака характерен для кирпича пластического формования. Его можно предотвратить, периодически перекладывая изделия с грани на грань и используя подсыпки (песок, опилки, шамот).
Микротрещины и волосяные трещины возникают при адсорбции воды из воздуха или дымовых газов высушенным полуфабрикатом. Этот вид брака можно предотвратить, прекратив сушку при влажности несколько выше, чем максимальная влагоемкость материала при данной температуре.
Коробление изделий может возникнуть при односторонней сушке плоских изделий, например облицовочных плиток, при анизотропной структуре полуфабриката, неравномерном распределении влаги в заготовке./1/.
6.3 Обжиг полуфабриката
Важнейшие физико-химические процессы, обеспечивающие качество продукта, происходят при обжиге.
Процесс обжига керамического кирпича может быть условно разделен на четыре периода:
подогрев до 200°С и досушка-удаление физической воды из глины;
дальнейший нагрев до 700°С «на дыму» и удаление химически связанной воды из глины;
«взвар» - до температуры обжига 980-1000°С - созревание черепа;
охлаждение, «закал» - медленное до 500°С и быстрое от 500 до 50°С обожженных изделий.
Такое производственное деление на периоды не вскрывает сущности реакций в керамической массе при обжиге. При производственном обжиге керамических изделий никогда не достигается термодинамическое равновесие.
Можно отметить семь главных видов реакций, протекающих в рядовых глинистых массах при обжиге /8/:
1) выделение гигроскопической воды из глинистых минералов и воды из аллофаноидов, если таковые присутствуют в глине (t=200 °С);
2) окисление органических примесей (t=300-400 °С);
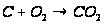
3) выделение конституционной воды, т. е. дегидратация глинистых минералов
(t=450-900°С);
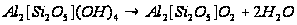
4) реакции декарбонизации и десульфуризации (t=650-900 °С);
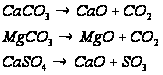
5) образование новых кристаллических фаз t=920 °С;
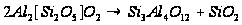
6) жидкофазные
реакции и образование
стекловидного
расплава t 1000°С;
Например:
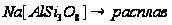
7) процессы, происходящие в добавках и реакции взаимодействия глинистых составляющих с этими добавками (в частности, песком, золой, опилками).
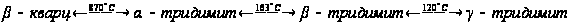


Известно, что керамические образцы, обожженные в восстановительной и в восстановительно-окислительной средах, приобретают структуру нормально обожженного черепа примерно на 100°С раньше, чем в окислительной среде; кроме того, существенно влияет Fe2+ на процесс последующей перестройки ионов метафазы в стабильные фазы. Поэтому присутствие Fe2+ в глинах благоприятствует образованию новых фаз, улучшающих качество изделия строительной керамики.
Группа реакций в твердых фазах глин, обязанных диффузионным процессам (диффузия происходит благодаря перепаду химического потенциала на границе фаз), довольно узко описывается известными уравнениями кинетики и характеризуются сравнительно.разными механизмами этих процессов.
Реакции 1, 2 в окислительных условиях и 3 - в восстановительных условиях (рис. 6.1) таков /3/:
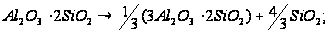
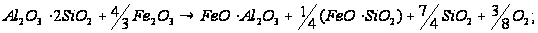
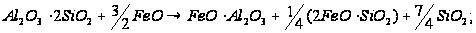
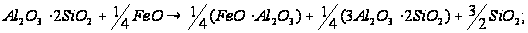
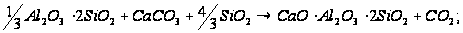
Не менее важную роль играет и газовая среда в печи, которая влияет на процессы, протекающие при формировании черепка, и поэтому она также должна регламентироваться режимом обжига. Эта среда может быть окислительной, нейтральной и восстановительной.
Окислительная среда характеризуется избытком воздуха против того количества, которое теоретически необходимо для полного сгорания топлива.
Присутствие 4-5% кислорода в продуктах горения при обжиге изделий грубой керамики типично для окислительной среды. Содержание кислорода в пределах 8-10% свидетельствует о сильно окислительной среде и полезно при интенсивном выгорании органических веществ массы.
Образование жидкой (стекловидной) фазы в гидрослюдистых глинах начинается по крайней мере с 700°С, но заметное развитие эти фазы получают лишь при температурах на 150-200°С выше. Появление стеклофазы содействует дальнейшему растворению в ней некоторой части минеральных составляющих глины и новому минералообразованию. Стеклофаза обеспечивает спекание и образование черепа. С физической стороны действие стеклофазы характеризуется усадкой изделия. В зависимости от степени развития стеклофазы, что регулируется выдержкой и созреванием черепа, можно сообщить ему ту или иную плотность (пористость). Именно в этом процессе и состоят операции выдержек - «взвар» и начала охлаждения - «закал», которые необходимо осуществлять: «взвар» - в пределах температур 980-1000°С и «закал» - до 800°С, а также длительностей для получения кирпича должного качества - ярко-красного (не алого) по цвету и звонкого при ударе. Кроме того, выдержка необходима для выравнивания температурного поля в печи.
Спекание материала - существенный момент процесса обжига, так как к этому времени заканчивается формирование керамического изделия. Окончание спекания изделия характеризуется прекращением его усадки. Условными показателями спекшегося материала являются его водопоглощение.
Спекаемость глины зависит от содержания в ней плавней и степени их дисперсности.
На процесс формирования керамического черепка влияют: химический и гранулометрический состав сырья, соотношение компонентов в массе, а также температурно-газовый режим обжига.
Процесс
спекания
первоначально
пористого тела
начинается
с образования
контактов между
частицами и
их роста по
мере повышения
тем пера туры.
Модель стадии
припекания
двух сферических
частиц с образовавшейся
перемычкой
представлена
на рис. 6.4. Вогнутая
поверхность
образующейся
перемычки,
растягиваемая
силами поверхностного
натяжения,
становится
участком повышенной
концентрации
вакансий, т. е.
их источником.
Выпуклая часть
поверхности,
сжимаемая
силами поверхностного
натяжения, а
также межкристаллическая
граница на
участке контакта
являются
поглотителями
вакансий. Таким
образом, объемный
диффузионный
поток атомов
направляется
на поверхность
перешейка и
увеличивает
его диаметр.
Поскольку часть
потока вещества,
направленного
к поверхности
перешейка,
выносится из
области межчастичного
контакта, частицы
сближаются,
происходит
усадка и уплотнение
пористого тела.
На рис.6.4 показано:
г0 - радиус
частиц;
 -
расстояние
между центрами
сфер в момент
начала припекания
частиц;
 максимальное
сближение до
соприкосновения
сфер
(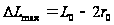 )
Схема спекания с участием жидкой фазы и стягивания двух твёрдых сферических частиц
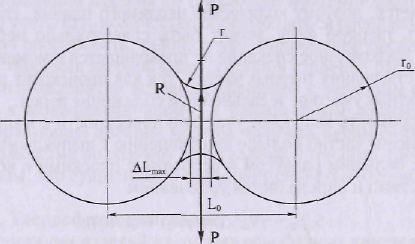
Рис.6.4.
Действительный процесс намного сложнее приведенной модели, что обусловлено разнообразием формы, размеров припекающихся частиц и конфигурации контактов между ними; присутствием других источников образования и стока вакансий; наличием не только объемной, но и поверхностной диффузии /1/.
Образующиеся в процессе обжига глин и керамических масс легкоплавкие соединения проявляют себя двояким образом. Во-первых, они действуют химически, растворяя частицы минералов, образуя жидкую фазу и выделяя из раствора новые, более устойчивые мниералообразования, именуемые эвтектическими смесями. Во-вторых, они действуют физически, благодаря своей энергии поверхностного натяжения, сближая и уплотняя твердые частицы глины.
Обжиг изделий грубой строительной керамики ведется до появления минимального количества легкоплавких соединений, которые связывают дегидратированные частицы глинообразующих минералов и зерна кварца, что и обеспечивает достаточную механическую прочность изделий.
Охлаждение обожженных изделий — не менее ответственная операция. При 800-780°С череп изделия строительной керамики находится в пиропластическом состоянии и переходит в твердое состояние, поэтому необходимо замедлять охлаждение во избежание появления напряжений, которые могут разрядиться местными разрывами (трещинами). Считают опасным также участок 650- 500°С в связи с обратимым превращением
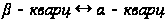 .
Из всего выше сказанного можно сделать вывод что, большое значение имеет подбор температурного режима обжига. Он должен быть таким, чтобы реакции дегидратации, декарбонизации, окисления и восстановления отдельных компонентов, составляющих глину, не налагались бы на реакции образования легкоплавких эвтектик. Эти реакции должны следовать одна за другой, но практически, вследствие сложного состава керамических масс, образование жидких соединений начиняется обычно ранее, чем закончатся декарбонизация, окисление и т. д.
Температурный режим при выдержке и охлаждении определяется главным образом видом, формой и размерами изделий, а также температурным интервалом модификационных превращений в материале /3/.
7. Контроль производства по цеху
Современный этап производства тугоплавких неметаллических и силикатных материалов характеризуется расширением ассортимента, повышением качества, возрастанием единичной мощности технологических линий, внедрением поточных технологий. Все это требует коренного совершенствования структуры, методов и средств контроля производства.
Технический контроль – это проверка соответствия объекта (материала, изделия или процесса) установленным требованием, что относится к системе государственных испытаний, а значит, подчиняется правилам стандартизации и сертификации.
Стандартизация – деятельность, направленная на достижение оптимальной степени упорядочения в определенной области посредством установления положений для всеобщего и многократного использования реально существующих или потенциальных задач. Результатом этой деятельности является разработка нормативных документов. В зависимости от специфики объекта стандартизации и содержание установленных к нему требований различают стандарты основополагающие, на продукцию или услуги, а также стандарты на процессы, на методы контроля (испытаний, измерений, анализа).
Сертификация – подтверждение соответствия товара обязательным нормативным требованиям, которое сопровождается выдачей сертификата соответствия.
Любой контроль можно свести к осуществлению двух этапов:
получение первичной информации о фактическом состоянии объекта, о признаках и показателях его свойств;
сопоставление первичной информации с заранее принятыми требованиями, нормами, критериями, обнаружение соответствия или расхождений фактических и требуемых данных, что дает вторичную информацию.
Вторичная информация используется для выработки соответствующих управляющих воздействий, совершенствование производства, повышения качества продукции и т.п.
Основными задачами системы контроля являются:
определение качества поступающих на завод материалов;
установление состава и свойств потоков материалов в процессе производства;
слежение за параметрами технологического процесса по всем производственным переделам;
контроль качества и сертификация (паспортизация) продукции;
анализ и обобщение результатов контроля по всем переделам с целью совершенствования технологического процесса.
Для решения этих задач система контроля производства должна включать в себя ряд подсистем.
Подсистема общезаводского технологического контроля (центральная заводская лаборатория) должна обеспечивать определение состава и свойств исходного сырья, топлива, добавок, вспомогательных материалов, полуфабрикатов и готовой продукции в объеме, достаточном для практического осуществления процесса оптимизации производства по всему заводу.
Подсистема оперативного технологического контроля (обслуживающий персонал основного производства, цеховые лаборатории) занимается определением состава и свойств материалов на входах и выходах конкретных технологических участков производства и контролем соответствия получаемых результатов требуемым значениям. Объем определений здесь должен быть минимально необходимым и не требующим сложного оборудования для осуществления контроля.
Подсистема параметрического контроля (служба контрольно-измерительных приборов и автоматизированных систем управления, КИП и АСУ) оценивает состояние оборудования и режимы его работы, контролирует технологические параметры, измеряет расходы в технологических потоках, уровни в емкостях и т.д.
Подсистема технического контроля (отдел технического контроля, ОТК) обеспечивает контроль качества и соответствие выпускаемых материалов и изделий действующей нормативной документации (государственным или отраслевым стандартам, техническим условиям, стандартам предприятия), а также осуществляет сертификацию (паспортизацию) продукции. В функции ОТК входит не только фиксирование появления некачественной продукции, но и предупреждение подобных фактов. С этой целью ОТК контролирует качество поступающих на предприятие материалов, соблюдение установленной технологии, устанавливает причины, вызывающие брак и снижающие качество продукции. ОТК также оформляет необходимые акты и добивается устранения причин негативных явлений и их последствий. ОТК проводит свою работу в тесном контакте с заводской и цеховыми лабораториями.
8. Материальный баланс цеха формования, сушки и обжига
Исходные данные:
Производительность – 10млн. шт./год.
Нормы потерь по переделам:
- при формовании – 0,5%
- при сушке – 2%
- обжиге – 4%
Масса кирпича (полнотелого) – 3,5кг
Влажность формовочной массы – 18%
Влажность полуфабриката после сушки – 7%
Влажность карьерной глины – 17%
Влажность опилок – 40%
Влажность шамота – 5%
Ппп глины – 5%
Ппп опилок – 100%
Ппп шамота– 0%
Насыпная плотность:
ρглины=1,8т/м3
ρопилок=0,2т/м3
ρшамота=1,8т/м3
Произведем пересчет состава шихты из объемных процентов в массовые:
m= ρ1*V1+ ρ2*V2+ ρ3*V3+ ρ4* V4=m1+m2+m3+m4,
где ρ1,ρ2,ρ3,ρ4 – насыпная плотность глины, песка, золы,шамота.
V1,V2,V3,V4 – объемная доля глины, песка,золы,шамота
m1,m2,m3,m4 – масса глины, песка, золы, шамота, входящая в 1м3 шихты.
m= 1.8*0.83+0,2*0.1+1.8*0.07=1.64т/м3
Расчет весовых процентов компонентов в шихте ( с учетом их влажности):
mгл=m1*100/m=1.494*100/1.64=91,1%
mоп= m2*100/m= 1,22%
mшам=m3*100/m=7,68%
mгл,mоп,mшам– весовые проценты глины, опилок, шамота.
Пересчет шихтового состава на абсолютно сухие компоненты.
а) абсолютно сухая глина в 100гр весовой массы шихты.
q1= mгл*(100-W)/100= 91,1*(100-17)/100=75,61 вес.ч.
б) абсолютно сухие опилки в 100гр весовой массы шихты
q2=mоп*(100-W)/100=1,22*(100-40)/100=0,73 вес.ч.
в) абсолютно сухой шамот в 100гр весовой массы шихты
q3=mшам*(100-W)/100= 7,68*(100-5)/100=7,3 вес.ч.
Весовые проценты абсолютно сухой глины:
Qгл= (75,61/83,64)*100=90,43%
Весовые проценты абсолютно сухих опилок:
Qоп= (0,73/83,64)*100=0,87%
Весовые проценты абсолютно сухого шамота:
Qшам= (7,3/83,64)*100=8,7%
Пересчет ппп керамической массы:
5*90,43/100+0,87*100/100=5,39%
Расчет:
Производительность завода:
10000000*3,5/1000=35 000(т/год)
Масса кирпича поступающего на склад готовой продукции:
105000*100/(100-3)=36082,47(т/год)
Бой кирпича составляет: 36082,47-35000=1082,47(т/год)
Масса кирпича, поступающего на обжиг с учетом брака обжига 1,5%
36082,47*100/(100-4)=37585,91(т/год)
Брак обжига составил:
37585,91-36082,47=1503,44(т/год)
- масса кирпичей с учетом ппп:
37585,91*100/(100-5,39)=39727,21(т/год)
Потери за счет ппп:
39727,21-37585,91=2141,3(т/год)
- с учетом остаточной влажности 7% масса полуфабриката составит:
39727,21*100/(100-7)=42717,43( т/год)
Масса испаряемой при обжиге влаги:
42717,43-39727,21=2990,22(т/год)
Масса кирпичей, поступающих на садку на обжиговые вагонетки
42717,43*100/(100-0,5)=42932,09(т/год)
Брак при сушке:
42932,09Ч100/(100-2)=43808,25(т/год)
43808,25-42932,09=876,16(т/год)
Масса кирпича сырца поступающего на сушку с W=18%
43808,25*(100-7)/(100-18)=49684,97(т/год)
Испаренная при сушке влага:
49684,97-43808,25=5876,72(т/год)
садка на сушильные вагонетки:
49684,97Ч100/(100-0,5)=49934,64(т/год)
потери при садке:
49934,64-49684,97=249,67(т/год)
Количество формовочной массы:
49934,64 (т/год)
Влажность керамической массы составляет:
W=(91,1Ч17/100+1,22Ч40/100+7,68Ч5/100 =16,36%
количество добавляемой воды:
49934,64*(100-18)/(100-16,36)=48955,53(т/год)
49934,64-48955,53=979,11(т/год)
Таблица 7.1. Материальный баланс производства
| приход | Расход | ||||
| Название | (т/год) | % | Название | (т/год) | % |
|
Формовочная масса Вода на пароувлажнение Итого |
48955,53 979,11 49934,64 |
98,04 1,96 100 |
Готовый кирпич Бой на складе Ппп Брак сушки обжига Испаренная влага при: -обжиге -сушке Потери при садке на вагонетки: -обжиговые -сушильные Итого |
35000 1082,47 2141,3 876,16 1503,44 2992,22 5876,72 214,66 249,67 49934,64 |
70,1 2,2 4,3 1,7 3,0 6 11,8 0,4 0,5 100 |
9. Производственная программа
Таблица 8.1. Режим работы цеха формования сушки и обжига
| Наименование | Количество |
|
Календарный фонд времени Число праздничных дней Сменность Длительность смены Плановый ремонт Уборка и чистка оборудования Аварийные остановки Фонд рабочего времени |
365 дней 12 дней 3 смены 8 часов 12 сут/год 14% 2% 6875 час |
Фонд времени цеха: 365-12-12=341 сут
Тэф=341*24-341*24*2/100-341*24*14/100=6874,56≈6875 час
На основе расчетов материального баланса и фонда времени производим расчет производственной программы цехов. Результаты сведены в таблицу
Таблица 8.2. Производственная программа
| Наименование | Производительность,R | |||
| т/год | т/час | шт/час | м3/час | |
|
Формование Сушка Обжиг |
150994,88 150994,88 126899,95 |
21,95 21,95 15,51 |
6271,42 6271,42 4181,23 |
12,06 12,06 8,52 |
Перевод т/час в м3/час производим путем деления на плотность ρ=1,82т/м3
Перевод т/час в шт/час производим путем деления на массу одного кирпича m=3,5кг
10. Выбор и расчет оборудования
Подбор оборудования производим согласно выбранной ранее технологической схеме. Исходными данными для подбора оборудования служит также производственная программа, нормы технологического проектирования керамических заводов. В проект закладываем современное оборудование. Количество единиц оборудования непрерывного действия (n) определяем исходя из его производительности (P) и количества материала, которое необходимо на нем переработать(R).
N=R/P
Для каждого агрегата определяем коэффициент его использования (Ki), который всегда меньше 1.
Ki=R/(n*P)
Ki указывает на эффективность использования оборудования.
Произведем подбор оборудования для цеха формования, сушки, обжига:
В качестве оборудования для участка формования выбираем шнековый вакуумный пресс СМК – 325А, предназначенный для пластического формования масс путем уплотнения, вакуумирования и выдавливания ее через мундштук в виде бруса.
Таблица 9.1. Техническая характеристика пресса СМК 325А
| Элементы характеристики | Единица измерения | Показатели |
|
Производительность Мощность электродвигателя, в том числе: - привода пресса - привода смесителя Диаметр шнека: - зазорной части - на выходе Диаметр окружности, описываемый лопастями пресса Масса Габариты |
м3/ч кВт мм мм кг мм |
30 130 75 55 500 450 610 18200 7260*3620*2190 |
Определяем необходимое количество прессов:
n=12,06/30=0,4, принимаем n=1, К=12,06/(30*1)=0,4, для непрерывной работы цеха в случае аварии необходимо использование резервного пресса. Общее количество прессов – 2.
В качестве линии по отрезке, укладке и транспортировке кирпича – сырца в ИТО систему принимаем линию, разработанную фирмой "Фукс", с необходимым подбором оборудования.
Отрезное устройство, предназначено для отделения бруса определенной длины, выходящего из мундштука пресса:
Габариты: длина – 920мм; ширина – 1785мм; высота – 1500мм.
Мощность электродвигателя – 1,5кВт.
Необходимое количество
Отрывной транспортер, предназначен для транспортировки отрезанного бруса в нарезное устройство. Габаритные размеры: длина – 1700мм, ширина – 1050мм; высота – 1030мм.
Мощность электродвигателя – 2,5кВт
Нарезное устройство предназначено для одновременного нарезания нескольких штук кирпича из непрерывно выходящего из мундштука пресса бруса.
Габариты: 3732мм – длина; ширина – 1400мм; высота -1610мм.
Мощность электродвигателя – 2,8кВт
Передаточное устройство фирмы Фукс предназначено для транспортировки вагонеток в горизонтальном и вертикальном направлении от сушилок к печи, а также после выхода из печи на нулевой уровень(пола). Необходимо 2 передаточных устройства.
Габариты – длина 5670мм; ширина 1600мм; высота 470мм.
Канатный толкатель(1шт) предназначен для подачи вагонеток в предварительную сушилку
Габариты – длина 40500мм; ширина 985мм; высота 425мм.
Буферный накопитель предназначен для предварительного подсушивания сырца, а также в качестве накопителя вагонеток с сырцом и готовым кирпичем, находящихся на вагонетках, которые перемещаются к автомату-погрузчику по верху накопителя. Длина 174000мм
ИТО – интенсивная технология обжига состоит из единой линии от запасного пути после печи обжига до автомата укладчика:
Определим необходимое количество единиц ИТО,:
n=4181,23*6875/15000000=1,92, значит необходимое количество ИТО систем-2.
К=28745956,25/15000000*2=0,96
Грейферный погрузчик (2шт)предназначен для разгрузки обожженного кирпича с туннельных вагонеток. Мощность электродвигателя 5 кВт.
Таблица 9.2. Технологическая характеристика системы ИТО
| Элементы характеристики | Единица измерения | Показатели |
|
Производительность Режим работы – непрерывный Число вагонеток в канале Время сушки, обжига Температура обжига Емкость вагонетки Длина печи Размер вагонетки: -длина -ширина Количество вагонеток -в сушилке -в печи Общее количество вагонеток Потребность в горячем воздухе Количество дымовых газов Кратность реверсирования в ИТО сушилке Число горелок Количество горелочной группы Температура отходящих дымовых газов Температура отбираемого воздуха на сушку сырца |
мл.штук в год ч шт ч 0С шт мм мм мм шт шт шт м3/ч м3/ч шт шт 0С 0С |
15 24 44 22 До 1100 832 132000 3000 4000 44 44 88 240000 80000 6 100 8 140-160 300-400 |
Толкатель (1шт) предназначен для проталкивания и группировки рядов кирпича от разгрузочного грейфера. Габариты: длина- 5450мм, ширина- 950мм, высота-1180мм.. Мощность электродвигателя 1,5 кВт.
Профильный конвейер (1шт) предназначен для приёма обожженных рядов кирпича от продольного толкателя. Габариты: длина- 1850мм, ширина- 140мм, высота- 960мм..
Сдвоенный толкатель- предназначен для толкания и группировки кирпича от разгрузочного грейфера. Габариты: длина- 5450мм, ширина- 50мм, высота- 960мм. Мощность электродвигателя- 1,5кВт.
Профильный конвейер(1шт) предназначен для группировки обожженного кирпича от поперечного толкателя. Габариты: длина- 2250 мм, ширина-2640мм, высота- 960мм.
11. Расчет склада готовой продукции
Определение площади складов готовых изделий проводят по показателю производственной мощности цеха и принятых норм хранения готовой продукции. Площадь склада можно определить из выражения /5/:
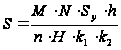
M- суточная производительность цеха шт/сут; M=104727шт/сут;
N- нормативная продолжительность хранения на складе, сут;N=60 cут;
Sy-площадь основания упаковки; Sy=1.5*2=3 (м2);
h-высота одной упаковки, м; h= 0,065м
H-нормативная высота укладки упаковок на поддон, м; Н= 1,3м;
n-количество изделий в упаковке, шт; n=100 шт;
k1-коэффициент, учитывающий неплотность укладки упаковок; k1= 0.98;
k2-коэффициент, учитывающий площадь проходов и проездов, k2= 0.6;
S=104727*60*3*0,065/100*1.3*0.98*0.6=16029м2
12. Охрана труда
Охрана труда рассматривается как одно из важнейших социально-экономических, санитарно-гигиенических и экономических мероприятий, направленных на обеспечение безопасных и здоровых условий труда. Охрана здоровья рабочих и служащих в процессе исполнения трудовых обязанностей закреплена в трудовом законодательстве, непосредственно направленном на создание безопасных и здоровых условий труда. Кроме того, разработаны и введены в действие многочисленные правила техники безопасности, санитарии, нормы и правила, соблюдение которых обеспечивает безопасность труда. Ответственность за состояние охраны труда несет администрация предприятия, которая обязана обеспечивать надлежащее техническое оснащение всех рабочих мест и создавать на них условия работы, соответствующие правилам охраны труда, техники безопасности, санитарным нормам.
Одним из важнейших принципов организации производства является создание безопасных и безвредных условий труда на всех стадиях производственного процесса. Организация деятельности администрации и служб предприятия по реализации комплекса мер по повышению уровня охраны труда осуществляется через систему управления охраной труда (СУОТ).
Номенклатура по охране труда:
Модернизация технологического, подъемно-транспортного и другого производственного оборудования в соответствии с ГОСТ 12.2.003-91 «ССБТ. Оборудование производственное. Общие требования безопасности» и другими нормативно-техническими документами по безопасности труда.
Внедрение автоматического и дистанционного управления производственным оборудованием, технологическими процессами, подъемными и транспортными устройствами с целью обеспечения безопасности работающих; систем автоматического контроля и сигнализации о наличии и возникновении опасных и вредных производственных факторов, а также блокирующих устройств, обеспечивающих аварийное отключение оборудования в случаях его неисправности; технических средств, обеспечивающих защиту работающих от поражения электрическим током; средств контроля уровней опасных и вредных производственных факторов на рабочих местах в соответствии с ГОСТ ССБТ и другими нормативными документами.
Установка предохранительных и защитных приспособлений на паровых, водяных, газовых и других производственных коммуникациях и сооружениях. Устройство на действующих объектах новых и реконструкция старых вентиляционных систем, аспирационных и пылеулавливающих установок, средств коллективной защиты от воздействия опасных и вредных производственных факторов в соответствии с требованиями ГОСТ ССБТ.
Устройство тротуаров, переходов, тоннелей, галерей на территории предприятия (цеха) в целях обеспечения безопасности работающих. Приведение производственных зданий, сооружений, помещений, перепланировка размещения производственного оборудования в соответствии с требованиями СНиП и других нормативных документов.
Совершенствование технологических процессов в целях устранения воздействия на работающих опасных и вредных производственных факторов, нанесение на производственное оборудование и коммуникации опознавательной окраски и знаков безопасности в соответствии с требованиями ГОСТ ССБТ.
Механизация уборки производственных помещений, складирования и транспортирования сырья, готовой продукции и отходов производства.
Приведение уровней шума, вибрации, ультразвука, ионизирующих и других вредных излучений, а также естественного и искусственного освещения на рабочих местах в цехах и местах массового перехода людей в соответствие с требованиями СНиП и ГОСТ ССБТ.
Переоборудование отопительных систем, установок кондиционирования воздуха, устройство тепловых, водяных и воздушных завес (воздушных душей) в целях обеспечения нормального теплового режима и микроклимата на рабочих местах в соответствии с требованиями СНиП и ГОСТ ССБТ
Расширение, реконструкция и оснащение бытовых помещений, мест организованного отдыха и производственной гимнастики, приобретение для этих целей необходимого инвентаря, оплата инструкторов-методистов производственной гимнастики и физкультурно-оздоровительной работы. Приобретение и монтаж сатураторных установок для приготовления газированной воды, устройство централизованной подачи к рабочим местам питьевой и газированной воды, чая, белково-витаминных напитков.
Организация кабинетов, уголков, передвижных лабораторий, выставок по охране труда, приобретение для них необходимых приборов, наглядных пособий, демонстрационной аппаратуры. Издание и приобретение нормативно-технической документации и литературы по охране труда.
Мероприятия по охране труда должны быть обеспечены проектно-сметно-конструкторской и другой технической документацией /10/.
13. Строительная часть
Промышленное здание является:
по объемно-планировочным решениям – двухпролетным (6м и 24м);
по виду освещения – с комбинированным освещением;
по системе воздухообмена – с механической вентиляцией;
по наличию систем отопления – отапливаемым;
по степени пожаро- и взрывоопасности – здание несгораемой конструкции (категория «Г»).
К цеху формования, сушки и обжига примыкает цех массозаготовки.
Фундаментом называется подземная часть здания, предназначенная для передачи нагрузки от здания на его основание. Он состоит из стакана, в который устанавливается колонна, и фундаментной балки, которая укладывается на ступени стакана. Последняя образует поверхность, на которую укладываются стены здания. Зазоры между торцами балок заполняют бетоном. Для пролетов 6м фундаментные балки имеют высоту 400мм и длину 4950мм.
Колонны – основной элемент каркаса производственных зданий. Закрепленные бетонированием в фундаментных стаканах, они образуют вместе с элементами покрытия жесткий каркас, обеспечивающий устойчивость здания.
В качестве основных строительных конструкций применяются металлические фермы. Для покрытия применяют листы 3х6м. На листы покрытия, уложенные на строительные конструкции, наносят кровлю: настилают гидроизоляцию – один слой пергамина на битумной мастике, укладывают утеплитель – торфоплиты слоем 200мм, делают цементную стяжку толщиной 25мм, на нее накладывают гидроизоляционный ковер – 3 слоя рубероида на битумной мастике и наносят защитный слой (гравий с крупностью зерен 5 – 15мм, втопленный в мастику).
Основание под пол уплотняют с добавкой щебня и по нему укладывают подстилающий слой из утрамбованного песка, затем укладывают гидроизоляцию, стяжку из цементно-песчаного раствора и чистый пол – бетонный.
Материалом для стен являются бетонные панели толщиной 300мм. Длина панелей 6м. Панели крепят к колоннам каркаса с помощью стальных консолей, привариваемых к закладным металлическим элементам колонн каркаса.
Заключение
В данном проекте детально разработан цех формования, сушки и обжига керамического кирпича. Представлен ассортимент выпускаемой продукции, дана характеристика сырьевых материалов, используемых для производства кирпича. Выбран способ производства (пластическое формование), на основе анализа достоинств и недостатков других способов. Произведен подбор необходимого оборудования, составлена производственная программа, а также рассчитан склад готовой продукции. Подробно рассмотрена технологическая схема производства и дано ее обоснование и описание. Описан контроль производства полуфабрикатов и готовой продукции, имеющий большое значение для получения качественной продукции. Рассмотрены вопросы обеспечения безопасной работы сотрудников цехов и завода.
Список использованной литературы
1. Справочник. Строительные материалы. Где их можно приобрести. № 24 – М, 2005.
2. Госин Н.Я., Соболев М.А. Производство керамического кирпича. – М.: Стройиздат, 1971.-207с.
3. Комлева Г.П., Комлев В.Г. Основы проектирования заводов по производству ТН и СМ. Иван. Хим.-технол. ун-т. – Иваново, 2004.-111с.
4. Кашкаев И.С., Шейман Е.Ш. Производство керамического кирпича. – М.: Высшая школа,1974.-287с.
5. Сидоренко А.А. Основы проектирования стекольных заводов
6. Технологический регламент завода «Ивстройкерамика». – Иваново, 2001.
7. ГОСТ 530-95.
8. Кондратенко В.А., Пешков В. Н. журнал