Технология машиностроения
конфигурации детали, которой принадлежит поверхность (тело вращения, корпусная, рычаг и др.)
габаритов детали, ее жесткости:
наличия технологического оборудования (для действующего производства);
необходимости обработки с одного установа технологических комплексов поверхностей – поверхностей, связанных друг с другом требованиями пространственного расположения ( как правило, основные и вспомогательные конструкторские базы);
экономических показателей вариантов – трудоемкости, себестоимости;
типа производства.
При назначении промежуточных способов обработки исходят из того, что каждый последующий способ должен повышать точность в среднем на один квалитет (степень). На черновых техн. переходах возможно повышение точности на 2-3 квалитета (степени).
18. Рациональная настройка на размер при выполнении обработки детали. Методы размерной настройки. Порядок настройки по эталону, по контрольным калибрам, по пробным деталям, взаимозаменяемые настройки
Размерная настройка заключается в согласованной установке РИ, рабочих органов станка, станочного приспособления с установленной в нем заготовкой в положение, которое с учетом явлений, происходящих при обработке, обеспечивает получение заданного размера или иного геометрического параметра в установленных пределах. Рациональная настройка должна обеспечивать требуемую точность обработки так, чтобы изменения и рассеяния размеров при обработке укладывались в технологический допуск.
Методы Р/настройки. В настоящее время применяются: статическая настройка; настройка по пробным заготовкам с помощью рабочего калибра и настройка с помощью универсального мерительного инструмента по пробным заготовкам.
Порядок настройки по эталону (статический метод настройки): 1)необходимое положение инструмента достигается доведением его режущих кромок до соприкосновения с соответствующими поверхностями эталона, установленного в приспособлении на месте заготовки.2) контроль положения инструмента относительно эталона производят с помощью металлических щупов, индикаторов.3) конечное положение суппорта с установленным инструментом фиксируется с помощью упора. 4) после закрепления инструмента суппорт отводят в исходное положение, эталон снимают и на его место устанавливают обрабатываемую заготовку. Многоинструментная технологическая наладка в крупносерийном и массовом производстве.
Порядок настройки по контрольным калибрам (динамический метод настройки): 1) методом пробных ходов и замеров максимально приблизить размер детали к калибру, 2)контрольная обработка 1-2 заготовок, 3) если размер находится в пределах поля допуска, то настройка считается верной. Массовое и крупносерийное производство.
Порядок настройки по пробным деталям (динамический метод настройки): 1) методом пробных ходов и замеров максимально приближают положение инструмента к настроечному, 2) обрабатывают партию заготовок с последующим измерением размеров деталей, 3) определяют фактический уровень настройки (среднее арифметическое), 4) определяют погрешность настройки как смещение центра группирования мгновенного поля рассеяния относительно размера настройки. 5) сравнивают величину погрешности настройки с заданным допуском. Допуск настройки – погрешность измерения и погрешность регулирования. 6) если погрешность находится в пределах допуска настройки, то настройка считается верной.
Взаимозаменяемые настройки.
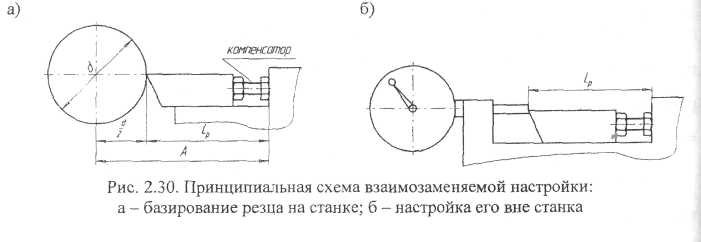
При взаимозаменяемых настройках изношенные или вышедшие из строя по причине поломки режущие инструменты заменяют такими же без дополнительной поднастройки. Этот прием обеспечивает сокращение вспомогательного времени на замену инструмента и подналадку оборудования.
Постоянство настроечного размера достигается при неизменном координатном размере А с постоянными размерами инструмента LР.
Базовый размер LР после переточки в таком инструменте восстанавливается регулированием по концевым мерам или в специальном индикаторном приспособлении. Настройка инструмента на заданный размер осуществляется заблаговременно до установки его на станок, и поэтому она не снижает существенно производительности процесса обработки деталей.
19. Погрешности от износа инструмента и от упругих деформаций заготовки
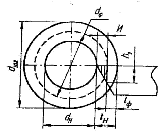
Износ РИ происходит в результате высокого давления, температуры в зоне резания и скорости относительного перемещения контактных поверхностей инструмента и заготовки. Независимо от типа и назначения все инструменты изнашиваются по задней поверхности.
Площадка износа по задней поверхности, определяемая ее шириной h3 обусловливает появление размерного износа И в направлении, нормальном к обрабатываемой поверхности. Следствием этого является изменение настроечной глубины tН и появление погрешности обработки ∆И из-за износа режущего инструмента. В рассматриваемом случае она составляет на диаметр величину ∆И = 2И.

Характерная кривая износа инструмента по задней поверхности в условиях работы, исключающих хрупкое разрушение инструмента, показывает, что в период начального износа (участок / ) происходит наиболее интенсивный износ. В это время происходит приработка режущего лезвия. Начальный износ ИН и продолжительность работы LН зависят от материалов инструмента и заготовки, режима резания и качества заточки инструмента. На участке // нормального износа, величина износа И// пропорционально пути резания L//. Интенсивность износа на этом участке принято оценивать относительным износом ИО:
ИО=
 =tgα.
Величина относительного износа зависит от условий выполнения процесса резания. В справочной литературе приведены данные по ИО (мкм/км) для различных видов и условий обработки. Установлено, что существует оптимальное значение скорости резания, при которой величина ИО минимальна. Увеличение подачи приводит к существенному росту ИО, увеличение глубины незначительно увеличивает ИО. При повышении жесткости станка износ РИ заметно снижается. Участок /// катастрофического износа инструмента сопровождается выкрашиванием режущего лезвия и поломками инструмента вследствие ослабления режущего клина и роста усилий и температуры резания, действующих на инструмент. Величина
∆ИН
= ,
где L – длина пути резания в прогнозируемый момент. Для точения
L= ,
где d и l - диаметр и длина обрабатываемой заготовки. So – подача на оборот. Погрешность износа ∆И является систематической закономерно изменяющейся в период стойкости РИ. Уменьшить величину погрешности износа можно путем повышения износостойкости инструментов: 1) оптимизацией геометрии РИ. 2) Применением спец. методов повышения износостойкости РИ (покрытия, ионная имплантация, лазерное и электроискровое легирование и т.д.). 3) Воздействием на зону резания с целью снижения ее физико-механических характеристик и, следовательно, уменьшением силовых и тепловых нагрузок на РИ.
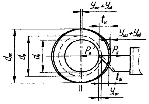
Упругие деформации элементов замкнутой технологической системы СПИД возникают под действием усилия резания. В первую очередь будут иметь влияние деформации под действием радиальной составляющей РУ усилия резания (это при обтачивании диаметра). Ожидаемый (настроечный) диаметр детали: dН= dЗАГ-2tН, где tН – настроечная глубина резания. В процессе резания возникает радиальное усилие РУ, под действием которого и его реакции в радиальном направлении упруго деформируются элементы технологической системы на величины: УСУП – деформация суппорта; УЗАГ – деформация заготовки; УПБ – деформация шпиндельного узла (передней бабки). Эти деформации ведут к изменению глубины по сравнению с настроечной на величину
∆t= УСУП + УПБ + УЗАГ.
Фактическое значение диаметра детали dФ составит:
dФ = dЗАГ-2(tН – ∆ tН)= dЗАГ-2 tН +2∆ tН.
Возникает погрешность упругих деформаций элементов технологической системы ∆У, численно равная:
∆У = 2∆ tН =2(УПБ +УЗАГ+УСУП). ∆У – случайная величина.
20. Погрешность от неточности оборудования. Суммарная погрешность обработки
Геометрические неточности станка вызывают отклонения размеров, формы и расположения обрабатываемых поверхностей. Эти погрешности полностью или частично переносятся на обрабатываемые заготовки в виде постоянных систематических погрешностей геометрических неточностей станка Δст. Например, в случае непараллельности «а» оси вращения заготовки траектории продольного перемещения суппорта с резцом (рис. 2.5, а) в горизонтальной плоскости возникает погрешность диаметра обтачиваемого цилиндра
Δd = d + 2а.
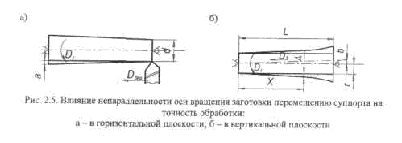
Обработанная поверхность получает погрешность формы в продольном сечении в виде конусности.
При непараллельности оси вращения относительно направляющих в вертикальной плоскости обрабатываемая поверхность приобретает форму гиперболоида вращения, приращение радиуса Δr которого составляет
Δr=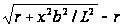
Передний центр «бьет», т. е. расположен эксцентрично относительно оси вращения шпинделя, ось заднего центра совпадает с осью вращения; ось обточенной поверхности не совпадает при этом с линией центров заготовки.
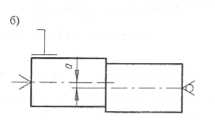
Рис. 2.6. Влияние биения переднего центра на точность обработки
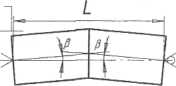
Если заготовка обтачивается за две установки (с перевертыванием ее и перестановкой поводкового хомутика), то деталь получается двухосная. Так как угловое положение хомутика ничем не лимитировано, то в общем случае эти оси перекрещиваются, а в частном случае могут пересекаться под углом а = 180 - 2β, где угол β определяется из равенства sinβ=а/L.
Здесь а — смещение центра передней бабки; L - расстояние между центрами.
Износ рабочих поверхностей станков увеличивает первоначальную величину Δст вследствие изменения взаимного расположения отдельных узлов станков. Одной из важных причин является износ направляющих поверхностей.
Таким образом, суммарную погрешность Δст можно считать систематически изменяющейся величиной. Уменьшить ее влияние можно за счет повышения точности оборудования, изменения конструкции направляющих.
Суммарная погрешность механической обработки является следствием действия первичных элементарных погрешностей, рассмотренных ранее. Определение суммарных погрешностей отдельных операций технологического процесса механической обработки необходимо для правильного назначения технологических допусков при проектировании технологических процессов и анализа точности окончательных операций.
Суммарную погрешность ΔΣ или поле рассеяния выполняемого размера, можно выразить в общем виде функциональной зависимостью
ΔΣ=f(Δεу, ΔН, ΔСТ, ΔУ, ΔТ, ΔИ)
Если Δεу, ΔН, ΔСТ, ΔУ, ΔТ, ΔИ→min и независимы, то погрешности можно Σ по методу максимума-минимума.
ΔΣ=Δεу+ΔН+ΔСТ+ΔУ+ΔТ+ΔИ
- не учитывает реальных комбинаций и взаимосвязей элементарных погрешностей,
- дает завышенные значения погрешности.
- увеличение припусков.
При вероятностном методе суммирования первичные погрешности рассматриваются как случайные величины с определенными законами вероятностного распределения.
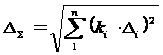
где ki – коэф относительного рассеяния первичных погрешностей.
Суммарная погрешность механической обработки будет равна
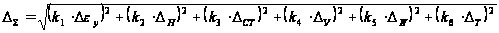
Часто при расчетах суммарной погрешности вместо коэффициентов ki используют величины λi – относительные средние квадратичные отклонения i- тых погрешностей.
В этом случае суммарная погрешность
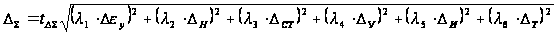
Δεу,
ΔН,
ΔУ
– распределение
этих величин
близко к нормальному


ΔСТ,
ΔТ,
ΔИ –
распределение
подчиняется
закону равной
вероятности
 .
21. Область применения станков с ЧПУ. Системы управления станками. Системы координат на станках с ЧПУ. Требования, предъявляемые к заготовкам, обрабатываемым на станках ЧПУ. Особенности проектирования
Область применения станков, технологические возможности. Станки с ЧПУ представляют собой автоматы или полуавтоматы, подвижные органы которых совершают рабочие и вспомогательные движения автоматически по заранее установленной управляющей программе (УП), записанной на программоносителе в цифровой форме. Основная область применения станков с ЧПУ — среднесерийное производство. Наибольший эффект применение станков с ЧПУ дает при обработке деталей со сложной конфигурацией при партии запуска более 15—20 штук.
Основные преимущества использования станков с ЧПУ:
повышение производительности труда за счет увеличения концентрации операций, сокращения временных затрат на переустановку, транспортировку заготовок;
обеспечение высокой точности обработки, т. к. процесс обработки автоматизирован и не зависит от квалификации станочника;
гибкость производства за счет быстрой переналадки оборудования;
уменьшение потребного количества оборудования;
снижение квалификации станочников;
возможность многостаночной работы.
К негативным явлениям, имеющим место при использовании станков с ЧПУ, можно отнести следующие:
высокая стоимость оборудования;
затраты на подготовку управляющих программ;
повышение затрат на эксплуатацию и ремонт оборудования;
высокая стоимость режущих инструментов.
Системы управления.
Современные станки с ЧПУ в зависимости от вида обработки могут иметь различные системы управления, реализующие движения рабочих органов.
Позиционные с цифровой индексацией (Ф1) обеспечивают перемещение рабочих органов в заданные точки без задания траектории перемещения. Перемещение происходит по двум или трем взаимноперпендикулярным направлениям последовательно. На световом табло такой системы непрерывно указываются численные значения координат подвижных органов станка. Часто система оборудуется пультом с панелью набора координат.
Позиционные системы без индикации (Ф2) или контурные прямоугольные представляют то же самое, что и вышеприведенные, однако не имеют устройств цифровой индексации и ввода данных.
Контурные системы (ФЗ) с линейными или круговыми интерполяторами обеспечивают движение рабочих органов станка одновременно по двум или трем координатам по заданной траектории.
Комбинированные системы (Ф4) сочетают в себе качества позиционных и контурных систем.
Кроме того, в обозначения моделей станков вводятся индексы, отражающие конструктивные особенности станка, связанные со сменой инструментов: Р - смена инструмента поворотом револьверной головки; М — автоматическая смена инструмента из магазина.
По числу управляемых движений (координат) системы ЧПУ могут быть двух-, трех-, четырех-, пяти- и многокоординатными. Количество управляемых координат является важной технологической характеристикой станка. Так, для токарных и шлифовальных достаточно двух; для сверлильных и расточных — трех, фрезерных - пяти управляемых координат.
Системы координат
Для программирования перемещений применяются два способа отсчета перемещений: абсолютный и относительный (в приращениях).
При абсолютном способе отсчета положение начала координат остается постоянным для всей траектории перемещений инструмента. На программоносителе записываются абсолютные значения координат опорных точек траектории. Для удобства программирования и настройки положение начала координат может быть выбрано в любом месте в пределах рабочих ходов подвижных органов («плавающий нуль»). При таком способе отсчета целесообразно применять координатный способ простановки размеров у обрабатываемых деталей, тогда операционные размеры совпадут с заданными чертежом.
В относительном способе отсчета координат за нулевое каждый раз принимается положение рабочего органа, которое он занимал перед началом очередного перемещения к новой опорной точке. В программу вводятся приращения координат при переходе от предыдущей к последующей опорной точке. Лучшим вариантом простановки размеров и детали в этом случае является цепочный. При этом накапливаются погрешности перемещений.
Точность обработки в значительной мере определяется тем, с какой точностью обеспечивается выход рабочих органов на заданные координаты — точностью позиционирования.
Режимы обработки могут изменяться при выполнении переходов или внутри отдельных переходов, что позволяет оптимизировать процесс обработки сложных поверхностей.
Разработка технологических операций
При проектировании технологической операции на станке ЧПУ особое внимание уделяют технологическим переходам. Для них разрабатывают траектории относительных рабочих и вспомогательных перемещений инструмента и заготовки, после чего приступают к программированию.
Основной системой координат, в которой осуществляются перемещения рабочих органов станка, является система координат станка (СКС). Расположение и обозначения осей координат, отвечающие направлениям независимых управляемых движений принимается в соответствии со стандартом ISO - R841. В основу положена ортогональная правая система координат с осями X, Y, Z. За положительные направления принимают такие, при которых инструмент и заготовка удаляются друг от друга. При этом ось Z совмещена с осью вращения инструмента или заготовки, а ось X всегда горизонтальна (рис. 5.2).
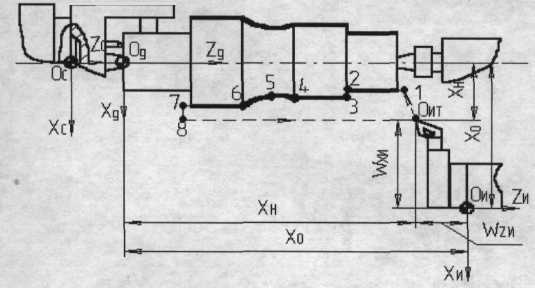
Рис. 5.2. Взаимосвязь систем координат токарного станка с ЧПУ
Положение нулевой точки станка («нуль станка») стандартами не установлено. Обычно нулевая точка совмещается с базовой точкой узла, несущего заготовку, зафиксированного в таком положении, чтобы все перемещения рабочих органов станка в СКС описывались положительными координатами. Базовыми точками служат: для шпинделя - точка пересечения торца шпинделя с осью вращения; для крестового стола — точка пересечения его диагоналей; для поворотного' стола - точка пересечения плоскости с осью вращения стола и т.д.
Система координат детали (СКД) служит для задания координат опорных точек траектории относительного движения инструмента. Опорными точками называют точки начала, конца, пересечения или касания геометрических элементов, из которых образованы линии контура детали и траектории движения инструментов. СКД выбирает технолог по следующим рекомендациям:
— начало СКД - «нуль детали» следует располагать так, чтобы большинство опорных точек имели положительные координаты;
координатные плоскости должны быть совмещены или параллельны технологическим базам заготовки;
направление осей должно быть таким же, как и в СКС;
координатные оси СКД необходимо совмещать с осями симметрии заготовки или с возможно большим числом размерных линий.
Система координат инструмента (СКИ) предназначена для задания положения режущего лезвия инструмента относительно устройства, в которое он установлен. Оси СКИ параллельны и направлены в туже сторону, что и оси СКС. Начало СКИ («нуль инструмента») выбирают с учетом особенности установки и настройки инструмента на станке: в базовой точке инструментального блока, суппорта, шпинделя.
Вершина инструмента, точка на оси инструмента, являющиеся настроечными точками, используются в качестве расчетных при вычислении траектории инструмента.
Положение исходной точки траектории выбирается с учетом удобства установки заготовки и смены инструмента.
Положение нуля детали может быть перенесено в любую точку («плавающий нуль»), в том числе и за пределы контура детали, если это облегчит процесс программирования или повысит точность получения размеров.
Координаты вершины инструмента Wz и Wx при наладке могут не выдерживаться, если возможно «обнуление», т.е. фиксация вершины инструмента в СКС с помощью специальных датчиков фиксации.
При определении состава токарной операции по числу и последовательности переходов контур детали делят на зоны. Можно выделить два вида зон: выборки массивов материала и контурные. Для удаления напусков из зон массивов следует применять типовые схемы траекторий обработки и постоянные типовые циклы, имеющиеся в программном обеспечении станков с ЧПУ.
На станках с ЧПУ выгодно обрабатывать детали сложной конфигурации, которая требует большого количества технологических переходов и переходов с контурной обработкой. К основным требованиям технологичности конструкции заготовки относ:
- стандартизация и унификация элементов конструкции;
- упрощение геометрических форм;
максимальная инструментальная доступность;
22. Технологическое обеспечение качества изделий машиностроения
Качество продукции — совокупность свойств продукции, обуславливающих ее пригодность удовлетворять определенные потребности в соответствии с ее назначением.
Свойства, составляющие качество продукции, характеризуются непрерывными или дискретными величинами, называемыми показателями качества продукции. Они могут быть абсолютными, относительными, удельными.
Показатель качества продукции, характеризующей одно ее свойство, называется единичным, два свойства и более - комплексным. Относительная характеристика качества продукции, основанная на сравнении ее с соответствующей совокупностью базовых показателей, называется уровнем качества продукции. При оценке уровня используются как технические так и экономические данные.
Важный элемент в управлении качеством продукции - установление обоснованных заданий на выпуск продукции с определенными значениями показателей, которые должны быть достигнуты за определенный период времени.
Задания и мероприятия по повышению качества продукции разрабатываются с учетом результатов анализа выпускаемой продукции, исходя из основных направлений развития отраслей, прогнозов технического прогресса, требований прогрессивных стандартов.
Качество машин характеризуется рядом показателей:
технический уровень (мощность, кпд, производительность)
производственно - технологические показатели (затраты и средства на изготовление, эксплуатацию, тех. обслуживание и ремонт)
эксплуатационные показатели (надежность изделия, эргономическая характеристика, эстетическая оценка)
При оценке качества изделия следует учитывать степень его патентной чистоты.
23. Методы достижения точности при сборке
При выполнении сборочных работ возможны ошибки во взаимном расположении деталей и узлов, их повышенные деформации, несоблюдение в сопряжениях необходимых зазоров или натягов.
Погрешности сборки вызываются рядом причин: отклонением размеров, формы и расположения поверхностей сопрягаемых деталей; несоблюдения требований к качеству поверхностей деталей; неточной установкой и фиксацией элементов машины в процессе ее сборки; низким качеством пригонки и регулирования сопрягаемых деталей; несоблюдение режима сборочной oпeрации; геометрическими неточностями сборочного оборудования и тех. оснастки; неправильной настройкой оборудования. Точность сборки можно решить с использованием анализа размерных цепей собираемого изделия. Достичь необходимой точности сборки — значит получить размер замыкающего звена размерной цепи, не выходящей за пределы допускаемых отклонений. Также точность сборки может быть обеспечена методами полной взаимозаменяемости, неполной (частичной) взаимозаменяемости, групповой взаимозаменяемости, регулирования и пригонки.
Сборка методом полной взаимозаменяемости может быть осуществлена, если допуск замыкающего звена рассчитывают по предельным значениям допуска на размеры составляющих звеньев. Метод целесообразен в серийном и массовом производстве при коротких размерных цепях и отсутствии жестких допусков на размер замыкающего звена.
Сборка методом неполной (частичной) взаимозаменяемости заключается в том, что допуски на размеры деталей, составляющие размерную цепь, преднамеренно расширяют для удешевления производства. Метод целесообразен в серийном и массовом производствах для многозвенных цепей.
Сборка методом групповой взаимозаменяемости заключается в том, что детали изготавливают с расширенными полями допусков, а перед сборкой сопрягаемые детали сортируют на размерные группы для обеспечения допуска посадки.
Сборка методом регулирования заключается в том, что необходимая точность размера замыкающего звена достигается путем изменения размера заранее выбранного компенсирующего звена. Метод целесообразен в мелкосерийном производстве.
Сборка методом пригонки заключается в достижении заданной точности сопряжения путем снятия с одной из сопрягаемых деталей необходимого слоя материала шабрением, притиркой или другим способом. Метод трудоемок и целесообразен в единичном и мелкосерийном производстве.
24. Статистическая оценка точности с помощью построения кривых распределения размеров
Основным требованием, предъявляемым к техпроцессам, является обеспечение заданной точности изготовления деталей. Поэтому при проектировании техпроцесса необходимо знать, какую точность обеспечивают те или иные методы обработки. Существуют два метода расчета точности:
Аналитический метод требует исследования всех первичных погрешностей обработки. В силу своей сложности его применяют в отдельных случаях.
Статистический метод основан на теории вероятности и математической статистике, позволяющих установить закономерность погрешностей.
Все погрешности, возникающие при мех. обработке, делят на две группы: Систематические, возникающие от действия определенных факторов и имеющие закономерный характер (ошибки шага винта, наладка и т. д.) Случайные, возникающие по многим причинам и не имеющие определенной закономерности (неточности закрепления, твердость заготовок и т. д.) Пользуясь методами математической статистики, можно установить закономерность как случайных, так и систематических погрешностей, возникающих при обработке. Производят измерение фактических размеров деталей всей партии. По полученным данным строят кривую распределения. При небольшом числе деталей в партии построение кривой ведут по полученным размерам деталей. Для крупной партии разность между наибольшим и наименьшим фактическими размерами измерений деталей разбивают на равные интервалы и определяют число деталей, размеры которых находятся в пределах данного интервала.
Построение кривой распределения проводят: по оси абсцисс откладывают в выбранном масштабе поле рассеивания размеров или поле допуска, разделенное на принятое число интервалов, а по оси ординат — абсолютную чистоту. Поскольку в пределах каждого интервала находятся детали с разными размерами, то для построения точек кривой определяют среднее арифметическое значение данного интервала и из найденной таким образом точки восстанавливают перпендикуляр. После соединения точек получают ломаную линию. При увеличении числа деталей в партии ломаная линия приближается к плавной кривой, которая называется кривой распределения.
Исследования с помощью математической статистики позволяют:
-определить точность техпроцессов
-определить вероятность получения деталей с размерами в интервалах для допуска.
25. Статистическая оценка точности обработки с помощью точечных диаграмм
Метод основан на построении точечных диаграмм, характеризующих изменение контролируемого параметра точности в процессе обработки партии заготовок. По оси абсцисс откладывают номера i обработанных деталей в той последовательности, как они сходят со станка. По оси ординат в виде точек откладывают измеренные значения параметра Li Второй разновидностью точечных диаграмм являются диаграммы, где по оси абсцисс откладывают номера N мгновенных выработок деталей. Мгновенная выработка имеет объем m =5...20 деталей. По оси ординат на каждой вертикали откладывают значения параметра Li для деталей, входящих в мгновенную выработку. По точечным диаграммам можно определить момент времени, когда параметр L будет выходить за заданные пределы и вовремя провести переналадку станка на настроечный размер.
Точностная диаграмма, представляющая несколько измененную точечную диаграмму, позволяет провести количественную оценку точности технологической операции. Для этого определяют и наносят на диаграмму величины мгновенных полей рассеяния отдельных выборок, средние значения Lcp в выборках, границы допустимых значений Lср параметра L, значение настроечного размера Lh. Анализ точностной диаграммы позволяет выявить изменение во времени случайных и систематических факторов.
Управление по входным факторам:
-повышение точности геометрических параметров заготовок
-стабилизацию физико - механических характеристик и химического состава материала заготовок
-повышение геометрической точности и жесткости технологического оборудования и оснастки
-повышение точности размерной настройки
-применение износостойких инструментальных материалов
-оптимизацию условий выполнения операции
Управление по выходным параметрам основано на контроле этих параметров, создании управляющего воздействия на величины входных факторов и подналадки станка. Подналадкой станка называется процесс восстановления первоначальной точности взаимного расположения инструмента и обрабатываемой заготовки, нарушенного в процессе обработки заготовок. Управление по возмущающим воздействиям основано на контроле таких величин, как упругие деформации элементов технологической системы, температура в зоне обработки, мощность резания или одновременно комплекса параметров и использовании обратной связи с входными факторами. Наиболее часто возмущающим воздействием, используемым для регулирования, являются упругие деформации элементов технологической системы. Адаптивные системы, разработанные профессором Балакшин Б.С. уменьшают влияние упругих деформации в направлении выполняемого размера на суммарную погрешность обработки за счет стабилизации соответствующей координатной составляющей усилия резания.
26. Размерный анализ
Размерный анализ технологических процессов изготовления деталей машин включает специальные способы выявления и фиксации связей размерных параметров детали при ее изготовлении, а также методы расчета этих параметров путем решения размерных цепей.
Размерная схема представляет собой специальный технологический документ, в котором графически представляются параметры и иллюстрируются изменения размерных параметров по мере выполнения тех. процесса. Размерные схемы подразделяют:
схема линейных размеров
схема диаметральных размеров
комбинированные (для расчета корпусных деталей)
схемы отклонений расположения (для расчета пространственных отклонений).
Используя размерную схему выявляют размерные цепи.
Размерные цепи - последовательный ряд взаимосвязанных линейных и угловых размеров, образующих замкнутый контур и отнесенных к одной детали или группе деталей. В размерных цепях один из размеров называется замыкающим, а остальные - составляющими.Различают линейные, угловые, плоскостные, пространственные размерные цепи.
Размерный анализ, выполняемый с помощью технологических операционных размерных цепей, позволяет решить задачи:
обеспечить проектирование оптимального тех. процесса и минимально необходимое число тех. операций.
установить научно обоснованные операционные размеры и тех. требования на всех операциях, что позволит спроектировать тех. процесс с минимальны ми корректировками.
установить минимально необходимые припуски, размеры заготовки, повысить коэффициент использования материала заготовки.
Графическое изображение размерных цепей в виде замкнутого контура, образуемого последовательно примыкающими друг к другу размерами, называется схемой размерных цепей.
Уравнение размерной цепи - математическое выражение, устанавливающее взаимосвязь между замыкающим и составляющими звеньями отдельной размерной цепи, входящей в размерную схему
Проектная (прямая) задача позволяет определить при ее решении промежуточные операционные размеры исходной заготовки исходя из размеров детали и проектного тех. процесса.
Проверочная (обратная) задача позволяет провести размерный анализ действующего или спроектированного процесса
27.Типовой технологический процесс изготовления вала-шестерни для различных типов производства
К валам относят детали, образованные наружными и внутренними поверхностями вращения; имеющими одну общую прямолинейную ось при отношении длины цилиндрической части к наибольшему наружному диаметру более двух. Соответственно при 2 > L/D > 0,5-детали относят к втулкам, при L/D< 0.5 - к дискам. Валы предназначены для передачи крутящих моментов и монтажа на них различных деталей и механизмов. Если отношение длины вала к среднему диаметру L/D < 12, вал считают жестким, при L/D > 12 вал является нежестким.
План обработки детали типа вал
Заготовительная.
Для заготовок из проката: рубка прутка на прессе или резка прутка на фрезерно-отрезном или другом станке. Для заготовок, получаемых методом пластического деформирования, штамповать или ковать заготовку.
Правильная (применяется для проката).
Правка заготовки на прессе или другом оборудовании, В массовом производстве может производиться до отрезки заготовки. В этом случае правится весь пруток на правильно-калибровочном станке.
Термическая.
Улучшение, нормализация.
Подготовка технологических баз.
Обработка торцов и сверление центровых отверстий. В зависимости от типа производства операцию производят:
в единичном производстве подрезку торцев и центрование на универсальных токарных станках последовательно за два установа с установкой заготовки по наружному диаметру в патроне;
в серийном производстве подрезку торцев выполняют раздельно от центрования на продольно-фрезерных или горизонтально-фрезерных станках, а центрование - на одностороннем или двустороннем центровальном станке. Применяются фрезерно-центровальные полуавтоматы последовательного действия с установкой заготовки по наружному диаметру в призмы и базированием в осевом направлении по упору.
В крупносерийном и массовом производствах для обработки базовых поверхностей применяют фрезерно-центровальные полуавтоматы МР-71,..., МР-74, автоматы А981 и А982. Для обработки заготовку устанавливают в призмы, в осевом положении базируют по торцевой поверхности, расположенной предпочтительно по середине вала с целью равномерного распределения припуска по торцам
Токарная (черновая).
Производится точение наружных поверхностей (с припуском под чистовое точение) и канавок. Это обеспечивает получение точности 1Т12, шероховатости Ra=6.3. В зависимости от типа производства операцию выполняют:
в единичном производстве на токарно-винторезных станках;
в мелкосерийном - на универсальных токарных станках с гидросуппор тами и станках с ЧПУ;
в серийном - на копировальных станках, горизонтальных многорезцовых, вертикальных одношпиндельных полуавтоматах и станках с ЧПУ моделей 16К20ФЗ, 16К20Т1.02, 1716ПФЗО и других, работающих по полуавтоматическому циклу. Оснащенные 6- и 8-позиционными инструментальными головками с горизонтальной осью поворота или с магазином эти станки применяют для обработки заготовок со сложным ступенчатым и криволинейным профилем, включая нарезание резьб;
в крупносерийном и массовом - на многошпиндельных многорезцовых полуавтоматах; мелкие валы могут обрабатываться на токарных автоматах.
Токарная (чистовая).
Аналогична приведенной выше. Производится чистовое точение шеек (с припуском под шлифование). Обеспечивается точность 1Т9...10, шероховатость Ra =3.2.
Фрезерная.
Фрезерование шпоночных канавок, шлицев, зубьев, всевозможных лысок.
Шпоночные пазы в зависимости от конструкции обрабатывают дисковой фрезой (если паз сквозной) на горизонтально-фрезерных станках, пальцевой шпоночной фрезой (если паз глухой) на вертикально-фрезерных станках. Технологическая база - поверхности центровых отверстий или наружные цилиндрические поверхности вала. Шлицевые поверхности на валах чаще всего получают обкатыванием червячной фрезой на шлицефрезерных или зубофрезерных станках с установкой вала в центрах.
Шевинговальная. Шевинговать зубья. Операцию применяют для термообрабатываемых колес с целью уменьшения коробления зубьев, т.к. снимается поверхностный наклепанный слой после фрезерования. Повышает на единицу степень точности колеса.
Сверлильная. Сверление всевозможных отверстий.
Резьбонарезная.
На закаливаемых шейках резьбу изготавливают до термообработки. Если вал не подвергается закалке, то резьбу нарезают после окончательного шлифования шеек (для предохранения резьбы от повреждений). Мелкие резьбы у термообрабатываемых валов получают сразу на резьбошлифовальных станках.
Внутренние резьбы нарезают машинными метчиками на сверлильных, револьверных и резьбонарезных станках в зависимости от типа производства.
Наружные резьбы нарезают:
• в единичном и мелкосерийном производствах на токарно-винторезных
станках плашками, резьбовыми резцами или гребенками;
в мелкосерийном и серийном производствах резьбы не выше 7-ой степени точности нарезают резьбовыми резцами, а резьбы 6-ой степени точности - резь бонарезными головками на револьверных и болторезных станках;
в крупносерийном и массовом производствах - гребенчатой фрезой на резьбофрезерных станках или накатыванием.
Термическая.
Закалка объемная или местная согласно чертежу детали.
Исправление центровых отверстий (центрошлифовальная).
Перед шлифованием шеек вала центровые отверстия, которые являются технологической базой, подвергают исправлению путем шлифования конусным кругом на центрошлифовальном станке за два установа или притираются.
Шлифовальная.
Шейки вала шлифуют на круглошлифовальных или бесцентрово-шлифо-вальных станках.
Зубошлифовальная.
Моечная.
Контрольная
Нанесение антикоррозионного покрытия.
28. Технология изготовления корпусных деталей
К корпусным относят детали, содержащие систему отверстий и плоскостей, координированных друг относительно друга. К корпусным деталям