Корпус гидрозамка
где
СМ, q, x, y - коэффициент и показатели степени,
СМ=0,0345, q=2,0, x=-, y=0,8 [14, табл. 32, с. 281];
КР=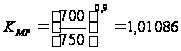 [14, табл. 9, с. 264];
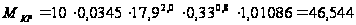 НЧм.
4. Осевую силу определяем по формуле [14, с. 281, табл. 32]:
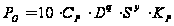 ,
Н,
где
СР, x, y, q - коэффициент и показатели степени,
СР=68, x=-, y=0,7, q=1.0 [14, табл. 32, с. 281];
КР= [14, табл. 9, с. 264];
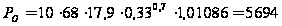 Н,
5. Мощность резания определяем по формуле [29, с. 280]:
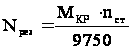 ,
кВт,
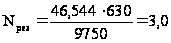 кВт.
6. Проверка на достаточность привода станка:
 ,
где
Nшп - мощность привода станка;
Nшп=NстЧh, Nст=22 кВт, h=0,8 - КПД привода;
Nшп=22Ч0,8=17,6 кВт.
3,0<17,6.
Условие выполняется.
7. Основное время
ТО= ,
l=33 мм, lвр=5 мм, i=1.
ТО= =0,183
мин
Переход IV: Зенковать конус под углом 450; зенковать фаску Ж21,8Н11, l=3+0,4, под углом 150±10. Одновременно
Скорость резания
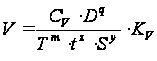 [14, с. 276];
где Т=80 – стойкость зенковки, мин [14, с. 280, табл. 30];
CV, m, x, y– определяются по [14, с. 278, табл. 28];
CV = 10,5
m = 0,4
y = 0,65
х=0,2
q = 0,3
S=0,8 мм/об[14, с. 278, табл. 27];
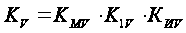
К1V =1.0[14, с. 263, табл. 31];
КИV =1.0[14, с. 280, табл. 6];
KV=1.01086Ч1,0Ч1,0=1,01086
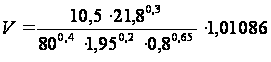 =4,7
м/мин
Частота вращения шпинделя
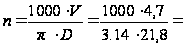 68
об/мин,
принимаем 63 об/мин по паспорту станка
3. Фактическая скорость резания
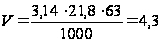 об/мин
4. Крутящий момент по формуле [14, с. 277]:
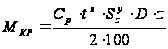 ,
НЧм,
где
СР, x, y - коэффициент и показатели степени,
СР=200, x=1.0, y=0,75 [14, табл. 32, с. 281];
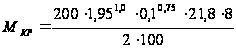 =60,48
НЧм
5. Мощность резания определяем по формуле [29, с. 280]:
,
кВт,
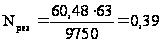 кВт.
6. Проверка на достаточность привода станка:
,
где
Nшп - мощность привода станка;
Nшп=NстЧh, Nст=22 кВт, h=0,8 - КПД привода;
Nшп=7,5Ч0,8=6 кВт.
0,39<6.
Условие выполняется.
7. Основное время
ТО=,
l=4 мм, lвр=5 мм, i=1.
ТО=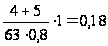 мин
Переход V: Фрезеровать резьбу М20х1,5-7Н, в размер l=15,5min
Нарезание резьбы производим гребёнчатой фрезой 2672-0577 8g ГОСТ 1336- 77. Расчёт режимов резания ведём аналитическим методом.
1. Подачу на один зуб фрезы выбираем по [14, с. 295, табл. 48].
SZ = 0,04…0,05 мм, принимаем SZ = 0,05 мм
2. Расчёт скорости резания
Скорость резания определяется по формуле:
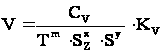 ,
м/мин,
где
Т - стойкость фрезы, мин;
S = 1,5- шаг резьбы;
KV - коэффициент, учитывающий реальные условия резания;
CV, m, x, y - коэффициент и показатели степени, определяются по [14, с. 296, табл. 49].
По рекомендациям [14] стойкость принимаем равной:
Т = 70 мин
КV=КMV КИV КТV
По [14, с. 298, табл. 50]:
КMV=0,9;
КИV1,0;
КТV=1,0;
КV=0,8Ч1,0Ч1,0=0,9.
CV=198;
m=0,50;
x=0,4;
y=0,3.
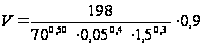 =146,2
м/мин.
3. Частота вращения фрезы:
 ,
об/мин,
где
Dф = 10 мм - диаметр фрезы.
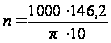 =4656
об/мин,
В соответствии с паспортом станка и его кинематикой:
nст = 250 б/мин
4. Фактическая скорость резания:
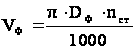 ,
м/мин.
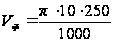 =7,85
м/мин.
5. Расчёт основного времени
Основное время определяется по формуле:
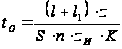 , мин, где
l = 15,5 мм - длина нарезаемой резьбы,
l1 - величина врезания и перебега (определяется по [12, прил. 4]), мм;
z = 1 - число заходов резьбы;
К = 1 - число заходов фрезы.
l1 = 0,5Dотв , мм
Dотв=21,8мм[18,ст225,тб3.113]
l1 = 10,9 мм.
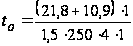 =0,022
мин
Обработка на позиции II по всем параметрам аналогична позиции I.
Обработка на позиции III по всем параметрам аналогична позиции I, с отличием по продолжительности операции на переходе III, подлине рабочего хода инструмента.
Основное время
ТО=,
l=35,2 мм, lвр=5 мм, i=1.
ТО= =0,1931
мин
020 Слесарная
025 Контроль
1.14. Нормирование технологического процесса
Норма времени:
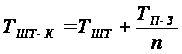 ,
мин
где ТШТ-К - штучно-калькуляционное время выполнения работ на станках, мин;
ТШТ - норма штучного времени, мин;
ТП-З - норма подготовительно-заключительного времени, мин.
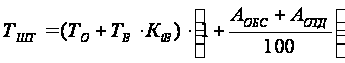 ,
мин
где ТО - основное время на обработку одной детали, мин;
ТВ - вспомогательное время, мин;
КtВ - поправочный коэффициент вспомогательного времени;
АОБС - время на обслуживание рабочего места, %;
АОТД - время на отдых и личные надобности, %.
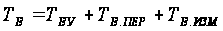 ,
мин
где ТВУ - время на установку и снятие детали, мин;
ТВ.ПЕР - время, связанное с переходом, мин;
ТВ.ИЗМ - время на измерение, мин.
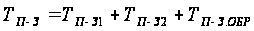 ,
мин
где ТП-З1 - время на организационную подготовку, мин;
ТП-З2 - время на наладку станка, мин;
ТП-З.ОБР - нормы времени на пробную обработку, мин.
Результаты нормирования времени приведены в таблице 13. Карты помеченные символом * - взяты по [10], остальные по [9].
Таблица 13
| № п/п | Наименование операции и содержание работы | Карта, позиция | Время, мин и коэффициенты | |||
| 1 | 2 | 3 | 4 | |||
| 005 |
Токарная с ЧПУ Основное время - Подрезать
торец Ж38мм
в размер 143,06 - Центровать отв. Ж9*мм, глубиной 4,5±1,5мм - Cверлить отв. Ж14Н14, l=61-1 мм, сверлить конус 1200±20 ; сверлить отв.Ж25Н14, l=42±0,5; сверлить конус600±10; сверлить отв. Ж25,43Н13, l=22±0,5. Одновременно. - Точить конус под углом 450; точить фаску Ж32,4Н11 с улом 150±10. - Нарезать резьбу М27х1,5-7Н, в размер l=18minВспомогательное время: 2. Время на установку и снятие изделия Время связанное с переходом Время на измерение: контроль длины отверстий 143,06 - фаски контроль отверстий Коэффициент на вспомогательное время Время на смену инструмента Суммарное вспомогательное время Время на обслуживание рабочего места Время перерывов на отдых и личные надобности Подготовительно-заключительное время на партию на наладку станка, инструмента и приспособлений на дополнительные приёмы на получение инструмента и приспособлений до начала и сдачу их после окончания обработки Штучное время Суммарное подготовительно-заключительное время Штучно-калькуляционное время |
Карта 17, поз. 2 Карта 86, поз. I Карта 87, поз. 164 и карта 88 Карта 87, поз. 16 и карта 88 Карта 87, поз. 9 Карта 87, поз. 9 Карта 1 Карта 86, поз. I Карта 89 Карта 86, поз. I |
1,132 0,85 0,75 0,18 0,04 0,04х4 0,2 0,91 0,6 2,78 3,5% от оперативного 4% от оперативного 10,0 1,5 5,0 3,938 16,5 3,978 |
|||
|
010 |
Токарная копировальая 1. Основное время Подрезать торец Ж38 в размер 140±0,5 Центровать отв. Ж9*мм, глубиной 4,5±1,5мм Сверлить отв. Ж18Н13, l=70±0,5мм Рассверлить отв. Ж22Н12, l=70±0,5мм; рассверлить отв. Ж25Н12, l=50±0,5мм; рассверлить отв. Ж28,38Н12, l=20±0,5мм. Одновременно Зенкеровать отв. Ж24Н10, l=23,5±0,5мм; зенкеровать конус Ж27Н14, под углом 300±10, зенкеровать отв. Ж27,2Н10, l=20±0,5мм. Одновременно. Расточить отв. Ж32,4Н14, l=14-1 Точить фаску Ж32,4Н11, с углом 150±10, точить конус под углом 450. Сверлить отв. Ж7Н12, l=2,5±0,5мм Развернуть отв. Ж24,6Н9, l=23,5±0,5мм, развернуть отв. Ж27,6Н9, l=20±0,5мм. Одновременно. Развернуть отв. Ж25Н8, l=23,5±0,5мм, развернуть отв. Ж28Н8, l=20±0,5мм. Одновременно. Точить торец Ж23мм в размер l=74,5±0,5мм, точить радиус R1max. Нарезать резьбу М30х1,5-7Н, в размер l=16min 2. Время на установку и снятие изделия Время связанное с переходом Время на измерение: контроль длины отверстий -Ж140±0,5, - фаски контроль отверстий Коэффициент на вспомогательное время Время на смену инструмента Суммарное вспомогательное время Время на обслуживание рабочего места Время перерывов на отдых и личные надобности Подготовительно-заключительное время на партию на наладку станка, инструмента и приспособлений на дополнительные приёмы на получение инструмента и приспособлений до начала и сдачу их после окончания обработки Штучное время Суммарное подготовительно-заключительное время Штучно-калькуляционное время |
Карта 17, поз. 2 Карта 86, поз. I Карта 87, поз. 164 и карта 88 Карта 87, поз. 16 и карта 88 Карта 87, поз. 9 Карта 87, поз. 9 Карта 1 Карта 86, поз. I Карта 89 Карта 86, поз. I |
4,514 0,85 0,75 0,36 0,04 0,04х4 0,4 0,91 0,6 2,78 3,5% от оперативного 4% от оперативного 10,0 1,5 10,0 14,062 21,5 14,108 |
|||
| 015 |
Фрезерная с ЧПУ Позиция I Фрезеровать поверхн. Ж30мм в размер 40±0,5. Центровать отв. Ж9*мм, глубиной 4,5±1,5мм. Сверлить отв. Ж12Н14, l=24мм, сверлить конус Ж17,9мм с углом 1200*; сверлить отв. Ж17,9Н14, l=20±0,5мм. Одновременно. Зенковать конус под углом 450; зенковать фаску Ж21,8Н11, l=3+0,4, под углом 150±10. Одновременно. Нарезать резьбу М20х1,5-7Н, в размер l=15,5min Б- Повернуть деталь Позиция II Выполнение переходов выполненых в позиции I Позиция III Фрезеровать поверхн. Ж30мм в размер 40±0,5. Центровать отв. Ж9*мм, глубиной 4,5±1,5мм. Сверлить отв. Ж17,9Н14, l=26±0,5мм. Зенковать конус под углом 450; зенковать фаску Ж21,8Н11, l=3+0,4, под углом 150±10. Одновременно. Нарезать резьбу М20х1,5-7Н, в размер l=15,5min 2. Время на установку и снятие изделия Время связанное с переходом Время на измерение: контроль длины отверстий 40±0,5;, - фаски контроль отверстий Коэффициент на вспомогательное время Время на смену инструмента Суммарное вспомогательное время Время на обслуживание рабочего места Время перерывов на отдых и личные надобности Подготовительно-заключительное время на партию на наладку станка, инструмента и приспособлений на дополнительные приёмы на получение инструмента и приспособлений до начала и сдачу их после окончания обработки Штучное время Суммарное подготовительно-заключительное время Штучно-калькуляционное время |
Карта 17, поз. 2 Карта 86, поз. I Карта 87, поз. 164 и карта 88 Карта 87, поз. 16 и карта 88 Карта 87, поз. 9 Карта 87, поз. 9 Карта 1 Карта 86, поз. I Карта 89 Карта 86, поз. I |
1,908 0,85 0,75 0,18 0,04 0,04х4 0,2 0,91 5,0 7,18 3,5% от оперативного 4% от оперативного 10,0 1,5 5,0 9,075 16,5 9,107 |
|||
| 020 |
Слесарная включить пневматическую машину зачистить кромки отверстия выключить пневматическую машину Время на организационно-техническое обслуживание: регулировка механизированного инструмента инструктаж рабочего мастером Время на отдых и личные надобности Штучно-калькуляционное |
Карта 63,поз 4а Карта 1, Поз.2 Карта 4 |
2ґ0,072 4% 6% 0,079 4% 0,259576 |
|||
| 025 |
Контроль по операциям 005 010 015 Всего |
0,58 0,96 0,58 2,12 |
||||
 ;
точить поверхн.
Ж37-0,25,
l=30±0,1
Расчёт потребного количества оборудования и коэффициентов его загрузки
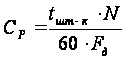 , шт
где tшт-к - норма штучно-калькуляционного времени на операцию, мин;
N - годовая программа выпуска, шт;
Fд - действительный фонд рабочего времени, час.
Полученное значение округляем в большую сторону до ближайшего целого числа. Расчёт вёдём по методике для групповой технологии, принимаем
Fд=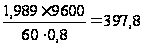 часа
Коэффициент загрузки оборудования:

где СП - принятое количество станков на операции, шт.
Все полученные данные сведены в таблицу.
Таблица 14
| Операция | ТШТ-К, мин | СР | СП | КЗ |
| 005 Токарная с ЧПУ | 3,978 | 1,6 | 2 | 0,8 |
| 010 Токарная с ЧПУ | 14,108 | 5,6544 | 7 | 0,81 |
| 015 Фрезерно-сверлильная | 9,107 | 3,663 | 4 | 0,916 |
Средний коэффициент загрузки оборудования:
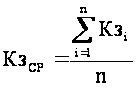
где n - количество операции в технологическом процессе
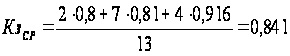
На рис. 14 представленна столбчатая диаграмма коэффициентов загрузки оборудования.
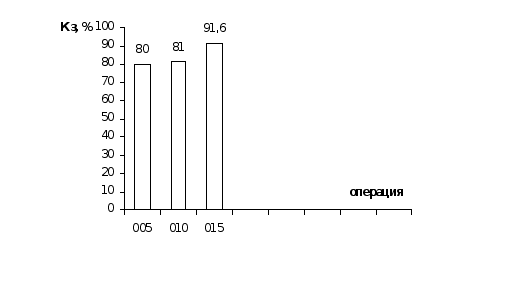
График загрузки оборудования
Производим проверку правильности выбранного ТП, путём определения КСЕР
КСЕР=
Где t- такт выпуска, мин
tШТ-К-средне калькуляционное время на одну операцию
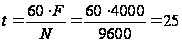 мин
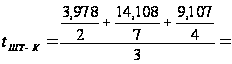 2,0937
мин
КСЕР== =11,94
-что соответствует среднесерийному производству
Конструкторская часть
Обоснование и описание конструкции
Установка детали в приспособление для сверления обеспечивает закрепление определенного положения детали относительно режущего инструмента, позволяет вести обработку отверстий с достаточно высокой точностью и с малыми затратами времени. Применение приспособления позволяет вести обработку при более высоких режимах резания, значительно сокращает время, вспомогательное.
Данное приспособление оснащено делительным устройством. Приспособление устанавливается на стол станка в Т-образные пазы с помощью болтов. Обрабатываемая деталь устанавливается в трёхкулачковый патрон и жесткий задний центр. С помощью делительного диска происходит деление. После закрепления и выверки заготовки ручка приспособления прижимается винтом к диску, приспособление готово для деления на 1800. Стопорение поисходит силой трения развиваемой винтом в корпусе приспособления о шпиндель.
Приспособление может быть легко переналажено на другие детали заменой делительного диска и патрона на другие установочные элементы.
Расчёт механизма на точность
При расчёте приспособления на точность необходимо определить погрешность установки заготовки в приспособлении, которая определяется как
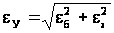 ,
При установке деталей в упор в торец погрешность базирования по длине равна нулю. Погрешность закрепления также равна нулю, так как вектор силы закрепления перпендикулярен размерной цепи для отверстия.
Погрешность установки заготовки в приспособлении равна
 =0
мкм.
Спроектированное приспособление удовлетворяет точности обработки детали на данной операции.
Силовой расчет и выбор параметров приспособления
Возникающая окружная сила резания сдвинуть деталь в осевом направлении отверстия, а при дальнейшем фрезеровании деталь может проворачиваться вокруг оси отверстияи одновременно отжиматся вниз.
Сила зажима без учета подачи определяется по формуле из схемы ;
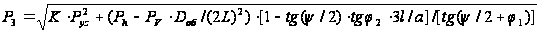 [15,
с.380]
Рис.
Где- y=300- угол при вершине центра
j1=j2=30- угол трения
l=80 мм- растояние от середины центрового гнезда досередины пиноли
ап=50 мм- длина пиноли
Ph=0,4Pz=0,4Ч903,74=361,5 H
PV=0,95Pz=0,95Ч903,74=859 H
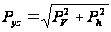 =
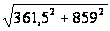 =932
H
К- коэффициэнт запаса учитывающий нестабильность силовых воздействий на заготовку
К=К0ЧК1ЧК2ЧК3ЧК4ЧК5[15, с.382]
К0=1,5- гарантированный коэффициэнт запаса[15, с.382]
К1=1,2- учёт случайных сил резания из-за случайных неровностей на обрабатываемой поверхн. заготовки[15, с.382]
К2=1,4- коэффициэнт учитывающий увеличение сил резания вследствии затупления[15, с.383, тб2]
К3=1,2- учёт величения сил резания при прерывистом резании[15, с.383]
К4=1,3- коэффициэнт характеризующий постоянство
сил развиваемых зажимным механизьмом[15, с.383]
К5=1,2[15, с.383]
К=1,5Ч1,2Ч1,4Ч1,2Ч1,3Ч1,2=4,72
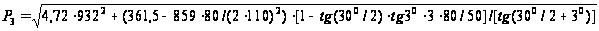 =2025
Н
Данная нагрузка эквивалентна прочности болта с внутренним диаметром болта 5,286 мм - соответствует примерно М8, что намного меньше резьбы применяемой для перемещения пиноли заднего центра (примерно М30).
Экономическая часть
Экономический расчёт приспособления [2, с. 151]
Расчёт производим в ценах 1975-го года.
Условие эффективного применения приспособления:

где ЭП - годовая экономия без учёта годовых затрат на приспособление, руб;
Р - годовые затраты на приспособление, руб.
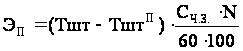 ,
руб
где Тшт - штучное время на операции при обработке детали в универсальном приспособлении, мин;
ТштП - штучное время на операции при использовании спроектированного приспособления, мин;
СЧ.З. - часовые затраты по эксплуатации рабочего места, коп/ч;
N - годовая программа выпуска, шт.
В соответствии с нормативами вспомогательного времени [9; карта 1; карта 12, поз. 8; карта 17, поз. 2]:
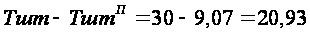 мин
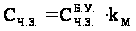 ,
коп/ч
где
 - практические
скорректированные
часовые затраты
на базовом
рабочем месте,
для условий
двухсменного
крупносерийного
производства
=36,3коп/ч;
kМ - машино-коэффициент, показывающий во сколько раз затраты, связанные с работой данного станка, больше, чем аналогичные расходы у базового станка, в соответствии [12, прил. II, с175] kМ = 1,8
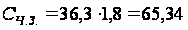 коп/ч
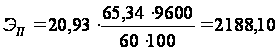 руб
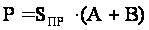 ,
руб
где SПР - стоимость приспособления, руб;
А - коэффициент амортизации;
В = 0,2 - коэффициент, учитывающий ремонт и хранение приспособления.
В соответствии с [2, табл. 63] стоимость, приспособления, включающего 20-25 наименований деталей составляет 125…145 руб, принимаем:
SПР = 145 руб
Назначаем срок амортизации - 2 года, тогда коэффициент амортизации:
А = 0,5
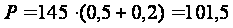 руб
Экономический эффект от применения специального приспособления:
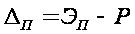 ,
руб
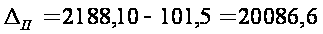 руб
В нынешних ценах:
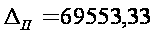 руб
Оценка экономической эффективности технологического процесса [23]
Оценка экономической эффективности разработанного технологического процесса производим по приведенным затратам. Экономию на приведенных затратах определяем по формуле:
DС п. н.= С п. н.1 - С п. н.2,
где С п. н. 1 и С п. н. 2 - приведенные затраты, обусловленные производством годового объема продукции по базовому (1) и новому (2) вариантам, руб./год.
Приведенные затраты на операцию определяются:
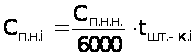 Ч20,
где С п. н. н. - приведенные затраты, приходящиеся на 1 час работы металлорежущего оборудования, коп.;
 -поправочный
коэффициент
на инфляцию;
Базовый Т.П.:
005: С п. н. н= 6,6Ч=36,74
руб.
015: С п. н. н= 24,6Ч=68,47
руб.
020: С п. н. н=49Ч=136,38руб.
025: С п. н. н= 18Ч=83,2
руб.
030: С п. н. н=30Ч=138,67
руб.
S С п. н. н=36,74+68,47+136,38+83,2+138,67=463,46 руб.
Новый Т.П.:
005: С п. н. н= 3,978Ч=9,30(44)
руб.
010: С п. н. н=14,108Ч=33,17
руб.
015: С п. н. н= 9,107Ч=50,7
руб.
S С п. н. н=9,30(44)+33,17+50,7=93,18 руб.
DС п. н.= С п. н.1 - С п. н.2=468,46-93,18=370,28 руб.
На партию:
SDС п. н=9600Ч370,28=3554688 руб.
С учётом изменения способа получения заготовки экономический эффект равен:
SDС=SDС п. н +ЭТ=3554688+56640=3611328 руб/партия.
Квалиметрическая оценка проекта
В ходе данной курсовой работе был проделан большой объём работы, которая включала в себя аналитические расчёты, выполнение чертежей, подготовка и выбор альтернативных вариантов, изучение литературы и стандартов.
Аналитические расчёты велись при определении режимов резания, производственной программы выпуска изделий, определении припусков, расчёте потребного количества станков, силовом и точностном расчёте приспособления, экономической оценке приспособления и технологического проекта. При выполнении курсового проекта технологичность изделия была повышена. Более рационально построен маршрут обработки изделия для условий среднесерийного производства: исключены некоторые операции (создание чистовой базы под установку в токарный патрон), ряд операций объединены в одну. Применено более производительное оборудование.
В проекте рассматривались два альтернативных варианта изготовления заготовки: штамповка в открытых штампах на КГШП (заводской вариант) и безоблойная штамповка на КГШП. При сопоставимой технологичесой себестоимости обоих вариантов, безоблойная штамповка даёт меньшую себестоимость, что привело к выбору второго варианта получения заготовки. Необходимо отметить, что при одинаковом способе получения заготовок в данном проекте и базовом технологическом процессе, припуски под механическую обработку разработанном технологическом процессе получились меньше, что связано с широким применением в проекте аналитического метода назначения припусков.
Разработанное приспособление удовлетворяет требованиям прочности и точности, а также даёт по сравнению с универсальным приспособлением годовую экономию в размере 69553,33 руб/год. В результате разработки технологического процесса и расчёта его экономической эффективности, экономический эффект составил 3611328 руб/партия.
Недостатком разработанного технологического процесса можно считать неравномерную загрузку оборудования. Но это можно устранить при использовании эффективной системы управления планирования путём дозагрузки оборудования другими изделиями, применение относительно дорогово режущего инструмента.
Литература
1. Ансеров М.А., Гущин В.Ф. Приспособления для сверлильных станков. Конструкции и наладки. - Л.: Машгиз, 1950 - 300 с.
2. Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения: Учебное пособие для машиностроительных специальностей ВУЗов. - Минск: Высшая школа, 1983. - 256 с.
3. Добрыднев И. С. Курсовое проектирование по предмету «Технология машиностроения»: Учебн. пособие для техникумов по специальности «Обработка металлов резанием». - М.: Машиностроение, 1985. - 184 с.
4. Маликов Ф.П. Патроны для металлорежущих инструментов. Справочник. -* М. Машгиз, 1963. - 104 с.
5. Металлорежущий инструмент. Каталог-справочник. Часть 1. Резцы и фрезы. - М.: Машиностроение, 1976. - 448 с.
6. Металлорежущий инструмент. Каталог-справочник. Часть 3. Резьбообрабатывающий, трубо- и муфтообрабатывающий и зуборезный инструмент. - М.: НИИМАШ, 1971. - 476 с.
7. Мягков В.Д, Палей М.А., Романов А.Б.. Допуски и посадки: Справочник. В 2-х ч. Ч. 1. - Л.: Машиностроение, 1982. - 543 с.
8. Мягков В.Д., Палей М.А., Романов А.Б.. Допуски и посадки: Справочник. В 2-х ч. Ч. 2. - Л.: Машиностроение, 1978. - 545 с.
9. Общемашиностроительные нормативы времени вспомогательного на обслуживание рабочего места и подготовительно-заключительное для технического нормирования станочных работ. Серийное производство. - М.: Машиностроение, 1974. - 422 с.
10. Общемашиностроительные нормативы времени и режимов резания для нормирования работ, выполняемых на универсальных и многоцелевых станках с ЧПУ. Часть 1. Нормативы времени. - М.: Экономика, 1990. - 208 с.
11. Общемашиностроительные нормативы режимов резания для