Розробка технологічного процесу виготовлення деталі "Стакан"
де n1д = 1,25 Ч nд = 1,25 ģ 350 = 437 об./хв.
Приймаємо nд = 350 об./хв.
Основний час на операцію: ΣТо = 4 · (0,08 + 0,02 + 0,07) = 0,68 хв.
Нормування 015 свердлильної операції з ЧПК
1) Вибираємо час на встановлення і закріплення деталі.
Тв1=0,12хв
2) Вибираємо час на виконання ручної та допоміжної роботи не пов’язаної з виконанням операції.
- Ввімкнути верстат, вимкнути - 0,04хв
- Відкрити загороджувальний щиток від стружки, закрити - 0,03хв
- Встановити перфострічку в початкове положення – 0,25хв
- Встановити координати - 0,1хв
- Ввести корекцію - 0,04хв
Тв2= 0,46хв
3) Допоміжний час на контрольні заміри
Тв3 = 0,12хв
4) Визначаємо норму штучного часу:
Тшт
= (ΣТо
+ ΣТв
ģ
Кtв) ģ
(1 +
 ),
хв. (17)
Тобс= 7% - час на обслуговування робочого місця і відпочинок.
Тшт
= (0,68 + 0,58 ģ
0,95) ģ(1
+
 )
= 1,28хв
7) Визначаємо норму підготовчо-заключного часу на операцію
ТПЗ = 11,5 + 0,4Ч6 + 1 + 1,1 + 0,5 + 1 = 17,5хв
8) Визначаємо норму штучно-калькуляційного часу
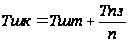 ,
хв (18)
де Тшт - норма штучного часу
Тпз - підготовчо заключний час
n - кількість деталей в партії
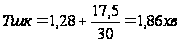
Визначаємо розцінку на операцію за одну деталь
 ,
грн (19)
де Тшк - штучно-калькуляційний час
Ч = 1,14грн - годинна тарифна ставка верстатника 2-го розряду
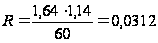 грн.
040 Круглошліфувальна
1. Шліфувати поверхню Ж70h6 до розміру Ж70,1 з під шліфовкою торця Ж105/Ж70h6.
Назначаємо режими різання
1. Вибираємо інструмент: шліфувальний круг 15А40С1К 405ģ305ģ65.
2. Швидкість різання круга:
Vкр = 50 м./с.
2. Вибираємо частоту обертання деталі, поперечну подачу при круглому шліфуванні:
n = 400 хв-1
Sпоп = 0,07 мм/подв. хід
3. Знаходимо основний час:
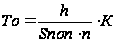 (20)
де h - припуск на обробку
Sпоп - поперечна подача
h = 0,2 мм.; Sпоп = 0,07 мм/подв. хід.; К = 1.05.
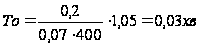
Проводимо нормування операцій.
Вибираємо допоміжний час на встановлення, закріплення, зняття деталі: Тв1 = 0,27 хв.
Вибираємо допоміжний час пов’язаний з обробкою поверхні: Тв2 = 0,7 хв.
Вибираємо допоміжний час на контрольні заміри з врахуванням періодичності контрольних замірів: Тв3 = 0,18 хв.
Визначаємо оперативний час: Топ=То+ΣТв = 0,03 + 1,15 = 1,48хв.
Визначаємо час на обслуговування робочого місця: Тобс = 9 %
Визначаємо час на відпочинок: Твідп = 4 %
Визначаємо норму штучного часу.
Тшт = (1,48 + 1,15
ģ
1) · (1 +
 )
= 2,62хв.
8. Вибираємо підготовчо - заключний час: Тпз = 7 + 7 = 14хв.
9. Визначаємо штучно - калькуляційний час:
Тшк = 2,62 +
 = 2,85 хв.
Визначаємо розцінку на операцію за одну деталь.
За формулою (25):
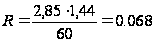 грн.
Вибір режимів різання та норм часу на решту операцій
Режими різання та норму часу на решту операцій вибираємо по "Общемашиностроительным нормативам режимов резания" и "Общемашиностроительным нормативам времени".
Операція 005: Токарно програмна
Режими різання
Таблиця 7
| № Переходу | Глибина різання t, мм | Подача S, мм/об | Швидкість різання V, м/хв. | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв. |
| 1 | 1,0 | 0,8 | 82 | 250 | 4,9 | 0,08 |
| 2 | 1,25 | 1,3 | 77 | 250 | 5,8 | 0,04 |
| 3 | 1,0 | 0,8 | 82 | 250 | 4,9 | 0,07 |
| 4 | 1,25 | 0,8 | 77 | 350 | 5,8 | 0,05 |
| 5 | 1,25 | 0,8 | 77 | 350 | 5,8 | 0,11 |
| 6 | 1,3 | 0,47 | 102 | 500 | 3,4 | 0,07 |
| 7 | 1,3 | 0,47 | 102 | 800 | 3,4 | 0,05 |
| 8 | 1,1 | 0,14 | 138 | 625 | 3,4 | 0,19 |
| 9 | 1,1 | 0,14 | 138 | 800 | 3,4 | 0,18 |
| 10 | 0,5 | 0,28 | 117 | 500 | 2,9 | 0,04 |
| 11 | 0,8 | 0,47 | 102 | 500 | 2,9 | 0,01 |
Нормування
Таблиця 8
| Допоміжний час, хв | Підготовчо- заключний час, хв | Штучний час, хв.. | Штучно- калькуляційний час, хв | Розряд R | Розцінка Ср |
| 0,73 | 17,5 | 1,79 | 2,37 | 2,0 | 0,045 |
Операція 010: Токарно програмна
Режими різання
Таблиця 9
| № Переходу | Глибина різання t, мм | Подача S, мм/об | Швидкість різання V, м/хв. | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв. |
| 1 | 1,0 | 0,8 | 82 | 500 | 4,9 | 0,02 |
| 2 | 1,0 | 0,8 | 82 | 350 | 4,9 | 0,04 |
| 3 | 1,0 | 1,3 | 66 | 200 | 5,8 | 0,07 |
| 4 | 0,8 | 0,8 | 82 | 500 | 4,9 | 0,04 |
| 5 | 1,3 | 0,8 | 77 | 350 | 4,9 | 0,03 |
| 6 | 1,25 | 1,3 | 61 | 200 | 5,8 | 0,05 |
| 7 | 0,65 | 0,47 | 102 | 800 | 3,4 | 0,09 |
| 8 | 1,3 | 0,14 | 138 | 800 | 3,4 | 0,06 |
| 9 | 1,3 | 0,28 | 117 | 350 | 2,9 | 0,17 |
| 10 | 0,65 | 0,14 | 138 | 625 | 3,4 | 0,1 |
| 11 | 1,3 | 0,14 | 138 | 350 | 3,4 | 0,04 |
| 12 | 2,5 | 0,8 | 71 | 350 | 4,1 | 0,1 |
| 13 | 0,5 | 0,28 | 117 | 500 | 3,4 | 0,04 |
| 14 | 0,55 | 0,47 | 88 | 800 | 2,9 | 0,08 |
| 15 | 2 | 0,47 | 82 | 625 | 2,9 | 0,2 |
Нормування
Таблиця 10
| Допоміжний час, хв | Підготовчо- заключний час, хв | Штучний час, хв. | Штучно- калькуляційний час, хв | Розряд R |
Розцінка Ср |
| 0,73 | 17,5 | 1,99 | 2,57 | 2 | 0,049 |
Операція 020: свердлильна програмна
Режими різання
Таблиця 11
| № Переходу | Глибина різання t, мм | Подача S, мм/об | Швидкість різання V, м/хв | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв. |
| 1 | 3,3 | 0,15 | 24 | 1000 | 1,2 | 0,4 |
Нормування
Таблиця 12
| Допоміжний час, хв | Підготовчо- заключний час, хв | Штучний час, хв. | Штучно- калькуляційний час, хв. | Розряд R | Розцінка Ср |
| 0,47 | 13,1 | 0,92 | 1,36 | 2 | 0,026 |
Операція 025: фрезерна
Режими різання
Таблиця 13
| № Переходу | Глибина різання t, мм | Подача S, мм/хв. | Швидкість різання V, м/хв. | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв. |
| 1 | 4 | 398 | 220 | 600 | 3,2 | 3,92 |
Нормування
Таблиця 14
| Допоміжний час, хв | Підготовчо- заключний час, хв | Штучний час, хв. | Штучно- калькуляційний час, хв. | Розряд R |
Розцінка Ср |
| 1,02 | 17 | 4,73 | 5,3 | 3 | 0,089 |
Операція 030: Внутрішньошліфувальна
Режими різання
Таблиця 15
| № Переходу | Глибина різання t, мм | Подача Sпоп, мм/подв.хід | Швидкість різання V, м/хв. | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв.. |
| 1 | 0,25 | 0,005 | 45 | 200 | 0,8 | 0,13 |
Нормування
Таблиця 16
| Допоміжний час, хв | Підготовчо- заключний час, хв. | Штучний час, хв. | Штучно- калькуляційний час, хв. | Розряд R | РозцінкаСр |
| 0,52 | 17 | 0,74 | 1,31 | 3 | 0,031 |
Операція 035: Внутрішньошліфувальна
Режими різання
Таблиця 17
| № Переходу | Глибина різання t, мм | Подача Sпр, мм/хв. | Швидкість різання V, м/хв. | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв. |
| 1 | 0,3 | 1600 | 40 | 450 | 0,8 | 0,12 |
| 2 | 0,25 | 1900 | 37,7 | 300 | 1,2 | 1,06 |
Нормування
Таблиця 18
| Допоміжний час, хв | Підготовчо- заключний час, хв. | Штучний час, хв. | Штучно- калькуляційний час, хв. | Розряд R | Розцінка Ср |
| 0,52 | 17 | 1,9 | 2,47 | 3 | 0,059 |
Операція 045: Внутрішньошліфувальна
Режими різання
Таблиця 19
| № Переходу | Глибина різання t, мм | Подача Sпр, мм/хв. | Швидкість різання V, м/хв | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв.. |
| 1 | 0,1 | 1600 | 37,7 | 300 | 0,8 | 1,15 |
Нормування
Таблиця 20
| Допоміжний час, хв | Підготовчо- заключний час, хв. | Штучний час, хв. | Штучно- калькуляційний час, хв. | Розряд R | Розцінка Ср |
| 0,52 | 17 | 1,87 | 2,44 | 3 | 0,058 |
Операція 050: круглошліфувальна
Режими різання
Таблиця 21
| № Переходу | Глибина різання t, мм | Подача Sпоп, мм/подв.хід | Швидкість різання V, м/хв | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв. |
| 1 | 0,1 | 0,005 | 42 | 400 | 0,8 | 0,21 |
Нормування
Таблиця 22
| Допоміжний час, хв | Підготовчо- заключний час, хв. | Штучний час, хв. | Штучно- калькуляційний час, хв. | Розряд R | Розцінка Ср |
| 0,52 | 17 | 0,83 | 1,4 | 3 | 0,034 |
Операція 055: Внутрішньошліфувальна
Режими різання
Таблиця 23
| № Переходу | Глибина різання t, мм | Подача Sпр, (Sпоп) мм/хв. (мм/подв.хід) | Швидкість різання V, м/хв | Частота обертів n, об/хв. | Потужність різання Nе, кВт | Основний час То, хв.. |
| 1 | 0,3 | 1600 | 40 | 450 | 0,8 | 0,18 |
| 2 | 0,1 | 0,005 | 45 | 400 | 0,8 | 0,15 |
Нормування
Таблиця 24
| Допоміжний час, хв | Підготовчо- заключний час, хв | Штучний час, хв. | Штучно- калькуляційний час, хв. | Розряд R | Розцінка Ср |
| 0,52 | 17 | 1,98 | 2,54 | 3 | 0,061 |