Проектирование обогатительной фабрики
300 – 100 %
Х – 36%
Q11 = С – Q26 = 108 – 80,125 = 27,875 т/ч;
Q12 = Q6 + Q24 – Q11 = 9,63 + 53,87 – 27,875 = 35,6 т/ч;
Q22 = Q1 – Q8 – Q10 – Q14 – Q17 – Q25 – Q23 ;
Q22 = 300 – 134,8 – 60,22 – 34,502 – 16,145 – 23,93 – 5,328 = 20,075 т/ч;
Частный выход класса + 32 мм (20 продукт) составляет 2%, отсюда:
36,6 – 100%
Х – 2%
Q18 = Q19 = Q12 +Q20 = 35,6 + 0,727 = 36,327 т/ч.
2 Для каждой операции схемы составляем систему уравнений, решая которую определяем выхода продуктов и содержание ценного компонента в них. Общий выход продуктов рассчитываем по формуле (2.3).
I Дробление
γ1 = γ2 = 100%; β2 = β = 10%; ε2 = ε1 =100%.
II Самоизмельчение
γ2 + γ26 + γ11 = γ3
γ2β2 + γ26β26 + γ11β11 = γ3β3
Решаем первое уравнение системы
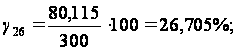
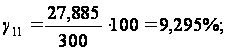
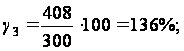
γ2 + γ26 + γ11 = γ3
100 + 26,705+ 9,295 = 136
Решаем второе уравнение системы
γ2β2 + γ26β26 + γ11β11 = γ3β3
Известно α = 10%, принимаем β26 = 4%, β11 = 6%.
100·10 + 26,705·4 + 9,295·6 = 136·β3
1000 + 106,82 + 55,77 = 136·β3
1162,59 = 136·β3
β3 = 1162,59 : 136
β3 = 8,55%.
По формуле (2.4) находим извлечение ценного компонента по продуктам обогащения:
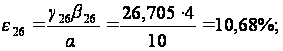
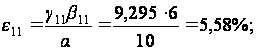
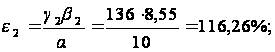
III Классификация
γ3 = γ4 +γ5
γ3β3 = γ4β4 + γ5β5
Решаем первое уравнение системы
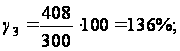
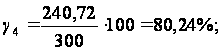
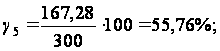
γ3 = γ4 +γ5 136 = 80,24 + 55,76
Решаем второе уравнение системы
γ3β3 = γ4β4 + γ5β5
Известно β3 = 8,55%, принимаем β4 = 11,5%;
136 · 8,55 = 80,24 · 11,5 + 55,76 · β5
1162,59 = 922,76 + 55,76 · β5
239,83 = 55,76· β5
β5 = 239,83 : 55,76
β5 = 4,3%;
Находим извлечение:
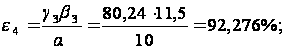
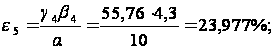
IV Грохочение материала крупностью -32 +1 мм
γ4 = γ6 + γ7 + γ8
γ4β4 = γ6β6 + γ7β7 + γ8β8
Решаем первое уравнение системы
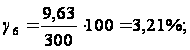
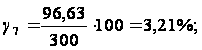
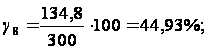
γ4 = γ6 +γ7 + γ8 80,24 = 3,21 + 32,1 + 44,93
Решаем второе уравнение системы
γ4β4 = γ6β6 + γ7β7 + γ8β8
Известно β4 = 11,5%, принимаем β6 = 20 %, β8 = 1 %;
80,24 · 11,5 = 3,21 · 20 + 32,1 · β6 + 44,93 · 1
922,76 = 64,2 + 32,1 · β7 + 44,93
922,76 – 64,2 – 44,93 = 32,1 · β7
β7 = 813,63 : 32,1
β7 = 25,346 %;
Находим извлечение:
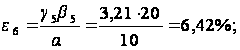
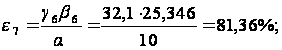
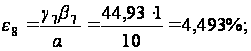
V Обесшламливание
γ5 = γ9 + γ10
γ5β5 = γ9β9 + γ10β10
Решаем первое уравнение системы
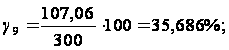
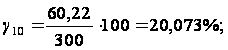
γ5 = γ9 +γ10 55,76 = 35,686 + 20,073
Решаем второе уравнение системы
γ5β5 = γ9β9 + γ10β10
Известно β5 = 4,3%, принимаем β10 = 1,3%;
55,76 · 4,3 = 35,686 · β9 + 20,073 · 1,3
239,768 = 35,686 · β9 + 26,095
213,673 = 35,686 · β9
β9 = 5,987%;
Находим извлечение:
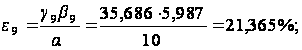
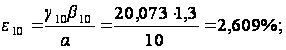
VII Грохочение материала крупностью 1мм
γ9 = γ13 + γ14
γ9β9 = γ13β13 + γ14β14
Решаем первое уравнение системы
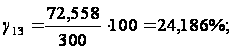
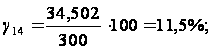
γ9 = γ13 + γ14 35,686 = 24,186 + 11,5
Решаем второе уравнение системы
γ9β9 = γ13β13 + γ14β14
Известно β9 = 5,987 %, принимаем β14 = 1 %;
35,686 · 5,987 = 24,186 · β12 + 11,5 · 1
213,653 = 24,186 · β13 + 11,5
202,153 = 24,186 · β13
β13 = 8,36 %;
Находим извлечение:
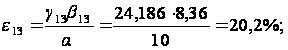
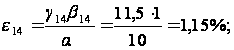
VIII Грохочение материала крупностью -32 +0мм
γ21 + γ7 +γ13 = γ15 + γ16 + γ17
γ21β21 + γ7β7 +γ13β13 = γ15β15 + γ16β16 + γ17β17
Решаем первое уравнение системы
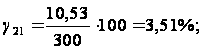
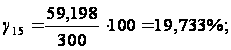
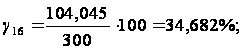
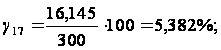
γ21 + γ7 +γ13 = γ15 + γ16 + γ17
3,51 + 32,1 + 24,186 = 19,733 + 34,682 + 5,382
59,796 = 59,796
Решаем второе уравнение системы
γ21β21 + γ7β7 +γ13β13 = γ15β15 + γ16β16 + γ17β17
Известно β7 = 25,346 %, β13 = 8,36 %, принимаем β21 = 9,8%, β16 = 20 %, β17 = 7%;
3,51·9,8 + 32,1·25,346 + 24,186·8,36 = 19,733·β15 + 34,682·20 + 5,382·7
34,398 + 813,607 + 202,195 = 19,733·β15 + 693,64 + 37,674
318,882 = 19,733·β15
β15 = 16,16 %;
Находим извлечение:
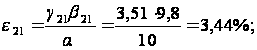
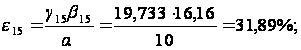
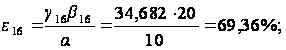
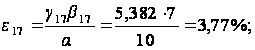
IX Тяжелосредная сепарация материала крупностью -32+6 мм
γ15 = γ23 + γ24
γ15β15 = γ23β23 + γ24β24
Решаем первое уравнение системы
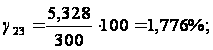
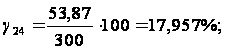
γ15 = γ23 + γ24
19,733 = 1,776 + 17,957
Решаем второе уравнение системы
γ15β15 = γ23β23 + γ24β24
Известно β15 = 16,16%, принимаем β23 = 95 %;
19,733 · 16,16 = 1,776 · 95 + 17,957 · β24
318,885 = 168,72 + 17,957 · β24
150,165 = 17,957 · β24
β24 = 8,362%;
Находим извлечение:
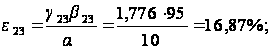
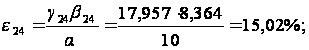
XI Тяжелосредная сепарация материала крупностью -6+1 мм
γ16 = γ25 + γ26
γ16β16 = γ25β25 + γ26β26
Решаем первое уравнение системы
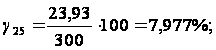
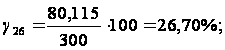
γ16 = γ25 + γ26 34,682 = 7,977 + 26,70
Решаем второе уравнение системы
γ16β16 = γ25β25 + γ26β26
Известно β16 = 20%, принимаем β26 = 4 %;
34,682 · 20 = 7,977 · β25 + 26,70 · 4
693,64 = 7,977 · β25 + 106,8
586,84 = 7,977 · β25
β25 = 73,56 %;
Находим извлечение:
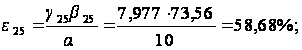
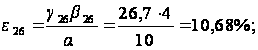
VI Грохочение материала крупностью -32 +6 мм
γ6 + γ24= γ11 + γ12
γ6β6 + γ24β24 = γ11β11 + γ12β12
γ12 = γ6 + γ24 – γ11
γ12 = 3,21 + 17,957 – 9,295 = 11,872 %.
ε12 = ε6 + ε24 – ε11 = 6,42 + 15,02 – 5,58 = 15,86 %.
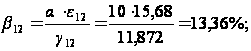
X Грохочение материала крупностью -32 +0 мм
γ12 + γ20 = γ20 + γ21 + γ22
γ12β12 + γ20β20 = γ20β20 + γ21β21 + γ22β22
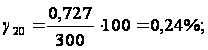
β20 – принимаем 6%;
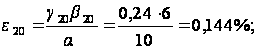
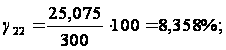
ε22 = ε12 – ε21 = 15,86 – 3,44 = 12,42%;
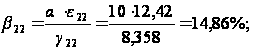
Составим баланс металлов по конечным продуктам
100·α = γ8β8 + γ10β10 + γ14β14 + γ17β17 + γ22β22 + γ23β23 + γ25β25
1000 = 44,93 + 26,095 + 11,5 + 37,674+ 124,2 + 168,72 + 586,79
1000 = 1000 (999,9)
Результаты расчетов заносим в таблицу 2.1. Баланс продуктов схемы приведен в таблице 2.2.
Таблица 2.1 – Результаты расчета качественно-количественной схемы
|
№ оп/пр |
Наименование продуктов и операции |
Q, т/ч |
γ, % |
β, % |
ε, % |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
I |
Дробление |
||||
|
Поступает: |
|||||
| 1 | исходная руда | 300 | 100 | 10 | 100 |
| Итого: | 300 | 100 | 10 | 100 | |
|
Выходит: |
|||||
| 2 | дробленая руда | 300 | 100 | 10 | 100 |
| Итого: | 300 | 100 | 10 | 100 | |
|
II |
Самоизмельчение |
||||
|
Поступает: |
|||||
| 2 | дробленая руда | 300 | 100 | 10 | 100 |
| 11 | класс + 32 мм | 27,885 | 9,295 | 6 | 5,58 |
| 26 | хвостыТСС -6+1 | 80,115 | 26,7 | 4 | 10,68 |
| Итого: | 408 | 136 | 8,55 | 116,26 | |
|
Выходит: |
|||||
| 3 | измельченная руда | 408 | 136 | 8,55 | 116,26 |
| Итого: | 408 | 136 | 8,55 | 116,26 | |
|
III |
Классификация |
||||
|
Поступает: |
|||||
| 3 | измельченная руда | 408 | 136 | 8,55 | 116,26 |
| Итого: | 408 | 136 | 8,55 | 116,26 | |
|
Выходит: |
|||||
| 4 | пески классификации | 240,72 | 80,24 | 11,50 | 92,28 |
| 5 | слив классификации | 167,28 | 55,76 | 4,30 | 23,98 |
| Итого: | 408 | 136,00 | 8,55 | 116,26 | |
|
IV |
Грохочение |
||||
|
Поступает: |
|||||
| 4 | пески классификации | 240,72 | 80,24 | 11,5 | 92,28 |
| Итого: | 240,72 | 80,24 | 11,5 | 92,28 | |
|
Выходит: |
|||||
| 6 | класс + 32 мм | 9,63 | 3,21 | 20 | 6,43 |
| 7 | класс-32 +1мм | 96,3 | 32,1 | 25,35 | 81,36 |
| 8 | класс -1мм | 134,8 | 44,93 | 1 | 4,49 |
| Итого: | 240,72 | 80,24 | 11,5 | 92,28 | |
|
V |
Обесшламливание |
||||
|
Поступает: |
|||||
| 5 | слив классификации | 167,28 | 55,76 | 4,3 | 23,98 |
| Итого: | 167,28 | 55,76 | 4,3 | 23,98 | |
|
Выходит: |
|||||
| 9 | Пески | 107,06 | 35,69 | 5,99 | 21,37 |
| 10 | Слив | 60,22 | 20,07 | 1,3 | 2,61 |
| Итого: | 167,28 | 55,76 | 4,3 | 23,98 |
Продолжение табл. 2.1
|
1 |
2 |
3 |
4 |
5 |
6 |
|
VII |
Грохочение |
||||
|
Поступает: |
|||||
| 9 | Пески обесшламливания | 107,06 | 35,69 | 5,99 | 21,37 |
| Итого: | 107,06 | 35,69 | 5,99 | 21,37 | |
|
Выходит: |
|||||
| 13 | класс +1мм | 72,558 | 24,19 | 8,36 | 20,2 |
| 14 | класс – 1мм | 34,502 | 11,5 | 1 | 1,15 |
| Итого: | 107,06 | 35,69 | 5,99 | 21,35 | |
|
VIII |
Грохочение |
||||
|
Поступает: |
|||||
| 7 | класс -32 +1мм | 96,3 | 32,1 | 25,35 | 81,36 |
| 13 | класс +1мм | 72,558 | 24,19 | 8,36 | 20,2 |
| 23 | класс -32 +1мм | 10,53 | 3,51 | 9,8 | 3,44 |
| Итого: | 179,388 | 59,8 | 17,56 | 105 | |
|
Выходит: |
|||||
| 15 | класс -32 +6мм | 59,198 | 19,73 | 16,16 | 31,89 |
| 16 | класс -6 +1мм | 104,045 | 34,68 | 20 | 69,36 |
| 17 | класс -1мм | 16,145 | 5,38 | 7 | 3,77 |
| Итого: | 179,388 | 59,79 | 17,56 | 105 | |
|
IX |
ТСС -32 +6мм |
||||
|
Поступает: |
|||||
| 15 | класс -32 +6мм | 59,198 | 19,73 | 16,16 | 31,89 |
| Итого: | 59,198 | 19,73 | 16,16 | 31,89 | |
|
Выходит: |
|||||
| 23 | концентрат ТСС | 5,328 | 1,776 | 95 | 16,87 |
| 24 | Хвосты ТСС | 53,87 | 17,957 | 8,36 | 15,02 |
| Итого: | 59,198 | 19,733 | 16,16 | 31,89 | |
|
XI |
ТСС -6 +1мм |
||||
|
Поступает: |
|||||
| 16 | класс -6 +1мм | 104,05 | 34,68 | 20 | 69,36 |
| Итого: | 104,05 | 34,68 | 20 | 69,36 | |
|
Выходит: |
|||||
| 25 | концентрат ТСС | 23,93 | 7,98 | 73,56 | 58,68 |
| 26 | хвосты ТСС | 80,115 | 26,7 | 4 | 10,68 |
| Итого: | 104,045 | 34,68 | 20 | 69,36 | |
|
VI |
Грохочение |
||||
|
Поступает: |
|||||
| 6 | класс +32 мм | 9,63 | 3,21 | 20 | 6,42 |
| 24 | хвосты ТСС -32 +6мм | 53,87 | 17,957 | 8,364 | 15,02 |
| Итого | 63,5 | 21,167 | 10,13 | 21,44 | |
|
Выходит: |
|||||
| 11 | класс +32 мм | 27,885 | 9,295 | 6 | 5,58 |
| 12 | класс -32 мм | 35,6 | 11,872 | 13,36 | 15,86 |
| Итого: | 63,485 | 21,167 | 10,13 | 21,44 |
Продолжение табл. 2.1
|
1 |
2 |
3 |
4 |
5 |
6 |
|
X |
Грохочение |
||||
|
Поступает: |
|||||
| 12 | класс -32 мм | 35,6 | 11,872 | 13,36 | 15,86 |
| 20 | класс +32 мм | 0,727 | 0,24 | 6 | 0,144 |
| Итого: | 36,33 | 12,11 | 13,21 | 16,00 | |
|
Выходит: |
|||||
| 20 | класс +32 мм | 0,727 | 0,24 | 6 | 0,144 |
| 21 | класс -32 +1мм | 10,53 | 3,51 | 9,8 | 3,44 |
| 22 | класс -1 мм | 25,075 | 8,358 | 14,86 | 12,42 |
| Итого: | 36,33 | 12,11 | 13,21 | 16 |
Таблица 2.2 – Баланс продуктов
|
№ продукта |
Наименование |
Q, т/ч |
γ, % |
β, % |
ε, % |
| 8 | Класс крупности– 1 мм | 134,800 | 44,930 | 1,0 | 4,49 |
| 10 | Слив обесшламливания | 60,220 | 20,070 | 1,3 | 2,61 |
| 14 | Класс крупности – 1 мм | 34,502 | 11,500 | 1,0 | 1,15 |
| 17 | Класс крупности – 1 мм | 16,145 | 5,382 | 7,0 | 3,77 |
| 22 | Класс крупности – 1 мм | 25,075 | 8,358 | 4,9 | 12,42 |
| 23 | Концентрат ТСС -32 +6мм | 5,328 | 1,776 | 95,0 | 16,87 |
| 25 | Концентрат ТСС -6 +1мм | 23,930 | 7,977 | 73,6 | 58,68 |
| 1 | Исходное питание | 300,000 | 100,000 | 10,0 | 100,00 |
2.3 Расчет водно-шламовой схемы
Целью проектирования водно-шламовой схемы является:
обеспечение оптимальных отношений Т : Ж в операциях схемы;
определение количества воды, добавляемой в операции или наоборот, выделяемой из продуктов при операциях обезвоживания;
определение разжижения Ж : Т в продуктах схемы;
определение объёмов пульпы для всех продуктов и операций схемы;
определение общей потребности воды по обогатительной фабрике и составление баланса по воде.
Для расчета водно-шламовой схемы используются следующие формулы:
Wn = Qn ·Rn , (2.5)
R = Wn/ Qn , (2.6)
R = 100-T/T, (2.7)
Vn = Qтв·(Rn+1/δn), (2.8)
Wуд = Wобщ /Qисх , (2.9)
где Wn – количество воды в операции или продукте в ед. времени, м3/ч.
Qn – количество твёрдого, т/ч;
Т – содержание твердого в пульпе, %;
Ln – количество свежей воды, добавляемой в операцию или продукты, м3/ч
δn - плотность руды, т/м3;
Vn – объём пульпы, м3/ч;
Rn – весовое соотношение Ж : Т в операциях или продуктах.
Результаты расчета водно-шламовой схемы представлены в таблице 2.3.
Таблица 2.3 – Результаты расчета водно-шламовой схемы
|
№ оп/пр |
Наименование продуктов и операции |
Q, т/ч |
R |
W, м3/ч |
V, м3/ч |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
I |
Дробление |
||||
|
Поступает: |
|||||
| 1 | исходная руда | 300 | 0,05 | 15 | 115 |
| Итого: | 300 | 0,05 | 15 | 115 | |
|
Выходит: |
|||||
| 2 | дробленая руда | 300 | 0,05 | 15 | 115 |
| Итого: | 300 | 0,05 | 15 | 115 | |
|
II |
Самоизмельчение |
||||
|
Поступает: |
|||||
| 2 | дробленая руда | 300 | 0,05 | 15,0 | 115 |
| 11 | класс + 32 мм | 27,885 | 0,43 | 12,0 | 21,3 |
| 26 | хвосты ТСС – 6 +1 мм | 80,115 | 3,08 | 246,4 | 273,1 |
|
L1 |
свежая вода |
93,8 |
|||
| Итого: | 408 | 0,9 | 367,2 | 501,8 | |
|
Выходит: |
|||||
| 3 | измельченная руда | 408 | 0,9 | 367,2 | 501,8 |
| Итого: | 408 | 0,9 | 367,2 | 501,8 | |
|
III |
Классификация |
||||
|
Поступает: |
|||||
| 3 | измельченная руда | 408 | 0,9 | 367,2 | 501,8 |
|
L2 |
свежая вода |
641,5 |
|||
| Итого: | 408 | 2,47 | 1008,7 | 1144,7 | |
|
Выходит: |
|||||
| 4 | пески классификации | 240,72 | 0,25 | 60,2 | 140,42 |
| 5 | слив классификации | 167,28 | 5,67 | 948,5 | 1004,24 |
| Итого: | 408 | 2,47 | 1008,7 | 1144,7 | |
|
IV |
Грохочение |
||||
|
Поступает: |
|||||
| 4 | пески классификации | 240,72 | 0,25 | 60,2 | 140,42 |
|
L3 |
свежая вода (1м.куб. на тонну) |
240,7 |
|||
| Итого: | 240,72 | 1,25 | 300,9 | 381,2 | |
|
Выходит: |
|||||
| 6 | класс + 32 мм | 9,63 | 0,43 | 4,1 | 7,4 |
| 7 | класс-32 +1мм | 96,3 | 0,54 | 52 | 84,1 |
| 8 | класс -1мм | 134,8 | 1,82 | 244,82 | 289,8 |
| Итого: | 240,72 | 1,25 | 300,92 | 381,2 | |
|
V |
Обесшламливание |
||||
|
Поступает: |
|||||
| 5 | слив классификации | 167,28 | 5,67 | 948,5 | 1004,2 |
|
L4 |
свежая вода |
55,18 | |||
| Итого: | 167,28 | 6 | 1003,68 | 1059,38 | |
|
Выходит: |
|||||
| 9 | класс +1мм | 107,06 | 1,33 | 142,71 | 178,3 |
| 10 | класс – 1мм | 60,22 | 14,29 | 860,97 | 880,8 |
| Итого: | 167,28 | 6 | 1003,68 | 1059,38 |
Продолжение табл. 2.3
|
1 |
2 |
3 |
4 |
5 |
6 |
|
VII |
Грохочение |
||||
|
Поступает: |
|||||
| 9 | класс +1мм | 107,06 | 1,33 | 142,98 | 178,3 |
|
L5 |
свежая вода (1 м.куб. на тонну) |
107,06 |
|||
| Итого: | 107,06 | 2,33 | 249,98 | 285,31 | |
|
Выходит: |
|||||
| 13 | класс +1мм | 72,558 | 1 | 72,56 | 96,7 |
| 14 | класс – 1мм | 34,502 | 5,14 | 177,42 | 188,76 |
| Итого: | 107,06 | 2,33 | 249,98 | 285,31 | |
|
VIII |
Грохочение |
||||
|
Поступает: |
|||||
| 7 | класс -32 +1мм | 96,3 | 0,54 | 52 | 84,1 |
| 13 | класс +1мм | 72,558 | 1 | 72,6 | 96,7 |
| 21 | класс -32 +1мм | 10,53 | 0,67 | 7,1 | 10,6 |
|
L6 |
свежая вода |
179,38 |
|||
| Итого: | 179,388 | 1,73 | 311,1 | 370,9 | |
|
Выходит: |
|||||
| 15 | класс -32 +6мм | 59,198 | 0,56 | 33,15 | 52,9 |
| 16 | класс -6 +1мм | 104,045 | 0,79 | 82,19 | 116,9 |
| 17 | класс -1мм | 16,145 | 12,12 | 195,76 | 201,1 |
| Итого: | 179,388 | 1,73 | 311,1 | 370,9 | |
|
IX |
ТСС -32 +6мм |
||||
|
Поступает: |
|||||
| 15 | класс -32 +6мм | 59,198 | 0,56 | 33,2 | 52,9 |
|
L7 |
вода для приготовления суспензии |
104,7 |
|||
| Итого: | 59,198 | 2,33 | 137,9 | 157,7 | |
|
Выходит: |
|||||
| 23 | концентрат ТСС | 5,328 | 1,33 | 7,1 | 8,9 |
| 24 | Хвосты ТСС | 53,87 | 2,43 | 130,8 | 148,8 |
| Итого: | 59,198 | 2,33 | 137,9 | 157,7 | |
|
XI |
ТСС -6 +1мм |
||||
|
Поступает: |
|||||
| 16 | класс -6 +1мм | 104,05 | 0,79 | 82,2 | 116,9 |
|
L8 |
вода для приготовления суспензии |
193,8 |
|||
| Итого: | 104,05 | 2,65 | 276 | 310,70 | |
|
Выходит: |
|||||
| 25 | концентрат ТСС | 23,93 | 1,22 | 29,22 | 37,2 |
| 26 | хвосты ТСС | 80,115 | 3,08 | 246,78 | 273,5 |
| Итого: | 104,045 | 2,65 | 276 | 310,70 |
Продолжение таблицы 2.3.
|
1 |
2 |
3 |
5 |
6 |
7 |
|
VI |
Грохочение |
||||
|
Поступает: |
|||||
| 6 | класс +32 мм | 9,63 | 0,43 | 4,10 | 7,4 |
| 24 | хвосты ТСС -32 +6мм | 53,87 | 2,43 | 130,8 | 148,8 |
|
L9 |
свежая вода (1м.куб. на тонну) |
63,5 |
|||
| Итого: | 63,5 | 3,12 | 198,40 | 219,60 | |
|
Выходит: |
|||||
| 11 | класс +32 мм | 27,885 | 0,43 | 12 | 21,3 |
| 12 | класс -32 мм | 35,6 | 5,24 | 186,4 | 198,3 |
| Итого: | 63,5 | 3,12 | 198,4 | 219,60 | |
|
X |
Грохочение |
||||
|
Поступает: |
|||||
| 12 | класс -32 мм | 35,6 | 5,24 | 186,4 | 198,3 |
| 20 | класс +32 мм | 0,727 | 0,79 | 0,6 | 0,8 |
|
L10 |
свежая вода (1м.куб. на тонну) |
36,3 |
|||
| Итого: | 36,33 | 6,15 | 223,3 | 235,40 | |
|
Выходит: |
|||||
| 20 | класс +32 мм | 0,727 | 0,79 | 0,6 | 0,8 |
| 21 | класс -32 +1мм | 10,53 | 0,67 | 7,1 | 10,6 |
| 22 | класс -1 мм | 25,075 | 8,60 | 215,6 | 224,1 |
| Итого: | 36,33 | 6,15 | 223,3 | 235,5 |
Таблица 2.4. – Баланс воды
| Поступает воды в процесс | м3/час | Выходит воды из процесса | м3/час |
| С исх. Рудой W1 | 15 | с мат-ом крупностью -1мм (W8) | 244,82 |
| на самоизмельчение (L1) | 93,8 | со сливом обесшламливания (W10) | 860,97 |
| на классификацию (L2) | 641,5 | с мат-ом крупностью -1мм (W14) | 177,42 |
| на грохочение IV (L3) | 240,7 | с мат-ом крупностью -1мм (W17) | 195,76 |
| на обесшламливание V (L4) | 55,18 | с мат-ом крупностью -1мм (W22) | 215,63 |
| на грохочение VII (L5) | 107,06 | концентрат ТСС -32+6мм (W23) | 7,1 |
| на грохочение VIII (L6) | 179,38 | концентрат ТСС -6+1мм (W25) | 29,22 |
| на ТСС -32+6 мм (L7) | 104,7 | ||
| на ТСС -6 +1 мм (L8) | 193,8 | ||
| на грохочение VI (L9) | 63,5 | ||
| на грохочение X (L10) | 36,3 | ||
| итого поступает (W+Ln) | 1730,92 | итого выходит (Wк) | 1730,92 |
2.4 Выбор основного и вспомогательного оборудования
2.4.1 Общие сведения
При выборе обогатительного оборудования приходится решать три основных вопроса — выбор типа аппарата, определение его производительности, выбор оптимального и в технико-экономическом отношении размера аппарата и в связи с этим потребного количества устанавливаемых аппаратов.
Расчет установочной и потребляемой мощности, числа оборотов и других показателей при выборе оборудования обычно не производится, так как эти данные берутся из каталогов заводов-изготовителей. Исключением является транспортное оборудование, где расход мощности может меняться в широких пределах в зависимости от производительности, высоты подъема, длины транспортирования и других условий.
В ряде случаев для проектируемых условий может быть применен только один тип аппарата. Однако часто для осуществления одной и той же операции могут быть применены аппараты разных типов. Правильный выбор в этом случае может быть сделан только на основании технико-экономического сравнения отдельных типов аппаратов. Решающую роль в вопросе о выборе типа аппарата играет учет накопленных практических данных по эксплуатации подобных аппаратов, работающих в условиях, аналогичных условиям проектируемой обогатительной фабрики.
Производительность обогатительных аппаратов зависит от многих причин. Применяемые для технологического расчета некоторых аппаратов теоретические формулы исходят из идеализированных условий их работы и учитывают только главнейшие причины, влияющие на конечный результат. Поэтому формулы являются приближенными, а получаемые по этим формулам результаты могут расходиться с данными практики. Большая ценность последних заключается в том, что они указывают, от каких основных условий зависит конечный результат, и как влияют отдельные условия на работу аппарата.
Для расчета оборудования используем следующие формулы:
n = Qо/Qк (2.10)
Кз = 1/n (2.11)
где n – количество аппаратов, шт.;
Qо – производительность по операции, т/ч;
Qк – производительность оборудования по каталогу, т/ч;
Кз – коэффициент запаса оборудования.
2.4.2 Выбор и расчет дробилок
Выбор