Машины и оборудование для измельчения материалов
Материал в дробилки загружается сверху. Падая под действием силы тяжести, он подвергается ударам бил или молотков быстро вращающегося ротора. В результате куски материала разрушаются, их осколки разлетаются широким сектором (около 90°) и отбрасываются на футеровку - отбойные плиты или колосники, образующие камеру дробления. Ударяясь о футеровку, осколки материала дополнительно измельчаются и, отражаясь, снова попадают под удары ротора. Измельченные до определенного размера куски материала высыпаются через разгрузочную щель или шел и колосниковой решетки.
Разнообразие схем (рис. 8, а-г) роторных и молотковых дробилок вызвано различным назначением дробилок. Наиболее распространенными являются однороторные дробилки (рис. 8, а). Двухроторные дробилки одноступенчатого дробления (рис. 8, б) применяют тогда, когда требуется большая производительность. Оба ротора дробилки работают самостоятельно, и исходный материал поступает равномерно на оба ротора. Двухроторные дробилки двухступенчатого дробления (рис. 8, в) применяют тогда, когда необходимо совместить две стадии дробления.
Для лучшего использования рабочей поверхности бил и молотков Применяют реверсивные дробилки (рис. 8, г). Эти дробилки имеют симметричную камеру дробления и могут работать при различных направлениях вращения ротора, что позволяет использовать билы и молотки с двух сторон без переустановки.
Главными параметрами дробилки ударного действия являются диаметр и длина ротора, которые входят в ее условное обозначение.
Билы и молотки роторных и молотковых дробилок должны обладать высокой износостойкостью, выдерживать большие ударные нагрузки и нагрузки от центробежных сил и легко заменяться. При разработке конструкции бил и молотков обеспечивается возможность их многократного использования.
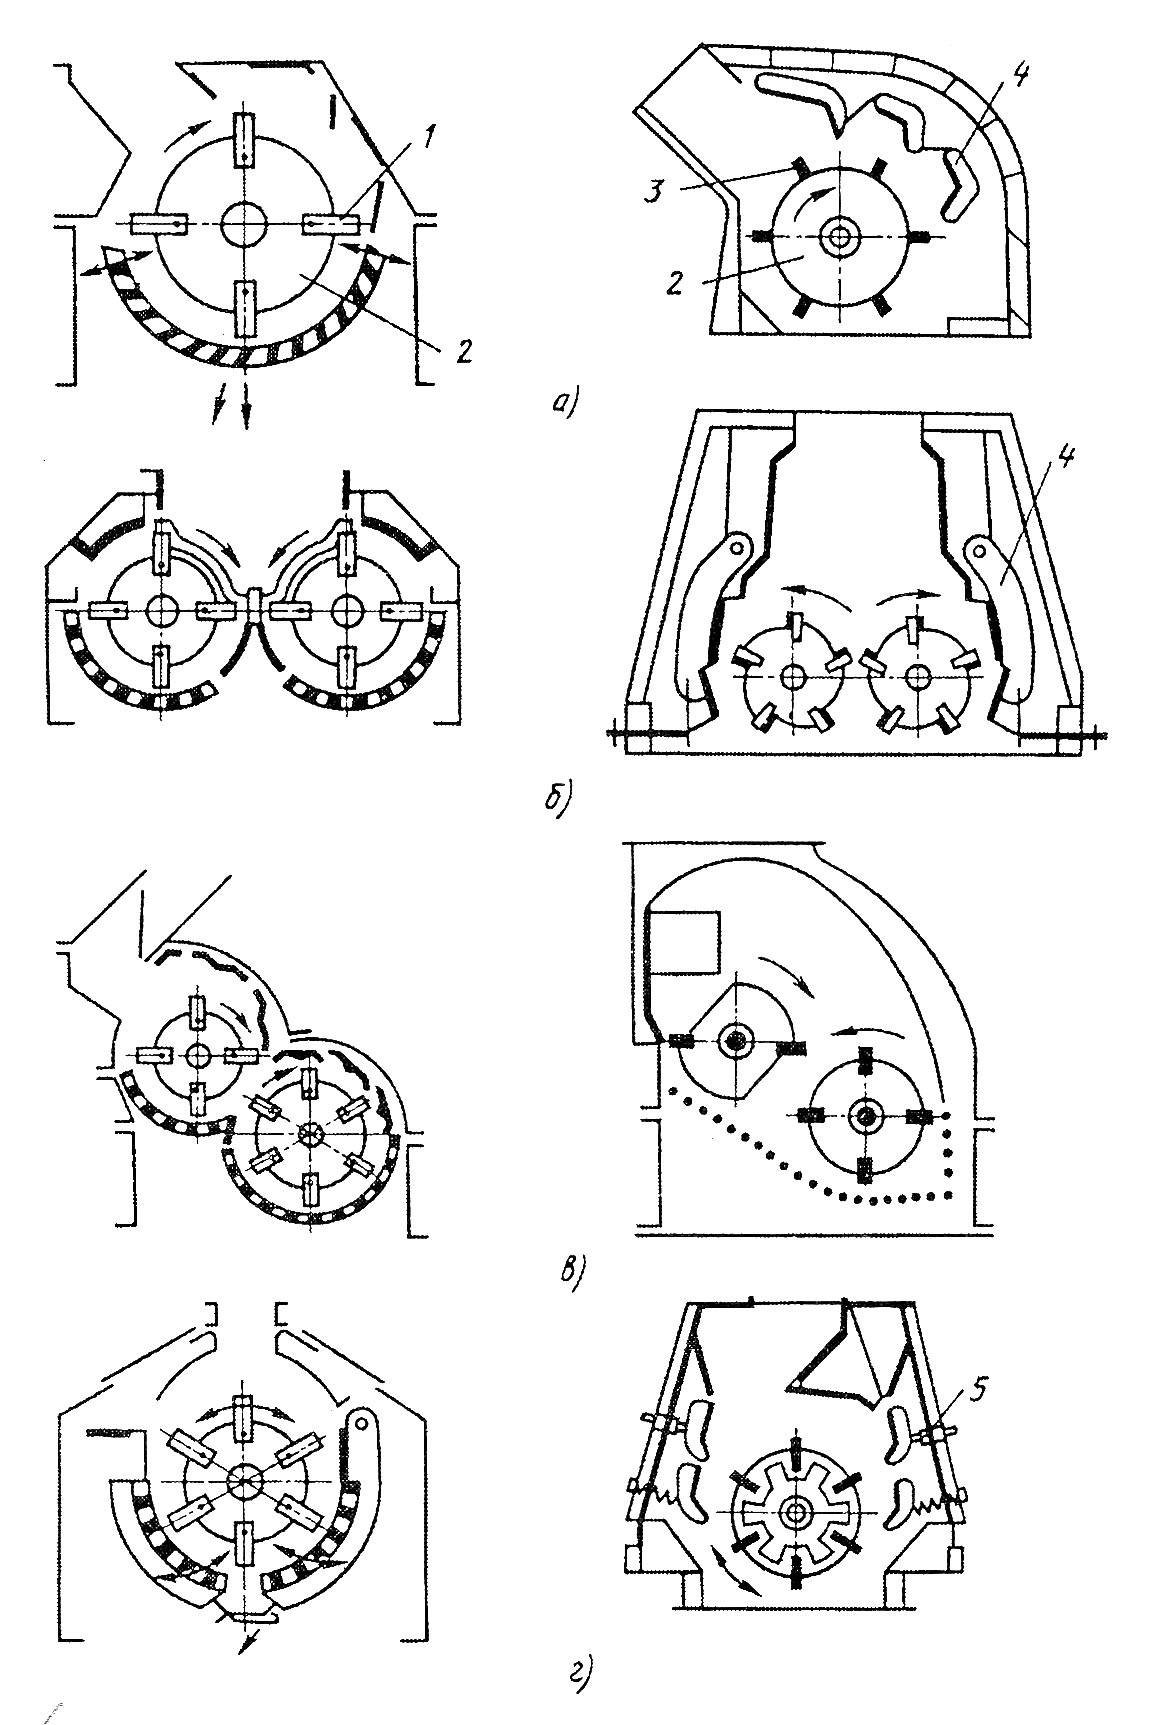
Рис. 8. Основные схемы молотковых роторных дробилок: а – однороторные; б – двухроторные одноступенчатого дробления; в - двухроторные двухступенчатые; г – реверсивные; 1 – молоток; 2 – ротор; 3 – била; 4 – отражательные плиты; 5 – механизм регулировки зазора между билами и плитами.
Машины и оборудование для помола материалов. Важным технологическим процессом при производстве минерального порошка, цемента, извести, исходного продукта для керамических изделий и др. является измельчение различных материалов до частиц размером не более десятых долей миллиметра. Энергоемкость процесса помола большая. Однако на измельчение материалов расходуется лишь часть энергии, потребляемой помольной машиной. Значительная часть ее теряется в виде теплоты, на изнашивание рабочих органов и др. Тонкому измельчению подвергаются большие массы материалов (сотни миллионов тонн). Поэтому важны работы по совершенствованию этого оборудования.
В современном производстве для помола используют барабанные (шаровые и стержневые), среднеходные, ударные, вибрационные и струйные машины. В барабанных мельницах материал измельчается внутри полого вращающегося барабана, в котором помещены мелющие тела (шары, стержни). При вращении барабана мелющие тела и материал сначала движутся по круговой траектории, а затем, отрываясь от стенки, падают по параболе. Помол материала осуществляется в результате истирания при относительном перемещении мелющих тел и частиц материала, а также ударов тел по материалу при падении их с некоторой высоты.
Барабанные мельницы классифицируют: по режиму работы - на мельницы периодического и непрерывного действия; по способу измельчения - сухого и мокрого помола; по способу загрузки и разгрузки материалов - с загрузкой и разгрузкой через люк, с загрузкой и разгрузкой через пустотелые цапфы, с загрузкой через цапфу и разгрузкой через стенки барабана.
Барабан мельницы приводится во вращение через зубчатый венец или через центральную цапфу. Они могут работать в открытом или замкнутом цикле. В последнем случае выведенный из мельницы материал подвергается сортировке (сепарации), и крупные частицы (негабарит) возвращается в мельницу на домол. Шаровые мельницы характеризуются внутренним диаметром барабана и его рабочей длиной.
Вибрационные мельницы могут работать в режимах сухого и мокрого помола. При непрерывном измельчении вибрационная мельница работает в замкнутом цикле.
Струйные мельницы целесообразно использовать для одновременной сушки и помола сырьевых материалов, а также для среднего измельчения хрупких материалов с размерами частиц менее 5 мм до 10-40 мкм (остаток l...5% на сите № 0060) с производительностью 5...20 т/ч. Особенно 1ффективно их применение, когда недопустимо загрязнение материала металлическими частицами износа мелющих тел. Струйные мельницы классифицируют по технологическому назначению: с последовательным измельчением и разделением материала или с одновременным измельчением и разделением в одной камере; по виду энергоносителя: воздухо-струйные, пароструйные и газоструйные; по конструктивному признаку: сверхтонкого измельчения материала с вертикальной трубчатой или с плоской помольными камерами, а для тонкого измельчения с противоточной (эжекторной) камерой.
В струйных мельницах частицам материала кинетическая энергия передается совместным потоком газа, воздуха, пара или продуктов сгорания. Измельчение осуществляется либо при столкновении встречных потоков частиц, либо при их ударе об отбойную плиту. Некоторая доля частиц измельчается касательными ударами о внутренние поверхности установки при разгоне или транспортировке по трактам пневмоклассификационной системы. Сообщение частицам требуемой для разрушения скорости (200 - 400 м/с) осуществляется на относительно коротких участках. Поэтому струйные мельницы имеют сравнительно малые габариты. Их размеры и вес определяются в основном генератором энергоносителя, а также размерами классифицирующих и пылеосадительных устройств. Для струйных мельниц характерен значительный износ разгонного аппарата и отбойной плиты. С целью уменьшения износа участки, подвергающиеся интенсивному локальному воздействию, выполняются из высокопрочной абразивостойкой керамики или твердых сплавов. Простота устройства, отсутствие движущихся частей и существенных механических напряжений делает эти машины весьма долговечными (рис. 9).
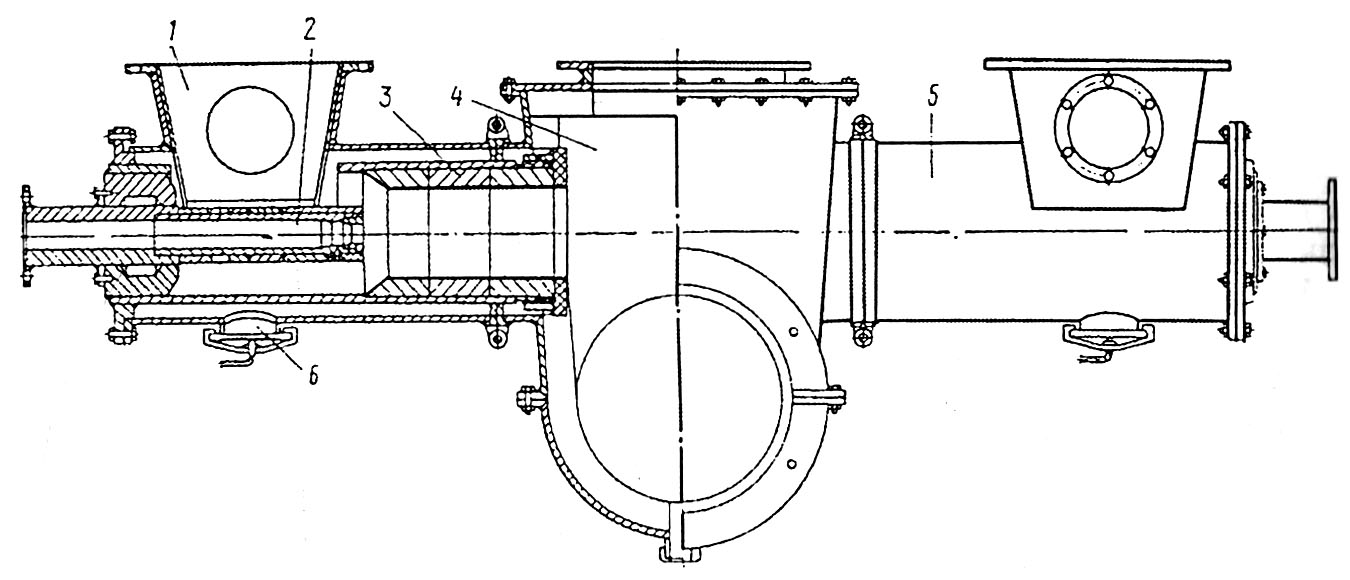
Рис. 9. Струйные противоточные мельницы:
1 – бункер; 2 – напорное сопло; 3 – кольцо; 4 – камера; 5 – эжектор; 6 – люк.
Мельницы истирающе-срезающего действия. Процесс измельчения в таких мельницах основан на принципе самоизмельчения истиранием (срезом). Измельчаемый материал располагается во вращающихся вокруг вертикальной оси камерах или при вращающемся роторе по периферии неподвижной камеры и под действием центробежных усилий "прилипает" к стенкам, одновременно подвергаясь давлению. В контактной зоне происходит самоизмельчение материала срезом (истиранием).
К достоинству таких мельниц следует отнести: энергетически экономичный способ - самоизмельчение срезом; нечувствительность к крупным кускам материала, твердым включениям; сравнительно небольшие габариты; отсутствие фундаментов.
В связи с высоким износом стенок помольных камер и рабочих органов не рекомендуется применение мельниц истирающе-срезающего действия для измельчения высокоабразивных материалов.
3. МАШИНЫ И ОБОРУДОВАНИЕ ДЛЯ СОРТИРОВАНИЯ И ОБОГАЩЕНИЯ МАТЕРИАЛОВ
Машины для сортирования материалов. Исходное сырье производства строительных материалов представляет собой неоднородную по крупности смесь, содержащую различные примеси и включения. В процессе переработки сырье необходимо разделить на сорта по крупности, удалить из материала примеси и включения. Принципы действия основного оборудования для этого механический, гидравлический и аэрационный. Наиболее распространенный способ сортирования сыпучих материалов - механический.
Сортирование производят на плоских или криволинейных поверхностях с отверстиями определенного размера. Такой процесс называется грохочением, а машины и устройства для этого - грохотами. Сыпучая смесь, поступающая на грохот, называется исходным материалом. Зерна материала, размер которых превышает размер отверстий поверхности грохочения, остаются на этой поверхности и называются надрешетными, или верхним классом; зерна материала, прошедшие через отверстия, - подрешетными, или нижним классом. Одна поверхность грохочения разделяет исходный материал на два класса. Если сортируемый материал последовательно проходит n поверхностей грохочения, то в результате получают n+1 классов.
Просеивающей поверхностью грохотов является колосниковая решетка, решето или сито, которые располагаются горизонтально или под углом к горизонту и приводятся в колебательное состояние. Благодаря колебательным движениям просеивающей поверхности материал, поступающий на нее, перемещается к разгрузочному концу грохота.
Различают сухой и мокрый способы грохочения. При мокром способе исходный материал поступает на грохот в виде пульпы или в сухом виде и на грохоте орошается водой. При таком грохочении материал не только разделятся по крупности, но и промывается.
Процесс грохочения принято оценивать двумя показателями: производительностью, т. е. количеством поступающего на грохот исходного материала в единицу времени, и эффективностью грохочения - отношением массы материала, прошедшей сквозь отверстия сита, к массе материала данной крупности, содержащейся в исходном продукте.
Грохоты с плоскими рабочими органами. Рабочей частью грохота является просеивающая поверхность, которая может быть выполнена в вид сита (плетеной проволочной сетки), решета (стального листа с отверстиями или колосниковой решетки).
Сита различают по способу плетения, форме ячейки (квадратная и прямоугольная), сечению проволоки (круглая и специального профиля), форме проволоки (предварительно изогнутая и прямая). Сварное сито изготавливают на месте эксплуатации из стальных прутков диаметром 7-8 мм и размером ячеек 60-100 мм.
Вибрационные грохоты бывают легкие, средние и тяжелые. По конструкции грохоты разделяют на гирационные (рис. 10, а), инерционные (рис. 14, б), самобалансные (рис. 10, в) и резонансные.
В промышленности строительных материалов используют средние и тяжелые грохоты.
Наиболее эффективными опорами грохотов являются пневмобаллонные амортизаторы. Пневмобаллонные опоры имеют нелинейную упругую характеристику, и с возрастанием колебаний при резонансе жесткость увеличивается. Один тип пневмобаллонной опоры при изменении внутреннего давления может быть использован для различных нагрузок при различных параметрах колебаний.
Находят применение грохоты, у которых колебания просеивающей поверхности вызываются электромагнитным вибратором. В таких грохотах отсутствуют вращающиеся части, колебание сообщается только просеивающей поверхности, а короб (рама) остается неподвижным.
Теория грохочения базируется на вероятностном характере процесса прохождения зерна сквозь отверстие просеивающей поверхности. Шарообразное зерно вертикально падает на просеивающую поверхность с квадратными отверстиями. При этих условиях вероятность прохождении зерна сквозь отверстие будет определяться как отношение числа случаев m прохождения зерна сквозь отверстие к общему числу всех случаев n.
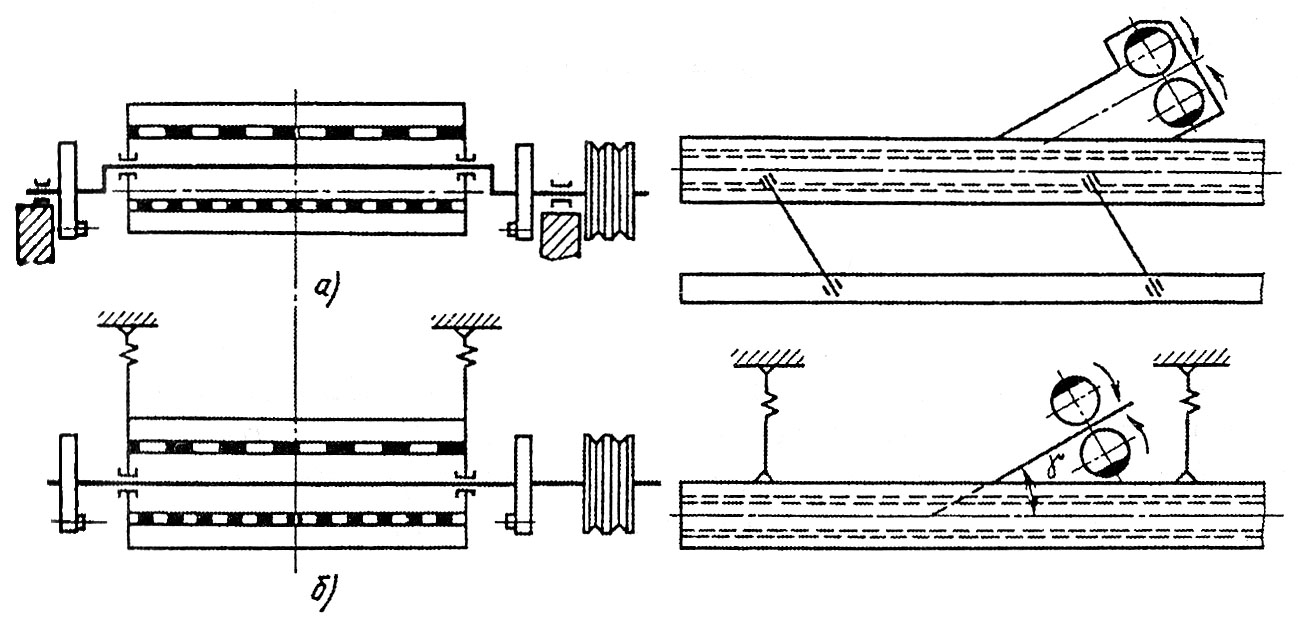
Рис. 10. Основные кинематические схемы грохотов:
а - гирационного; б – инерционного.
Просеивание зависит от соотношения размеров зерна d и отверстия l зависит от их абсолютных размеров. Незначительное увеличение диаметра зерна d более 0,75l вызывает необходимость существенного увеличения числа отверстий на сите для прохождения его сквозь сито.
4. ДРОБИЛЬНО-СОРТИРОВОЧНЫЕ УСТАНОВКИ И ЗАВОДЫ
Каменные материалы перерабатывают на специализированных дробильно-сортировочных установках и заводах, которые по степени подвижности разделяют на стационарные, полустационарные (инвентарные, сборно-разборные), передвижные и плавучие.
Дробильно-сортировочные заводы разделяют: по объему выпускаемой продукции (мощности) на заводы малой производительности (до 50-100 м3 в год), заводы средней производительности (100-250 тыс. м3 в год) и заводы большой производительности (более 250 тыс. м3 в год); по схеме технологического процесса - на заводы, работающие по открытому или замкнутому циклу; по расположению в отношении рельефа местности - на заводы, расположенные на горизонтальной площадке с горизонтальной компоновкой оборудования, и заводы с вертикальной схемой компоновки.
Открытым циклом называют такой цикл, при котором дробимый материал на каждой стадии проходит через дробилку только один раз и сверхмерный материал не поступает для дополнительного дробления. Более равномерный продукт получается при замкнутом цикле дробления, когда сверхмерный материал поступает для повторного дробления и грохочения.
На дробильно-сортировочном заводе материал измельчается в несколько стадий с применением различных дробильных машин, которые выбирают в зависимости от свойств исходного материала. Число стадий дробления назначают исходя из требуемой степени дробления.
Принципиальная схема трехстадийного процесса переработки горных пород на дробильно-сортировочном заводе показана на рис. 11. Горная масса поступает в бункер 1 и питателем 2 подается на предварительное сортирование, которое производится на тяжелых колосниковых грохотах 3. Из исходной горной массы отбирается материал, не требующий дробления в машинах первой стадии. В зависимости от степени загрязнения нижний продукт может быть направлен на дальнейшее дробление или исключен из процесса переработки. Верхний продукт поступает в дробилку 4 первичного (крупного) дробления, где размер отдельных кусков уменьшается до 125-250 мм. Это обеспечивает нормальную работу дробилок последующей стадии.
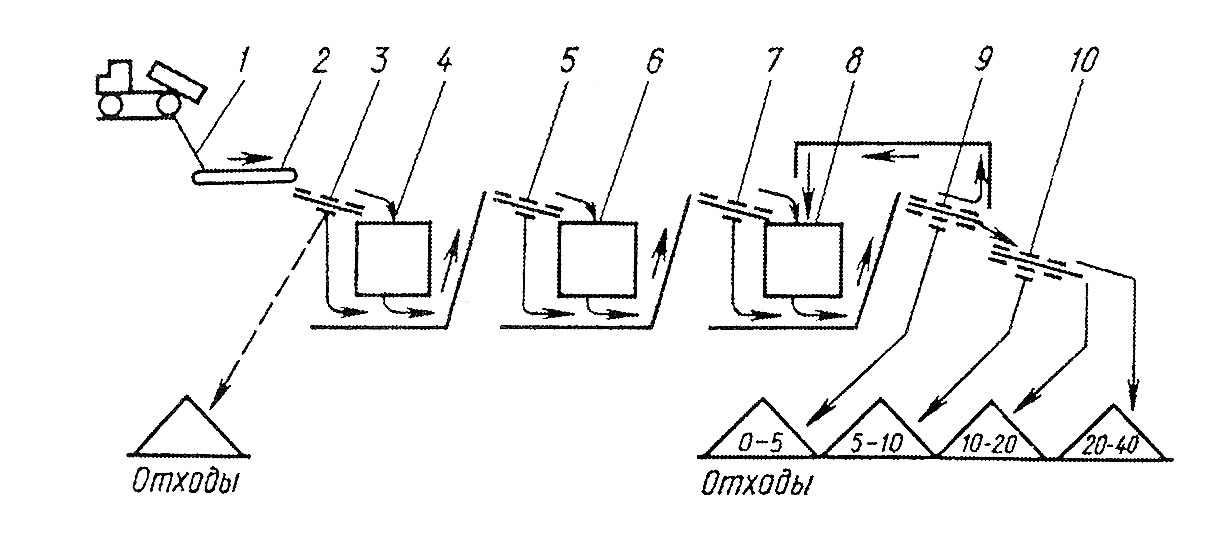
Рис. 11. Принципиальная схема трехстадийного процесса переработки горных пород.
Нижний продукт после предварительного сортирования и материал, прошедший первую стадию дробления, подают на грохот 5 для промежуточного сортирования, назначение которого - исключить из потока материала продукт, не требующий переработки в машине 6 второй стадии дробления. Это снижает нагрузку на дробилку вторичного (среднего) дробления и уменьшает переизмельчение материала. На этой стадии дробления устанавливают одну или несколько дробилок для среднего дробления и получают куски размером 46-125 мм. Нижний продукт первого грохота 5 для промежуточного сортирования и продукт, прошедший дробилку 6 второй стадии дробления, поступают на второй грохот 7 для промежуточного сортирования. Дробилка 8 для мелкого дробления, установленная на третьей стадии, перерабатывает до товарного размера 40 мм материал, полученный на предыдущих стадиях. Для этого в зависимости от вида горной породы применяют конусные, молотковые и роторные дробилки для мелкого дробления.
После дробилки третьей стадии материал поступает на грохот 9 поверочного (контрольного) грохочения и на грохот 10 окончательного сортирования. На этом грохоте верхнее сито устанавливают на максимальный размер фракции готового продукта. С этого сита верхний продукт, т. е. зерна размером больше 40 мм возвращаются в дробилку третьей стадии. Так осуществляется замкнутый цикл дробления. Применение замкнутого цикла повышает (на 25-30%) производительность дробилок последней стадии, так как допускает их работу с более широкими выходим ми щелями. Кроме того, замкнутый цикл позволяет более точно выдержать требования по допустимому закрупнению готового продукта.
Автоматизация дробильно-сортировочных заводов. Дробильно-сортировочное предприятие представляет собой единую поточно-транспортную систему (ПТС). Производственные процессы выполняются без участия обслуживающего персонала в автоматизированном режиме. Особенностью, осложняющей автоматизацию дробильно-сортировочного завода, является необходимость обеспечения дистанционного и автоматического управления не только пуском и остановкой машин и механизмов, по и автоматического регулирования режимов переработки материала на paзличных стадиях процесса в зависимости от изменения количества и качества поступающего сырья, а также защиты оборудования при резких отклонениях режимов работы. Управление автоматизированным дробильно-сортировочным заводом осуществляется с центрального диспетчерского пульта. Такое управление называется централизованным автоматизированным (ЦАУ). Требования к схемам ЦАУ изложены в Нормах технологического проектирования.
Повышение экологичности. Дробильное оборудование по ряду санитарно-гигиенических показателей не удовлетворяет установленным требованиям и нормам обеспечения нормальных условий работы обслуживающего персонала. Поэтому выбору способа установки и эксплуатации оборудования следует уделять особое внимание.
Дробление материалов в дробилках и дробильных установках связанно со значительным шумообразованием, возникающим при расколе кусков и вибрации деталей от импульсных воздействии усилий дробления.
Для уменьшения шумового воздействия на обслуживающий персонал рассматриваются два основных способа: снижение шума, излучаемого технологическими устройствами; борьба с проницаемостью излучаемого шума.
По первому способу выбирают оптимальную толщину стенок, усиливают изолирующие элементы, применяют эластичные соединения отдельных деталей с корпусом, устанавливают дробилки на упругих элементах, разделяют течки и трубопроводы эластичными фланцами и др.
По второму способу применяют различного вида укрытия, устанавливают оборудование в отдельных помещениях, удаляют пульты управления и рабочие зоны от непосредственной близости с дробилками.
Применение виброизоляции. При работе дробилок на фундаменты передаются большие горизонтальные динамические нагрузки, которые наиболее опасны для строительных конструкций при расположении оборудования на высоких отметках. В связи с этим фундаменты дробилок выполняют обычно из монолитного железобетона. И тем не менее в ряде случаев они испытывают недопустимые вибрации.
Конструктивно виброизоляторы могут быть выполнены в виде подвесок (рис. 12) или в виде специальных виброизоляторов с гидравлическими шарнирами, установка дробилок на виброизоляторы не требует каких-либо изменений в самих машинах.
Пылеобразование и пылеподавление. При эксплуатации дробильного оборудования важнейшей задачей является защита обслуживающего персонала от вредных воздействий пыли.
Процесс дробления кусков материала в дробильных машинах происходит с образованием мелкодисперсных частиц. Кроме того, поступающие в дробилки материалы также содержат мелкие пылевидные фракции, образовавшиеся в результате разрушения горной породы взрывом в карьере, а также от истирания при перегрузках и транспортировании. Воздушные потоки, возникающие от движения рабочих органов дробилок и свободного движения кусков материала, увлекают с собой мелкодисперсные фракции, выносят их в окружающую зону промышленного помещения, создают неблагоприятные условия для обслуживающего персонала.
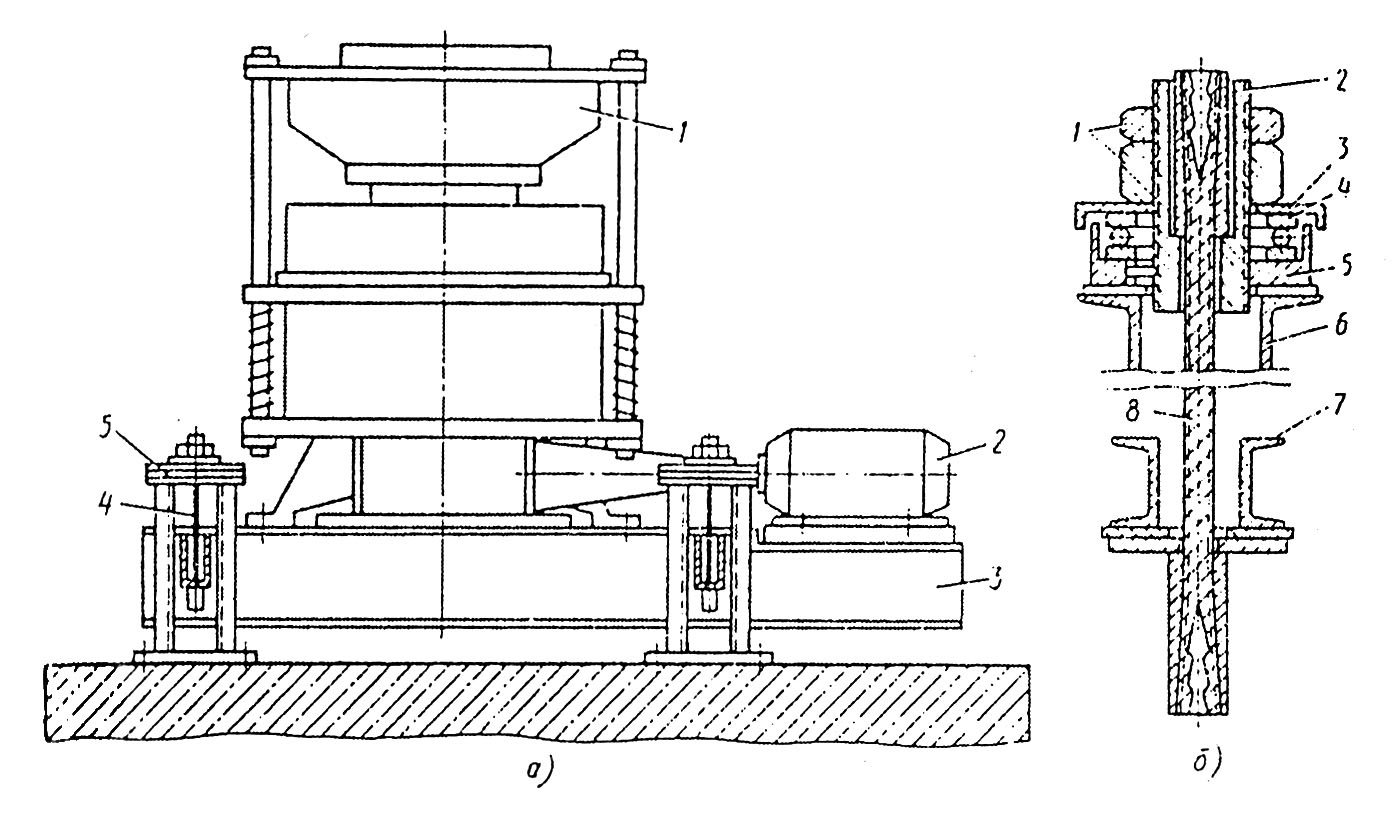
Рис. 12. Схема подвесной виброизоляции: а – схема установки дробилки: 1 – дробилка; 2 – приводной двигатель; 3 – платформа; 4 – стержень подвеска; 5 – опора платформы; б – узел подвески: 1 – регулировочная гайка; 2 – натяжная муфта; 3 – защитная шайба; 4 – шарикоподшипниковый упор; 5 – постель подшипника; 6 – стойка; 7 - опорная рама; 8 – трос.
По характеру образования и выделения пыли дробильное оборудование обычно разделяют на две группы. Первая - щековые и конусные дробилки (с качающимся рабочим органом), вторая - молотковые и роторные дробилки (с быстровращающимся ротором). В щековых и конусных дробилках возвратно-поступательные движения рабочего органа выталкивают воздух из внутренней полости дробилки последовательными порциями в приемное отверстие и в выходную щель. При этом скорость пылевоздушных потоков щековых дробилок достигает 3 м/с, у конусных – 1,8 м/с. Формирование воздушных потоков в молотковых и роторных дробилках происходит подобно формированию воздушных потоков в центробежных вентиляторах при быстром вращении роторов. Скорость выхода воздуха достигает 7 м/с.
По технологическому циклу сопрягается дробильное оборудование с перегрузочными устройствами - течками, воронками, бункерами, конвейерами, в которые материал перемещается самотеком под действием гравитационных сил. Движущийся материал увлекает (эжектирует) воздух, который нагнетается в технологические емкости, создавая в них избыточное давление.
Для защиты производственного помещения от выброса пыли применяют герметичные укрытия оборудования, течек, мест пересыпки.
К укрытиям предъявляются следующие требования: их форма должна соответствовать аэродинамике пылевоздушных потоков.
Обеспечение требуемого уровня разрежения достигается пылеотсасывающей вентиляцией, объемы которой зависят от вида оборудования, формы и типа укрытий, характера готового продукта и др. и определяются по специальным методикам. Ориентировочные значения объемов аспирируемого воздуха в зависимости от типа дробильного оборудования приведены в данных Союзгипронеруда (Общесоюзные нормы технологического проектирования предприятий нерудных строительных материалов. - Л.: Стройиздат, 1988).
Чтобы работа технологического оборудования была невозможна без действия аспирационных установок, предусмотрена блокировка электроприводов аспирационного оборудования с технологическим и пуск ее с опережением до 3 мин.
Для эффективного пылеподавления в тех случаях, когда позволят технологический процесс, широко используют гидро- и парообеспыливание, благодаря которому с помощью распыленной воды и пароводяного тумана увлажняется материал и подавляется пылевое облако. Увлажнение изверженных пород на 8-10% и осадочных на 4-6% практически сводит к минимуму выделения пыли. Союзгипронеруд рекомендует следующее распределение воды по отдельным технологическим циклам производства щебня, %:
Предварительное увлажнение перед поступлением в процесс 10
Первичное дробление:
в приемном бункере 15
в корпусе первичного дробления 15
Вторичное и третичное дробление 20
Сортирование 20
Перегрузка и склады 20
СПИСОК ИСПОЛЬЗОВАННОЙ ЛИТЕРАТУРЫ
1. Бауман В. Л., Клушанцев Б.В., Мартынов В.Д. Механическое оборудование предприятий строительных материалов, изделий и конструкций. – М.: Машиностроение, 1981. – 324 с.