Металлы и сплавы
Преимущества метода Бринелля – простота и надежность в работе приборов, применяемых для определения твердости, высокая точность определения твердости, так как при достаточно большом диаметре отпечатка исключается влияние локальных факторов.
Недостатки метода:
- метод не может быть применен для испытания металлов с НВ 450;
- метод неприменим для определения твердости листовых образцов
толщиной менее 0,5…1 мм и изделий малой жесткости;
- на поверхности испытуемого изделия остаются заметные отпечатки.
Для определения твердости по Бринеллю пользуются твердомером ТШ-2М (рис. 2.3). Прибор состоит из станины, в нижней части которой помещен винт 20 со сменными столиками 19 для испытуемых образцов. Перемещают винт вручную маховиком 21. В верхней части находится шпиндель 16 со сменными наконечниками 17. Основная нагрузка прикладывается к образцу посредством рычажной системы. На длинном плече основного рычага 6 имеется подвеска со сменными грузами 4. При нажатии пусковой кнопки освобождается рычаг и на шарик воздействует нагрузка. Время действия нагрузки устанавливается с помощью устройства, расположенного с правой стороны прибора.
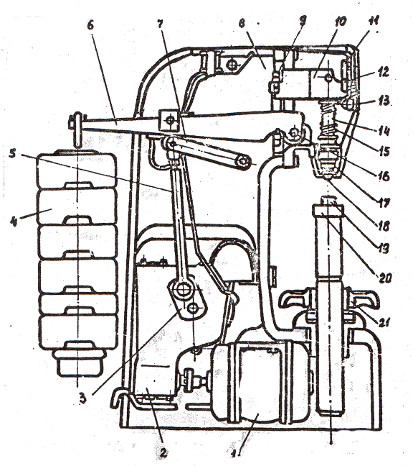
Рис. 2.3. Твердомер ТШ-2М
Порядок выполнения работы
Проверить соответствие образцов требованиям.
2. По табл. 2.1 выбрать диаметр шарика, нагрузку и время выдержки под нагрузкой.
Закрепить шариковый наконечник в шпинделе.
4. Установить на подвеску требуемое для испытания количество грузов.
5. Установить нужную выдержку.
6. Установить на столик испытуемый образец и вращением маховика поднять его до касания с шариком и дальше до упора.
7. Нажать на пусковую кнопку.
8. После выключения двигателя снять образец и замерить диаметр отпечатка.
9. По величине диаметра отпечатка d (см. табл. 2.2) найти число твердости НВ. Для каждого образца провести не менее трех испытаний.
10. Результаты испытаний занести в протокол № 1 (см. приложение).
11. Вычислить предел прочности в испытанных материалов, результат занести в протокол № 1.
Метод Роквелла
Измерение твердости металлов и сплавов по методу Роквелла осуществляется вдавливанием алмазного конуса или стального шарика с последующим определением твердости по глубине получаемого отпечатка (ГОСТ 9013-59).
Алмазный конус с углом при вершине 120 или стальной шарик диаметром 1,588 мм (1/16) вдавливается в испытуемый образец (изделие) под действием двух последовательно прилагаемых нагрузок – предварительной Р0=10 кгс и общей Р, равной сумме предварительной и основной Р1 нагрузок. Общая нагрузка Р составляет 100 кгс при вдавливании шарика и 150 или 60 кгс при вдавливании конуса.
Схема определения твердости по Роквеллу приведена на рис. 2.4.
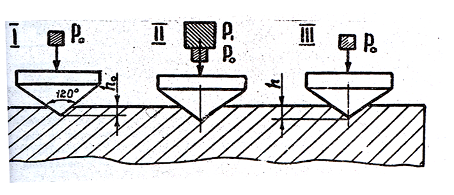
Рис. 2.4. Схема определения твердости по Роквеллу
Твердость по Роквеллу НR вычисляют так:
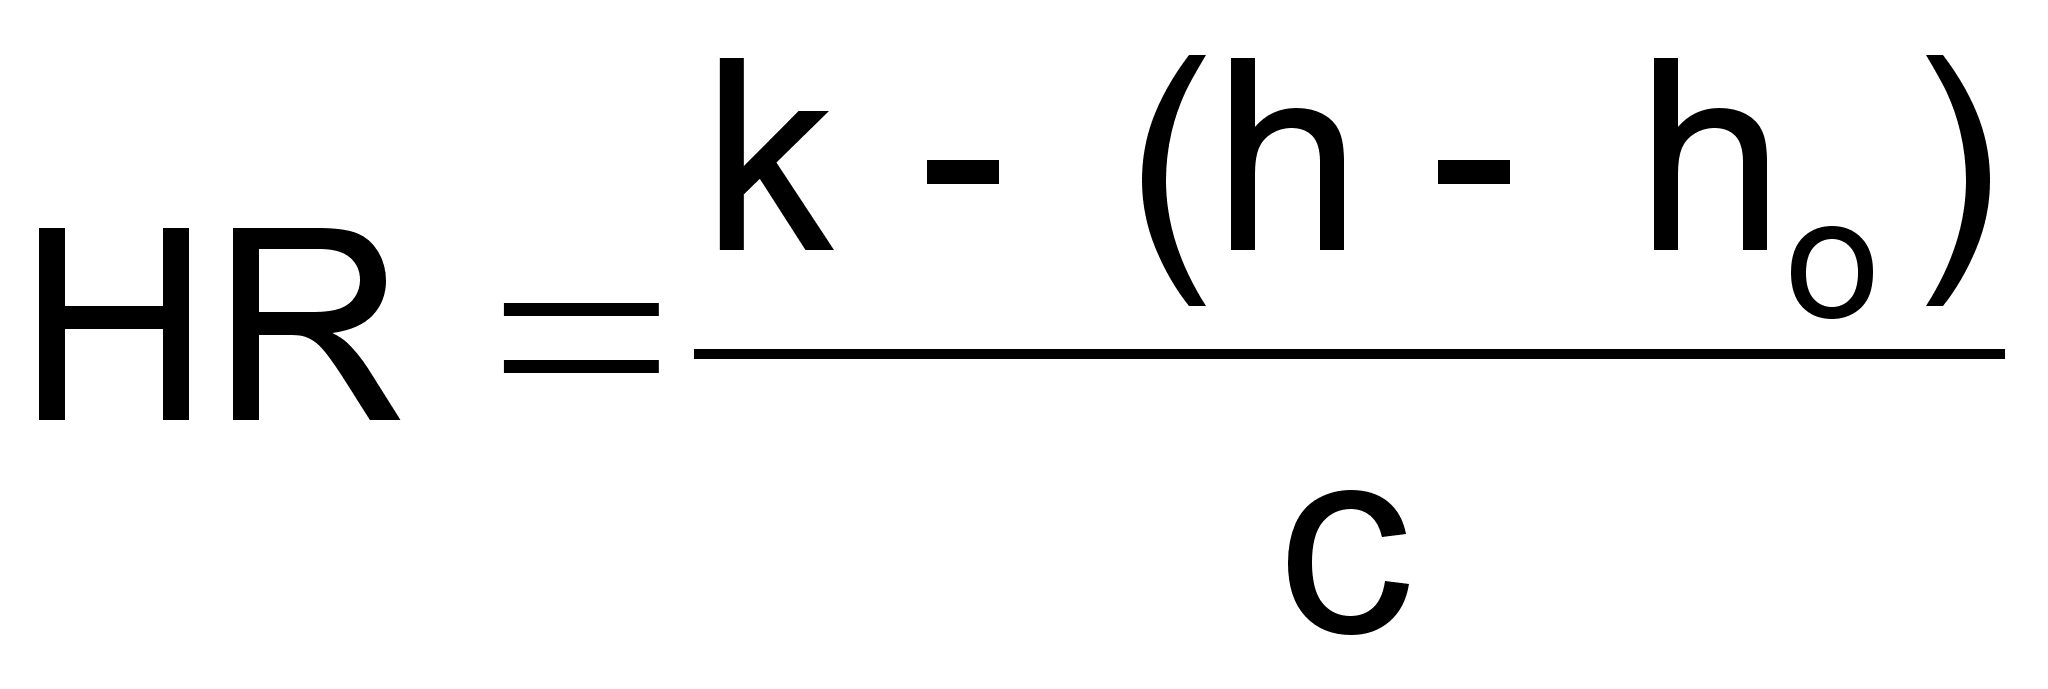 ,
(2.4)
где h0 – глубина внедрения наконечника под действием предварительной нагрузки, мм; h – глубина внедрения наконечника под действием общей нагрузки, мм; k – постоянная величина, равная 0,26 мм для шарика и 0,2 мм для алмазного конуса; с – цена деления шкалы индикаторного прибора, соответствующая внедрению наконечника на 0,002 мм.
Твердость по Роквеллу выражается в условных единицах и отсчитывается по шкале индикатора непосредственно в процессе испытания.
Шкала, вид наконечника и нагрузка выбираются в зависимости от примерной твердости НВ испытуемого материала по табл. 2.4.
Твердость по Роквеллу обозначается цифрами, характеризующими число твердости, и буквами НR с указанием шкалы твердости, например 60 НRС.
В целях обеспечения единства измерений в СССР с 01.07.88 г. введены государственный специальный эталон и единая шкала твердости Сэ по Роквеллу (ГОСТ 8.064-79).
Таблица 2.4 - Выбор шкалы твердости, нагрузки и вида наконечника
| Примерная твердость металла НВ, кгс/мм2 | Обозначение шкалы | Вид наконечника | Нагрузка, кгс | Допустимые границы измерения твердости |
| 60 – 240 | В | Стальной шарик | 100 | 25 – 100 |
| 240 – 495 | С | Конус из твердого сплава | 150 |
– 67 |
| 240 – 900 | С | Алмазный конус | 150 | 20 – 67 |
| 390 – 900 | А | Алмазный конус | 60 | 70 – 90 |
Твердость, измеренную по шкале Сэ, воспроизводимой этим эталоном, обозначают НRСэ в отличие от обозначения НRС, ранее применявшегося в промышленности СССР. Для перевода чисел твердости НRС в числа твердости НRСэ существует специальная таблица.
По сравнению с методом Бринелля метод Роквелла является более универсальным, так как позволяет испытывать металлы и сплавы любой твердости, включая твердые сплавы. По методу Роквелла можно также определять твердости сравнительно тонких образцов (толщиной до 0,4 мм). Наличие индикаторного прибора позволяет определить число твердости непосредственно отсчетом по шкале и тем самым делает этот метод более производительным, однако точность определения числа твердости ниже, поэтому надо проводить несколько замеров и определять среднюю величину.
Для сравнения твердости металлов, испытанных различными методами, в табл. 2.5 приведены приближенные соотношения между числами твердости.
Таблица 2.5 - Соотношение между числами твердости
|
Твердость по Бринеллю НВ (D=10 мм, Р=3000 кгс) |
Твердость по Роквеллу |
Твердость по Виккерсу НV (Р=5-100 кгс) |
|||||||
|
НRС (конус, Р=150 кгс) |
НRА (конус, Р=60 кгс) |
НRВ (шарик, Р=100 кгс) |
|||||||
| 780 | 72 | 89 | - | 1220 | |||||
| 745 | 70 | 87 | - | 1116 | |||||
| 712 | 68 | 86 | - | 1022 | |||||
| 682 | 66 | 85 | - | 941 | |||||
| 653 | 64 | 84 | - | 868 | |||||
| 627 | 62 | 83 | - | 804 | |||||
| 601 | 60 | 82 | - | 746 | |||||
| 578 | 58 | 81 | - | 694 | |||||
| 555 | 56 | 79 | - | 649 | |||||
| 534 | 54 | 78 | - | 606 | |||||
| 514 | 52 | 77 | - | 587 | |||||
| 495 | 50 | 76 | - | 551 | |||||
| 477 | 49 | 76 | - | 534 | |||||
| 461 | 48 | 75 | - | 502 | |||||
| 444 | 46 | 74 | - | 473 | |||||
| 429 | 45 | 73 | - | 460 | |||||
| 415 | 44 | 72 | - | 435 | |||||
| 409 | 43 | 72 | - | 423 | |||||
| 401 | 42 | 71 | - | 412 | |||||
| 388 | 41 | 71 | - | 401 | |||||
| 375 | 40 | 70 | - | 390 | |||||
| 363 | 39 | 70 | - | 380 | |||||
| 352 | 38 | 69 | - | 361 | |||||
| 341 | 37 | 68 | - | 344 | |||||
| 331 | 36 | 68 | - | 335 | |||||
| 321 | 35 | 67 | - | 320 | |||||
| 311 | 34 | 67 | - | 312 | |||||
| 302 | 33 | 67 | - | 305 | |||||
| 293 | 31 | 66 | - | 291 | |||||
| 286 | 30 | 66 | - | 285 | |||||
| 277 | 29 | 65 | - | 278 | |||||
| 269 | 28 | 65 | - | 272 | |||||
| 262 | 27 | 64 | - | 261 | |||||
| 255 | 26 | 64 | - | 255 | |||||
| 248 | 25 | 63 | - | 250 | |||||
| 241 | 24 | 63 | 100 | 240 | |||||
| 235 | 23 | 62 | 99 | 235 | |||||
| 228 | 22 | 62 | 98 | 226 | |||||
| 223 | 21 | 61 | 97 | 221 | |||||
| 217 | 20 | 61 | 97 | 217 | |||||
| 212 | 19 | 60 | 96 | 213 | |||||
| 207 | 18 | 60 | 95 | 209 | |||||
| 202 | 16 | 59 | 93 | 201 | |||||
| 196 | 15 | 58 | 94 | 197 | |||||
| 192 | - | 58 | 93 | 190 | |||||
| 187 | - | 57 | 92 | 186 | |||||
| 183 | - | 56 | 91 | 183 | |||||
| 179 | - | 56 | 89 | 177 | |||||
| 174 | - | 55 | 87 | 174 | |||||
| 170 | - | - | 86 | 171 | |||||
| 166 | - | - | 85 | 165 | |||||
| 163 | - | - | 84 | 162 | |||||
| 159 | - | - | 83 | 159 | |||||
| 156 | - | - | 82 | 154 | |||||
| 153 | - | - | 81 | 152 | |||||
| 149 | - | - | 80 | 149 | |||||
| 146 | - | - | 79 | 146 | |||||
| 143 | - | - | 78 | 143 | |||||
| 140 | - | - | 77 | - | |||||
| 137 | - | - | 76 | - | |||||
| 134 | - | - | 74 | - | |||||
| 131 | - | - | 72 | - | |||||
| 128 | - | - | 71 | - | |||||
| 125 | - | - | 70 | - | |||||
Общий вид прибора ТК-2М для определения твердости по Роквеллу приведен на рис. 2.5.
Нагрузка на наконечник 1 создается с помощью грузов 6, подвешенных к системе рычагов. Весь процесс испытания осуществляется приводом, работающим от электродвигателя, с помощью которого прикладывают и снимают нагрузку на наконечник.
Индикаторный прибор 9 служит для отсчета числа твердости. На его циферблате (рис. 2.6) нанесены две шкалы: красная В и черная С, имеющие по 100 делений каждая.
Шкала В смещена относительно шкалы С на 30 делений в направлении, противоположном движению стрелки индикатора при внедрении наконечника.
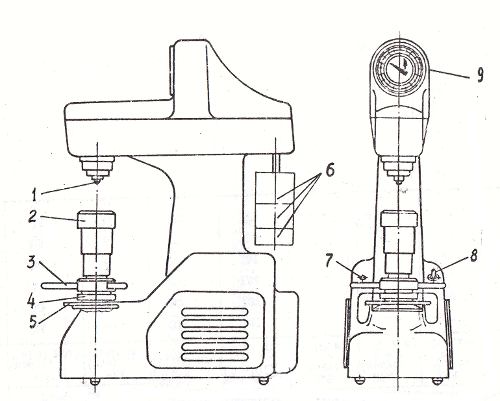
Рис. 2.5. Общий вид твердомера ТК-2М
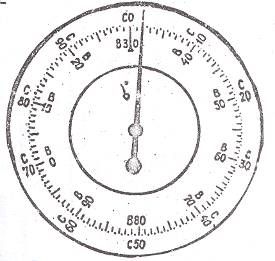
Рис. 2.6. Индикаторный прибор твердомера ТК-2М
Порядок выполнения работы
Проверить соответствие образцов требованиям.
По табл. 2.4 выбрать шкалу, нагрузку и вид наконечника.
3. Включить прибор тумблером 8 (см. рис. 2.5), при этом должна загореться сигнальная лампочка 7.
4. Проверить соответствие груза выбранному наконечнику и шкале, по которой предполагается проводить измерение.
5. Установить испытуемый образец на столик 2 прибора.
6. Вращением рукояток маховика 3 плавно подвести испытуемый образец до соприкосновения с наконечником, а затем дальнейшим вращением произвести предварительное нагружение. При этом малая стрелка должна совпасть с красной точкой на циферблате, а большая – принять вертикальное положение. Если малая стрелка индикатора перейдет за красную точку, необходимо повторить испытание. Вращением барабана 4 совместить нуль черной шкалы с большой стрелкой индикатора (при любом наконечнике).
7. Плавным нажатием руки на клавишу 5 включить привод механизма нагружения.
8. После окончания цикла нагружения отсчитать твердость по выбранной шкале индикатора.
9. Опустить предметный столик вращением маховика 3 против часовой стрелки и снять образец.
Результаты испытаний занести в протокол № 2 (см. приложение).
Для каждого образца провести не менее трех испытаний.
Определить среднее число твердости.
11. Перевести числа твердости по Роквеллу в числа твердости по Бринеллю, полученные значения НВ занести в протокол № 2.
Приложение
Протокол № 1. Определение твердости по Бринеллю Марка прибора
Результаты испытаний
|
Материал и толщина образца , мм |
Диаметр шарика D, мм |
Нагрузка Р, кгс |
Время выдержки , с |
Первое определение | Второе определение | Третье определение |
Среднее число твердости НВ, кгс/мм2 |
Предел прочности в, кгс/мм2 |
|||
|
Диаметр отпечатка d, мм |
Число твердости НВ, кгс/мм2 |
Диаметр отпечатка d, мм |
Число твердости НВ, кгс/мм2 |
Диаметр отпечатка d, мм | Число твердости НВ, кгс/мм2 | ||||||
|
|
|||||||||||

Протокол № 2. Определение твердости по Роквеллу Марка прибора
Результаты испытаний
|
Материал и толщина образца , мм |
Наконечник |
Нагрузка Р, кгс |
Шкала |
Число твердости по Роквеллу НR |
Среднее число твердости по Роквеллу НR |
Число твердости по Бринеллю НВ, кгс/мм2 |
||
Лабораторная работа № 3
Методы исследования качества, структуры и свойств металлов и сплавов
Цель работы
Изучить сущность, возможности и методику выполнения основных видов макроструктурного и микроструктурного анализа металлов и сплавов.
Приобрести знания и навыки в приготовлении макрошлифов и проведении макроструктурного анализа.
Изучить схему, устройство и возможности оптического металлографического микроскопа, а также применяемых вспомогательных устройств.
Приобрести знания и навыки в приготовлении микрошлифов и выполнении микроструктурного анализа.
Макроструктурный анализ металлов и сплавов
Макроструктурный
анализ
это
исследование
полуфабрикатов
или готовых
изделий в целях
выявления
дефектов структуры
или особенностей
строения
невооруженным
глазом, с помощью
лупы или инструментального
микроскопа
(при небольших
увеличениях
до 30-кратного).
Существует
два вида исследований:
а) без применения
травителей
и б) с применением
травителей
для создания
рельефа или
окрашивания
поверхности
образцов, деталей
или их сечений.
Образец детали или ее элемент, специально вырезанный и приготовленный для анализа (опиливанием и шлифованием), называют макрошлифом.
Без предварительного травления могут быть выявлены дефекты или особенности структуры: поверхностные трещины, шлаковые раковины, плены; внутренние газовые пузыри, усадочные раковины, крупные непровары в сварных соединениях, а также определены вид, характер и предварительные причины изломов.
Для анализа изломов необходимо знать их типы и характеристику.
Вязкое разрушение имеет матовый оттенок без ярко выраженного металлического блеска (рис. 3.1). Образец или деталь перед разрушением приобретает значительную местную пластическую деформацию, сопровождающуюся образованием шейки.
При больших увеличениях в электронном микроскопе в изломе видны сферические ячейки, представляющие собой локальные очаги разрушения с удлинением перемычек вокруг них. Микроструктура такого разрушения называется чашечной.
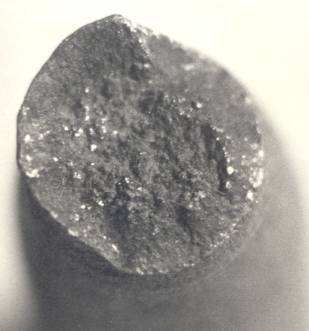
Рис. 3.1. Вязкое разрушение
Чисто вязкие разрушения встречаются довольно редко (в свинце, тантале). Цилиндрические образцы в месте образования шейки имеют, как правило, зону отрыва в центральной части и зону скольжения в виде чаши в периферийной части. Материал с вязким разрушением обеспечивает большую надежность конструкции. При разрушении вязкого материала требуется затрата значительной работы. В местах концентрации напряжений в результате локальной микродеформации материал упрочняется и разрушение предотвращается или оно происходит при более высоких напряжениях.
Хрупкое разрушение характеризуется малой работой разрушения, затрачиваемой только на упругую деформацию (рис. 3.2). Теоретически такого рода разрушения могут происходить при напряжениях, значительно больших пределов текучести (для идеальных кристаллов, не содержащих концентраторов напряжений). В реальных условиях при наличии в металлах дефектов кристаллического строения, концентраторов напряжений, неблагоприятного сочетания температурно-скоростных факторов нагружения хрупкие разрушения могут наблюдаться при напряжениях, равных 0,7 s (предела текучести), а иногда и при 0,4…0,5 s . Хрупкие разрушения происходят без заметной пластической деформации путем отрыва или скола.
Поверхность излома ориентирована перпендикулярно максимальным растягивающим напряжениям. Излом имеет кристаллический характер и металлический блеск. Разрушение может происходить по телу зерен (транскристаллический излом) или по границам зерен (межкристаллический излом). При больших увеличениях в электронном микроскопе хрупкие разрушения имеют «ручьистое» строение поверхности излома. Они часто являются причиной аварий крупных судов, мостов и других конструкций и сооружений.
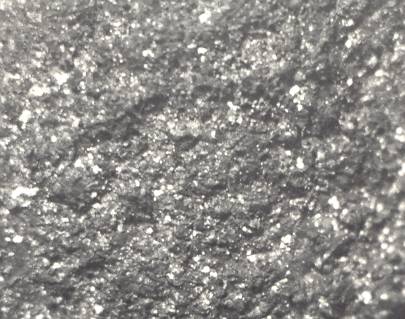
Рис. 3.2. Хрупкое разрушение
Квазихрупкие разрушения характеризуются отсутствием шейки и наличием равномерной деформации. Они наблюдаются во всех литейных алюминиевых и магниевых сплавах, в деформированных сталях и других сплавах.
Усталостное разрушение является причиной около 30…90% всех авиационных аварий (рис. 3.3). Оно развивается под действием растягивающих напряжений при знакопеременных нагрузках.
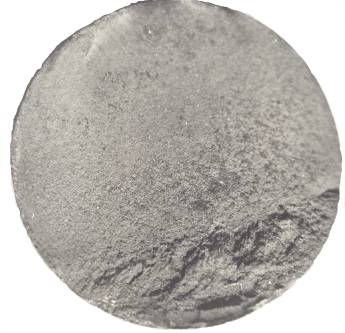
Рис. 3.3. Усталостное разрушение
Излом имеет две зоны. Первая зона – зарождение и постепенное распространение трещины с гладкими притертыми стенками, причем разрушение начинается от ярко выраженного фокуса. Вторая зона – окончательное хрупкое разрушение. Поверхность излома имеет кристаллическую шероховатую структуру. Так как усталостные разрушения наблюдаются в плоскости, нормальной к приложенным нагрузкам, то все причины, способствующие образованию или увеличению дефектов на поверхности (низкая чистота поверхности, наличие концентраторов напряжений, трение, монотонный или циклический нагрев), вызывают снижение усталостной прочности.
Усталостную прочность повышают:
а) термическая обработка сплавов, создающая более однородную дисперсную структуру с благоприятным распределением микронапряжений;
б) обдувка дробью или обкатка роликом, создающие напряжения сжатия в поверхностном слое;
в) азотирование, также создающее в поверхностном слое остаточные напряжения сжатия;
г) другие факторы.
Исследование макроструктуры сплавов с применением травления
Для исследования применяют поверхностное и глубокое травление. Поверхностное травление не создает рельефа и сопровождается окрашиванием отдельных зон с различной интенсивностью. Его применяют для исследования макрошлифов, в которых наблюдается резкая разнородность в химическом составе или структуре (сварка, химико-термическая обработка и др.). Температура травления – комнатная, время – 10–100 с, реактивы –относительно слабые (для сталей – 5%-ный раствор HNO3, CuCl2, для алюминиевых сплавов – 10%-ный раствор NaOH).
Глубокое травление, создающее на поверхности микрорельеф, применяется для деталей и макрошлифов с однородной структурой (литье, кованые детали). Время травления – до двух часов, температура травления – 80…100С, реактивы – концентрированные.
Поверхностным травлением макрошлифов выявляют:
– химическую неоднородность на сечениях сварных швов; на сечениях деталей, поверхностный слой которых подвергнут диффузионному насыщению различными элементами: углеродом (цементация), азотом (азотирование), кремнием (силицирование), алюминием (алитирование), бором (борирование) и др.;
– структурную неоднородность (на макрошлифах, имеющих сварные швы, поверхностную закалку и др.);
– величину зерна макроструктуры (в тех случаях, когда зерно очень крупное и может быть рассмотрено невооруженным глазом, например, при неоднородной пластической деформации и последующей рекристаллизации алюминиевых и некоторых других сплавов);
газовую пористость слитков или литых деталей.
Глубоким травлением макрошлифов выявляют:
– структуру слитков и кованых деталей (размер и направление дендритных (древовидных) первичных кристаллов и др.);
– волокнистость в строении металлов и сплавов, которая чаще всего появляется в результате вытяжки (раскатки) примесей и неметаллических включений. По характеру волокнистости можно определить способ производства детали.
Выполняя отпечаток на фотобумаге по методу Баумана, можно установить распределение серы в сталях. С помощью этого метода можно сделать качественный анализ распределения серы и определить, где располагается место скопления серы и каково относительное количество серы (много, мало). Его применяют для контроля технологического процесса производства полуфабрикатов и выборочного контроля качества готовых деталей.
Задание и методические рекомендации
1. Ознакомиться с описанием лабораторной работы и согласно разработанной форме записать в журнал-отчет основные положения.
2. Изучить виды изломов. Пользуясь комплектом изломов, плакатами и фотографиями, ознакомиться с различными изломами, дать их характеристику и зарисовать.
3. Определить структурную или химическую неоднородность в цементированных деталях или в деталях с поверхностной закалкой.
Макрошлиф зачищают на наждачной шкурке, протирают сухой ветошью и опускают в реактив или протравливают ваткой с помощью пинцета в течение 1020 с. Чаще всего применяют такие реактивы: 5%-ный раствор HNO3 или 10%-ный раствор персульфата аммония (NH4)2S2O8. После травления, пока шлифы мокрые, запомнить и сразу же зарисовать структуру. Указать в отчете название детали, марку стали, толщину и природу слоя, режим травления и реактив. Дать заключение о качестве детали.
Если необходимо сохранить результаты анализа детали, ее промывают, быстро просушивают и покрывают лаком.
4. Изучить структуру и качество сварных соединений.
Макрошлиф зачистить и протравить 5%-ным раствором HNO3 или реактивом, состоящим из смеси CuCl2 и NH4Cl. Медь, восстановленная железом, покрывает поверхность шлифа. В тех местах, где медное покрытие имеет меньшую плотность или несплошность (рыхлоты, микротрещины, газовые пузыри), хлористый аммоний лучше проникает в поверхностный слой макрошлифа и интенсивнее протравливает зоны дефектов. Шлиф промыть ватным тампоном, сделать вывод о виде и качестве сварного соединения.
В отчете следует зарисовать внешний вид протравленного макрошлифа, описать тип сварного соединения по способу разделки кромок (V- , Х-, )
Т-образные, сварка встык и др.), записать размеры зоны термического влияния (если она обнаружена), дать заключение о качестве сварного соединения.
5. Выявить разнозернистость структуры сплавов после горячей обработки давлением с неоднородной деформацией.
Приготовить макрошлиф, протравить реактивом для поверхностного травления, зарисовать эскиз детали с разнозернистой структурой, указать размеры зоны макрошлифа с крупным зерном и максимальный размер зерен, дать заключение о качестве детали. Как правило, разнозернистость выявляется в алюминиевых сплавах.
6. Установить волокнистость строения в деталях, полученных штамповкой или изготовленных механической обработкой. Подготовить макрошлиф, протравить (стали – 10%-ным раствором (NH4)2S2O8, алюминиевые сплавы 10%-ным раствором NaOH в воде), нарисовать схему распределения волокон, записать название детали. Дать заключение о способе производства и качестве детали (качество детали считается неудовлетворительным, если волокно подходит близко к поверхности или выходит на нее, а также, если волокно слишком ярко выражено).
7. Определить наличие и распределение серы в стальной детали.
Зачистить, протереть (промыть) и установить макрошлиф на фотобумагу, смоченную предварительно 5%-ным раствором серной кислоты. Держать в прижатом положении 2–3 мин. Между материалом макрошлифа, серной кислотой и фотобумагой протекают следующие реакции:
MnS+H2SO4→MnSO4+H2S,
H2S+2AgBr→2HBr+Ag2S,
где MnS – включения в стали; AgBr – бромистое серебро фотобумаги; Ag2S – окрашенное в коричневый цвет соединение, которое на фотобумаге повторяет геометрию, распределение и интенсивность включений серы. Выявление серы на фотобумаге называется методом отпечатка по Бауману.
В журнал-отчет вклеить отпечаток или нарисовать его, записать название детали, дать характеристику включений серы: а) много или мало; б) мелкие или крупные; в) распределение включений по сечению детали – равномерное, неравномерное и т.д. Дать заключение о качестве детали.
Микроструктурный анализ металлов и сплавов
Микроструктурный анализ заключается в исследовании строения (структуры) металлов и сплавов с помощью оптических металлографических микроскопов с увеличением от 50 до 1500 раз или с помощью электронных микроскопов со значительно большими увеличениями.
С помощью микроанализа можно определить следующие особенности структуры:
1) тип и балл неметаллических включений в сплавах;
2) величину и форму зерен;
3) размер, форму и расположение структурных составляющих (карбидов, графитовых включений и др.);
4) микродефекты металла либо сплава (микротрещины, раковины);
5) структуру поверхностных слоев (после химико-термической обработки, поверхностной закалки и т.п.).
С применением специальных устройств выполнить измерение микрообъектов (глубину поверхностных слоев, толщину плакирующего слоя и др.).
Микроскопический анализ включает в себя приготовление микрошлифов и исследование их с помощью металлографического микроскопа.
Приготовление микрошлифовМикрошлифом называется образец металла или сплава, поверхность которого специально подготовлена для микроанализа.
Вырезку образца проводят на станке или ножовкой, применяя обильное охлаждение во избежание нагрева образца (нагрев может изменить структуру). Удобны образцы диаметром 10…12 мм и высотой 7...8 мм или прямоугольные образцы с основанием 12x12 мм и высотой 10 мм. Образцы небольшого сечения (проволока, листы и др.) монтируют заливкой в специальные оправки или в струбцины.
Шлифовку выполняют вручную или на стенках с последовательным применением шлифовальных шкурок разной зернистости. Начинают шлифовку на самой грубой шкурке и заканчивают на самой тонкой. С переходом от одной шкурки к другой направление шлифовки изменяют на 90. Затем шлиф тщательно промывают водой и полируют.
Полировку осуществляют на полировальных станках с вращающимися кругами, обтянутыми фетром или сукном. На круг поливают водную суспензию окиси хрома, алюминия или магния. Отполированный шлиф промывают водой и спиртом, а затем просушивают фильтровальной бумагой или струей теплого воздуха. Хорошо отполированный шлиф имеет зеркальную поверхность.
Непосредственно после полировки при микроструктурном анализе можно обнаружить наличие и распределение в металле или сплаве неметаллических включений (сульфидов, оксидов и др.). Они не отражают лучей света и видны в поле зрения микроскопа в виде темных точек или пятен различной величины и формы. Металлическая основа микрошлифа представляется однородным светлым полем. Чтобы предохранить поверхность от окисления, образцы хранят в эксикаторе с хлористым кальцием.
Структура металла выявляется только после травления микрошлифа специальным реактивом, т.е. после действия растворов кислот, щелочей, солей. При травлении неоднородные участки металла или сплава становятся видимыми под микроскопом. Сущность процесса выявления структуры металла или сплава травлением заключается в различной степени взаимодействия (растворения или окрашивания) отдельных структурных составляющих. Границы зерен, как правило, травятся сильнее вследствие их химической неоднородности и отчетливо выявляются под микроскопом (рис. 3.4).
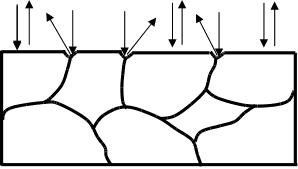
Рис. 3.4. Схема получения изображения от протравленного микрошлифа
Лучи света, отраженные от наклонных поверхностей канавок на границах зерен, рассеиваются и не попадают в поле зрения, поэтому границы зерен видны на микрошлифе в виде темных линий.
Плоские участки зерен хорошо отражают свет и остаются светлыми. Различные структурные составляющие травятся на разную глубину и хорошо выявляются после травления.
Травление осуществляют погружением шлифа в реактив на определенное время (560 с). Признаком протравливания является потускнение поверхности. После травления микрошлиф промывают водой, протирают ватой, смоченной спиртом, а затем просушивают, прикладывая фильтровальную бумагу или слегка протирая сухой ватой.
В результате травления должно быть четкое выявление микроструктуры. Если структура недостаточно выявлена, шлиф недотравлен и его травят повторно. Если структура получается слишком темная, то шлиф перетравлен, в этом случае его надо переполировать и снова протравить, уменьшив время травления или ослабив концентрацию реактива.
Для ускорения полирования и облегчения травления в последнее время применяют электрополировку и электротравление. Некоторые реактивы, используемые для травления микрошлифов, приведены в табл. 3.1.
Таблица 3.1 - Реактивы для травления сталей, чугунов и сплавов цветных металлов
| Наименование реактива | Состав реактива | Назначение реактива |
| Спиртовой раствор азотной кислоты | 3…5 cм3 HNO3 на 100 см3 этилового спирта | Для травления углеродистых и среднелегированных сталей и чугунов |
| Соляно-кислый раствор хлорного железа | 10 г FeCl3 на 25 см3 HCl и 100 см3 H2O | Для травления сплавов на медной основе |
| Раствор едкого натра | 10 г NaOH на 100 см3 H2O | Для травления сплавов на алюминиевой основе |
| Царская водка | Три части HCl на одну часть HNO3 | Для травления аустенитных сталей и жаропрочных сплавов |
В металлографическом микроскопе изображение получают путем отражения света от плоской поверхности микрошлифа (рис. 3.5).
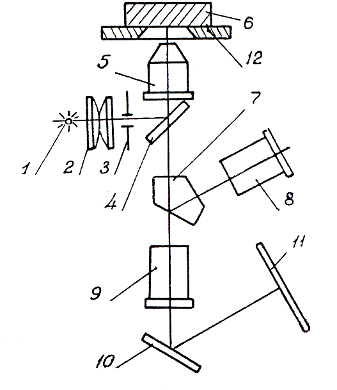
Рис. 3.5. Принципиальная оптическая схема металлографического микроскопа: 1 – источник света, 2 – конденсор, 3 – диафрагма, 4 – плоскопараллельная пластинка, 5 – объектив, 6 – микрошлиф, 7 – призма полного внутреннего отражения, 8 – окуляр, 9 – фотоокуляр, 10 – зеркало, 11 – фотопластинка, 12 – предметный столик
Конденсор 2 и диафрагма 3 служат для создания узкого параллельного пучка света. Плоскопараллельная пластинка 4 и призма полного отражения 7 служат для изменения направления световых лучей. При фотографировании призму 7 выдвигают.
Увеличение создается двумя системами линз: объективом 5 и окуляром 8. Общее увеличение микроскопа равно: V = VобVок, где Vоб – увеличение объектива, Vок – увеличение окуляра.
Обычно объективы имеют увеличение от 3 до 90. Окуляры увеличивают отображение, создаваемое объективом. Основной характеристикой окуляра является собственное увеличение. У обычных окуляров собственное увеличение находится в пределах от 3 до 20.
Качество изображения зависит не только от тщательности приготовления микрошлифа, но и от используемой оптики. Четкость изображения зависит также от разрешающей способности микроскопа.
Под разрешающей способностью микроскопа понимают наименьшее расстояние между двумя точками, при котором они видны раздельно.
Разрешающую способность определяют по формуле
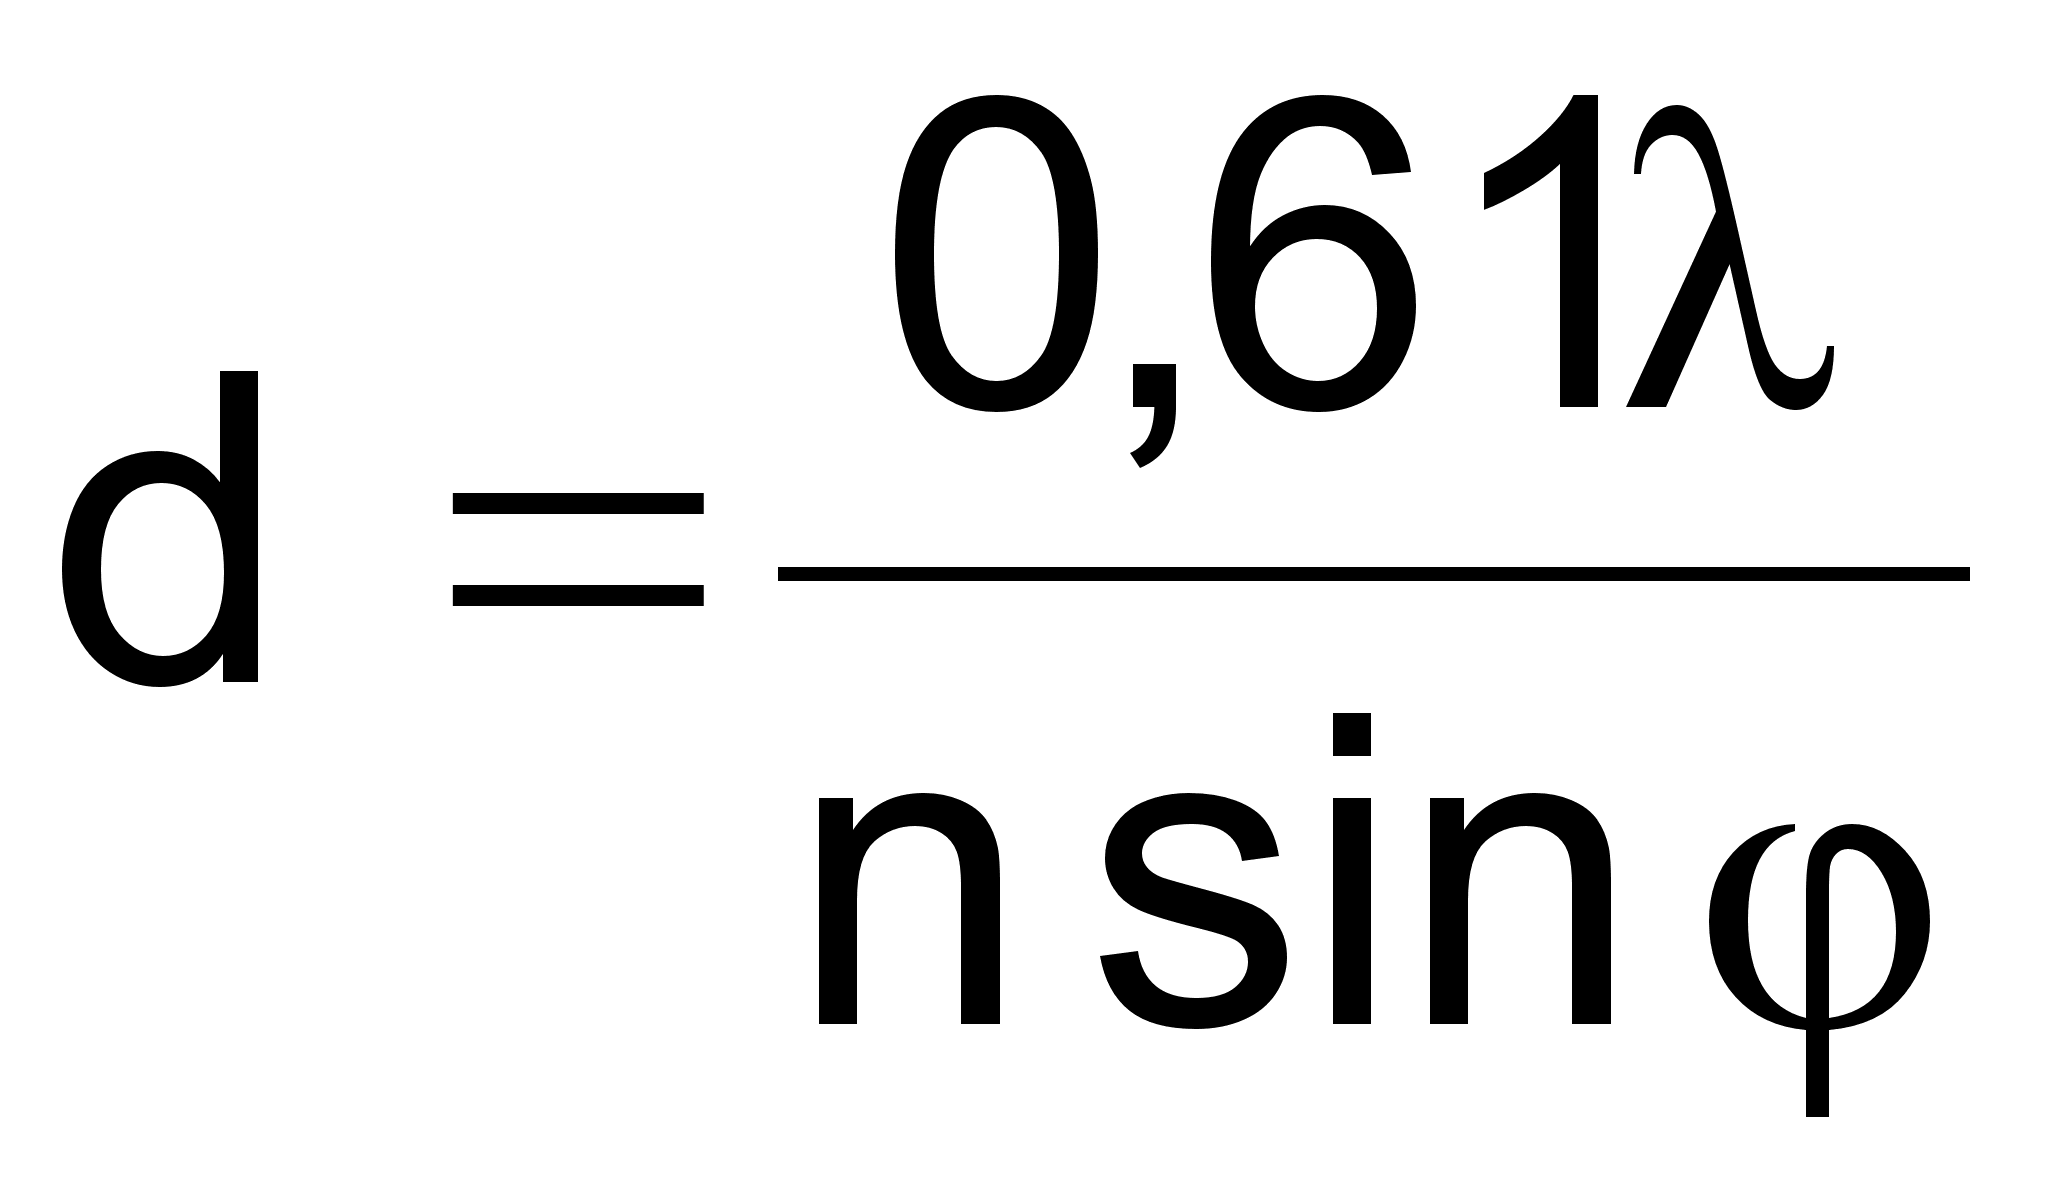 ,
где – длина волны видимого спектра; d – разрешаемое расстояние; n – показатель преломления, для воздуха n = 1, – отверстный (апертурный) угол объектива.
Произведение А = nsin называется апертурой.
При рассмотрении объектов через воздух ( n =1; А = 1; = 0,4 мкм