Поверхностная лазерная обработка
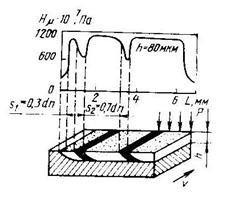
Рис. 3 зависимость микротвердости П от шага обработки s
отпуска ранее закаленного материала
Однородность и толщина покрытия являются важными факторами обеспечения качественного упрочнения. Оптимальная толщина покрытия — 20—50 мкм. Слишком тонкое покрытие снижает глубину упрочнения вследствие быстрого испарения, увеличение также толщины выше указанных значений приводит к неоднородности результатов обработки — образованию как оплавленных, так и недостаточно прогретых участков поверхности.
Наибольшее влияние на изменение размерных параметров упрочнения оказывает плотность мощности излучения. С увеличением плотности мощности растет глубина ЗТВ, что связано с ростом подводимой к материалу удельной энергии. Скорость обработки очень сильно влияет на размерные параметры упрочнения. С ростом скорости, относительного перемещения излучения и обрабатываемой поверхности снижаются как глубина, так и ширина упрочненной зоны.
Увеличение скорости обработки также влияет на изменение микротвердости в упрочненном слое. Так, с увеличением скорости до 6.0 м/мин изменение микротвердости может достигать 400 МПа.
При упрочнении в режиме проплавления материала шероховатость обработанной поверхности резко возрастает с ростом плотности мощности излучения, доходит до максимума при q =50 кВт/см2, а затем начинает постепенно снижаться. При оптимальных режимах обработки Rz =10-20 мкм.
Большое влияние на шероховатость поверхности оказывает скорость обработки. При малых значениях скорости шероховатость довольно велика (Rz=20 мкм), однако с увеличением v шероховатость снижается (при v=8 м/мин Rz=5-8 мкм).
При выборе режимов обработки для ориентировочной оценки глубины упрочненного слоя можно использовать теоретические зависимости, полученные на основе решения уравнения теплопроводности для определенных условий облучения. При этом исходят из положения, что в процессе упрочнения температура поверхности To.o.t должна быть больше температуры закалки T:зак, но не выше температуры плавления Тпл
Максимальные размеры зоны упрочнения по осям Оy и Oz при Т (у, z, t) = Тзак,- определяютея из выражий
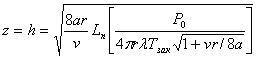

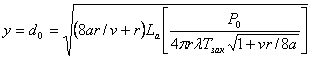 ,
Где  — коэффициент
температуропроводности, здесь к — коэффициент теплопроводности; с и v —
теплоемкость и плотность материала; r — радиус сфокусированного пятна; v —
скорость обработки; Ln — удельная теплота плавления; Ро=АР — эффективная
мощность лазерного теплового источника, здесь А — поглощательная способность
материала; Р — мощность лазерного излучения.
Во многих случаях для выбора режимов обработки уста на
вливаются экспериментальные зависимости, позволяющие в практических условиях
для конкретных материалов оценить параметры процесса. На рис. II показана
номограмма для выбора режимов упрочнения инструментальных сталей. Исходными
данными Для номограммы являются требуемые микротвердость и глубина упрочненного
слоя. В качестве энергетического параметра не пол v. густея плотность энергии
излучения где t — время воздействия лазерного излучения. По зависимостям  и
 устанавливаются плотность энергии излучения,
соответствующая заданным h и H В зависимости от возможностей технологического
оборудования и с учетом обеспечения максимальной производительности выбиваются
мощность излучения, диаметр пятна фокусирования и определяется достигаемая
плотность мощности излучения. По установленным We и q определяется длительность
воздействия излучения.
По диаметру пятна фокусирования du и времени t воздействия излучения определяется скорость v относительного перемещения луча и обрабатываемой поверхности.
С помощью номограммы (на рис. 4) можно решить и обратную задачу — по заданным энергетическим параметрам излучения и скорости обработки определить глубину и твердость упрочненного слоя.
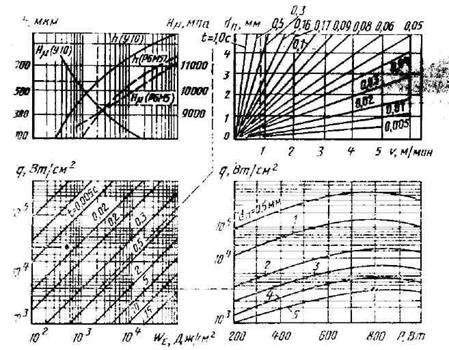
Рис 4. Монограмма для выбора режимов упрочнения непрерывным излучением
2.4. Лазерные легирование, наплавка, маркировка, гравировка
Лазерное легирование отличается от обычного лазерного упрочнения тем, что повышение твердости и других эксплуатационных показателей достигается не только за счет структурных и фазовых превращений в зоне лазерного воздействия, но и путем создания нового сплава с отличным от матричного материала химическим составом. Тем не менее в основе этого нового сплава лежит матричный материал.
В отличие от легирования при лазерной наплавке матричный материал может находиться лишь в небольшом слое между матрицей и направленным слоем, который служит связующей средой. Наплавленный же слой существенно отличается от матричного материала.
Эти виды поверхностной лазерной обработки очень перспективны вследствие роста дефицита чистых металлов типа W, Mo, NiCr, Co. V. Острой необходимости снижения расхода высоколегированных сталей и в связи с этим увеличения надежности и долговечности изделий из менее дефицитных конструкционных материалов.
Процессы локального легирования и наплавки реализуются с помощью как импульсного, так и непрерывного излучения по тем же схемам, что и обычное лазерное упрочнение. Технологические закономерности процесса, помимо ранее рассмотренных, зависят также от способа подачи в зону обработки легирующего состава, вида легирующего элемента (элементов), свойств матричного материала.
Существуют следующие способы подачи легирующего элемента (среды) в зону лазерного воздействия:
* нанесение легирующего состава в виде порошка на обрабатываемую поверхность;
* обмазка поверхности специальным легирующим составом;
* легирование в жидкости (жидкой легирующей среде);
* накатывание фольги из легирующего материала на обрабатываемую поверхность;
* легирование в газообразной легирующей среде;
* удержание ферромагнитных легирующих элементов на матричной поверхности магнитным полем;
* электроискровое нанесение легирующего состава;
* плазменное нанесение покрытия;
* детонационное нанесение легирующего состава;
* электролитическое осаждение легирующего покрытия;
* подача легирующего состава в зону обработки синхронно с лазерным излучением.
Каждый из этих способов имеет свои достоинства и недостатки, которые определяют целесообразность его использования в конкретном случае.
Размеры легированной зоны зависят в основном от энергетических параметров излучения и толщины покрытия из легирующего материала. Как правило, легирование импульсным излучением обеспечивает меньшие размеры легированной зоны, чем при обработке непрерывным излучением. В частности, если при импульсной обработке глубина зоны достигает 0,3—0,7 мм, то применение непрерывного излучения мощных СO2-лазеров позволяет увеличить глубины зоны до 3 мм.
На степень упрочнения влияет как вид легирующего элемента, так и состав матричного материала. Например, при легировании, алюминиевого сплава AЛ 25 железом, никелем и марганцем достигается различная
Микротвердость:
Легирующий элемент П,. МПа
Mn 2180
Xi 2200
Fe . . 3500
После термообработки 1000
Без термообработки 850
Максимальная концентрация К2 элемента в облученной зоне может быть определена из соотношения
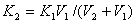
где K1 — концентрация элемента в покрытии; V1— объем покры тия; V2 — объем расплава. Вследствие расплавления материала шероховатость легированной поверхности обычно велика, поэтому после этой операции требуется финишная (абразивная) обработка. Припуск на такую обработку обычно составляет до 0,4 мм.
2.5. Эксплуатационные показатели материалов после лазерной поверхностной обработки
Лазерная поверхностная обработка вызывает улучшение многих эксплуатационных характеристик облученных материалов. Специфическая топография обработанной поверхности, которая характеризуется образованием «островков» разупрочнения, служащих своеобразными демпферами для возникающих структурных и термических напряжений, а также «карманами» для удержания смазочного материала, позволяет существенно повысить износостойкость материала вследствие значительного уменьшения коэффициента трения (порой до 2 раз).
У большей части конструкционных сталей и сплавов наблюдалось увеличение износостойкости после лазерной обработки б 3—5 раз.
Такие механические свойства, как предел прочности σ, ударная вязкость КС, после лазерного облучения несколько снижаются, в то время как предел текучести σ0,2 практически остается без изменения. Однако с помощью дополнительного отпуска для снятия напряжений и σB, и σ0.2 могут быть увеличены в 1,3 раза по сравнению со стандартной термообработкой.
Лазерное упрочнение приводит к повышению теплостойкости (термостойкости) материала, например инструментальной стали Р6М5 па 70—80е С, что влияет на износостойкость режущих инструментов, изготовленных из этой стали. Насыщение матричного материала — алюминиевого сплава АЛ25 — железом, никелем, марганцем, медью приводит к увеличению его жаропрочности в 1,5—4 раза. Такое значительное улучшение жаропрочности представляет большой интерес для двигателестроения, где алюминиевые сплавы работают в условиях высоких температур.
Лазерное облучение позволяет в широких пределах изменять напряженно-деформированное состояние материала. Изменяя условия облучения, можно получать остаточные напряжения разной величины.
При маркировке лазерным излучением достигается миниатюрность наносимого знака. Ширина образующей знака может не превышать 10 мкм при размерах самого знака до нескольких десятков микрометров. Бесконтактность метода и отсутствие механического воздействия позволяют маркировать тонкостенные, хрупкие детали, узлы и изделия в сборе. Высокая точность и качестве знаков гарантируют надежность и стабильность их считывания фотоэлектронными устройствами. К достоинствам лазерной маркировки относятся высокая производительность и возможность полной автоматизации процесса.
Одна из наиболее распространенных схем маркировки Реализует точечно-матричный метод нанесения знаков, при котором каждая матрица представляет собой прямоугольное поле с 63 возможными положениями зон лазерного воздействия (матрица «9X7»). При построчном сканировании излучения энергия подводится по программе к тем точкам матрицы, совокупность которых обеспечивает получение требуемого буквенно-цифрового знака. Зона элементарного воздействия в этом случае представляет собой. микроотверстие (лунку) диаметром 70—80 мкм. При частоте подачи импульсов 4 кГц с помощью матрицы «9X7» можно обеспечить производительность маркировки до 30 знаков в секунду.
Матрица «9x7» позволяет получить качественные знак к
высотой 3 мм и менее. С уменьшением высоты знака отдельные микро-лунки
перекрываются с образованием микроборозд. Маркировка ведется излучением с
модулированной добротностью при длительности импульсов  мкc и высокой пиковой мощности.
Маркировка может также выполняться по схеме, в которой используется специальная маска, формирующая на обрабатываемой поверхности знак требуемой конфигурации. Достоинством этой схемы является то. что весь знак или даже вся требуемая информация из нескольких знаков, заложенная в маске, может быть нанесена за время действия одного импульса или серии из нecкольких импульсов. Это обусловливает высокую производительность процесса. Однако при этом ограничивается разнообразие носителей информации.
Большое распространение лазерная маркировка находит в электронной промышленности и приборостроении. Так, на миниатюрных конденсаторах с обкладкой площадью 2 мм2 с помощью излучении с модулировкой добротностью лазера па алюмопттриевом гранате (ЛИГ) наносятся фирменный знак и величина емкости.
На поверхности кремниевых и ферритовых элементов магнитных головок наносятся маркировочные знаки высотой I мм при глубине знака 20 мкм. Нанесение семизначного числа на кремниевую пластину занимает 50 с, а одной цифры на ферритовую поверхность — 1с. Сетка и специальные знаки наносятся лазерным излучением на стеклянные элементы приборов. Предварительно на обрабатываемую поверх ность наносится слой графитового порошка. При плавлении стекла графит внедряется в расплав, з результате чего на стекле сохраняется хорошо различимый и надежно зафиксированный след.
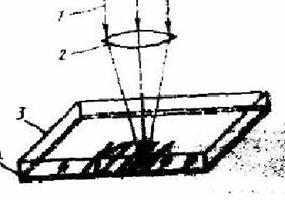
Рис. 5 Схема лазерной маркировки поверхности детали из стекла
На детали из прозрачных материалов маркировочные обозначения, сетки и другие специальные знаки могут наноситься следующим оригинальным способом. Под стеклянную деталь подкладывается металлическая пластина (например, оцинкованная жесть). Излучение, сфокусированное линзой 2, направляется через стекло 3 и концентрируется на металлической поверхности 4 (рис. 5). При перемещении луча по заданной программе в результате испарения металла на стекло напыляется тонкая металлическая пленочная дорожка в соответствии с программой перемещения луча.
С помощью лазерного излучения маркировочные знаки можно наносить на детали и изделия из неметаллических материалов, бумаги, картона, стекла, различных композитных и полимерных материалов.
В связи с расширением использования высокооборотных механизмов, машин, агрегатов, навигационных и инерционных систем актуальность приобретает проблема совершенствования процесса балансировки, повышения ее точности, производительности.
Применение лазерного излучения для устранения дисбаланса в балансировочных установках позволяет не только повысит: точность и производительность процесса, но и добиться полной автоматизации этой сложной н трудоемкой операции. Лазерный способ уравновешивания даст возможность устранять дисбаланс в период вращения изделия за один его пуск, что значительно упрощает технологический процесс.
Одна из схем реализации процесса предполагает вращение балансируемой детали и фокусирующей системы с равной частотой. При такой схеме во время балансировки фактически воспроизводится процесс лазерной прошивки несквозных отверстий импульсным излучением при неподвижной детали. Возможен и другой путь достижения этого эффекта, но без сообщения дополнительного вращения фокусирующей системе. При этом длительность импульса подбирается настолько малой, что имитируется процесс обработки неподвижной детали. Такие длительности обеспечиваются при генерации излучения в режиме модулированной добротности. При E=35 Дж, t=:0,1 мс, q=3,51010 Вт/см2 съем на один импульс составляет для стали 18ХН9Т — 0,3 мг, латуни ЛЦ40С — 1,5 мг, дюралюминия Д16Т — 1,8 мг.
Задачи маркировки и гравирования решаются двумя путями: с помощью проекционного метода и с помощью гравирования и перфорирования символов на поверхности маркируемого изделия.
Фирма IBM Deutschland (ФРГ) использует проекционный метод маркировки. В качестве источника излучения в установку введен лазер на рубине с энергией в импульсе 20 Дж и частотой следования импульсов 1 Гц. Для формирования символа служит проекционная система, состоящая из телескопа с матовым стеклом, маски и фокусирующего объектива. Маска выполнена в виде диска из молибденовой фольги с прорезями в форме цифр и букв. По команде ЭВМ диск поворачивается на нужный угол и происходит засветка нужного символа. Фокусирующий объект передает изображение этого символа на маркируемую поверхность.
Реализуя второй метод, фирма Siemens на основе АИГ лазера с выходной мощностью до 100 Вт создала лазерную систему Silamatik для нанесения надписей на материалы с помощью лазера посредством отклоняющей оптики и системы зеркал.
Фирмы Holobeam и Teradyne в своем оборудовании используют лазеры на АИГ с модуляцией добротности и непрерывной накачкой.
В СССР разработан лазерный гравировальный автомат, предназначенный для прямого изготовления офсетных форм непосредственно с оригинала, минуя фоторепродукционные и фотохимические процессы.
Оригинал со штриховым или полутоновым изображением на непрозрачной или прозрачной основе закрепляется на одном цилиндре автомата, а формная пластинка — на другом цилиндре.
В качестве формного материала используется гладкая алюминиевая фольга с предварительно нанесенным лаковым подслоем, поглощающим лазерное излучение, и полимерным антиадгезионным покрытием.
Электрооптическая система построчно считывает оригинал, преобразуя оптическое изображение в электрический сигнал, который через модулятор управляет лазерным лучом. В качестве источника излучения используется СО2-лазер, работающий в непрерывном режиме генерации.
Лазерное излучение можно использовать для
предварительного нагрева слоя материала на заготовке перед последующим
удалением его режущим инструментом. При нагреве улучшается обрабатываемость
стали вследствие изменения механических характеристик материала в зоне
стружкообразования, увеличения его пластичности, снижения прочности и
твердости. Однако наиболее распространенный в настоящее время метод
предварительного нагрева с помощью плазменной струи позволяет локализовать
тепловое воздействие лишь до пятна диаметром 6—8 мм, что значительно превышает
подачу инструмента на оборот заготовки и приводит к образованию ЗТВ больших
размеров. Поэтому применение плазменного нагрева ограничивается обдирочными,
черновыми операциями механической обработки. Кроме того, установка плазмотрона
загромождает зону обработки, а в случае образования слив-нон стружки имеется
опасность короткого замыкания с корпусом плазмотрона. Эти недостатки
устраняются при лазерном нагреве. Лазерное воздействие можно локализовать таким
образом, чтобы нагреву подвергалась только зона стружкообразования (рис. 6, а).
Эффективность 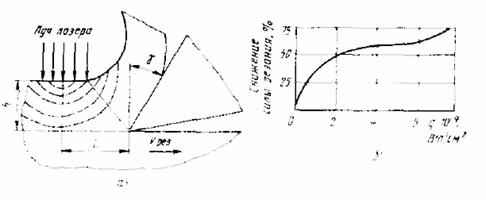
Рнс. 6. Схема лазерного воздействия при механической обработке
использования