Разработка технологического процесса изготовления передней панели измерителя микропробоя ИМП-3Т
dотв<(5 – 3,5)*S, где
sв – предел прочности материала
sв=180
МПА=180 Н/мм2 (таблица
2);
 0,07
(таблица 6).
Усилие пробивки окна 85+0,87 ґ25+0,52 мм (1 шт.):
Р=L*s*sв=(85мм+25мм) *4мм*180 Н/мм2=158400 Н.
Усилие пробивки отверстия Ж15+0,43 мм (3 шт.):
Р=p*d*s*sв =3,14*15мм*4мм*180 Н/мм2=33930 Н.
Усилие пробивки отверстий Ж8+0,36 мм (7 шт.):
Р=p*d*s*sв =3,14*8мм*4мм*180 Н/мм2=18095 Н.
Усилие пробивки отверстий Ж6+0,3 мм (4 шт.):
Р=p*d*s*sв =3,14*6мм*4мм*180 Н/мм2 =13570 Н.
Суммарное усилие:
Р=158400+33930*3+18095*7+13570*4=441135 Н.
Рсн=Р*k=441135*0,07=30880 Н.
Необходимое усилие пресса:
Рпр=Р+Рсн=441135+30880=472015 Н= 472 кН.
Вывод: в результате расчёта выяснили, что необходим пресс для пробивки отверстий усилием 472 кН.
б) Определение размеров матрицы и пуансона.
Как написано выше, размер пуансона определяется формулой
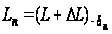 ,
а размер матрицы
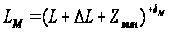 ,
где
 = 0,4мм,
 =0,08мм,
 =0,04мм
(по табл.7 и 8).
Для прямоугольного отверстия размером (85+0,87 х 25+0,52):
Длина пуансона 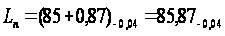 мм;
Ширина
пуансона 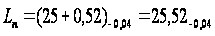 мм;
Длина матрицы 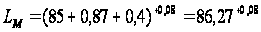 мм;
Ширина
матрицы 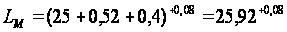 мм;
Для отверстий Ж6+0,3:
Диаметр
пуансона 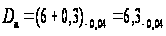 мм;
Диаметр
отверстия
матрицы
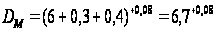 мм;
Для отверстий Ж8+0,36:
Диаметр
пуансона 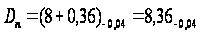 мм;
Диаметр
отверстия
матрицы
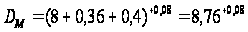 мм.
Для отверстий сложной формы Ж15+0,43 мм шириной 10+0,36 мм:
Размеры пуансона
Dn=(D+DD+zмин)-dn=(15+0,43)-0.04=15,43-0.04 мм.
Lм= (10+0,36+) +0.08=10,36-0.04 мм.
Размеры отверстия матрицы
Dм= (15+0,43+0,4) +0.08=15,83+0.08
Lм= (10+0,36+0,4) +0.08=10,76+0.08 мм.
5. Расчет режимов резания при сверлении
По справочнику
находим, что
при сверлении
сплавов алюминия
быстрорежущими
сверлами при
диаметре сверла
от 2 мм до 7 мм
оптимальная
стойкость
инструмента
 мин.
По справочнику находим, что при сверлении сплавов алюминия сверлами с диаметром от 2 до 6 мм подача S0=0,2 мм/об и соответственно:
 ,
 ,
 ,
 ,
 ,
 .
При обработке сплавов алюминия быстрорежущими сверлами коэффициент на качество обрабатываемого материала:
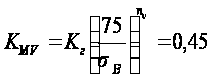 .
По справочнику
находим, что
поправочный
коэффициент
на инструментальный
материал
 .
По справочнику
находим, что
при отношении
длины сверления
к диаметру
сверления менее
трех
 .
Подставляя полученные значения в формулу скорости резания при сверлении, получаем для сверл разных диаметров:
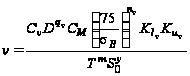
Для отверстия диаметром Ш4мм:
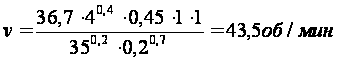
Для отверстия диаметром Ш4,5мм:
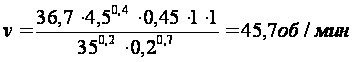
6. Расчет
величины осевой
силы
 и крутящего
момента

При сверлении
сплавов алюминия
значение коэффициента
 определяется
по формуле:
 ,
где
 .
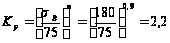 Н/мм
Подставляя
попеременные
значения в
формулы осевой
силы и крутящего
момента, получаем
и
.
По справочнику
находим, что
для сплавов
алюминия с Н/мм2
 ;
 ;
 .
 ;
 ;
 X=2
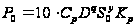
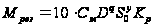
Для отверстия диаметром Ш4 мм:
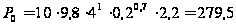 Н
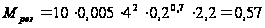 Н*мм
Для отверстия диаметром Ш4,5 мм:
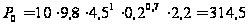 Н
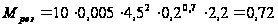 Н*мм
7. Описание работы штампа последовательного действия
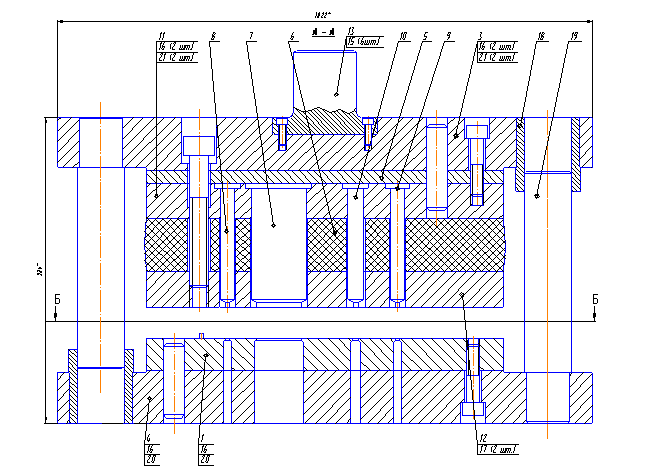
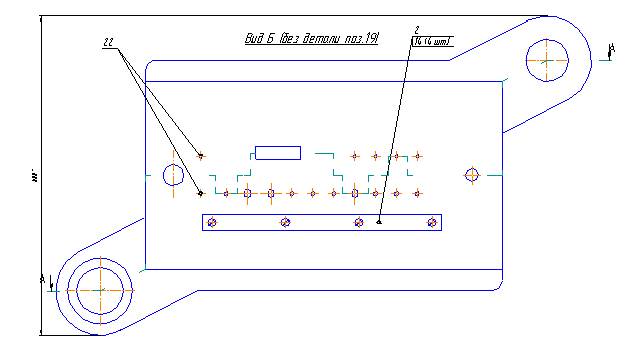
Рис.2. Штамп пробивки.
Основные элементы штампа для пробивки показаны на рис.2. Штамп состоит из нижней неподвижной плиты 4, к которой штифтами 20 и винтами 16 прикрепляется матрица 1. На матрице установлены направляющая 2, служащая для направления полосы, и упоры 22.
Конструктивной основой верхней подвижной части штампа является верхняя плита 3, прикрепляемая к ползуну пресса при помощи хвостовика 13. К верхней плите при помощи штифтов 21 и винтов 16 прикреплен пуансонодержатель 11 и пуансоны 7-10. Между пуансонами и верхней плитой установлена закаленная прокладка 5. Съемник 12 (крепится винтами 17) и резина 6 служат для съема полосы с пуансонов при ходе подвижной части штампа вверх после пробивки детали. Верхняя и нижняя части штампа ориентируются при помощи колонок 19 и втулок 18. Работает штамп следующим образом.
Заготовка, в которой пробиваются отверстия, вручную подается в штамп и направляется при помощи направляющей 2 до упоров 22. При движении подвижной части вниз съемник 12 подходит к заготовке и останавливается. При дальнейшем движении подвижной части резина сжимается, пуансоны выдвигаются из съемника, при этом пуансоны 7-10 производят пробивку отверстий заготовки. Отход, полученный при пробивке отверстий, проваливается вниз через отверстия. В крайнем нижнем положении пуансоны на некоторой длине находятся в отверстиях матрицы, а заготовка - надета на пуансоны.
При движении подвижной части вверх резина распрямляется, при этом съемник перемещается относительно пуансонов вниз и снимает с них заготовку, которая остается на матрице.
8. Методы покрытия
В машиностроении применяют покрытия лакокрасочные, гальванические, окисными и пластмассовыми пленками. Лакокрасочные покрытия - применяют как декоративные, а также для защиты металлических поверхностей от коррозии и деревянных поверхностей от влаги и загнивания. Процесс нанесения лакокрасочных покрытий состоит из трех основных этапов: подготовки поверхности к покрытию, ее окраски и сушки, отделки окрашенной поверхности.
Подготовка поверхности к покрытию включает очистку и выравнивание поверхности, ее грунтовку и шпаклевку с последующим шлифованием. Окраска поверхности производится в один или несколько слоев. Для окраски применяют масляные и эмалевые краски и лаки.
Качество лакокрасочного покрытия во многом зависит от способа его сушки. Сушка — это сложный химический процесс, состоящий из испарения растворителя и окисления или полимеризации пленки. Существуют два метода сушки: естественная и искусственная. Естественная сушка производится при температуре 18—25°С и является довольно длительным процессом. Искусственная сушка ускоряет процесс высыхания пленки и значительно улучшает покрытие, увеличивая его твердость, водостойкость и другие качества.
Отделка окрашенной поверхности включает лакирование, полирование и художественное оформление. Лакирование обеспечивает повышенную стойкость покрытия и придает ему блеск; лаковое покрытие наносится на окрашенную поверхность в один или несколько слоев. Полирование производят для получения особо ровной и блестящей поверхности. Художественное оформление предусматривает нанесение узких декоративных линий, рисунков и фабричных знаков.
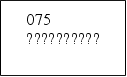
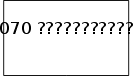
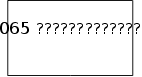
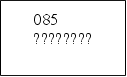
9. Структурная схема маршрутного технологического процесса изготовления передней панели измерителя микропробоя ИМП-3Т


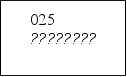
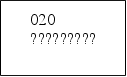

10. Операционный технологический процесс изготовления передней панели измерителя микропробоя ИМП-3Т
|
А/Б |
№ опер |
Наименование и содержание операции |
| А | 005 |
Заготовительная |
| Б | Гильотинные ножницы НД-3316Г | |
| О |
1.
Торцевать
лист на угол
90 2. Разрезать лист на полосы шириной 465 мм. Резать вдоль короткой стороны листа. Из листа 3 полосы. 3.
Торцевать
полосу на угол
90 4. Разрезать полосу на заготовки размером 465х155мм. Из полосы 6 заготовок. 5. Уложить заготовки в тару. |
|
| Т | Тара специальная | |
| А | 010 |
Фрезеровочная |
| Б | Универсальный фрезерно-сверлильный станок ВШ-029 | |
| О |
1. Извлечь заготовку из тары. 2. Фрезеровать заготовку по контуру согласно чертежу. 3. Уложить заготовку в тару. |
|
| Т | Тара специальная | |
| А | 015 |
Штамповочная |
| Б | Пресс механический КД1428В | |
| О |
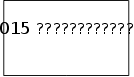
1. Извлечь заготовку из тары. 2. Установить заготовку в пресс по направляющей до упора. 3. Включить пресс. 4. Пробить в соответствии с чертежом 4
отв.
3
отв. сложной
формы
5. Поместить заготовку в тару. |
|
| Т |
1.Тара специальная 2. Штамп пробивки. |
|
| А | 020 |
Слесарная |
| Б | Верстак слесарный | |
| О |
1. Извлечь заготовки из тары. 2. Притупить острые кромки заготовок. 3. Поместить заготовки в тару. |
|
|
1. Тара специальная 2. Напильник ГОСТ 1465-80 |
||
| А | 025 |
Контроль |
| Б | Стол рабочего | |
| О |
1.Извлечь заготовки из тары. 2.Контролировать размеры заготовок и пробитых отверстий на соответствие чертежу. 3.Поместить заготовки в тару. |
|
| Т |
1. Тара специальная. 2. Штангенциркуль ШЦ-II-370-0.05 ГОСТ 16680 3.
Калибр-пробки
4. Мерители 456-1мм, 152-0,8мм. |
|
| А | 030 |
Сверлильная |
| Б | Универсальный фрезерно-сверлильный станок ВШ-029 | |
| О |
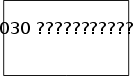
1. Извлечь заготовку из тары. 2. Установить заготовку на станке. 3.
Установить
сверло
4. Включить станок. 5. Сверлить отверстия в соответствии с чертежом 4
отв.
6. Выключить станок. 7.
Установить
сверло
8. Включить станок. 9. Сверлить отверстия в соответствии с чертежом 8
отв.
10. Выключить станок. 11.
Поменять сверло
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |
 .
 6
мм. 7 отв.
 8
мм. 1 отв. 85
 25
мм.