Расчет металлорежущих инструментов
принимаем для всех ступеней развертки число зубьев 8 [2,стр. 27, табл. 6].
Распределения зубьев развертки
Для устранения огранки отверстия распределения зубьев развертки должно быть неравномерным, разность между соседними угловыми шагами определяется зависимостью
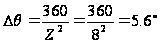 ,принимаем
 ;
Определим значения угловых шагов
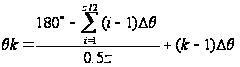
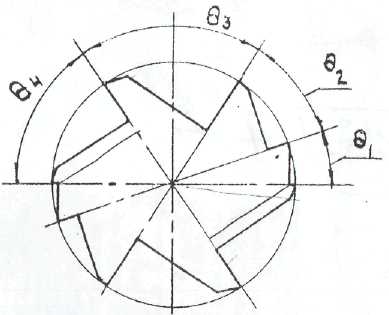
Рисунок 2.2 Распределения зубьев развертки
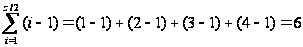
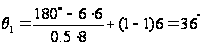
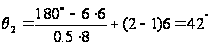
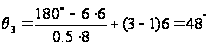
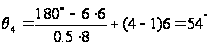
Глубина стружечной канавки
Глубину стружечной канавки целесообразно выполнять переменой, что позволяет использовать для всех стружечных канавок фрезу с постоянным профільнім углом . Тогда глубину канавка можно определить зависимостью
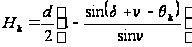
Где
 - угол, соответствующий
ширине спинки;
ν – угол профиля фрезы, принимаем 90є ;
с – ширина спинки зуба, приведена в таблице
Таблица 2.1 Ширина спинки зуба
| d,мм | Z1-1 | Z2-2 | Z3-3 | Z4-4 |
| 20 | 1.0 | 1.3 | 1.1 | 1.2 |
| 28 | 1.2 | 1.5 | 1.3 | 1.4 |
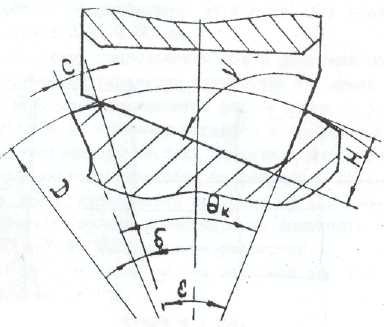
Рисунок 2.3 Размеры стружечной канавки
Угол соответствующий ширине спинки для Ш20 мм
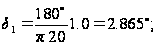
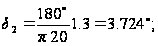
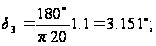
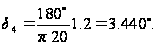
Тогда глубина стружечной канавки
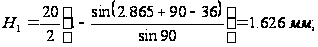
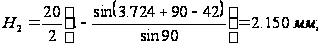
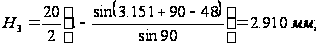
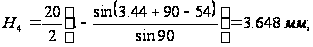
Угол соответствующий ширине спинки для Ш28 мм
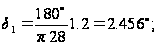
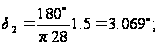
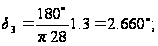
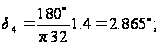
Тогда глубина стружечной канавки
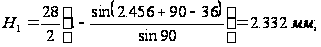
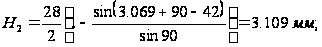
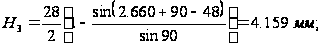
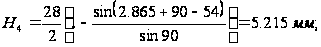
Хвостовик развертки
Хвостовик комбинированной развертки принимаем цилиндрический диаметром 20 мм. Это делается с целью закрепления инструмента в плавающем патроне, так как у отверстия есть погрешность изготовления, а инструмент надо установить по центру. С помощью конического хвостовика, который закрепляет инструмент жестко, это осуществить невозможно.
3 РАСЧЕТ ДОЛБЯКА
3.1 Исходные данные для проектирования долбяка
- модуль колес mк=3.75 мм;
- профильный
угол aк= ;
- числа зубьев шестерни Z1 =25 и колеса Z2=40;
- степень точности колес, которые нарезаются: 7-D;
- материал обрабатываемых колес: сталь ст.5.
3.2 Определение дополнительных технологических данных, необходимых для расчета долбяка
Диаметры делительных окружностей :
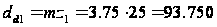 мм
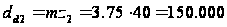 мм
Диаметры окружностей выступов:
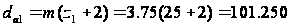 мм
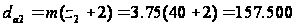 мм
Диаметры окружностей впадин:
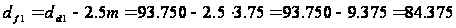 мм
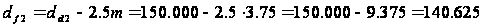 мм
Диаметры основных окружностей :
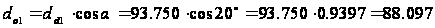 мм
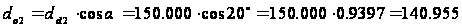 мм
Высота головки зуба :
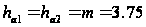 мм
Толщина зуба по делительной окружности :
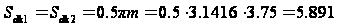 мм
Шаг по делительной окружности зубьев колес :
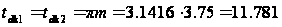 мм
Межцентровое расстояние передачи :
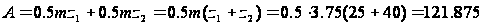 мм
Действительный угол зацепления в передаче
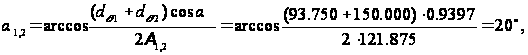
где A1,2 - межосевое расстояние в зубчатой передаче, рассчитывается по формуле теории зубчатого зацепления, мм.
3.3 Определение геометрических параметров долбяка
3.3.1. Передний угол на вершине долбяка
Данный долбяк является чистовым, следовательно передний угол принимается γв = 5° [1,стр. 25].
3.3.2 Профильный угол долбяка
Чтобы уменьшить искривление профиля, связанного с наличием угла γв, профильный угол исходного контура долбяка aи при изготовлении принимается больше, чем профильный угол колес, которые нарезаются, aк. Он определяется по формуле
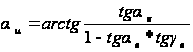 ,
где aк – профильный угол обрабатываемого колеса;
aв и gв – задний и передний углы при вершине долбяка соответственно.
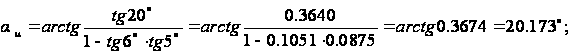
3.3.2 Задний угол на вершине
Для стандартных довбяков aв = 60 [1,стр. 25].
Необходимо проверить выполнение условия:
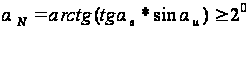
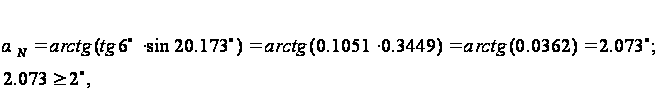
следовательно условие выполняется.
3.4 Определение размеров долбяка в исходном сечении
Для того, чтобы было возможно нарезать долбяком данную пара зубчатых колес, необходимо чтобы у долбяка и колес, которые нарезаются, совпадали следующие параметры: модуль (m1 = m2 = mи). Кроме того, необходимо, чтобы шаг долбяка был равным шагу зубчатых колес, которые нарезаются,
tdи=td1=td2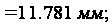
3.4.1. Толщина зуба на делительной окружности долбяка по нормали.
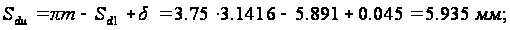
где d = 0.045- боковой зазор в передаче [1,стр. 49, табл. 1].
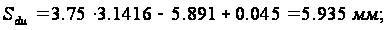
3.4.2 Высота зуба долбяка
Для того, чтобы внутренний диаметр долбяка во время нарезания не контактировал с внешним диаметром колеса, высота зуба долбяка принимается равной:
hи = 2,5m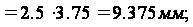
haи = hfи
= 1,25m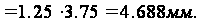
3.4.3 Делительный диаметр долбяк
Номинальный делительный диаметр долбяка Ddи=100 мм [1,стр. 50, табл. 4].
3.4.4 Число зубьев долбяка
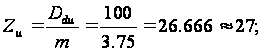
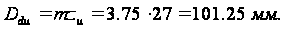
3.4.5 Теоретический диаметр основной окружности
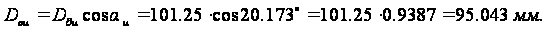
3.4.6 Диаметр внешней окружности долбяка
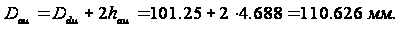
3.4.7 Диаметр внутренней окружности долбяка
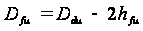
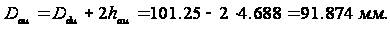
3.4.8 Боковой задний угол в плоскости, параллельной оси долбяка
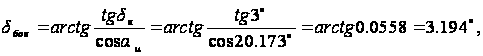
где - dн=3°- номинальный задний угол [1,стр. 27].
3.4.9 Угол давления на вершине зуба
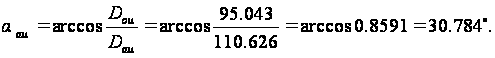
3.4.10 Толщина зуба на вершине
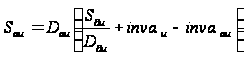 ,
где
 =0.0153,
 =0.0584;
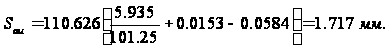
3.5 Определение исходных расстояний долбяка
Расчет долбяка в основном сводится к определению оптимальных значений исходных расстояний для конкретных условий работы. Проектный расчет должен обеспечить получение идентичных размеров зубьев колеса, которое нарезается, за весь срок службы долбяка, исключая опасность подрезания ножки или неполной обработки головки зуба изношенным довбяком, а также образование большой переходной кривой новым долбяком.
3.5.1 Определение положительного исходного расстояния долбяка
При расчете долбяка необходимо принимать максимальное значение коэффициента смещения xmax. Это повышает качество обрабатываемой поверхности и точность профиля колеса, которое нарезается.
Максимальный коэффициент смещения ограничивается: 1) заострением зуба долбяка; 2) интерференцией с переходными кривыми, которая может возникнуть в процессе зацепления зубчатых колес, нарезанных данным долбяком.
Одним из ограничений при выборе величины исходного расстояния aн является недопустимость заострения вершин зубьев долбяка, что имеет место при больших величинах aн и может привести к быстрому износу вершины зуба. Во избежание этого зуб долбяка должен иметь по окружности выступов некоторую минимальную толщину зуба Samin.
Минимальная толщина зуба долбяка по окружности выступов определяется по формуле
Samin =к*m,
где к = 0.26– коэффициент, который зависит от модуля [1,стр. 28].
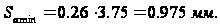
Рассчитываем действительную толщину зуба нового долбяка по окружности выступов по формуле
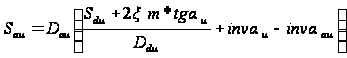 ,
где xmax= 0.46 - максимальный коэффициент смещения, определяется графически [1,стр. 28];
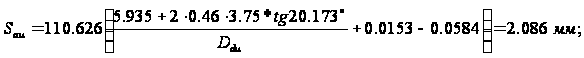
и проверяем выполнение условия
SaиіSamin.
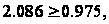
следовательно условие выполняется.
Выбранное значение коэффициента смещения необходимо проверить на отсутствие интерференции с переходными кривыми. Для этого должны быть соблюдены следующие условия:
первое условие отсутствия переходной кривой на зубьях шестерни
ρ1- ρи1 ≥0,
где
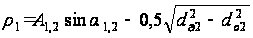 ,
мм - наибольший
радиус кривизны
профиля зуба
шестерни,
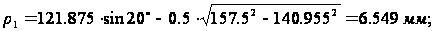
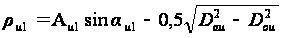 -
наибольший
радиус кривизны
профиля зуба
долбяка
при нарезании
шестерни,
aи1 – угол зацепления в передаче шестерня- долбяк,
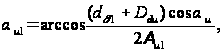
 Аи1
– межцентровое
расстояние
в передаче
шестерня-
долбяка,
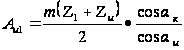 .
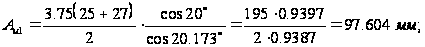
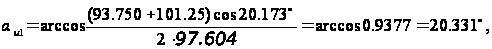
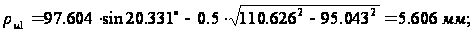
ρ1- ρи1 =6.549 – 5.606 =0.943 ≥ 0,
следовательно условие выполняется.
Второе условие отсутствия переходной кривой на зубе колеса
ρ2— ρи2 ≥0,
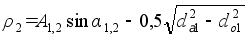 где
, мм - наибольший
радиус кривизны
профиля зуба
колеса,
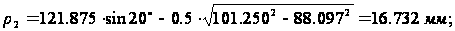
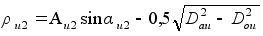
, мм - наибольший радиус кривизны профиля зуба долбяка при нарезании колеса,
aи2 – угол зацепления в передаче колесо- долбяк,
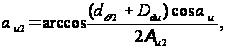
Аи2 – межцентровое расстояние в передаче колесо- долбяк,
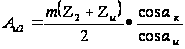 ,
мм.
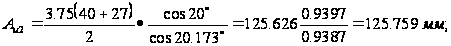
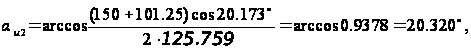
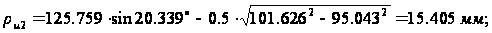
ρ2— ρи2 =16.732 – 15.405 = 1.327 ≥ 0,
следовательно условие выполняется.
Так как при избранном xmax опасности интерференции по заострению зуба не возникнет, то положительный коэффициент смещения долбяка ξн принимается равным xmax=0.46.
Положительное исходное расстояние aн передней поверхности долбяка от исходного сечения определяется по формуле
 ,
мм.
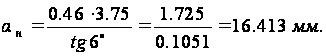
3.5.2 Отрицательное исходное расстояние долбяка
Отрицательное исходное расстояние долбяка определяет размеры долбяка после всех переточек. Толщина долбяка, которая осталась, ограничивается: 1) прочностью зубьев долбяка; 2) срезанием кромок зубьев колес, которые нарезаются, прямолинейным участком ножки зуба долбяка; 3) подрезанием зубьев колес, которые нарезаются.
Допустимая величина среза кромки колеса ∆R зависит вот условий работы передачи, степени точности и назначается конструктором. Если срезание кромки не допускается, то ∆R=0.
Минимальный коэффициент смещения ξmin, при котором высота среза кромки колеса будет равняется допустимой величине ∆R, определяется по формуле
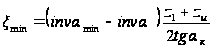 ,
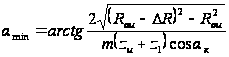 .
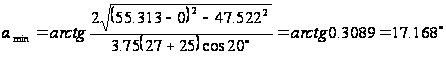 ;
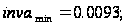
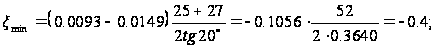
Рассчитанное значение ξmin проверяют на отсутствие подрезания зуба колеса.
Подрезание исключается, если выполняется условие
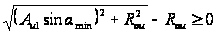 .
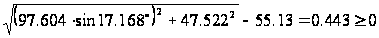 ,
следовательно условие выполняется.
Максимальное
отрицательное
исходное расстояние
предельно
сточенного
долбяка
 определяется
по формуле
 ,
мм.
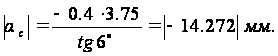
3.6 Определение высоты долбяка
3.6.1 Максимально возможная величина стачивания долбяка вдоль его оси
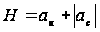 ,
мм.
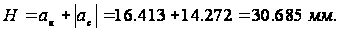
3.6.2 Высота долбяка
Так как рассчитанная величина возможного стачивания долбяка Н превышает максимально допустимую по технологическим возможностям шлифования высоту долбяка Ви = 28мм [1,стр. 50, табл. 4], то как окончательную высоту долбяка принимается величина Ви=28мм,.
Выберем вариант расположения исходного сечения долбяка.
Так как ан =16.413 мм > 0,5Ви=14 мм и ас =14.272мм > 0,5Ви=14 мм ,то положительное исходное расстояние ан=ас = 0,5Ви=14 мм [2,стр. 31, пункт 2].
3.7 Определение размеров долбяк по передней поверхности
3.7.1 Внешний диаметр нового долбяка
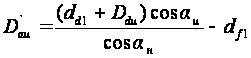 ,
мм,
где aн - станочный угол зацепления нового долбяка
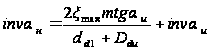 .
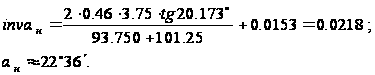
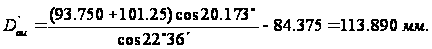
3.7.2 Толщина зуба на делительной окружности по нормали
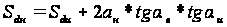 ..
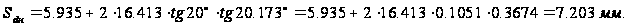
3.7.3. Высота головки зуба долбяка по передней поверхности
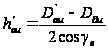 ,
мм.
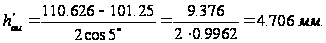
ЗАКЛЮЧЕНИЕ
В ходе проделанной работы был произведён расчёт и проектирование заданных режущих инструментов, разработаны их рабочие чертежи, приведенные в приложении с указанием предельных отклонений их размеров и шероховатостей на поверхности инструмента.
СПИСОК ИСПОЛЬЗОВАНОЙ ЛИТЕРАТУРЫ
Методичні вказівки до виконання проекту з дисципліни “Різальний інструмент”.Розрахунок інструментів для обробки зубчастих коліс та шліцьових валів./ Укладачі: І.О. Малишко, І.В. Кисельова.- Донецьк: ДНТУ, 2007.- 53 с.
Методические указания к выполнению контрольных работ по курсу «Проектирование и производство металлорежущих инструментов»/ Сост.: И.А. Малышко, С.Л. Толстов. -Донецк: ДПИ,1991.-39с.
Методичні вказівки до виконання курсового проекту з дисципліни „Різальні інструменти”.Розрахунок комбінованої протяжки для обробки шліцьової втулки/ Укладачі: І.В. Кисельова.- Донецьк: ДНТУ, 2008.- 29 с.
Справочник инструментальщика / И.А. Ординарцев и др.- Л.: Машиностроение, 1987.-846 с.
Мягков В.Д. Допуски и посадки: В 2 т.- Машиностроение, 1982.