Виготовлення деталей та їх класифікація
 ;
в)
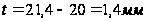 ;
г)
 .
Ширина фрезерування: а) В = 35 - 12 - 2 = 21 мм
б) В = 6 мм
в) В = 12 мм
г) В = 7,5 мм
Вибираємо для розрахунку найбільш тяжкі умови роботи - прорізання пазу (пункт б). Для нього і визначаємо режими різання.
Подача: Sz = 0,05 мм/зуб таблиця 35 с.284 [3] Z = 4 - число зубців кінцевої фрези. Швидкість різання:
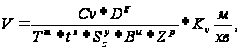 с.282 [3]
Кuv= 1,0. Решта коефіцієнтів ті ж самі.
V=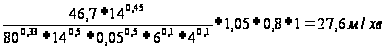
Число оборотів фрези:
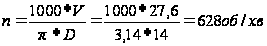
Коректуємо по паспорту верстату: nф = 630об/хв.
Фактична швидкість різання:
Vф=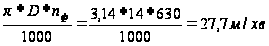
Розраховуємо силу Pz, що виникає при фрезеруванні:
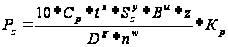
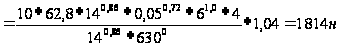
Потужність, що витрачається на різання:
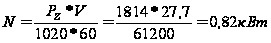
Порівняємо з потужністю верстату:
Nвер = 8 * 0,85 = 6,8 кВт
0,82 < 6,8 N < N вер - за такими умовами процес різання є можливим.
Довжина робочого ходу:
L рх = Lа + Lб + Lв + Lг, мм,
де: Lа =
55 мм - розраховано
за допомогою
комп’ютера;
Lб = 18 + 8 + 2 = 28 мм - довжина
пазу, урізання
і перебігу
фрези; Lв =
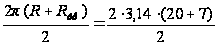 + 2 + 2 = 89 мм - довжина
половини R20+Rфр,
урізання і
перебігу фрези;
Lг=
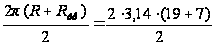 + 3 + 2 = 87 мм - довжина
половини R19+Rфр,
урізання і
перебігу фрези.
L рх = 55 + 28 + 89 + 87 = 259 мм
Основний
час:
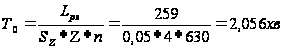 .
Перехід 2. Фрезерувати паз шир.14 мм під "ластівки хвіст".
Інструмент: кінцева кутова фреза для пазів типу "ластівки хвіст" Ш20 МН 407-65 таблиця 8 с.60 [6]
Глибина
різання (максимальна):
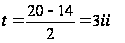
Подача: Sz = 0,03 мм/зуб Z = 8 - число зубців фрези.
Швидкість різання:
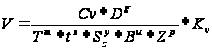 =
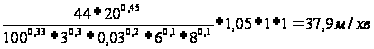
Число оборотів фрези:
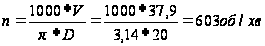
Коректуємо по паспорту верстату: nф = 500 об/хв.
Фактична швидкість різання:
Vф =
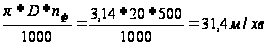
Розраховуємо силу Pz, що виникає при фрезеруванні:
=
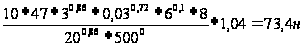
Потужність, що витрачається на різання:
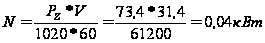
Порівняємо з потужністю верстату:
0,04 < 6,8 N < N вер - за такими умовами процес різання є можливим.
Довжина робочого ходу:
L рх = L + L1 = 18 + 22 = 40 мм
Основний час:
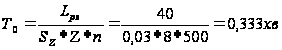
Перехід
3. Зенкерувати
отв.Ш16,8
до Ш19,4+0,3.
Інструмент:
зенкер Ш
19,4 Р6М5 ГОСТ 12489-71. Глибина
різання: t =
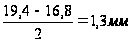 .
Подача: S = 0,6 мм/об.
Швидкість
різання:
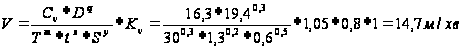
Число оборотів зенкера:
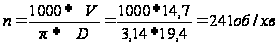
По паспорту:
 = 200 об/хв
Фактична швидкість різання:
 =
 =
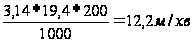
Крутячий момент при зенкеруванні:
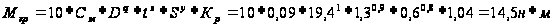
Потужність, що витрачається на зенкерування:
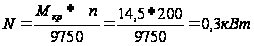
Порівнюємо з потужністю верстату:
0,3 < 6,8 N < Nв.
Основний час:
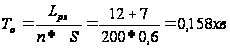
Перехід 4. Свердлити отв.Ш4,3 на глибину 10+0,36 під різьбу М5.
Інструмент: свердло Ш4,3 Р6М5 ГОСТ 10902-77.
Глибина
різання: t =
 .
Подача: S = 0,1 мм/об
Швидкість різання:
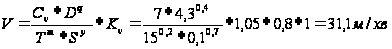
Число оборотів свердла:
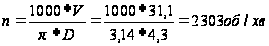
По паспорту:
= 1600 об/хв
Фактична швидкість різання:
=
=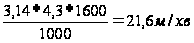
Крутячий момент при свердлінні:
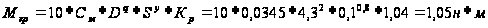
Потужність, що витрачається на свердління:
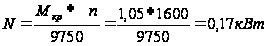
Порівнюємо з потужністю верстату:
0,172 < 6,8 N < Nв.
Основний час:
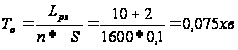
Загальний основний час на операцію:
То = 2,056 + 0,333 + 0,158 + 0,075 = 2,622 хв
Допоміжний час для верстатів з ЧПУ (разом з основним) встановлюється хронометражем, тобто вимірюється в процесі обробки секундоміром. Орієнтовно допоміжний час можна прийняти у розмірі 30% від основного:
Тд = 0,3То = 0,3 ∙ 2,622 = 0,787 хв.
Вимірювання деталі можна робити під час обробки наступної деталі.
Оперативний час:
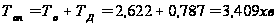
Штучний час:
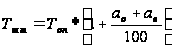
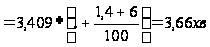
Підготовче - заключний час: Тnз = 7 + 17 = 24 хв
Величина партії деталі:
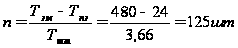
Штучно - калькуляційний час:
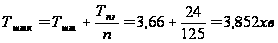
Операція 035 Довбальна.
Верстат: довбальний мод.7А412.
Інструмент: різець довбальний Т5К10 спеціальний СПК 010.28.006.00.00.
Довбати зубці 4±0,15 х 60°, витримуючи R35-0,16 за 5 переходів.
Глибину різання розраховуємо за допомогою рис.2.7:
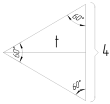
Рис.2.7
t = 4 ∙ sin60° = 4 ∙ 0,866 = 3,5 мм
Розрахунок режимів різання проводиться як і для токарної обробки з введенням допоміжного коефіцієнту на швидкість різання Куv = 0,6, що враховує ударне навантаження с.276 [3].
Подача: S = 0,2 мм/дв.хід табл.15 с.268 [3]
Визначаємо швидкість різання по формулі:
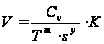 =
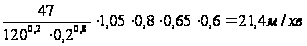
Знаходимо число двійних ходів стола у хвилину:
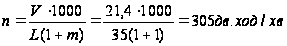
Коректуємо по паспорту верстату: nф = 210 дв.ход/хв
Тоді фактична швидкість різання буде:
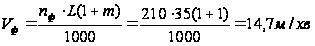
Розраховуємо силу різання при довбанні:
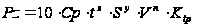
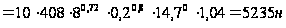
Визначаємо потужність різання:
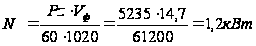
Порівнюємо з потужністю верстату
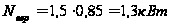
1,2 < 1,3 N < Nвер
Визначаємо
основний час:

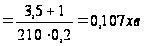 на 1 прохід
На операцію
(5проходів): То
= 5∙Т = 5∙0,107 = 0,535 хв
Допоміжний час:
Тд = tуст + tпер+ tдоп = 0,09 + (0,01∙2 + 0,02·10) + (0,07·2 + 0,09) = 0,54 хв
Оперативний час:
Топ= То + Тд = 0,535 + 0,54 = 1,075 хв
Штучний час:
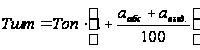
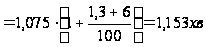
Підготовчо-заключний час: Тп.з = 4 + 8 = 12 хв
Величина
партії деталей:

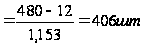
Штучно-калькуляційний
час: Тшт.к
= Тшт
+
 =
1,153 +
 1,183хв
Операція 050 Свердлильна.
Обладнання: вертикально-свердлильний верстат мод.2Н118.
Свердлильна
Розгорнути отв. Ш19,4 до Ш20Н9 (+0,052).
Інструмент: розгортка Ш 20 Р6М5 ГОСТ 1672-80.
Глибина різання:
t =
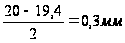
Подача: S = 0,8 мм/об табл.27 с.278 [3]. Швидкість різання:
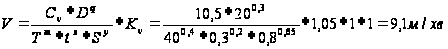
Число оборотів розгортки:
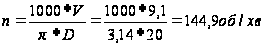
По паспорту:
= 125 об/хв
Фактична швидкість різання:
=
 =
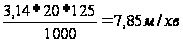
Крутячий момент і потужність при розгортанні зважаючи на їх невелику величину не розраховуються. Основний час:
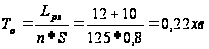
Допоміжний час:
Тд = Ту + Тп + Тв = 0,08 + (0,01*2 + 0,03*2) + 0,12 = 0,28 хв.
Оперативний час:
Топ = То + Тд= 0,22 + 0,28 = 0,5 хв.
Штучний час:
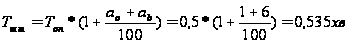
Підготовно-заключний час:
Тпз = 6 + 5 = 11 хв
Величина партії деталей:
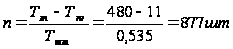
Штучно-калькуляційний час:
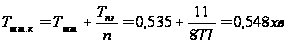
Всі отримані дані заносимо у таблиці 2.7 і 2.8.
Таблиця 2.7
| № з/п | Найменування операції | t,мм | Lр,мм | Lр.х.,мм | То,хв | S,мм/об | Швидкості різання і обороти шпинделю | N,кВт | |||
| розраховані | прийняті | ||||||||||
| V | n | V | n | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| 005 | Фрезерна1.Фрезеруванняплощини | 1,4 | 125 | 149 | 0,155 | Sz0,12мм/зуб | 173,4 | 552 | 157 | 500 | 2,8 |
| 2.Фрезерування іншої площини | 1,4 | 125 | 149 | 0,155 | 0,12 | 173,4 | 552 | 157 | 500 | 2,8 | |
| 010 | Фрезерна1.Фрезеруванняоснови начорно | 1 | 125 | 149 | 0,31 | 0,12 | 157 | 500 | |||
| 2.Фрезеруванняоснови начисто | 0,25 | 125 | 149 | 0,31 | 0,12 | 157 | 500 | ||||
| 3.Фрезеруваннярозміру 12,6 | 0,25 | 40 | 96 | 0,2 | 0,12 | 157 | 500 | ||||
| 4.Фрезеруваннярозміру 35 | 1,3 | 40 | 55 | 0,115 | 0,12 | 157 | 500 | ||||
| 015 |
Фрезерна Фрезерування торця |
2,5 | 35 | 60 | 0,125 | 0,12 | 157 | 500 | |||
| 020 |
Фрезерна Фрезерування 2-х фасок 5х45° |
5 | 40х2 | 48х2 | 0,635 | 0,06 | 25 | 398 | 19,8 | 315 | |
| 025 |
Фрезерна Фрезерування пов. і пазу 2 начисто |
0,25 | 40 | 96 | 2,4 | 0,08 | 160 | 509 | 157 | 500 | |
| 030 | Фрезерна1.Фрезерування 4-х поверхонь | 14 | 259 | 2,056 | 0,05 | 27,6 | 628 | 27,7 | 630 | 0,82 | |
| 2.Фрезеруваняя пазу "ластівки хвіст" | 3 | 18 | 40 | 0,333 | 0,03 | 37,9 | 603 | 31,4 | 500 | 0,04 | |
| 3.Зенкерування Ш19,4 | 1,3 | 12 | 19 | 0,158 | 0,6 | 14,7 | 241 | 12,2 | 200 | 0,3 | |
| 4. Свердління Ш4,3 | 2,15 | 10 | 12 | 0,075 | 0,1 | 31,1 | 2303 | 21,6 | 1600 | 0,17 | |
| 035 | Довбальна | 3,5 | 21 | 35 | 0,535 | 0,2 | 21,4 | 305д.х./хв | 14,7 | 210д.х./хв | 1,2 |
| 040 | Слюсарна1. Нарізання різьби М5 | 0,35 | 6 | 10 | 0,05 | 0,8 | 4 | 255 | 3,9 | 250 | |
| 2.Зенкування Ш23 | 1,5 | 4 | 7 | 0,056 | 0,5 | 20 | 277 | 18,1 | 250 | - | |
| 3.Запилювання 2-х фасок 0,6х45° | 0,8 | ||||||||||
| 4.Зняття задирків | - | - | - | 1,7 | - | - | - | - | - | - | |
| 045 | Термічна | - | - | - | - | - | - | - | - | - | - |
| 050 | Свердлильна | 0,3 | 12 | 22 | 0,22 | 0,8 | 9,1 | 144,9 | 7,85 | 125 | - |
| 055 | Контрольна | - | - | - | - | - | - | - | - | - | - |
Таблиця 2.8
| № опера-ції | Найменування операції | Основний час, хв | Оперативний час, хв | Допоміжний час, хв | Час на обслуговування, % | Час на відпочинок, % | Штучний час, хв. | Підготовчо-заключний час, хв | Величина партії деталей, шт. | Штучно-калькуляційний час, хв | ||
| Установка і зняття деталі | Зв’язане з переходами | Вимірювання деталі | ||||||||||
| 005 | Фрезерна | 0,31 | 0,55 | 0,07 | 0,1 | 0,07 | 1,4 | 6 | 0,59 | 15 | 802 | 0,57 |
| 010 | Фрезерна | 0,935 | 1,605 | 0,32 | 0,12 | 0,23 | 1,4 | 6 | 1,724 | 15 | 270 | 1,78 |
| 015 | Фрезерна | 0,125 | 0,385 | 0,08 | 0,1 | 0,08 | 1,4 | 6 | 0,413 | 15 | 1126 | 0,426 |
| 020 | Фрезерна | 0,635 | 0,885 | 0,08 | 0,11 | 0,06 | 1,4 | 6 | 0,95 | 15 | 489 | 0,98 |
| 025 | Фрезерна | 2,4 | 2,74 | 0,08 | 0,15 | 0,11 | 1,4 | 6 | 2,943 | 15 | 158 | 3,038 |
| 030 | Фрезерна | 2,622 | 3,409 | 0,787 | 1,4 | 6 | 3,66 | 24 | 125 | 3,852 | ||
| 035 | Довбальна | 0,535 | 1,075 | 0,09 | 0,22 | 0,23 | 1,3 | 6 | 1,153 | 12 | 406 | 1,183 |
| 040 | Слюсарна | 2,606 | 3,246 | 0,16 | 0,27 | 0,21 | 1 | 6 | 3,473 | 10 | 135 | 3,547 |
| 045 | Термічна | - | - | - | - | - | - | - | - | - | - | - |
| 050 | Свердлильна | 0,22 | 0,5 | 0.08 | 0,08 | 0,12 | 1 | 6 | 0,535 | 11 | 877 | 0,548 |
| 055 | Контрольна | - | - | - | - | - | - | - | - | - | - | - |
2.5 Аналіз базового технологічного процесу
На базовому підприємстві деталь виготовляється в умовах одиничного виробництва. Тому, у якості заготовки використовувався лист товщиною 40 мм. Заготовку вирізають газорізкою з припуском 10-15 мм на бік. Для серійного виробництва цей метод непридатний. Я пропоную отримувати заготовку методом штамповки у відкритих штампах на КГШП. Це дозволить знизити матеріалоємність і трудоємкість механічної обробки.
На базовому підприємстві встановлення деталей на фрезерних і свердлильних верстатах здійснювалося на універсальних пристроях з ручним затиском. Це сприяло втомлюваності робочого і знижувало продуктивність праці. Я пропоную на всіх цих операціях для закріплення деталей використовувати лещата з пневмозатиском.
Для контролю розмірів на базовому заводі використовувалися універсальні вимірювальні інструменти (штангенциркулі, мікрометри тощо), що цілком виправдано в умовах одиничного виробництва. Я же пропоную для вимірювання діаметрів і деяких лінійних розмірів використовувати калібри-скоби і калібри пробки.
Все вищезгадане дозволяє скоротити час на механічну обробку деталі і підвищити продуктивність праці.
3. Конструкторський розділ
3.1 Розрахунок та опис пристрою
На фрезерних операціях 005 - 030 і довбальної 035 я спроектував і використовую лещата з пневмоприводом СПК 010.29.006.00.00. Лещата призначені для базування заготовки по боковим поверхням та закріплення її силою Р. В пристрої заготовка лягає на одну з двох плоских поверхонь і з боків затискається за допомогою губок. Принцип дії пристрою наступний: зусилля від пневмоциліндру 7 передаються за допомогою штоку 9 на важіль 14. При подачі скрапленого повітря за допомогою розподільчого крану 1 у верхню порожнину пневмоциліндру 7 поршень 8 разом з штоком 9 йде униз повертаючи важіль 14. Він давить на ліву губку 15, яка затискає заготовку. При подачі скрапленого повітря у нижню порожнину відбувається розтискання заготовки.
3.1.1 Розрахунок погрішності базування у пристрої
У даному пристрої заготовка лягає на плоску поверхню від якої завдані розміри. Тому погрішність базування у вертикальному напрямі буде дорівнювати нулю: εб = 0. У горизонтальному напрямі заготовка притискається до нерухомої губки. Тому погрішність базування у горизонтальному напрямі також буде дорівнювати нулю: εб = 0.
3.1.2 Розрахунок зусиль закріплення деталі у пристрої
Для того, щоб визначити силу затиску деталі в пристрої необхідно розрахувати силу різання. При фрезеруванні торцевою фрезою Ш 100 мм вона буде максимальною і дорівнює згідно пункту 2.4: Pz = 1087 н =108,7 кгс.
Зважаючи на невелику площину бокової поверхні за яку затискається заготовка, силу з якою необхідно затиснути заготовку повинна у 4 рази бути більшої ніж сила різання. Враховуючи співвідношення пліч у важелі 14 (1: 2) з урахуванням запасу (4 рази) нам необхідно:
Q = Pz ·
 = 108,7 ·
 · 4 = 217,4 кгс
Розрахуємо діаметр пневмоциліндру, який необхідно даному патрону.
Сила, яка розвивається на штоку пневмоциліндру дорівнює:
Q = Fпор ·р · η,
де: p = 4 кгс/см2 - тиск скрапленого повітря в пневмосистемі;
Fпор =
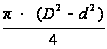 - площа поршню;
η = 0,87 - КПД пневмоциліндру.
3.1.3 Визначення розмірів затискного елементу пристрою
Зневажаючи величиною діаметру штоку d (малою у порівнянні з діаметром поршню D) знаходимо діаметр поршню пневмоциліндру за формулою:
D =
 =
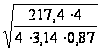 = 89,2 мм = 8,92 см с.242 [7]
По табл. IV.1 с. 205 [7] приймаємо найближчий більший діаметр пневмоциліндру: D = 100 мм.
По тієї ж таблиці визначаємо найбільше зусилля, що розвиває даний пневмоциліндр при тиску в мережі 6 кгс/см2. Воно дорівнює 680 кгс.
По цьому найбільшому зусиллю розрахуємо на міцність одну з найбільш завантажених деталей пристрою.
3.1.4 Розрахунок найбільш завантажених деталей на міцність
Розрахуємо на міцність вісь 16 на якої обертається важіль 14. Ця вісь має Ш 12 мм і виготовлену з сталі 45. Проводимо розрахунок на зріз. Для сталі 45: [τзр] = 60 кгс/мм2. Необхідно виконати умову: [τзр] ≥ τзр. Розраховуємо:
τзр
=
 ,
де: Q = 680 кгс - зусилля на важелі 14;
d = 12 мм - діаметр осі 16
τзр
=
 =
6 кгс/мм2
6 < 60 τзр < [τзр] - умова виконана і вісь 16 не буде зрізана.
3.2 Проектування ріжучого інструменту
3.2.1 Стислий опис ріжучого інструменту
У якості ріжучого інструменту на довбальній операції 020 - довбання зубців я сконструював і використовую спеціальний різець з твердосплавною пластиною Т5К10 СПК 010.28.006.00.00.
Спроектований мною довбальний різець улаштований наступним образом. Різець має корпус, у який у спеціальне гніздо вставляється спеціальна пластина з твердого сплаву марки Т5К10. Цей твердий сплав використовується для роботи з ударами і переривчастими поверхнями при обробці вуглецевих і легованих сталей. А при довбанні і є робота з ударним навантаженням.
3.2.2 Розрахунок і проектування розмірів інструменту
Спеціальна твердосплавна пластина для довбального різця має наступні розміри:
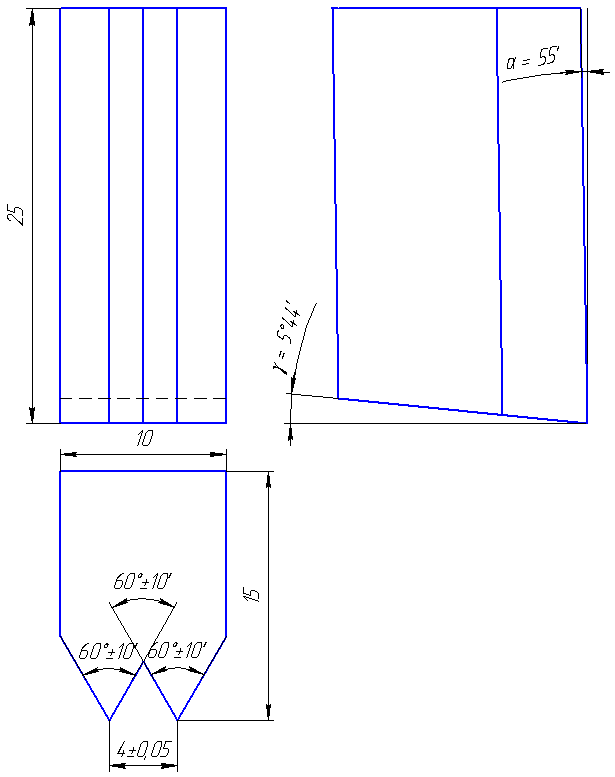
Рис.3.1
Важливим конструктивним елементом різця є кут встановлення пластини γВС. Виходячи з того, що не можна скривляти профіль западини приймаємо: γВС=0˚.при прийняті інших кутів профіль западини буде скривлятися. Згідно з таблицею ХІІІ.І с.221 [1] для довбальних різців: передній кут: γ = 12°, задній кут: α = 8°
Розмір державки приймаємо найбільший, який використовується на довбальних верстатах мод.7А412:
H: B = 16 Ч 24 мм
Перевіримо вибрану державки різця на міцність. Сила Pz, яка виникає у процесі різання з розділу 2.4: Pz = 5235 н = 523,5 кгс
Мінімально допустима ширина державки різця прямокутного перерізу дорівнює:
В =