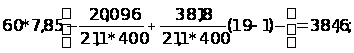Балка рукояті екскаватора ЕКГ-8И
g2=22л/хв;
Qдоп=tп.з.* g2=0,05*22=1,1;
Витрати електричної енергії:
Витрати електроенергії на 1 кг наплавленого металу:
Qe=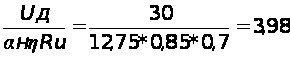
Ru – коефіцієнт, що враховує час горіння дуги в загальному часі на зварювання Ru=0,55-0,70.
Таблиця 24.
Режими зварювання.
| Товщина зварюваємих деталей, мм | Тип зварного з”єеднання | Зварювальний струм А | Напруга дуги,В | Швидкість подачі дроту м/год | Швидкість зварювання, м/год | Діаметр дроту, мм | Витрати захисного газу, л/хв |
| 20 і 36 |
Т1-D6 |
400 | 34 | 300 | 30 | 1,6 | 22 |
| 36 і 25 |
Т3-D15 |
400 | 34 | 300 | 30 | 1,6 | 22 |
| 36 і 36 | Т7 | 400 | 34 | 300 | 30 | 1,6 | 22 |
| 36 і 36 | Т4 | 230 | 26-30 | 186,9 | 9,134 | 1,6 | 22 |
| 30 і 30 | С16 | 350-500 | 35-39 | 580 | 12—18 | 1,6 | 15-20 |
| 36 і 30 | У4 | 390 | 35 | 413,7 | 10,2 | 1,6 | 22 |
| 20 і 36 |
Т3-D8 |
350-380 | 36-38 | 400-450 | 26-30 | 1,6 | 20-23 |
| 4 і 4 |
Н1-D4 |
220-260 | 23-25 | 768,5 | 27-30 | 1,6 | 22 |
| 36 і 30 | У6 | 220 | 23 | 768,5 | 27 | 1,6 | 22 |
| 30 і 36 |
Т1-D4 |
400 | 34 | 300 | 30 | 1,6 | 22 |
С16 – автоматичне двостороннє зварювання
1 шов 1 проход 380-420А, 36-38В, Vсв=12-14 м/ч;
2 проход 350-400А, 35-38В, Vсв=16-18 м/ч;
2 шов ,3 проход 480-500А, 37-39В, Vсв=14-16 м/ч;
4 проход 350-400А, 36-38В, Vсв=15-18 м/ч.
3.7 Обгрунтування і вибір зварювального обладнання
Зварювальне обладнання повинно відповідати наступним вимогам:
бути найновішої сучасної конструкції;
забезпечувати необхідну за технологією продуктивність;
забезпечувати надійність та безвідказність у роботі, бути за можливістю максимально автоматизованим.
Усім цим вимогам відповідають напівавтомат ПДГ-515 та випрямляч ВДУ-506.
Параметри напівавтомата наведені в табл.25.
Таблиця 25.
| Параметри | ПДГ-515 |
| Номінальний зварювальний струм, А | 500 |
| Тривалість роботи (ПВ), % | 60 |
| Межі регулювання зварювального струму, А | 60-500 |
| Межі регулювання робочої напруги, В | 22-46 |
| Діаметр електродного дроту, мм | 1,2-2,0 |
| Швидкість подавання електродного дроту, м/год | 120-960 |
| Маса подаючого пристрою, кг | 12,0 |
| Тип охолодження зварювального паль ника | Природнє |
|
Витрати захисного газу (СО2), л/год |
1200 |
| Тип джерела зварювального струму | ВДУ-506 |
| Первинна потужність, кВ*А | 40,0 |
| Маса джерела зварювального струму, кг | 310 |
| Ступінь захисту джерела зварювального струму | ІР22 |
| ККД джерела зварювального струму, % | 79 |
До основи напівавтоматів нової серії ПДГ-515, ПДГ-516 покладені наступні знову розроблені уніфіковані вузли; електронний блок керування зварювальним процесом БУСП-1, зварювальні пальники нової серії ГДПГ-201, ГДПГ-304, ГДПГ-502, редукторний привод подавання електродного дроту і серійно випускаємі гальмуючі пристрої і касети для електродного дроту.
Використання в напівавтоматах БУСП-1 забезпечує плавне регулювання і стабільність швидкості подавання електродного дроту, дозволяє здійснювати зварювання не лише довгими, але й переривчатими швами, а також зварювання електродуговими точками.
Конструкція зварювальних пальників ГДПГ-201, ГДПГ-304, ГДПГ-502 розроблена на основі порожнього кабеля КПЄС(ТУ16.505.842-78), який містить у гумовій оболонці спіраль, оплетену мідними струмопідводячими жилами і трьома проводами керування. Мідні жили кабеля можуть мати сумарний перетин 25,35,50 і 70 мм2, перетин проводів управління – 1,00 мм2. В середину порожнього кабеля встановлена змінна спіраль, що підвищує довговічність пальників до 2,5 років, попередня модель пальника ГДПГ-301-8 з спрямовуючим каналом КН-2,5 і струмопідводом, виконаним проводом ПЩ у гумовій медичній трубці мала термін служби 6 місяців.
Таблиця 26. Параметри пальників.
| Тип пальника | Номінальний зварювальний струм,А |
Перетин струмопідводячої жили, мм2 |
Внутрішній діаметр, мм | Діаметр електродного дроту, мм | Довжина кабеля, м | |
| Спіралі кабеля | Змінної спіралі | |||||
| ГДПГ-201 | 200 | 25 | 5 | 2,2 | 1,2 | 2,5 |
| ГДПГ-304 | 315 | 35 | 6 | 2,6 | 1,2;1,4 | 3,0 |
| ГДПГ-502 | 500 | 50 | 6 | 3,0 | 1,4;1,6;2,0 | 3,0 |
З цих трьох типів пальників нам підходить ГДПГ-502.
Випрямляч ВДУ-506 є однопостовим зварювальним випрямлячем з жорсткими зовнішніми характеристиками і подаючими. Він побудований на тірісторах і забезпечує плавне регулювання робочої напруги і струму в одному двапазоні, може бути використаний для сумістної роботи з роботами і автоматичними маніпуляторами. Підвищення стабільності зварювання і безступінчасте регулювання індуктивності у зварювальному колі виконується дроселем L.
Дросель L має повітряний зазор і має основну робочу обмотку І, ввімкнену у зварювальне коло, і дві допоміжні обмотки управління ІІ і ІІІ, підключені до позитивного зажиму випрямляча через тірістори VS1 i VS2. Загальна точка допоміжних обмоток підключена до від”єммного затискувача. Під час роботи на спадаючих зовнішніх харкетристиках обмотки ІІ і ІІІ, відімкнені, індуктивність дроселя 500 мкГн.
Випрямляч зібраний за подвійною трифазною схемою випрямляння з урівнюючим реактором.
Таблиця 27. Характеристика випрямляча ВДУ-506
| Параметри | ВДУ-506 |
| Номінальний зварювальний струм, А | 500 |
| Режим роботи, ПВ,% | 60 |
| Напруга холостого ходу, В, не більше | 80 |
|
Номінальна робоча напруга, В, при роботі на характеристиках: жорстких спадаючих |
50 46 |
|
Межі регулювання зварювального струму, А, при роботі на характеристиках: жорстких спадаючих |
60-500 50-500 |
|
Межі регулювання робочої напруги, В, при роботі на характеристиках: жорстких спадаючих |
18-50 22-46 |
| Первинна потужність, кВ*А, не більше | 10 |
| ККД,% не менше | 79 |
| Габаритні розміри, мм | 820х620х1100 |
| Маса, кг, не більше | 300 |
3.8 Пректування і вибір технологічної оснастки процесу збирання і зварювання і її опис
Проектування оснастки виконується на основі креслення виробу і технологічного процесу збирання-зварювання.
Під час проектування необхідно розрахунковим шляхом визначити потрібні зусилля затискнення деталей з умови утримання виробу в зварювальному пристрої в заданому просторовому положенні з урахуванням коефіцієнта запасу.ї
Вихядячи з отриманих зусиль затиску і кінематичних схем передавальних механізмів виконується силовий розрахунок затискних пристроїв, з урахуванням розрахунку і підбору виконуючих органів.
В процесі розробки можливих варіантів кінематичних схем рухомих упорів і прижимів до основи пристрою були покладені 4 пневмопритискувача і рама.
Схеми пневмопритискувачів відрізняються одна від одної габаритними розмірами речагів. Вони зображені на кресленні.
Механізм А призначений для закріплення основи, а при збиранні всього виробу призначений для спирання великих ребер плити верхньої. Цей механізм складається із двох важилів і двох пневмоциліндрів, які спрацьовують одночасно з пневмоциліндрами механізму типу Б.
Механізм притискувача складається з: пневмоциліндра, засобів кріплення виконуючого органу до штоку циліндра, самого важіля притискувача і магніта, приєднаного до нього.
Притискувач Б також виконує дві функції: закріплення плити і фіксування малих ребер. Фіксування великих ребер верхньої плити, окрім пневмопритискувача, здійснюється да допомогою спеціальних упорів з вмонтованими в них постійними магнітами, розмір яких 70х40, вони є стандартними.
Колони пристрою виконані зі швелеру №16, а стіл з швелеру №14.
Для забезпечення утримання заготовки для пневмоприжимів призначаємо пневмоциліндри з діаметром 63 і довжиною штока L=100 мм.
Розрахуємо силу притягнення магнітами заготовки. Вона залежить від матеріалу, габаритних розмірів і жорсткості поверхні опорної заготовки і від характеристики магнітної плити. При закріпленні тонкостінних заготовок величина сили притягнення залежить від товщини заготовок. Це пов”язане з тим, що при малій товщині заготовки не увесь магнітний потік замикається крізь неї, частина його розсіюється у навколишній простір.
При збільшенні товщини заготовки сила тяжіння теж підвищується, а при товщинах більших за ширину полюсників – стабілізується. Зі збільшенням височини мікронерувностей базової поверхні заготовки, збільшується повітряний зазор між заготовкою і полюсниками і сила притяжіння зменшується.
Сили, що розвивають магніти – невеликі, тому їх використовують для фіксування легких деталей.
Ця сила знаходиться в межах 30-40 Н/см2. Отже сила притиску дорівнює
Q=7*5*40=1400H;
Вага ребра (7) 3,1 кг*9,8 м/с2=30,38 Н<1400 H;
Вага ребра (3) 6 кг*9,8 м/с2=58,8 Н<1400 H;
Таким чином використані магнітні притискувачі витримають ребра у заданому положенні.
3.9 Опис технологічного процесу виготовлення виробу
В даному курсовому проекті розглядаються технологічний процес виготовлення обечайки хвостової, яка є складовою частиною балки рукояті екскаватора ЕКГ-8І.
Очищення металу проводять для видалення окалини, іржі, жирових та інших плям і забруднень у дробеметних, дробеструменевих машинах, або хімічним шляхом.
Розкрій є важливою операцією, він забезпечує раціональне використання металу і скорочення витрат на відходи.
Правлення листового і фасонного прокату виконується на листоплавильних і сортоправильних машинах. Прокат отримує деформації внаслідок нерівномірного охолодження, також при багаторазових розвантаженнях і завантаженнях в процесі транспортування від прокатного цеху до заводу-споживача. Для запуску металу у виробництво усі ці види деформацій повинні бути усунуті чи доведені до мінімально допустимих розмірів. Ці всі операції проводяться при правленні.
Різання – процесс отримання заготівок з листового і фасонного прокату. Для вирізки деталей використовуємо газо-різальну машину “Омнімат-С”. Газове різання засноване на інтенсивному окисленні металу в струмені кисню. Процес різання починається з нагріву металу в початковій крапці різу після досягнення температури для початку інтенсивного протікання реакції. Ця температура близька до температури плавлення сталі. Кисень подається у центр каналу мунштука, його функціональне призначення – спалення металу і видалення окислів. При використанні на машинах однорізакових блоків виконується вирізка фігурних деталей і прямолінійне різання, при використанні трирізакових блоків можуть бути отримані різноманітні профілі кромок.
Після різки заготовки потрапряють на місце обробки кромок чи зачистки, тут проводиться зачищення кромок пневмоточилом від окалини і грату.
Потім виконується строжка. Вона застосовується для виконання фасок і проводиться на кромко стругальному станку. Деталі вкладаються на стіл кромкостругального станку, притискуються пневмопритискувачами і каретка, з супортами і ріжучим інструментом, рухаючись, оброблює кромки заготовок.
Після всіх операцій виконується контроль заготовок за допомогою вимірювальних інструментів – штангенциркулей, лінійок, рулеток, шаблонів та ін.
Отримані деталі вкладаються за допомогою крана (або возиків) на проміжне складське місце, звідки їх беріть по мірі потреби для збиральних і зварювальних операцій.
Технологічний процес збирання – зварювання плити верхньої починається з встановлення основи на кришку стола по постійним упорам.
Після встановлення плити її фіксують пневмопритискувачами, що приводиться до руху пневмоциліндрами подачаю стиснутого повітря через пневморозподілювач. При цьому плита притискається до кришки стола.
Далі на основу встановлюємо велику ребра. Вони фіксуються пневмопритискувачами і постійним упором з магнітним фіксатором. Коли ребра гарно зафіксовані накладаються прихватки.
Потім на основу встановлюється полка разом з малими ребрами. Їх закріплення в заданому положенні здійснюється за допомогою пневмопритискувачів і постійних упорів. Після закріплення накладаються прихватки.
Прихватки накладаються за допомогоюнапівавтомата ПДГ-515, з використанням джерела живлення ВДУ-506, дротом Св-08Г2С, Ж16 мм, на струмі 400 А і напрузі 34 В. Потім виконують зварювання.
Технологічний процес збирання зварювання плити нижньої такий же самий, як і для верхньої плити, але на неї не встановлюються верхні ребра.
Потім плити передаються на наступне робоче місце де на них приваоюються ще планка нижня і два нижні ребра на кожну.
Зварювання обечайки. Одною з трудомістких операцій при збиранні обесайок є вирівнювання кромок при стикуванні, тому обечайку, зняту за допомогою крану з листогибочних валець, встановлюють на спеціальний стенд. На цьому стенді виконують вирівнювання кромок, у поздовжньому напрямку для вирівнювання використовуються спеціальні упори з однієї сторони обечайки і пневмоприжимами – з іншої сторони. Неспівпадання кромок по височині усувається також спеціальними притискувачами, що притягують стикуємі кромки до опорної площини.
Для встановлення необхідного зазору між стикуємими кромками застосовуються, встановлені на пневмоциліндрах, фіксуючі ножі, що дозволяють прибирати фіксатори після встановлення прихопок.
Для усунення недовальцовки і витримки зазору по фіксаторам застосовуються два бокових пневмопритискувача. Вирівняні кромки прихвачуються за допомогою напівавтомата ПДГ-515, з використанням джерела ВДУ-506, дротом Св-08Г2С.На струмі 500 А і напрузі 39 В (див.табл.24).
Потім обечайку за допомогою крану знімають зі збирального стенда і передають на зварювальний стенд. Обечайку встановлюють на ролико-опорах. Зварювання ведеться несамохідною зварювальною головкою АБС, закріпленою на велисипедному возику ВТ-1. Шов зварюється при переміщенні возика з робочою швидкістю по рельсовомі шляху. При цьому зварені шви розташовуються паралельно рельсовому шляху.
Збирання-зварювання окантовки.. На зварювальну плиту вкладається зігнуте півколом ребро і до нього з обох боків вкладається ще два ребра. Виставляються розміри і накладаються прихопки. Потім зварюються шви.
ПІСЛЯ того, як зварені усі складальні одиниці, вони потрапляють на місце збирання-зварювання обечайки хвостової. Для цього обечайку встановлюють у горизонтальне положення на плиті, закріплюють, потім всередину вкладають плиту верхню і нижню, забезпечують їх паралельність за допомогою розпорок, прихватити, встановити окантовку і теж прихватити. Зачистити місця під зварені шви. Варити напівавтоматичним зварюванням у СО2. Зварювання ведеться зварювальним напівавтоматом ПДГ-515, з використанням джерела живлення ВДУ-506, дротом св-08Г2С, Ж1,6 мм, на струмі який вказано в табл.24.
3.10 Заходи по зменшенню збирально-зварювальних напруг та деформацій
Для зменшення збирально-зварювальних напруг та деформацій при виготовленні обечайки хвостової застосовуються такі заходи:
а) раціональне конструювання. Воно полягає у виборі розмірів та розташування зварних швів, таким чином, щоб зменшити короблення конструкції. Для цього розташовуються мінімальні катети зварних швів, виходячи з розрахунку на міцність, також шви розташовуються симетрично для взаэмної компенсації переміщень від окремих швів;
б) раціональна технологія збирання-зварювання.
Зменшення залишкових напруз досягається за рахунок збирання у жорсткому пристрої за допомогою прихопок, а накладання зварювальних швів ведеться наступним чином: довгі шви варяться зворотньо-сходчатим способом, а багатошарові каскадним способом, або гіркою. Також зменшення зварювальних напруг та деформацій можна досягти за рахунок використання режиму зварювання з мінімальною погонною енергією.
3.11 Обгрунтування та опис контроля якості та виправлення дефектів
На якість отримуємих під час зварювання з”єднань впливають багато чинників. Найбільш істотний вплив на якість зварних з”єднань чинять наступні чинники: якість вихідних матеріалів; відповідність операторів кваліфікації, що необхідна для виконання робіт; полагодженість обладнання, якість збирання і зварювання.
В залежності від виду вихідного матеріалу, необхідно контролювати ті чи інші їх параметри.У наведеному виробничому процесі вихідними матеріалами є наступні:
-горячекатана листова сталь;
-зварювальний дріт;
-захистний газ.
У випадку горячеканої листової сталі необхідно контролювати відповідність марки сталі, її хімічного складу і механічних властивостей заданим. Також необхідно перевірити наявність розшарувань і нерівномірність розподілення домішок, особливо сірки по перетину проката. Ділянки металу, що містять вказані дефекти, необхідно видалити за допомогою механічного чи термічного різання.
Зварювальний дріт необхідно перевірити на чистоту поверхні, наявність покриттів, небажаних для данного технологічного процесу, розшарувань і закатів на її поверхні. В останньому випадку дефект є невиправним і тому необхідно усунути його шляхом видалення неякісної ділянки дроту. У випадку наявності на поверхні дроту яких-небудь порушинь необхідно дріт зачистити від них.
Захистний газ необхідно контролювати на наявніість шкідливих домішок та вологості.
Вологість усувається за допомогою востановлення в живильну мережу підсушувач газу. Для якісного виконання технологічного процесу необхідно контролювати на всіх його етапах кваліфікацію операторів. Для цього слід вести періодичну атестацію та паспортизацію збиральників і зварювальників. Для того, щоб отримати якісні заготовки, якісно виконати збирання і зварювання, необхідно, щоб обладнання було полагодженим.
У зварювальних машинах та апаратах необхідно перевіряти виправленість регулюючих механізмів, приборів, стан електричних приладів, стан електричних контактів та струмоведучих мундштуків. На установках для зварювання в середовищі захистних газів необхідно перевіряти полагодженість газових редукторів, шланг.
Після того, як деталі будуть виготовлені з листового прокату, необхідно проконтролювати усі їх геометричні розміри шляхом замірів чи порівнянь з шаблоном, а також виконання вимог, що висуваються до виготовлення деталей.
Після збирання вибору слід проконтролювати його вірність і точність згідно зі збиральним кресленням та техничними умовами. У випадку знаходження будь-якихдефектів їх слід виправити, якщо це можливо, без попереднього розбирання виробу на складаючі.У протележному випадку виріб потрібно розібрати і знову зібрати з урахуванням знайдених бефектів.
Під час контролю зварних швів необхідно, щоб вони відповідали вимогам, що до них висуваються в п У випадку знаходження недопустимих дефектів ділянка шва, де цей дефект знайдено, видаляється вирубкою. Після цього знову його зварити і знову проконтролювати зовнішнім оглядом.
4. ОРГАНІЗАЦІЙНА ЧАСТИНА
4.1 Виробничий зв”язок проектуємої дільниці
Цех металоконструкцій, в якому виконуються збирання і зварювання балки рукояті пов”язаний з наступними цехами та службами заводу:
а) метал отримують з заводського складу мметалів, куди він потрапляє з металургійних підприємств Донбасу;
б) допомміжні матеріали: електроний дріт поступає із заводського складу в бухтах з біркою і сертифікатом; зварювальний газ постачається з заводської підстанції, кисень - з кисневої підстанції; стиснуте повітря потрапляє в цех з компресорної станції; природний газ – зцентрального заводського розподільника;
в) електроенергія постачається з центральної заводської підстанції;
г) теплоносій для опалення дільниці поступає з ТЕЦ;
д) вода постачається з центрального заводського розподілювача.
У цеху металоконструкцій знаходяться як основні дільниці і відділення, які безпосередньо зв”язані з виготовленням зварних конструкцій,так і допоміжні відділення.
До основних ділянок і відділень належать: відділ підготовки матеріалу, заготівельних операцій, збирання – зварювання конструкції, відділ контролю і після зварювальної обробки, відділ механичної обробки, термообробки, відділ нанесення покриття.
До допоміжних ділянок і відділень відносять: склад металу, складові місця біля робочих місць, проміжні склади між заготівельним і збирально – зварювальним, склад готової продукції. Склад приладів, інструментів, механічні майстерні та інші відділення.
Виробничий зв”язок збирально - зварювального цеху зобразимо схемою:
|
|
Склад допоміжних матеріалів | Склад напіфабрикатів | Склад магазин | Цех заготівельний | Цех інструментальний | Цех ковальсько-пресовий | Цех ливарний | Транспортна підстанція | Компресорна станція | Киснева підстанція | Ацетиленова підстанція | Вуглекислотна станція | Аргоннова підстанція | Паросилова підстанція |
 Склад
металу


-
 Збирально-зварювальний
цех
-
Термічний цех
-
Механічний цех
-
Цех покриття
-
Головний склад
4.2 Нормування процесу збирання і зварювання
Для технічного нормування смосарно-складальних операцій на машинобудівних підпиємствах в умовах серійного та одиничного виробництва рекомендується збірник ”Нормативи часу наскладання металоконструкцій під зварювання”.
В нормативах приведені штучний час і час на операцію. Штучний час (Тшт) включає до себе оперативний час, час організаційно-технологічного обслуговування рабочого місця і час на особисті потреби.
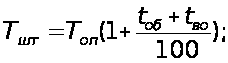
Де t об –організаційно-технічного обслуговування.
Tво –час на особисті потреби і відпочинок у % до Топ.
Топ –оперативний час на складання, хвил. Він включає: 1) Доставку і комплекстування деталей, вузлів в межах робочої зони ( до 10 м від місця складання); 2) зовнішній огляд і промір деталей; 3) розмітку і намітку місць установки деталей; 4) установка деталей на місце складання, кантування в процесі виконання роботи; 5) пригінку і підтиск деталей за сполученними кромками із застосуванням технологічних стяжок, розпорок, клинів, домкратів,та ін.,прихоплення деталей дуговим зварюванням.
Підготовчо-заключний час при розрахунках норм часу на операцію в залежності від складності виконуваємих робіт, а також від типу виробництва включає до себе такі частини: 1) на отримання змінного завдання, наряду, креслення, промислового інструктажу; 2) на отримання інструменту та пристроїв; 3) на ознайомлення з кресленням і отримання вказівок від майстра; 4) на підготовку робочого місця; 5)на здачу технологічної документації, інструменту, престроїв; 6)на здачу роботи.
Таблиця. Норми часу на збирання вузла.
| № опер. | Перелік робот | чинник впливу на тривалість виконання складальних робіт | Номер карти | час за нормативами на виконання, хв: |
| 1 | Укласти краном основу (1) у прилад для складання та зафікстувати цого по упорам | Маса-126 кг Кількість пневмопритисків-4 |
4 45 |
2,01 0,15*4=0,6 е 2,07 |
| 2 | Вкласти по відкидним упорам ребро (2) на деталь (1) та зафіксувати її | Маса-6 кг | 4 | 0,26 |
| 3 | Прихопити деталі (1 і 2 ) між собою | Товщина мет.-36 і 25 кількість схоплень-4 довжина-20 мм | 3 | 0,14*4=0,56 |
| 4 | Повторити переходи 2 і 3 для другого ребра | 0,48+0,56 1,04 | ||
| 5 | Встановити упорамполку (6) деталі (10) | Маса- 10 кг | 4 | 0,35 |
| 6 | Прихопити деталі (6 і 1) між собою | Товщина металу-36 кількість схопл.-4 їх довжина-20 мм | 3 | 0,14*4=0,56 |
| 7 | Встановити по відкидним упорам ребро (7) до деталей (1 і 6) | Маса-3,1кг | 4 | 0,24 |
| 8 | Прихопити деталі (7, 1 і 6) | Товщина металу-25 кількість схоплень-2 їх довжина-20 мм | 3 | 0,14*2=0,28 |
| 9 | Повторити переходи 7, 8 для другого ребра |
0,24+0,28=е0,52 |
||
| 10 | Звільнити вузол від пневмопритисків | 3 | 0,15*4=0,6 | |
| 11 | Зняти зібраний вузол з пристрою та передати робоче місце для збирання нижнх ребер (4) і (5) | Маса-154,2 кг | 4 | 2,01 |
| 12 | Встановити плиту на місце збирання | Маса-154,2кг | 4 | 2,01 |
| 13 | Вкласти по знімному упорі планку (5) на деталь (1) | Маса-2,7кг | 4 | 0,24 |
| 14 | Прихопити планку (50) до деталі (1) | Товщина металу-36 кількість схоплень-2 довжина-20 мм | 3 |
0,14*2 е0,28 |
| 15 | Вставити по упору деталь(4) до деталі (1 і 5) | Маса-1,7кг | 4 | 0,24 |
| 16 | Прихопити деталь (4) до деталей (1 і 5) | Товщина мет.-25 кількість схопл.-2 довжина-20 мм | 3 | 0,14*2 0,28 |
| 17 | Знати знімний упор | 2,01 | ||
| 18 | Зняти зібраний вузол з пристрою та передати його на рабоче місце для зварювання | Маса-163 кг | 4 | 2,01 |
| Топ=14,37 | ||||
| 1 | Повторити переходи 1, 2, 3, 4, 5, 6, 7, 8, 9 ,10, 11, 12, 13, 14, 15, 16, 17, 18 для плити нижньої | Топ=12,29 | ||
| 1 | Вкласти ребро (1) на плиту | Маса-6кг | 4 | 0,48 |
| 2 | Встановити до ребра (1) ребро (2) | Маса-9,4 кг | 4 | 0,8 |
| 3 | Прихопити деталі (1 і 2) | Товщина мет.-20 мм кількість схопл.-2 довжина-10 мм | 3 | 0,14*2 0,28 |
| 4 | Повторити переходи 2 і 3 для іншого ребра | 1,08 | ||
| Топ=2,64 | ||||
| 1 | Встановити обечайку (50 | Маса-536 кг | 4 | 2,01 |
| 2 | Вкласти плиту верхню (1) | Маса-163 кг | 4 | 2,01 |
| 3 | Прихопити плиту (1) до обечайки (5) | Товщина металу-36 кількість схоплень-3 довжина-30 мм | 3 | 0,14*3 0,42 |
| 4 | Повторити переходи 2 і 3 для плити нижньої | Маса-172 | 2,43 | |
| 5 | Вкласти окантовку (3) до плити нижньої і обечайки | Маса-15,4 кг | 4 | 0,48 |
| 6 | Прихопити плиту нижню і обечайку до окантовки | Довжина-25 мм кількість схоплень-3 товщина-20 мм | 3 | 0,14*5 0,7 |
| 7 | Встановити ребро (6) до плити верхньої (1) | Маса-3,5 кг | 4 | 0,48 |
| 8 | Прихопити деталь (6) до деталі (1) | Товщина-4 кількість схоплень-2 довжена-20 мм | 3 | 0,14*2 0,28 |
|
Повторити
перехід 7 і 8 для
другого ребра
і плити
|
0,76 |
 (1)
Топ=9,57
Для плити верхньої
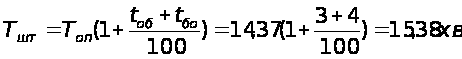
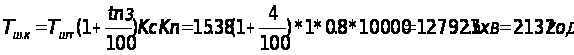
для плити нижньої
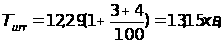
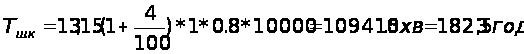
для окантовки
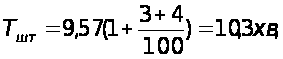
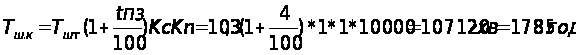
Штучно-калькуляційний час (Тшт.к) – норма часу на складання металоконструкцій під зварювання при використанні штучного часу, визначається за формулою:
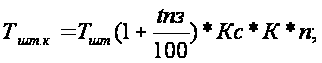
Де Тшт=Т1+Т2+..+Тn; Т1+Т2+..+Тn – штучний час з виконанням окремих переходів, беремо з нормативних карт, хвил.
Кс – коефіцієнт, враховуючий серійність виробництва;
К - коефіцієнт, враховуючий зміни роботи;
n – кількість виробів у партії, шт.
Розрахунок штучного та штічно-калькуляційного часу наведений в таблиці.
Нормування зварювальних робіт.
Важливе місце при розрахуванні штучного часу займає основний (технологічний) час, чкий визначають шляхом розрахунку, виходячи з технологічного режиму роботи, або беруть з нормативів. Так при розрахунках часу на ручне дугове та механізоване зварювання в середовищі СО2 його можна визначити за формулою:
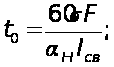 - шов багатопрохідний.
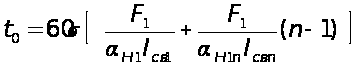 -
шов багатопрохідний.
Де s - густина електродного дроту, г/см3.
F – площа поперечного перетину наплавленого металу одного проходу, мм2.
FH - площа поперечного перерізу наплавленого металу будь-якого шва, мм2.
aн- коефіціент наплавлення, г/(А*год).
Ізв – струм зварювання, А.
При автоматичному зварюванні під флюсом розрахунок основного часу:
 - однопрохідний
шов.
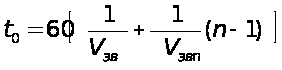 -
шов багатопрохідний.
Vзв – швидкість зварювання, м/год.
Площа поперечного перерізу наплавленого металу одного проходу визначається за формулою:
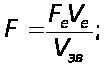
Де Fe – площа поперечного перерізу електродного дроту, мм2;
Vе – швидкість подачі електродного дроту, м/год;
Vзв – швидкість зварювання шва данного розміру, м/год;
Допоміжний час зварювання складається з двох частин:
Тд=tдш + tду;
де tдш – допоміжний час, що залежить від довжини шва і витрачається на:
зачищення зварного шва від окисної плувки після кожного проходу та шлаку;
огляд і примірку шва;
підтягування проводу, відшукування і усунення залишків дроту, подачу дроту в головку автоммату або напівавтомату і зміну касети;
зміну присаджувального дроту;
перевірку вірності встановлення головки автомата;
обмазку розчином поверхні металу навколошовної зони;
зачищення навколошовної зони від бризок наплавленого металу;
зачищення кромок перед зварюбванням від нальоту, іржі, та окисної плувки;
зачищення та знежирення присаджувального дроту перед зварюванням;
tду – допоміжний час, що залежить від зварної конструкції, а також типу застосованого устаткування, який витрачається на: - клеймування шва;
встановлення та зняття щитків для захисту від зварювальної дуги;
закріплення та розкріплення виробу на столі, стенді, пристрої;
перемцщення виробу вантажно под”ймним механізмом.
встановлення, знімання та поворот виробу вручну;
поворот виробів в механізованому пристрої в процесі виконання зварювальних робіт;
намотку зварювального дроту в касету.
Час обслуговування робочого місця визначається у відсотках до оперативного часу. Він становить при виконанні складальних робіт 2..3% оперативного часу, а при виконанні зварювальних робіт 3..4% оперативного часу.
Час перерв на відпочинок і особисті потреби визначають у відсотках до оперативного часу (3..4% tоп).
Tоп= t0+ t д.
При розрахунках яачу, який витрачається на зварювальні роботи, користуються таким виразом:
Тшт=(Тштa + tду) К;
де Тшт – неповний штучний час, хвил.
a- довжина шва, м;
tду – допоміжний час, що залежить від зварної конструкції та устаткування.
К – коефіцієнт, яким враховується час обслуговування робочого місця tобс та час на відпочинок і особисті потреби tв.о
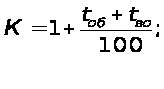
Неповний штучний час
Тшт=(to + tдш) Кn;
де to – основний час, який визначається шляхом розрахунків чи з нормативів.
tдш – допоміжний час, залежить від довжини шва;
Кn –поправочний коефіцієнт, визначається з таблиці.
Технічно обгрунтована
норма часу:
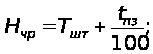
де tпз – підготовчо-заключний час, який включає витрати часу на: отримання завдання, документації, інструктажу; ознайомлення з роботою; встановлення, настроювання та перевірку режиму зварювання; підготовку робочого місця на початку зміни та при її закінченні.
Для плити нижньої:
Шов Т4, зварювання в СО2.
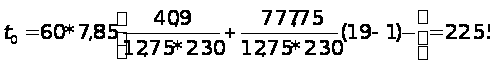
tдш=0,36+0,3+0,25+0,08+0,46+0,15+0,62+0,8=2,87
tду=0,32+1,19+0,45+5,76+0,12+0,28+13,7=21,82
Тд= tдш+ tду=2,87+21,82=24,69;
Тнш=( to+ tдш+ Кn=(2255+2,87)*1=2257,87 хвил.;
Тшт=(Тншa + tду) К=(2257,87*0,498+21,82)*2,37=2716,587 хв.;
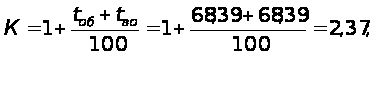
tоп= to+ tд=2255+24,69=2279,69;
tоб=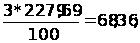
t во=68,39;
Шов Т3-D15, в СО2 L=1,53 м.
tо=