Привод галтовочного барабана для снятия заусенцев после штамповки
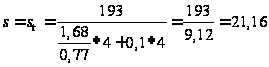
Коэффициент запаса прочности по нормальным напряжениям:
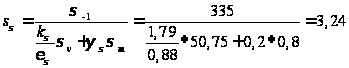
где:
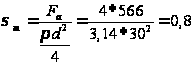 МПа
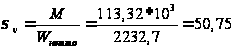 МПа

Результирующий коэффициент запаса прочности:
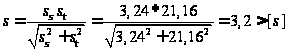
Условие выполнено.
12. Посадка зубчатого колеса и подшипников
Посадка
зубчатого
колеса на вал
 по ГОСТ 25347–82.
Шейки
валов под подшипники
выполняем с
отклонением
вала
 .
Отклонения
отверстий в
корпусе под
наружные кольца
по
 .
13. Выбор сорта масла
Смазывание
зубчатого
зацепления
производится
окунанием
зубчатого
колеса в масло,
заливаемое
внутрь корпуса
до уровня,
обеспечивающего
погружение
колеса примерно
на 10 мм. Объем
масляной ванны
 определяем
из расчета 0,25
дм3 масла на
1 кВт передаваемой
мощности:
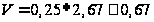 дм3.
При контактных
напряжениях МПа
и скорости
 м/с
рекомендуемая
вязкость масла
должна быть
примерно равна
 м2/с.
Принимаем масло
индустриальное
И-30А (по ГОСТ
20799–75*).
Камеры подшипников заполняем пластичным смазочным материалом УТ-1, периодически пополняем его шприцем через пресс-масленки.
14. Сборка редуктора
Перед сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской.
Сборку производят в соответствии со сборочным чертежом редуктора, начиная с узлов валов:
на ведущий вал насаживают шарикоподшипники, предварительно нагретые в масле до 80–100 °С;
в ведомый вал закладывают шпонку и напрессовывают зубчатое колесо до упора в бурт вала; затем надевают распорную втулку и устанавливают шарикоподшипники, предварительно нагретые в масле.
Собранные валы укладывают в основание корпуса редуктора и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус с помощью двух конических штифтов; затягивают винты, крепящие крышку к корпусу.
После этого на ведомый вал надевают распорное кольцо, в подшипниковые камеры закладывают пластичную смазку, ставят крышки подшипников.
Перед постановкой сквозных крышек в проточки закладывают резиновые манжеты.
Проверяют проворачиванием валов отсутствие заклинивания подшипников (валы должны проворачиваться от руки) и закрепляют крышки винтами.
Затем ввертывают пробку маслоспускного отверстия с прокладкой из технического картона; закрепляют крышку болтами.
Собранный редуктор обкатывают и подвергают испытанию на стенде по программе, устанавливаемой техническими условиями.
Список литературы
1. Анурьев В.И. Справочник конструктора – машиностроителя: В 3-х т. Т.1–6-е изд., перераб. и доп. – М.: Машиностроение, 1982. – 736 с.
2. Дунаев П.Ф., Леликов О.П. Конструирование узлов и деталей машин: Учебное пособие для технических специальностей вузов. – 6-е изд., исп. – М.: Высш. шк., 2000. – 447 с.
3. Чернавский С.А. Курсовое проектирование деталей машин: Учеб. пособие/С.А. Чернавский, К.Н. Боков, И.М. Чернин, Г.М. Ицкович, В.П. Козинцов. – 3-е изд., стереотипное. Перепечатка с издания 1987 г. – М.: ООО ТИД «Альянс», 2005. – 416 с.
4. Шейнблит А.Е. Курсовое проектирование деталей машин: Учебное пособие. Изд-е 2 – е, перераб. и дополн. – Калининград: Янтар. сказ, 1999. – 454 с.