Методика расчётов режимов резания
Таблица 6.29 [2, с.289].
6.3.5. Определение поправочных коэффициентов рабочей поперечной подачи на двойной ход. Таблица 6.30 [2, c.290].
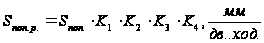
6.3.6. Определение основного времени:
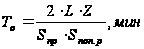
Определение мощности, затрачиваемой на шлифование
ПРИЛОЖЕНИЕ А
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Круглое наружное шлифование с радиальной подачей
| Группы обрабатываемого материала | Длина шлифования, Lд, мм до |
|||||||||||||
| I - II | III | IV - V | VI | |||||||||||
| Диаметр шлифования, мм | ||||||||||||||
| 24 | - | - | - | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - | - | - | - |
| 32 | 24 | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - | - | - |
| 45 | 32 | 24 | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - | - |
| 62 | 45 | 32 | 24 | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - |
| 85 | 62 | 45 | 32 | - | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 |
| 120 | 85 | 62 | 45 | - | - | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 |
| 160 | 120 | 85 | 62 | - | - | - | - | - | 32 | 40 | 50 | 60 | 80 | 100 |
|
Минутная
поперечная
подача, Vs,
|
Мощность резания, N, кВт |
|||||||||||||
| 0,26 | - | - | - | - | - | - | 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | |||
| 0,38 | - | - | - | - | - | 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | 7,9 | |||
| 0,53 | - | - | - | - | 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | 7,9 | 9,9 | |||
| 0,78 | - | - | - | 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | 7,9 | 9,9 | 12,4 | |||
| 1,0 | - | - | 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | 7,9 | 9,9 | 12,4 | 15,5 | |||
| 1,4 | - | 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | 7,9 | 9,9 | 12,4 | 15,5 | 19,3 | |||
| 1,9 | 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | 7,9 | 9,9 | 12,4 | 15,5 | 19,3 | 24 | |||
| 2,6 | 3,2 | 4,0 | 5,0 | 6,3 | 7,9 | 9,9 | 12,4 | 15,5 | 19,3 | 24 | - | |||
| 3,6 | 4,0 | 5,0 | 6,3 | 7,9 | 9,9 | 12,4 | 15,5 | 19,3 | 24 | - | - | |||
| 5,0 | 5,0 | 6,3 | 7,9 | 9,9 | 12,4 | 15,5 | 19,3 | 24 | - | - | - | |||
 до
Поправочные коэффициенты на мощность в зависимости от твердости и скорости круга
Скорость круга, Vкр,
|
Твердость круга | |||
| СМ1…СМ2 | С1..С2 | СТ1..СТ2 | СТ3, Т1 | |
| Коэффициент | ||||
| 35 | 1,0 | 1,16 | 1,36 | 1,58 |
| 50 | 1,2 | 1,4 | 1,63 | 1,9 |

ПРИЛОЖЕНИЕ Б
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Круглое наружное шлифование с продольной подачей
| Группы обрабатываемого материала | Продольная
минутная подача,
Vs,
|
||||||||||||
| I - II | III | IV - V | VI | ||||||||||
| Диаметр шлифования, мм до | |||||||||||||
| 50 | 37 | - | - | 2080 | 2870 | 3950 | 5150 | 7500 | - | - | - | - | - |
| 70 | 50 | 37 | - | 1510 | 2080 | 2870 | 3950 | 5150 | 7500 | - | - | - | -- |
| 95 | 70 | 50 | 37 | 1100 | 1510 | 2080 | 2870 | 3950 | 5150 | 7500 | - | - | - |
| 130 | 95 | 70 | 50 | 800 | 1100 | 1510 | 2080 | 2870 | 3950 | 5150 | 7500 | - | - |
| 180 | 130 | 95 | 70 | - | 800 | 1100 | 1510 | 2080 | 2870 | 3950 | 5150 | 7500 | - |
| 250 | 180 | 130 | 95 | - | - | 800 | 1100 | 1510 | 2080 | 2870 | 3950 | 5150 | 7500 |
| 340 | 250 | 180 | 130 | - | - | - | 800 | 1100 | 1510 | 2080 | 2870 | 3950 | 5150 |
| 470 | 340 | 250 | 180 | - | - | - | - | 800 | 1100 | 1510 | 2080 | 2870 | 3950 |
| - | 470 | 340 | 250 | - | - | - | - | - | 800 | 1100 | 1510 | 2080 | 2870 |
| - | - | 470 | 340 | - | - | - | - | - | - | 800 | 1100 | 1510 | 2080 |
|
Поперечная
подача, S,
|
Мощность резания, N, кВт |
||||||||||||
| 0,0035 | - | - | - | 1,9 | 2,4 | 3,0 | 3,8 | 4,8 | 5,9 | 7,4 | |||
| 0,005 | - | - | 1,9 | 2,4 | 3,0 | 3,8 | 4,8 | 5,9 | 7,4 | 9,2 | |||
| 0,007 | - | 1,9 | 2,4 | 3,0 | 3,8 | 4,8 | 5,9 | 7,4 | 9,2 | 11,5 | |||
| 0,010 | 1,9 | 2,4 | 3,0 | 3,8 | 4,8 | 5,9 | 7,4 | 9,2 | 11,5 | 14,5 | |||
| 0,014 | 2,4 | 3,0 | 3,8 | 4,8 | 5,9 | 7,4 | 9,2 | 11,5 | 14,5 | 18,0 | |||
| 0,019 | 3,0 | 3,8 | 4,8 | 5,9 | 7,4 | 9,2 | 11,5 | 14,5 | 18,0 | 22,5 | |||
| -,026 | 3,8 | 4,8 | 5,9 | 7,4 | 9,2 | 11,5 | 14,5 | 18,0 | 22,5 | - | |||
| 0,036 | 4,8 | 5,9 | 7,4 | 9,2 | 11,5 | 14,5 | 18,0 | 22,5 | - | - | |||
| 0,050 | 5,9 | 7,4 | 9,2 | 11,5 | 14,5 | 18,0 | 22,5 | - | - | -- | |||
 ,
до
Поправочные коэффициенты на мощность в зависимости от твердости, ширины и скорости круга
|
Скорость
круга, Vкр,
|
Ширина шлифовального круга, Вкр, мм до | Твердость шлифовального круга | |||
| М2..М3 | СМ1..СМ2 | С1..С2 | СТ!..СТ2 | ||
| Коэффициент | |||||
35 |
40 | 0,8 | 0,9 | 1,04 | 1,22 |
| 50 | 0,85 | 0,95 | 1,10 | 1,3 | |
| 63 | 0,9 | 1,0 | 1,16 | 1,36 | |
| 80 | 0,95 | 1,05 | 1,22 | 1,45 | |
| 100 | 1,0 | 1,12 | 1,3 | 1,52 | |
50 |
40 | 0,96 | 1,08 | 1,25 | 1,47 |
| 50 | 1,02 | 1,14 | 1,32 | 1,56 | |
| 63 | 1,08 | 1,2 | 1,4 | 1,63 | |
| 80 | 1,14 | 1,26 | 1,47 | 1,74 | |
| 100 | 1,2 | 1,34 | 1,56 | 1,82 | |
ПРИЛОЖЕНИЕ В
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Бесцентровое шлифование с радиальной подачей
| Группы обрабатываемого материала | ||||||||||||||
| I - II | III | IV - V | VI | Длина шлифования, Lд, мм до | ||||||||||
| Диаметр шлифования, мм до | ||||||||||||||
| 17 | 12,5 | - | - | 63 | 80 | 100 | 125 | 160 | - | - | - | - | - | - |
| 24 | 17 | 12,5 | - | 50 | 63 | 80 | 100 | 125 | 160 | - | - | - | - | - |
| 32 | 24 | 17 | 12,5 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - | - | - | - |
| 45 | 32 | 24 | 17 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - | - | - |
| 62 | 45 | 32 | 24 | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - | - |
| 85 | 62 | 45 | 32 | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | - |
| 120 | 85 | 62 | 45 | - | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 |
| 160 | 120 | 85 | 62 | - | - | - | - | 32 | 40 | 50 | 63 | 80 | 100 | 125 |
| - | 160 | 120 | 85 | - | - | - | - | - | 32 | 40 | 50 | 63 | 80 | 100 |
|
Минутная
поперечная
подача, Vs,
|
Мощность резания, N, кВт |
|||||||||||||
| 0,38 | - | - | - | - | 3,0 | 3,7 | 4,6 | 5,8 | 7,4 | 9,3 | 11,6 | |||
| 0,53 | - | - | - | 3,0 | 3,7 | 4,6 | 5,8 | 7,4 | 9,3 | 11,6 | 14,5 | |||
| 0,73 | - | - | 3,0 | 3,7 | 4,6 | 5,8 | 7,4 | 9,3 | 11,6 | 14,5 | 18,3 | |||
| 1,0 | - | 3,0 | 3,7 | 4,6 | 5,8 | 7,4 | 9,3 | 11,6 | 14,5 | 18,3 | 23 | |||
| 1,4 | 3,0 | 3,7 | 4,6 | 5,8 | 7,4 | 9,3 | 11,6 | 14,5 | 18,3 | 23 | 29 | |||
| 1,9 | 3,7 | 4,6 | 5,8 | 7,4 | 9,3 | 11,6 | 14,5 | 18,3 | 23 | 29 | 35,5 | |||
| 2,6 | 4,6 | 5,8 | 7,4 | 9,3 | 11,6 | 14,5 | 18,3 | 23 | 29 | 35,5 | - | |||
| 3,6 | 5,8 | 7,4 | 9,3 | 11,6 | 14,5 | 18,3 | 23 | 29 | 35,5 | - | - | |||
| 5,0 | 7,4 | 9,3 | 11,6 | 14,5 | 18,3 | 23 | 29 | 35,5 | - | - | - | |||
| 7,0 | 9,3 | 11,6 | 14,5 | 18,3 | 23 | 29 | 35,5 | - | - | - | - | |||
Поправочные коэффициенты на мощность резания в зависимости от скорости и твердости круга
Скорость круга, Vкр,
|
Твердость круга | |||
| СМ1…СМ2 | С1..С2 | СТ1..СТ2 | СТ3, Т1 | |
| Коэффициент | ||||
| 35 | 1,0 | 1,16 | 1,36 | 1,58 |
| 50 | 1,2 | 1,4 | 1,63 | 1,9 |
ПРИЛОЖЕНИЕ Г
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Бесцентровое шлифование с продольной подачей
| Группы обрабатываемого материала | ||||||
| I - II | III | IV - V | VI |
Минутная поперечная подача, Vs,
|
||
| Диаметр шлифования, мм до | ||||||||||||||
| 17 | 12,5 | - | - | 1000 | 1380 | 1900 | 2600 | - | - | - | ||||
| 24 | 17 | 12,5 | - | 725 | 1000 | 1380 | 1900 | 2600 | - | - | - | |||
| 32 | 24 | 17 | 12,5 | 525 | 725 | 1000 | 1380 | 1900 | 2600 | - | - | |||
| 45 | 32 | 24 | 17 | - | 525 | 725 | 1000 | 1380 | 1900 | 2600 | - | - | ||
| 62 | 45 | 32 | 24 | - | - | 525 | 725 | 1000 | 1380 | 1900 | 2600 | - | ||
| 85 | 62 | 45 | 32 | - | - | - | 525 | 725 | 1000 | 1380 | 1900 | 2600 | ||
| 120 | 85 | 62 | 45 | - | - | - | - | 525 | 725 | 1000 | 1380 | 1900 | ||
| 160 | 120 | 85 | 62 | - | - | - | - | - | 525 | 725 | 1000 | 1380 | ||
| - | 160 | 120 | 85 | - | - | - | - | - | - | 525 | 725 | 1000 | ||
| Удвоенная глубина шлифования, 2t, мм | Мощность резания, N, кВт |
|||||||||||||
| 0,07 | - | - | 4,2 | 5,3 | 6,6 | 8,3 | 10,5 | 13,0 | |
| 0,10 | - | - | 4,2 | 5,3 | 6,6 | 8,3 | 10,5 | 13,0 | 16 |
| 0,14 | - | 4,2 | 5,3 | 6,6 | 8,3 | 10,5 | 13,0 | 16 | 20 |
| 0,19 | 4,2 | 5,3 | 6,6 | 8,3 | 10,5 | 13,0 | 16 | 20 | 25 |
| 0,26 | 5,3 | 6,6 | 8,3 | 10,5 | 13,0 | 16 | 20 | 25 | 31,5 |
| 0,36 | 6,6 | 8,3 | 10,5 | 13,0 | 16 | 20 | 25 | 31,5 | 39,5 |
| 0,5 | 8,3 | 10,5 | 13,0 | 16 | 20 | 25 | 31,5 | 39,5 | - |
Поправочные коэффициенты на мощность резания в зависимости от скорости и твердости круга
| Ширина шлифовального круга, Вкр, мм | Скорость круга, Vкр,
|
Твердость круга | |||
| СМ1…СМ2 | С1..С2 | СТ1..СТ2 | СТ3, Т1 | ||
| Коэффициент | |||||
| 150 | 35 |
0,93 | 1,08 | 1,27 | 1,47 |
| 200 | 1,0 | 1,16 | 1,36 | 1,58 | |
| 300 | 1,1 | 1,26 | 1,5 | 1,74 | |
| 150 | 50 |
1,12 | 1.3 | 1,52 | 1,76 |
| 200 | 1,2 | 1,4 | 1,63 | 1,9 | |
| 300 | 1,32 | 1,51 | 1,8 | 2,05 | |
ПРИЛОЖЕНИЕ Д
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Шлифование отверстий
| Группы обрабатываемого материала | |||||||
| I - II | III | IV - V | VI |
Продольная минутная подача, Vs,
|
|||
| Диаметр шлифования, мм до | |||||||||||||||
| 50 | 37 | - | - | 1510 | 2080 | 2810 | 3950 | 5450 | 7500 | 10000 | - | - | - | ||
| 70 | 50 | 37 | - | 1100 | 1510 | 2080 | 2810 | 3950 | 5450 | 7500 | 10000 | - | - | ||
| 95 | 70 | 50 | 37 | 800 | 1100 | 1510 | 2080 | 2810 | 3950 | 5450 | 7500 | 10000 | - | ||
| 130 | 95 | 70 | 50 | - | 800 | 1100 | 1510 | 2080 | 2810 | 3950 | 5450 | 7500 | 10000 | ||
| 180 | 130 | 95 | 70 | - | - | 800 | 1100 | 1510 | 2080 | 2810 | 3950 | 5450 | 7500 | ||
| 250 | 180 | 130 | 95 | - | - | - | 800 | 1100 | 1510 | 2080 | 2810 | 3950 | 5450 | ||
| - | 250 | 180 | 130 | - | - | - | - | 800 | 1100 | 1510 | 2080 | 2810 | 3950 | ||
| - | - | 250 | 180 | - | - | - | - | - | 800 | 1100 | 1510 | 2080 | 2810 | ||
|
Поперечная подача на двойной ход стола, S,
|
Мощность резания, N, кВт |
||||||||||||||
 до
| 0,003 | - | - | 1,1 | 1,4 | 1,7 | 2,1 | 2,7 | 3,3 | 4,2 | 5,2 |
| 0,004 | - | 1,1 | 1,4 | 1,7 | 2,1 | 2,7 | 3,3 | 4,2 | 5,2 | 6,5 |
| 0,005 | 1,1 | 1,4 | 1,7 | 2,1 | 2,7 | 3,3 | 4,2 | 5,2 | 6,5 | 8,5 |
| 0,007 | 1,4 | 1,7 | 2,1 | 2,7 | 3,3 | 4,2 | 5,2 | 6,5 | 8,5 | 10,2 |
| 0,010 | 1,7 | 2,1 | 2,7 | 3,3 | 4,2 | 5,2 | 6,5 | 8,5 | 10,2 | 12,8 |
| 0,014 | 2,1 | 2,7 | 3,3 | 4,2 | 5,2 | 6,5 | 8,5 | 10,2 | 12,8 | 16,0 |
| 0,019 | 2,7 | 3,3 | 4,2 | 5,2 | 6,5 | 8,5 | 10,2 | 12,8 | 16,0 | - |
| 0,026 | 3,3 | 4,2 | 5,2 | 6,5 | 8,5 | 10,2 | 12,8 | 16,0 | - | - |
| Ширина шлифовального круга Вкр, мм до | Твердость круга | ||
| М2..М3 | СМ1…СМ2 | С1..С2 | |
| Коэффициент | |||
| 25..32 | 0,8 | 0,9 | 1,04 |
| 40..50 | 0,9 | 1,0 | 1,16 |
| 63..80 | 1,0 | 1,12 | 1,3 |
ПРИЛОЖЕНИЕ Е
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Плоское шлифование периферией круга на станках с прямоугольным столом
| Группы обрабатываемого материала | |||||||||||||||
| I - II | III | IV - V | VI |
Поперечная
подача на ход
стола, So
|
|||||||||||
|
Скорость
движения детали,
|
|||||||||||||||
| 5 | - | - | - | 14 | 19 | 26 | 35 | 50 | - | - | - | - | - | - | - |
| 7 | 5 | - | - | 10 | 14 | 19 | 26 | 35 | 50 | - | - | - | - | - | - |
| 10 | 7 | 5 | - | - | 10 | 14 | 19 | 26 | 35 | 50 | - | - | - | - | - |
| 14 | 10 | 7 | 5 | - | - | 10 | 14 | 19 | 26 | 35 | 50 | - | - | - | - |
| 20 | 14 | 10 | 7 | - | - | - | 10 | 14 | 19 | 26 | 35 | 50 | - | - | - |
| 28 | 20 | 14 | 10 | - | - | - | - | 10 | 14 | 19 | 26 | 35 | 50 | - | - |
| 39 | 28 | 20 | 14 | - | - | - | - | - | 10 | 14 | 19 | 26 | 35 | 50 | - |
| - | 39 | 28 | 20 | - | - | - | - | - | - | 10 | 14 | 19 | 26 | 35 | 50 |
| - | - | 39 | 28 | -- | - | - | - | - | - | - | 10 | 14 | 19 | 26 | 35 |
| - | - | - | 39 | - | - | - | - | - | - | - | - | 10 | 14 | 19 | 26 |
|
Подача
на ход стола,
S,
|
Мощность резания, N, кВт |
||||||||||||||
| 0,006 | - | - | 2,8 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | |||||||
| 0,008 | - | - | 2,8 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | ||||||
| 0,011 | - | - | 2,8 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | |||||
| 0,015 | - | - | 2,8 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | ||||
| 0,021 | - | - | 2,8 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | 21,8 | |||
| 0,029 | - | 2,8 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | 21,8 | 27,6 | |||
| 0,040 | 2,8 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | 21,8 | 27,6 | 34,0 | |||
| 0,056 | 3,4 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | 21,8 | 27,6 | 34,0 | - | |||
| 0,078 | 4,3 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | 21,8 | 27,6 | 34,0 | - | - | |||
| 0,108 | 5,3 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | 21,8 | 27,6 | 34,0 | - | - | - | |||
| 0,15 | 6,6 | 8,4 | 10,4 | 12,8 | 16,4 | 21,8 | 27,6 | 34,0 | - | - | - | - | |||
 до
Поправочные коэффициенты на мощность резания в зависимости от ширины и твердости круга
| Твердость круга | Ширина круга Вкр, мм до | ||
| 40 | 63 | 100 | |
| М2..М3 | 0,8 | 0,9 | 1,0 |
| СМ1..СМ2 | 0,9 | 1,0 | 1,12 |
| С1..С2 | 1,04 | 1,16 | 1,3 |
| СИ1..СТ2 | 1,22 | 1,3 | 1,52 |
ПРИЛОЖЕНИЕ 1
ПАСПОРТНЫЕ ДАННЫЕ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ
Токарно-винторезный станок 16К20
| Характеристика станка | |
|
Наибольший диаметр обрабатываемой заготовки, мм: - над станиной - над суппортом |
400 200 |
| Наибольшая длина обрабатываемого изделия, мм | 2000 |
| Высота резца, устанавливаемого в резцедержателе, мм | 25 |
|
Мощность двигателя, Nдв, кВт КПД, η |
10 0,75 |
Частота вращения шпинделя, мин-1 |
12,5; 16; 20; 25; 31,5; 40; 50; 63; 80; 100; 125; 160; 200; 250; 315; 400; 500; 630; 800; 1000; 1250; 1600 |
| Продольная подача, мм |
0,05; 0,06; 0,075; 0,09; 0,1; 0,125; 0,15; 0,175; 0,2; 0,25; 0,3; 0,35; 0,4; 0,5; 0,6; 0,7; 0,8; 1,0; 1,2; 1,4; 1,6; 2,0; 2,4; 2,8. |
| Поперечная подача, мм |
0,025; 0.03; 0,0375; 0,045; 0,05; 0,0625; 0,075; 0,0875; 0,1; 0,125; 0,15; 0,175; 0,2; 0,25; 0,3; 0,35; 0,4; 0,5; 0,6; 0,7; 0,8; 1,0; 1,2; 1,4 |
| Максимальная осевая составляющая силы резания, допускаемая механизмом подачи РХ, Н | 6000 |
Токарно-винторезный станок 16Б16П
| Характеристика станка | |
|
Наибольший диаметр обрабатываемой заготовки, мм: - над станиной - над суппортом |
320 180 |
| Наибольшая длина обрабатываемого изделия, мм | 1000 |
| Высота резца, устанавливаемого в резцедержателе, мм | 25 |
|
Мощность двигателя, Nдв, кВт КПД, η |
6,3 0,7 |
Частота вращения шпинделя, мин-1 |
20; 25; 31,5; 40; 50; 63; 80; 100; 125; 160; 200; 250; 315; 400; 500; 630; 800; 1000; 1250; 1600; 2000 |
| Продольная подача, мм | 0,05; 0,06; 0,07; 0,08; 0,1; 0,12; 0,15; 0,17; 0,2; 0,25; 0,3; 0,35; 0,4; 0,5; 0,6; 0,7; 0,8; 1,0; 1,2; 1,4; 1,6; 2,0; 2,4; 2,8. |
| Поперечная подача, мм | 0,025; 0,05; 0,06; 0,07; 0,08; 0,1; 0,12; 0,15; 0,17; 0,2; 0,25; 0,3; 0,35; 0,4; 0,5; 0,6; 0,7; 0,8; 1,0; 1,2; 1,4 |
| Максимальная осевая составляющая силы резания, допускаемая механизмом подачи РХ, Н | 6000 |
Вертикально-сверлильный станок 2Н125
| Характеристика станка | |
| Наибольший диаметр обрабатываемого отверстия в заготовке из стали, мм: |
25 |
|
Мощность двигателя, Nдв, кВт КПД, η |
2,8 0,8 |
| Частота вращения шпинделя, мин-1 | 45; 63; 90; 125; 180; 250; 355; 500; 710; 1000; 1400; 2000 |
| Подача, мм | 0,1; 0,14; 0,2; 0,28; 0,4; 0,56; 0,8; 1,12; 1,6. |
| Максимальная осевая составляющая силы резания, допускаемая механизмом подачи РХ, Н | 9000 |
Вертикально-сверлильный станок 2Н135
| Характеристика станка | |
| Наибольший диаметр обрабатываемого отверстия в заготовке из стали, мм: |
35 |
|
Мощность двигателя, Nдв, кВт КПД, η |
4,5 0,8 |
| Частота вращения шпинделя, мин-1 | 31,5; 45; 63; 90; 125; 180; 250; 355; 500; 710; 1000; 1400; |
| Подача, мм | 0,1; 0,14; 0,2; 0,28; 0,4; 0,56; 0,8; 1,12; 1,6. |
| Максимальная осевая составляющая силы резания, допускаемая механизмом подачи РХ, Н | 15000 |
ПРИЛОЖЕНИЕ 2
Геометрические параметры резцов, оснащенных пластинами из твердого сплава
| Обрабатываемый материал |
Главный передний угол
|
Главный
задний угол
|
Ширина ленточки, f, мм |
Радиус при вершине, r, мм | |
|
Предел
прочности,
|
|||||
| Сталь | > 300 | 10 - 16 | 8 - 10 | 0,1 – 0,3 | 0,5 – 2,0 |
| 600 - 900 | 16 | 8 | 0,1 – 0,4 | 0,5 – 1,0 | |
| Жаропрочные стали | 600 - 1200 | 10 | 10 | 3 - 5 | 0,5 – 1,0 |
| Чугун серый | 0 – ( - 5 ) | 6 - 10 | - | - | |
| Цветные сплавы | 25 - 30 | 8 - 15 | - | - | |


 ,
МПа
Геометрические параметры сверл.
| Параметры | Диаметр сверла | ||||
| 4 - 6 | 6 - 8 | 8 - 10 | 10 - 15 | Свыше 15 | |
| Чугуны и стали | |||||
|
Угол
при вершине
|
127 | ||||
|
Передний
угол
|
0 | ||||
|
Задний
угол
|
12 - 14 | ||||
|
Угол
наклона винтовой
линии
|
33 | 34 | 35 | ||
|
Угол
наклона перемычки
|
50 | 55 | |||
| Цветные сплавы | |||||
|
Угол
при вершине
|
118 | ||||
|
Передний
угол
|
5 | ||||
|
Задний
угол
|
12 | ||||
|
Угол
наклона винтовой
линии
|
23 - 28 | 30 | |||
|
Угол
наклона перемычки
|
50 | 55 | |||


Геометрические параметры зенкеров из быстрорежущей стали и твердого сплава.
| Параметры | Диаметр зенкера | |||
| 8 - 10 | 11 - 15 | 16 - 35 | Свыше 15 | |
| Чугуны и стали | ||||
| Число зубьев Z | 3 | 3 | 3 - 4 | 3 |
|
Угол
в плане
|
30 | 30 - 45 | 45 | |
|
Вспомогательный
угол в плане
|
- | - | 15 - 20 | 20 |
|
Передний
угол
|
0 | 0 - 3 | ||
|
Задний
угол
|
6 | 6 - 8 | 8 - 15 | |
| Ширина ленточки, f, мм | 0,5 | 0,6 – 0,75 | 0,8 – 1,0 | |
|
Угол
наклона винтовой
линии
|
20 | 15 - 20 | 20 | |
| Цветные сплавы | ||||
| Число зубьев Z | 3 - 4 | 4 – 6 | ||
|
Угол
в плане
|
60 | |||
|
Вспомогательный
угол в плане
|
- | |||
|
Передний
угол
|
25 – 30 | |||
|
Задний
угол
|
10 – 15 | |||
| Ширина ленточки, f, мм | 0,05 – 0,2 | |||
|
Угол
наклона винтовой
линии
|
13 - 20 | |||


Для титановых сплавов передний угол выбирают равным 4 – 60, угол наклона спирали – 200.
Геометрические параметры разверток из быстрорежущей стали
| Параметры | Диаметр развертки | ||
| 8 - 14 | 15 - 28 | Свыше 28 | |
|
Передний
угол
|
5 - 10 | 0 | 0 |
|
Задний
угол
|
4 - 8 | 5 - 8 | 0 - 2 |
|
Задний
угол
|
- | 0 - 2 | 0 |
|
Главный
угол в плане
|
12 - 15 | 12 - 15 | 15 |
|
Вспомогательный
угол в плане
|
0 | 0 - 2 | 0 |
| Ширина калибрующей ленточки, f, мм | 0,05 – 0,08 | 0,1 – 0,3 | |
 по калибрующей
режущей кромке
Геометрические параметры фрез
| Материал |
|
|
|
|
|
|
|
f, мм |
| Фрезы торцовые из быстрорежущей стали | ||||||||
|
Сталь
|
10 - 14 | 12 - 16 | 10 - 12 | 8 - 10 | 10 - 15 | 45 - 60 | 2 - 3 | 1 -1,5 |
| 600 - 900 | 6 - 15 | 10 - 15 | 6 - 15 | 5 - 12 | 10 - 20 | 40 - 45 | 5 - 7 | 1– 1,5 |
| Чугун | 10 - 12 | 10 - 12 | 10 - 12 | 8 - 10 | 10 - 15 | 45 - 60 | 2 - 3 | 1– 1,5 |
| Фрезы торцовые с пластинками из твердого сплава | ||||||||
|
Сталь
|
5 - 8 | 12 - 16 | 5 - 8 | 8 - 10 | 10 - 15 | 45 - 60 | 1 | 1,5-2 |
| 600 - 900 | 5 - 8 | 15 | 5 - 8 | 8 - 10 | 10 - 15 | 45 | 10 - 15 | 1-1,5 |
| Чугун | 5 – ( - 5 ) | 14 - 16 | 5 | 8 - 10 | 10 - 15 | 45 - 60 | 12 | 1-1,5 |
| Концевые фрезы из быстрорежущей стали | ||||||||
|
Сталь
|
10 - 15 | 14 | 0 - 5 | 6 | 20 - 30 | 90 | 2 - 3 | 0,5 -1 |
| 600 - 900 | 5 - 12 | 12 - 16 | 0 - 5 | 6 - 8 | 30 - 45 | 90 | 2 - 3 | 0,5 -1 |
| Чугун | 5 - 10 | 14 - 16 | 0 - 5 | 6 - 12 | 35 - 40 | 90 | 2 - 3 | 0,5 -1 |
| Фрезы концевые с пластинками из твердого сплава | ||||||||
|
Сталь
|
5 - 8 | 15 - 20 | 3 - 5 | 6 - 8 | 40 | 90 | 3 - 5 | 0,5-0,8 |
| 600 - 900 | 3 - 5 | 15 - 18 | 3 - 5 | 6 - 8 | 40 | 90 | 3 - 5 | 0,5-0,8 |
| Чугун | 0 – ( - 5 ) | 13 - 15 | 3 - 5 | 6 - 8 | 40 | 90 | 1,5 - 3 | 0,5-0,8 |
| Фрезы цилиндрические из быстрорежущей стали | ||||||||
|
Сталь
|
8 - 12 | 12 - 16 | - | - | 45 | - | - | 0,8-1 |
| 600 - 900 | 8 - 15 | 15 - 20 | - | - | 30 - 45 | - | - | 0,8-1 |
| Чугун | 10 - 15 | 12 - 15 | - | - | 35 - 40 | - | - | 0,8-1 |
| Фрезы дисковые из быстрорежущей стали | ||||||||
|
Сталь
|
10 – 15 | 16 – 20 | - | - | 0 -10 | 90 | 3 | 0,5-1 |
| 600 - 900 | 10 – 15 | 12 – 16 | - | - | 10 – 15 | 90 | 2 – 3 | 1 – 2 |
| Чугун | 10 - 15 | 10 -15 | - | - | 10 - 15 | 90 | 4 - 6 | 0,5-1 |
| Фрезы дисковые с пластинками из твердого сплава | ||||||||
|
Сталь
|
5 | 12 – 16 | - | - | 5 – 10 | 90 | 3 – 5 | 1,5-2 |
| 600 - 900 | 0 – 5 | 12 – 16 | - | - | 5 – 10 | 90 | 3 – 5 | 1,5-2 |
| Чугун | 0 - 5 | 12 - 15 | - | - | 5 - 10 | 90 | 0 - 5 | 1,5-2 |

Геометрические параметры резьбонарезных инструментов
| Материал детали | Материал режущей части инструмента | Геометрические параметры | ||
|
|
|
|
||
| Резьбовые резцы |