Ремонтно-энергетическое хозяйство



График 3 – Параллельно – последовательный вид движения
Определим расстояние АБ по формуле:
t j, j+1 = (n - p) tj+1
Получим:
ti.j+1 = (100-25)*2 = 150 мин.
Так же рассчитаем и остальные отрезки:
ВГ = (100-25)*3 = 225 мин
ДЕ = (100-25)*1 = 75 мин.
Четвертая операция менее трудоемкая чем предыдущая, поэтому одна партия (25шт) сдвигается вправо, все остальные влево.
Рассчитаем время при параллельно – последовательном движении:
Тпар
–посл. = n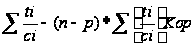
где,
 - сумма коротких
операционных
циклов из каждой
пары смежных
операций.
В нашем
случае
= 2,3,4,1,2 = 2+3+1+1 = 7
Тпар-посл
= 25*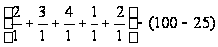 *7
= 675 мин.
Параллельно-последовательный вид движения деталей (изделий) обеспечивает работу оборудования и рабочего без перерывов. Производственный цикл при этом виде больше по сравнению с параллельным, но меньше, чем при последовательном.
Из полученных расчетов мы видим, что меньше всего времени затрачивается при параллельном виде движения предметов труда.
ЗАДАЧА №2
Построить график организации работы прерывно-поточной линии и межоперационных заделов при следующих условиях:
Продолжительность смены – 8 часов, количество смен – 1, регламентированный перерыв 20 мин.
Сменная программа (N) – 230 шт., время выполнения операции – t1 = 3, t2 = 4, t3 = 1, t4 = 2 мин.
РЕШЕНИЕ
Определим такт поточной линии:
 ,
где Fg – фонд работы линии,
N3 – программа запуска.
Для нашего примера такт будет равен:
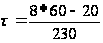 =
2 шт/мин.
Рассчитаем необходимое количество рабочих мест (расчетное и принятое):

С1рас =
 С1пр = 2
С2рас =
 С2пр = 2
С3рас =
 С3пр = 1
С4рас =
 С4пр = 1
Рассчитаем коэффициент загрузки:

Кз1 =

Кз2 =
Кз3 =

Кз4 =

4. Рассчитаем межоперационные заделы для однопредметной прерывно-поточной линии:
Zij
=
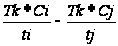 ,
где Тк – период работы на смежных операциях при неизменном числе работающего оборудования, мин;
Сi,j – число единиц оборудования, работающих на смежных операциях в течении периода Тк, ti,j;
ti,j – нормы времени на этих операциях.
Задел между 1 и 2 операциями:
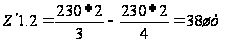
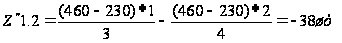
Задел между 2 и 3 операциями:
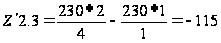 шт.
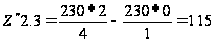 шт.
Задел между 3 и 4 операциями равен:
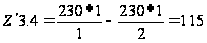 шт.
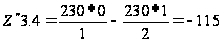 шт.
График движения межоперационных заделов представлен в таблице (1)
| Номер операции |
Норма времени (ti) мин. |
Такт работы лини
( |
Число рабочих мест | Номер рабочего места | Загрузка рабочих мест | 40 | 115 | 170 | 230 | 270 | 350 | 400 | 460 | |||
| Сiрас | Сiпр | % | мин. | |||||||||||||
| 1 | 3 | 2 | 1,5 | 2 |
1 2 |
100 50 |
460 230 |
|
||||||||
| Задел 1-2 |
|
|||||||||||||||
| 2 | 4 | 2 | 2 | 2 |
3 4 |
100 100 |
460 460 |
|
||||||||
| Задел 2-3 |
|
|||||||||||||||
| 3 | 1 | 2 | 0,5 | 1 | 5 | 50 | 230 |
|
||||||||
| Задел 3-4 | 115 -115 | |||||||||||||||
| 4 | 2 | 2 | 1 | 1 | 6 | 100 | 480 |
|
||||||||
 )
мин.



 38
-38


Таблица 1 – график движения межоперационных заделов
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
1. Атаев П.Л. Организация производства и менеджмент. Методические указания к курсовой работе. – Нальчик: Каб.-Балк. ун-т, 2003. – 59 с.
2. Организация производства: Практикум /Сост. О.В.Шамов.– Гродно: ГрГУ , 2002.– 72 с.
3. Серебренников Г.Г. С28 Организация производства: Учеб. пособие. Тамбов: Изд-во Тамб. гос. техн. ун-та, 2004. 96 с.
4. Организация поточного производства : методические рекомендации для проведения практических занятий по дисциплине «Организация производства и менеджмент» / сост. : Е.Ю. Филатова, А.В. Рухов. – Тамбов : Изд-во Тамб. гос. техн. ун-та, 2009. – 20 с. – 100 экз.
5. Фатхутдинов Р.А. Организация производства. Учебник. – М.: ИНФРА-М, 2001.
6. Фатхутдинов Р. А., Сивкова Л. А. Организация производства. Практикум. – М.: ИНФРА-М, 2001.
7. О.Г. Туровец, Ю.П. Анисимов и др. «Организация производства на предприятии»: Учебник для технических и экономических специальностей: Под ред. О.Г. Туровца и Б.Ю Сербиновского. Серия «Экономика и управление».- Ростов-на-Дону: МарТ, 2002. – 464с.