Разработка технологического процесса изготовления типовой детали - вал шлицевой (ТМ-30), сталь 45
где
 - основное время,
мин.;
 - вспомогательное
время, мин.;
Вспомогательное время состоит из затрат времени на отдельные приёмы:
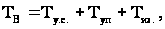
где
 - время на установку
и снятие детали,
мин.;
 -
время на приёмы
управления,
мин. (время связанное
с переходом).
 -
время на измерение
детали, мин.;
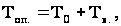
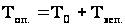
где
 - оперативное
время;
 - время на техническое
обслуживание
рабочего места;
 - время на отдых
и личные надобности.
3.1 Расчёт нормы
штучно - калькуляционного
времени для
операции 1.1 –
фрезерование
детали с двух
сторон.=1,44
мин.
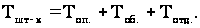
 .
Вспомогательное время складывается из следующих составляющих:
установка
и снятие детали
 =0,15мин.([5]карта
13 стр.51.)
Время связанное с переходом : ([5]карта 24 стр.76)
-подача механическая t=0,05 мин.;
-включение шпинделя кнопкой t=0,015мин.;
-повернуть кондуктор t=0,l мин. (стр.77);
-настройка фрезы t=0,8 мин. (стр.78).
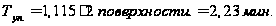
Время на
измерение
 =
0,1 при 10% контроле
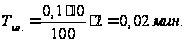
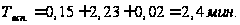
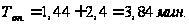
Подготовительно-заключительное
время при
фрезеровании
 =15мин.([5]карта
26 стр.84)
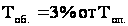
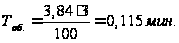
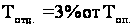
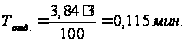
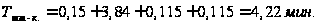
3.2 Расчёт нормы
штучно - калькуляционного
времени для
операции 1.2 -
сверление 2-х
отверстий
диаметром 8 мм,
длинной 28 мм,
сверлом из
быстро режущей
стали Р6М5,
=1,44
мин., сверлении
по кондуктору.
.
Вспомогательное время складывается из следующих составляющих:
установка
и снятие детали
в кондуктор
=0,15мин.([5]карта
13 стр.51.)
Время связанное с переходом : ([5]карта 24 стр.76)
-подача механическая t=0,05 мин.;
-включение шпинделя кнопкой t=0,015мин.;
-повернуть кондуктор t=0,l мин. (стр.77);
-вывод сверла для удаления стружки t=0,14 мин. (стр.78).
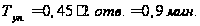
Время на
измерение
=
0,1 при 10% контроле
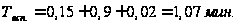
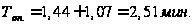
Подготовительно-заключительное
время при сверлении
=15мин.([5]карта
26 стр.84)
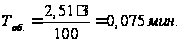
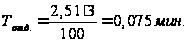
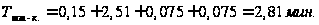
3.3 Расчёт нормы штучно-калькуляционного времени для операции 2.6 -2,7 токарной
Деталь устанавливается в центрах. Делается переход 13, R0,5, для посадки подшипников, и переход 6, R0,5, левым резцом.
Операция 1 – точение перехода R0,5 для посадки подшипников.
 состоит из
следующих
приёмов :
- сменить резец поворотом резцовой головки - 0,02мин
- сменить положение резца - 0,02мин.
- подвод резца к переходу 13 в продольном направлении - 0,05мин.
- подвод резца к переходу 13 в поперечном направлении - 0,02мин.
=0,11
мин.
=
0,014мин.
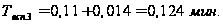
Операция 2 – точение перехода R0,5 левым резцом для посадки подшипников.
состоит из
следующих
приёмов :
- сменить резец поворотом резцовой головки - 0,02мин
- сменить положение резца - 0,02мин.
- подвод резца в продольном направлении - 0,05мин.
- подвод резца в поперечном направлении - 0,02мин.
=0,11мин
=
0,014мин.
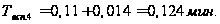
3.4 Расчёт нормы штучно-калькуляционного времени для операции 2.8 –токарной
Деталь устанавливается в центрах. Обрабатываются 2 фаски правым резцом, и 2 фаски левым резцом. Основное время То = 0,84мин., все детали – 0,99 кг. Размер партии детали принимаем 100 шт.
Переход 1 - подрезка торцов детали, создание фасок, предварительно:
 =38мин.,([5]карта
2 стр.31).
-время
связанное с
переходом,
состоит в данном
случае [5] карта15
стр.60.
- сменить резец поворотом резцовой головки - 0,02мин.
- подвод резца к фаске 14 в продольном направлении - 0,03мин.
- подвод резца к фаске 14 в поперечном направлении - 0,02мин.
- подвод резца к фаске 15 в продольном направлении - 0,03мин.
- подвод резца к фаске 15 в поперечном направлении - 0,02мин.
- закрыть щиток ограждения от стружки - 0,015мин.
=
0,135 мин.
Время на
контрольные
измерения
=0,14 [5]карта74 стр.158,
так как точение
предварительно
измеряем 10% деталей,
тогда:
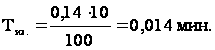
Вспомогательное время составит :
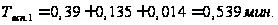
Переход 2 - подрезка торцов детали левым резцом.
В данном случае можно принять равным Переходу 1
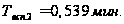
Остальное время работы детали принимаем, исходя из условий работы, уровня квалификации специалистов, и так далее.
Результаты нормирования всех технологических операций сведены в таблицу 7
Таблица 7. технические нормы времени по операциям в минутах
| Номер и наименование операции |
|
| 1.1-фрезерная | 4,22 |
| 1.2 фрезерно-центровальная | 2,81 |
| 2.1-2,5-токарная | 15 |
| 2,6-2,7 токарная | 0,25 |
| 2,8-токарная | 1,08 |
| 3.1-3.2 - шлифовальная | 6 |
| 4 - фрезерная | 9 |
| 5 - слесарная | 1 |
| 6 – химическая обработка | 120 |
| 7 – проверка изделия на годность | 10 |
| Всего: | 169,36 |
 ,
мин.
Заключение
В ходе выполнения работы был выполнен анализ конструкции изготовляемой детали, определён технологический маршрут её изготовления.
Составлен перечень технологического оборудования, необходимого для изготовления этой детали, и описаны основные технические характеристики этого оборудования.
Рассчитано время изготовления детали.
Из всего технологического процесса изготовления детали больше всего времени (120 минут) уходит на химическую обработку – нитроцементацию. На само изготовление детали необходимо 39,36 минут. Так как партия деталей в день составляет 7 штук – рекомендую разделить технологический процесс изготовления детали на:
1) Непосредственную механическую обработку (Операции № 1-5)
2) Химическую обработку детали путем нитроцементации, и последующий контроль изделия. (Операции № 6-7)
Поскольку на химическую обработку изделия необходимо 2 часа, то нужно продумать процесс поточной химической обработки. А именно предусмотреть, чтобы в выбранной печи МППА - SSi 14, можно было проводить химическую обработку сразу двух изделий, или установить две одинаковые печи. Таким образом, изделие можно будет производить поточным способом, укладываясь в график рабочего времени.
Библиографический список
1. Горбацевич А.Ф. Курсовое проектирование по технологии машиностроения. Минск Высшая школа 1983 г.
2. Справочник - технолога машиностроителя под ред. А.Н. Малова, - М. Машиностроение 1972 г.
3. Справочник технолога машиностроителя под ред. А.Г. Косиловой, Р.К. Мещерякова - М. Машиностроение 1972 г. I том.
4. Режимы резания металлов. Справочник под ред. Ю.В. Барановского - М. Машиностроение 1972 г.
5. Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ (серийное производство) г. Москва.
6. Обработка металлов резанием. Справочник технолога. Москва Машиностроение 1988 г.
7. complexdoc/text/ГОСТ%2014034-74
8. nakal/index.php?page=Catalog&action=view&prev=468
9. kvazar-ufa/?part_id=335&goods_id=610
10. surov-tula/produkt/infa/030_mimp_sho_zement.htm