Технологический процесс производства окатышей
Ввиду более высокого нагрева колосниковой решетки тележек она разделена по высоте на две части: подколосниковые балки и колосники.
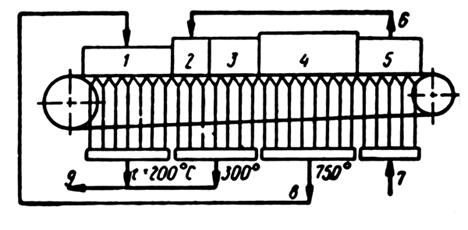
РИС. 4. Технологическая схема процесса обжига окатышей на конвейерной обжиговой машине:
1 – зона сушки; 2 – зона нагрева; 3 – первая зона обжига; 4 – вторая зона обжига; 5 – зона охлаждения; 6 – отходящие газы в зону нагрева; 7 – подсос холодного воздуха из атмосферы; 8 – отходящие газы в зону сушки; 9 – отходящие газы в дымовую трубу.
На РИС. 4 представлена технологическая схема конвейерной обжиговой машины. Машина снабжена верхними укрытиями-камерами, соответствующими технологическим зонам: зонам сушки и нагрева, первой и второй зонам обжига и зоне охлаждения.
Обжиг окатышей производят продуктами горения газа, сжигаемого при помощи газовых горелок, установленных в укрытиях-камерах зон обжига. Отходящие газы из второй зоны обжига поступают в зону сушки, а из зоны охлаждения – в зону нагрева.
Для непрерывной подачи на обжиговую машину сырых окатышей применяют роликовые питатели. Питатель представляет собой конвейер с гладкими роликами, вращающимися в одну сторону.
Весьма широко применяются качающиеся питатели-укладчики, при помощи которых сырые окатыши равномерно распределяются по ширине роликовых питателей или колосниковых решеток обжиговых машин. Питатель-укладчик представляет собой качающийся в горизонтальной плоскости наклонный конвейер с бесконечной резино-тканевой лентой.
Технические характеристики конвейерных обжиговых машин конструкции УЗТМ:
| Модель | ||
| ОК6-108 | ОК1-306 | |
| Активная рабочая площадь, м2 . . . . . . . . . . . . . . . . | 108 | 306 |
| Ширина рабочей поверхности, м . . . . . . . . . . . . . . | 2 | 3 |
| Скорость движения обжиговых тележек, м/мин | 0,5 – 3,0 | 0,63 ¸ 3.78 |
| Наибольшая толщина слоя окатышей на колосниковой решетке, мм . . . . . . . . . . . . . . . . . . . | 250 | 300 |
|
Электродвигатель привода тележек: мощность, кВт . . . . . . . . . . . . . . . . . . . |
20 | 32x2 |
| скорость вращения, об/мин . . . . . . . . | 580 | 730 |
|
Электродвигатель привода разгрузочной части: мощность, кВт . . . . . . . . . . . . . . . . . . . |
7 | 20 |
| скорость вращения, об/мин . . . . . . . . . | 670 | 570 |
| Производительность, т/ч . . . . . . . . . . . . . . . . . . . . . | 90 - 110 | 260 |
Шахтная печь.
На РИС. 5 показана принципиальная схема получения металлизованных окатышей с использованием шахтной печи. Сырые окатыши из бункера 1 поступают на грохот-питатель 2 и далее направляются в скип 3, которым подают окатыши на колошник шахтной печи 4.
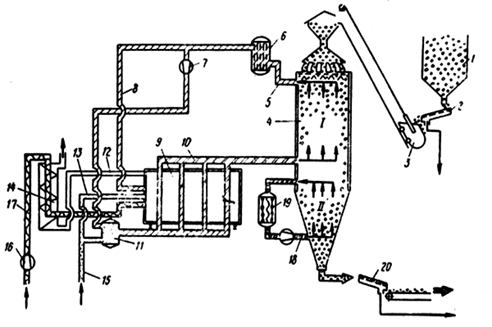
РИС.5. Принципиальная схема получения металлизированных окатышей в шахтной печи.
Упрочняюще-восстановительный обжиг, происходящий в верхней половине печи (зона I), достигается за счет омывания опускающегося столба окатышей идущим навстречу ему горячим восстановительным газом, поступающим в печь по магистрали 10. Выходящий из печи по газопроводу 5 колошниковый газ предварительно очищают от пыли в скруббере 6, а затем газодувкой 7 направляют в смеситель 11, куда по газопроводу 15 поступает также природный газ. Процесс конверсии последнего осуществляют в аппарате 9. Физическое тепло, необходимое для протекания процесса, получают за счет сжигания части колошникового газа, поступающего по газопроводу 8, и природного газа, идущего по газопроводу 13. Воздух для горения нагнетают воздуходувкой 16 по магистрали 17. Отходящие из аппарата 9 по газопроводу 12 продукты горения проходят через теплообменник 14.
Упрочненные и восстановленные окатыши в нижней половине печи (зона II) охлаждают в противопотоке холодного газа, подаваемого в печь газодувкой 18. Охлаждающий газ циркулирует в замкнутом контуре, в состав которого входит скруббер 19.
Выгружаемые из печи окатыши поступают на грохот 20. Надрешетный продукт направляют в доменный цех или на склад готовой продукции, а подрешетный идет на переработку.
Производительность шахтных печей достигает 500 тыс. т окатышей в год.
Вывод.
Внедрение новых технологий производства высокометаллизованных окатышей позволяет отказаться от доменных процессов в металлургической промышленности, тем самым делая его более экономически рентабельным и экологически чистым.
Список литературы
1. Маерчак Ш. Производство окатышей. Пер. со словац. – М.: Металлургия. 1982.232с.:ил.
2. Корогнч В. II. Основы теории и технологии подготовки сырья к доменной плавке: Учебн. для вузов. – М.: Металлургия. 1978. – 208 с.: ил.
3. Целиков А.И. Машины и агрегаты металлургических заводов I том: Учебн. для вузов. – М.:Металлургия.1976. – 416 с.:ил.